



Reduzca el tiempo de preparación a 15 minutos: Estrategias probadas para talleres CNC
¿Cuánto tiempo toma su taller para preparar un trabajo típico en un torno CNC o centro de mecanizado? ¿Unas horas? ¿Qué tal medio turno o más? Aquí hay tres formas de lograr el número no tan mágico de 15 minutos, una meta que todos los talleres deberían esforzarse por alcanzar.
Un cuarto de hora. Algunos argumentarían que es todo lo que debería tomar preparar un trabajo repetido, y sugerirían que algunos talleres logran esto incluso en piezas vírgenes.
Desafortunadamente, no suficientes fabricantes están recibiendo el mensaje.
Haga una búsqueda rápida en Google por "reduciendo tiempo de preparación CNC" y verá artículos que datan de 20 años o más, la mayoría de los cuales promueven el mismo utillaje que estamos a punto de discutir aquí.
Y aunque la tecnología ha mejorado poderosamente desde esa época aparentemente antigua, y aunque los costos para utillaje de cambio rápido y sistemas de preajuste fuera de línea han bajado, demasiados talleres de máquinas todavía confían en sus viejos procedimientos de preparación: alineando sus tornos de maquinista de 6 pulgadas con un indicador de prueba, realizando toqueos manuales de herramienta con el mismo buscador de borde que usaron en la escuela de oficios, y parados frente al CNC pasando por programas una línea a la vez, una mano en la anulación de velocidad de avance y la otra sobre los botones de retención de avance y paro de emergencia.
Haga una parada en boxes
Eso asumiendo que esos talleres sigan en negocio, por supuesto. La dolorosa verdad es que las cantidades de producción continúan cayendo, las geometrías de piezas se vuelven más complejas, y los maquinistas calificados están en suministro aún más corto que cuando aquellos artículos ahora heredados se publicaron por primera vez. Talleres que aún no se han involucrado en un programa de reducción de tiempo de preparación continuarán viendo caer sus márgenes y sus tiempos de preparación consumir más de su tiempo de máquina disponible.
Entonces, ¿qué se puede hacer al respecto? Steve Vice, ingeniero de servicio Lean PIP para Sandvik Coromant, en Mebane, Carolina del Norte, tiene varias sugerencias.
La mejor forma de empezar es reuniendo un pequeño equipo de gente de su planta y la oficina frontal
, dice. Es asombroso lo que una persona de oficina puede ver que una persona de planta podría no ver, pero una persona no puede hacer esto sola porque necesita obtener aceptación de todos los involucrados
, añade. Luego, grabe en video una preparación completa de máquina. Algunos definen esto como 'última pieza completada a primera pieza completada', pero otros también incluyen el tiempo de inspección después de la preparación. Una vez grabado, haga que el equipo revise el proceso y desglose todas las cosas que ven que desperdician tiempo. Haga cambios, grabe otra preparación, y repita hasta que haya logrado los resultados deseados.
Vuelta a cero
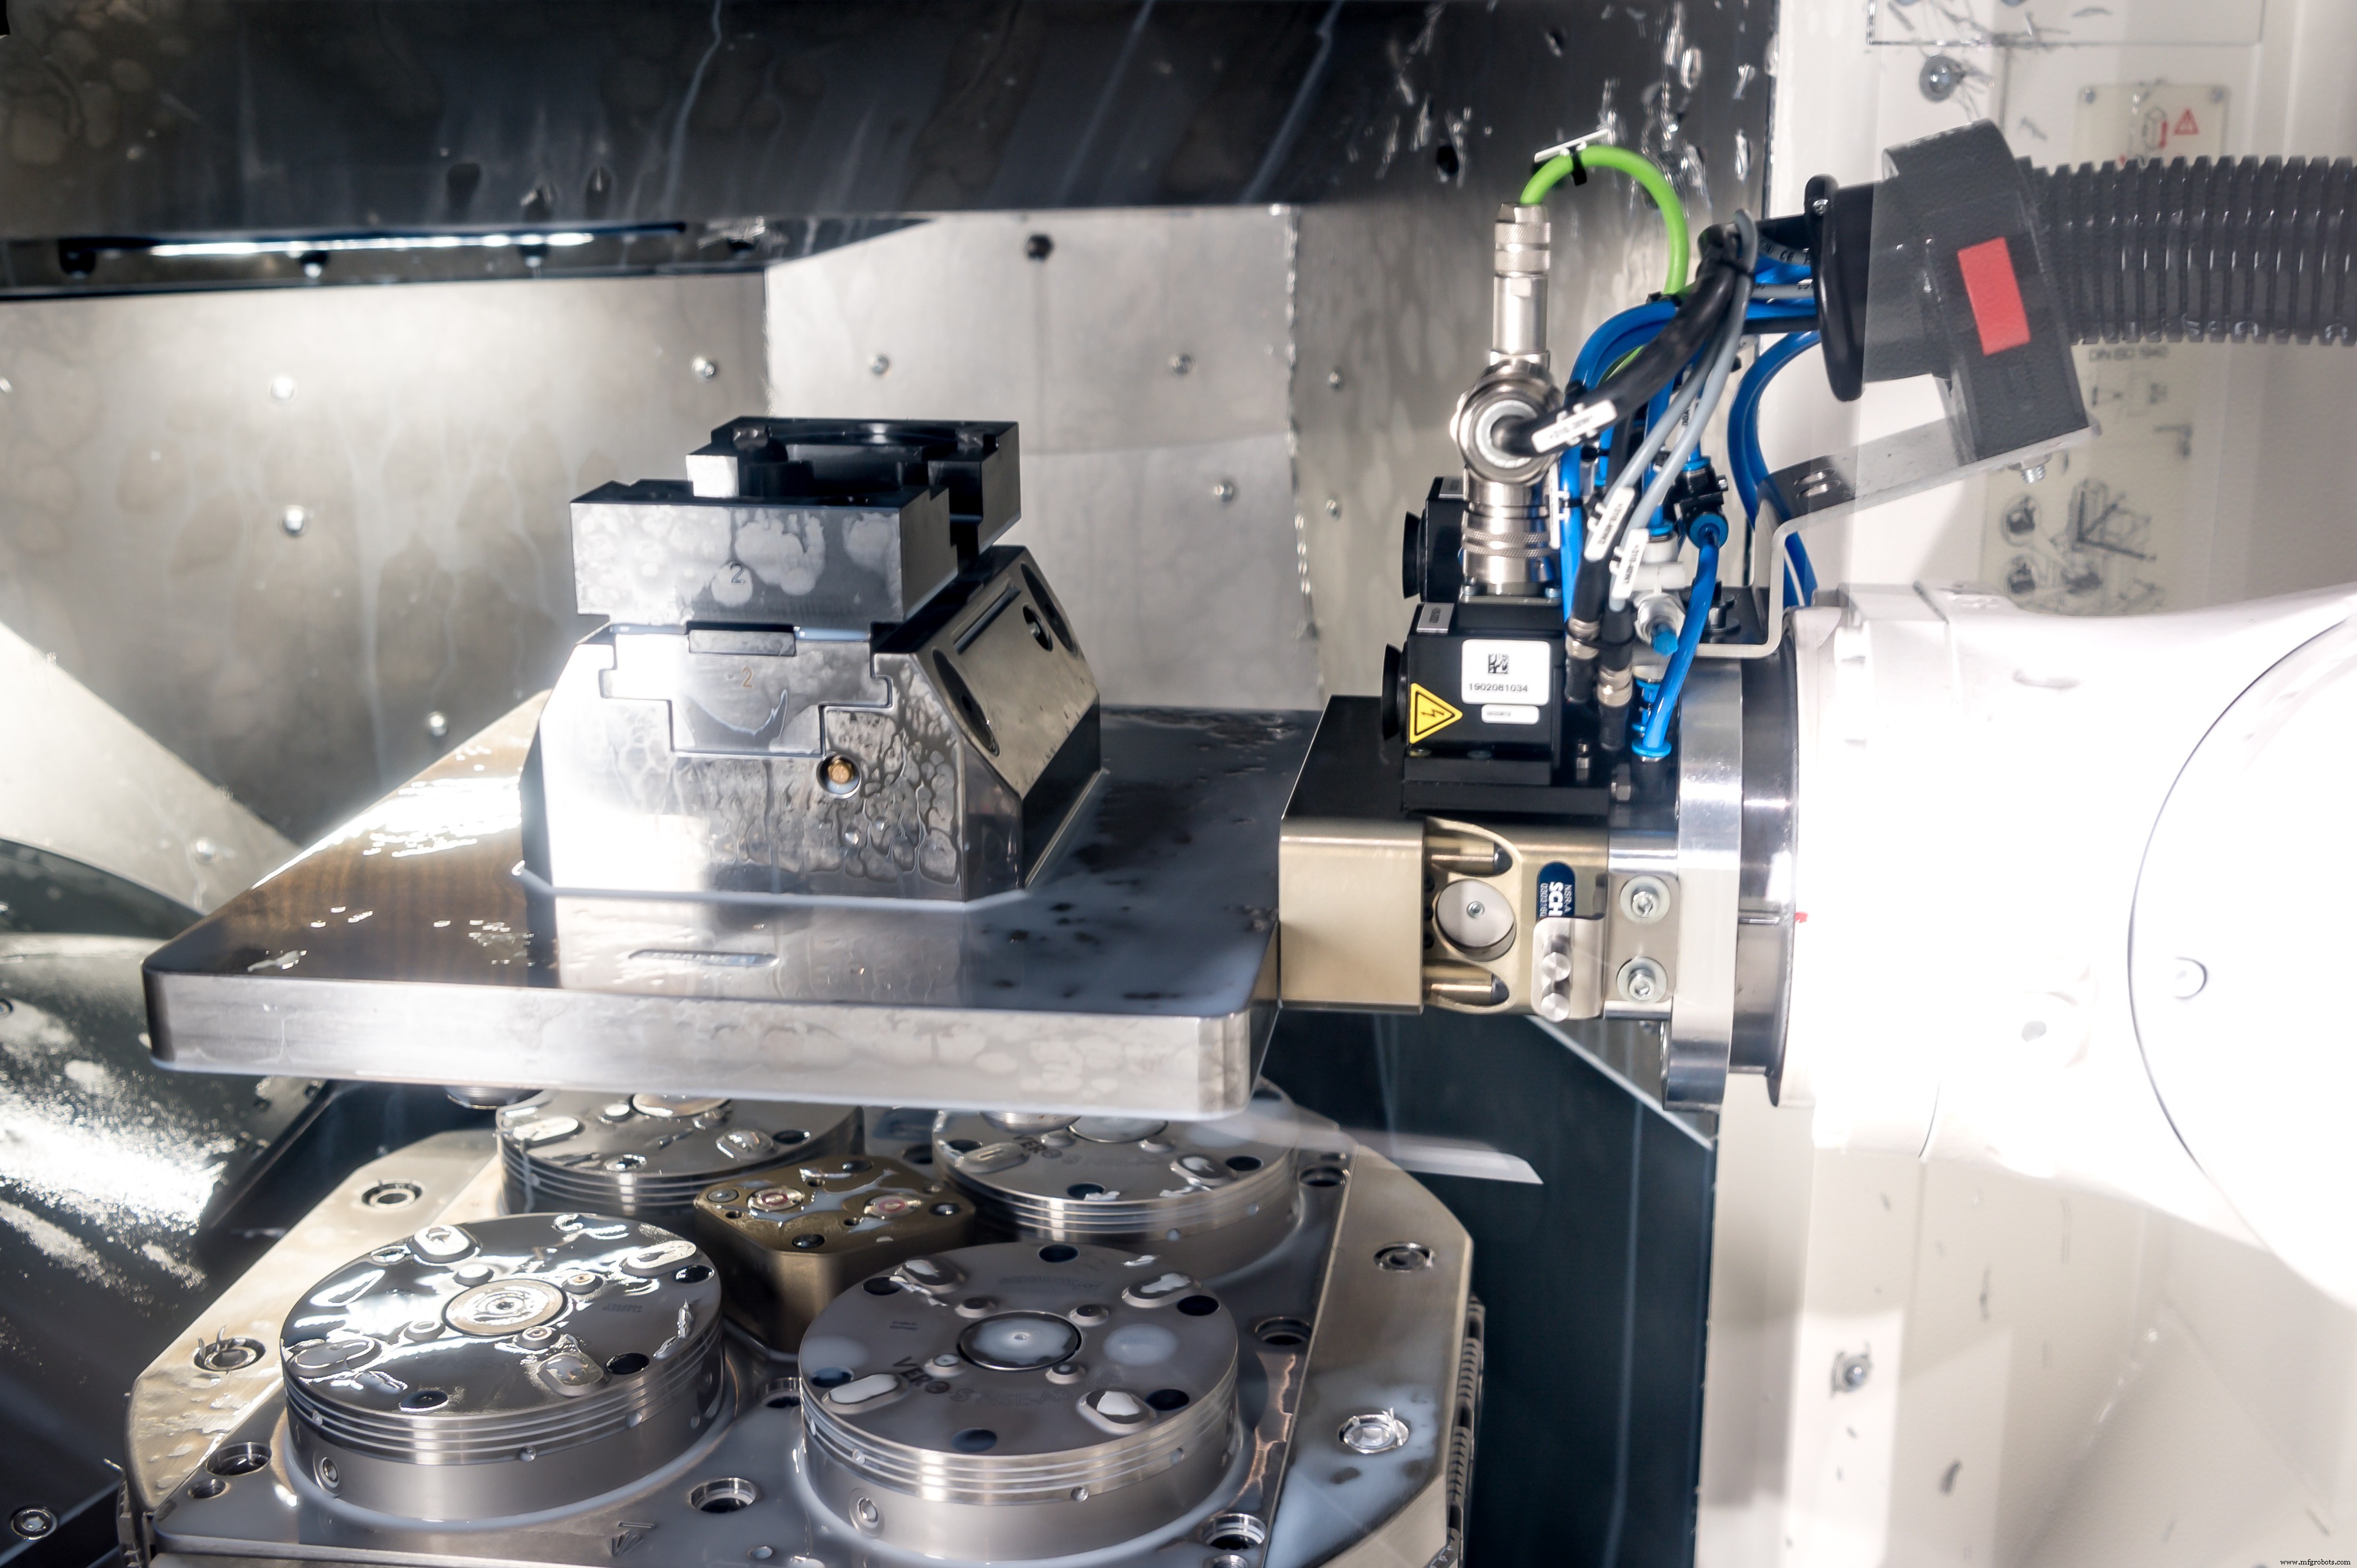
Vice señaló varias áreas problemáticas comunes, incluyendo disponibilidad de material, preparación de máquina herramienta, organización de herramientas manuales y utillaje, y si la fijación ha sido preparada.
Brad Evans, líder de equipo para fijación estacionaria en Schunk Inc., en Morrisville, Carolina del Norte, está de acuerdo en este último punto pero añade que lograr la máxima reducción de tiempo de preparación en esta área requiere un reinicio de planta, especialmente para talleres que desean perseguir una estrategia automatizada, lights-out.
El reinicio del que habla es fijación de punto cero, que en el caso de Schunk se llama VERO-S. Con módulos de sujeción fijos y pernos de retención que se asemejan a los usados en portaherramientas de cono pronunciado, los sistemas de punto cero eliminan la alineación y búsqueda de borde recién descritos. Las coordenadas de trabajo están predeterminadas, y cambiar de un fijador a un torno, pallet o pieza individual literalmente toma segundos. Además, estos sistemas son tanto modulares como apilables, reduciendo la necesidad de fijadores personalizados mientras aseguran precisión de posicionamiento a 0,005 milímetros (0,0002 pulgadas) o mejor.
Schunk ha llevado este concepto un paso más allá haciendo muchos de sus módulos VERO-S listos para automatización.
Estamos viendo mucho más uso de cobots [robots colaborativos] y robots por ahí así que hemos añadido puertos para activación neumática e hidráulica, así como sensores de sujeción y capacidades de soplado automático
, dice Evans. Hemos reconocido por algún tiempo que la fabricación se está automatizando, y además de abordar el impulso por cambios más rápidos, queríamos ayudar a nuestros clientes a hacer ese cambio.
Configúrelo, no lo olvide
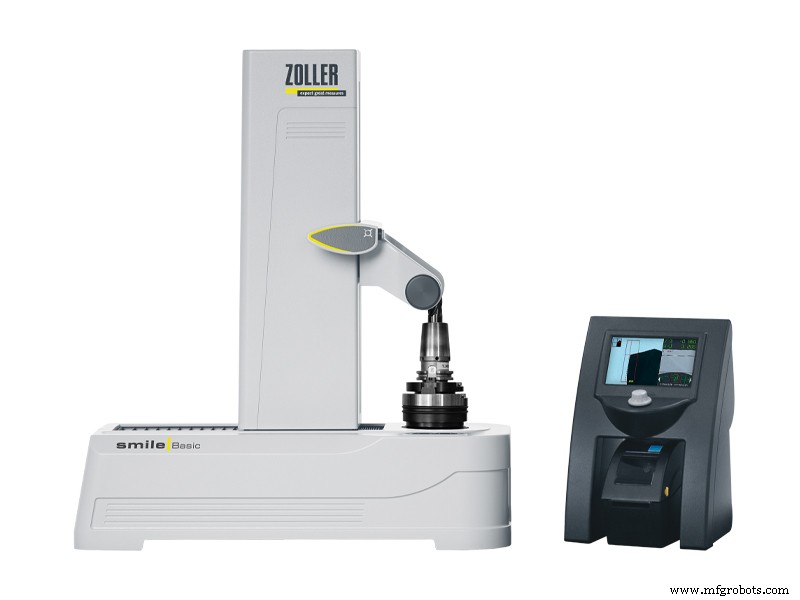
Dietmar Moll también tiene mucho que decir sobre reducción de tiempo de preparación. El director de desarrollo de negocio para Ann Arbor, Michigan-based Zoller Inc., Moll ofrece el siguiente acertijo:
¿Cuándo un avión gana dinero para las aerolíneas? Cuando no está sentado en el suelo
, bromea. Ahora iguale ese ejemplo con una máquina herramienta. Aquí de nuevo, tornos CNC y centros de mecanizado solo ganan dinero para la empresa cuando el husillo gira y la máquina está haciendo virutas, no cuando está sentada inactiva. Así que si está usando su maquinaria costosa para tocar herramientas de corte y encontrar offsets de trabajo, está perdiendo dinero. Es muy simple.
Sí, pero los preajustadores fuera de línea son caros, muchos talleres argumentan, particularmente aquellos con solo unas pocas piezas de equipo CNC. Moll somete que este argumento es defectuoso.
En realidad, son los talleres más pequeños los que más necesitan un preajustador
, dice. Eso es porque cuantos menos máquinas tenga, mayor la necesidad de maximizar su eficiencia. Peor, estos talleres son a menudo los que tienen el mayor cambio.
Zoller y otros fabricantes de preajustadores proporcionan calculadoras de ROI en sus sitios web. Enchufe la tarifa horaria de su taller e información operativa relacionada y rápidamente encontrará que la inversión es en toda probabilidad obvia. Y para aquellos que dicen, "OK, pero tenemos sondado en nuestra máquina, así que no hay necesidad de preajuste fuera de línea", hay mucho más que considerar.
El sondado tiene su lugar
Primero, el sondado en máquina en proceso es imprescindible para medición de pieza y detección de rotura de herramienta durante fabricación desatendida o ligeramente atendida. También sirve para determinar coordenadas de trabajo, al menos para aquellos que aún no han recibido el mensaje de fijación de punto cero recién dado. Pero para todos los demás, es meramente una forma de a prueba de errores métodos de toqueo manual, que hace muy poco para realmente reducir tiempo de preparación.
Es por esto que Zoller se ha asociado con MSC Industrial para ofrecer dos unidades de preajuste de bajo costo, la Smile Basic y la Smile 420 Pilot, dice Moll. La primera de estas es bastante adecuada para talleres sin cajón de herramientas centralizado, mientras que la última les ayudará a encaminarse hacia uno.
A pesar del excelente consejo proporcionado hasta ahora, es solo la punta del iceberg de reducción de tiempo de preparación.
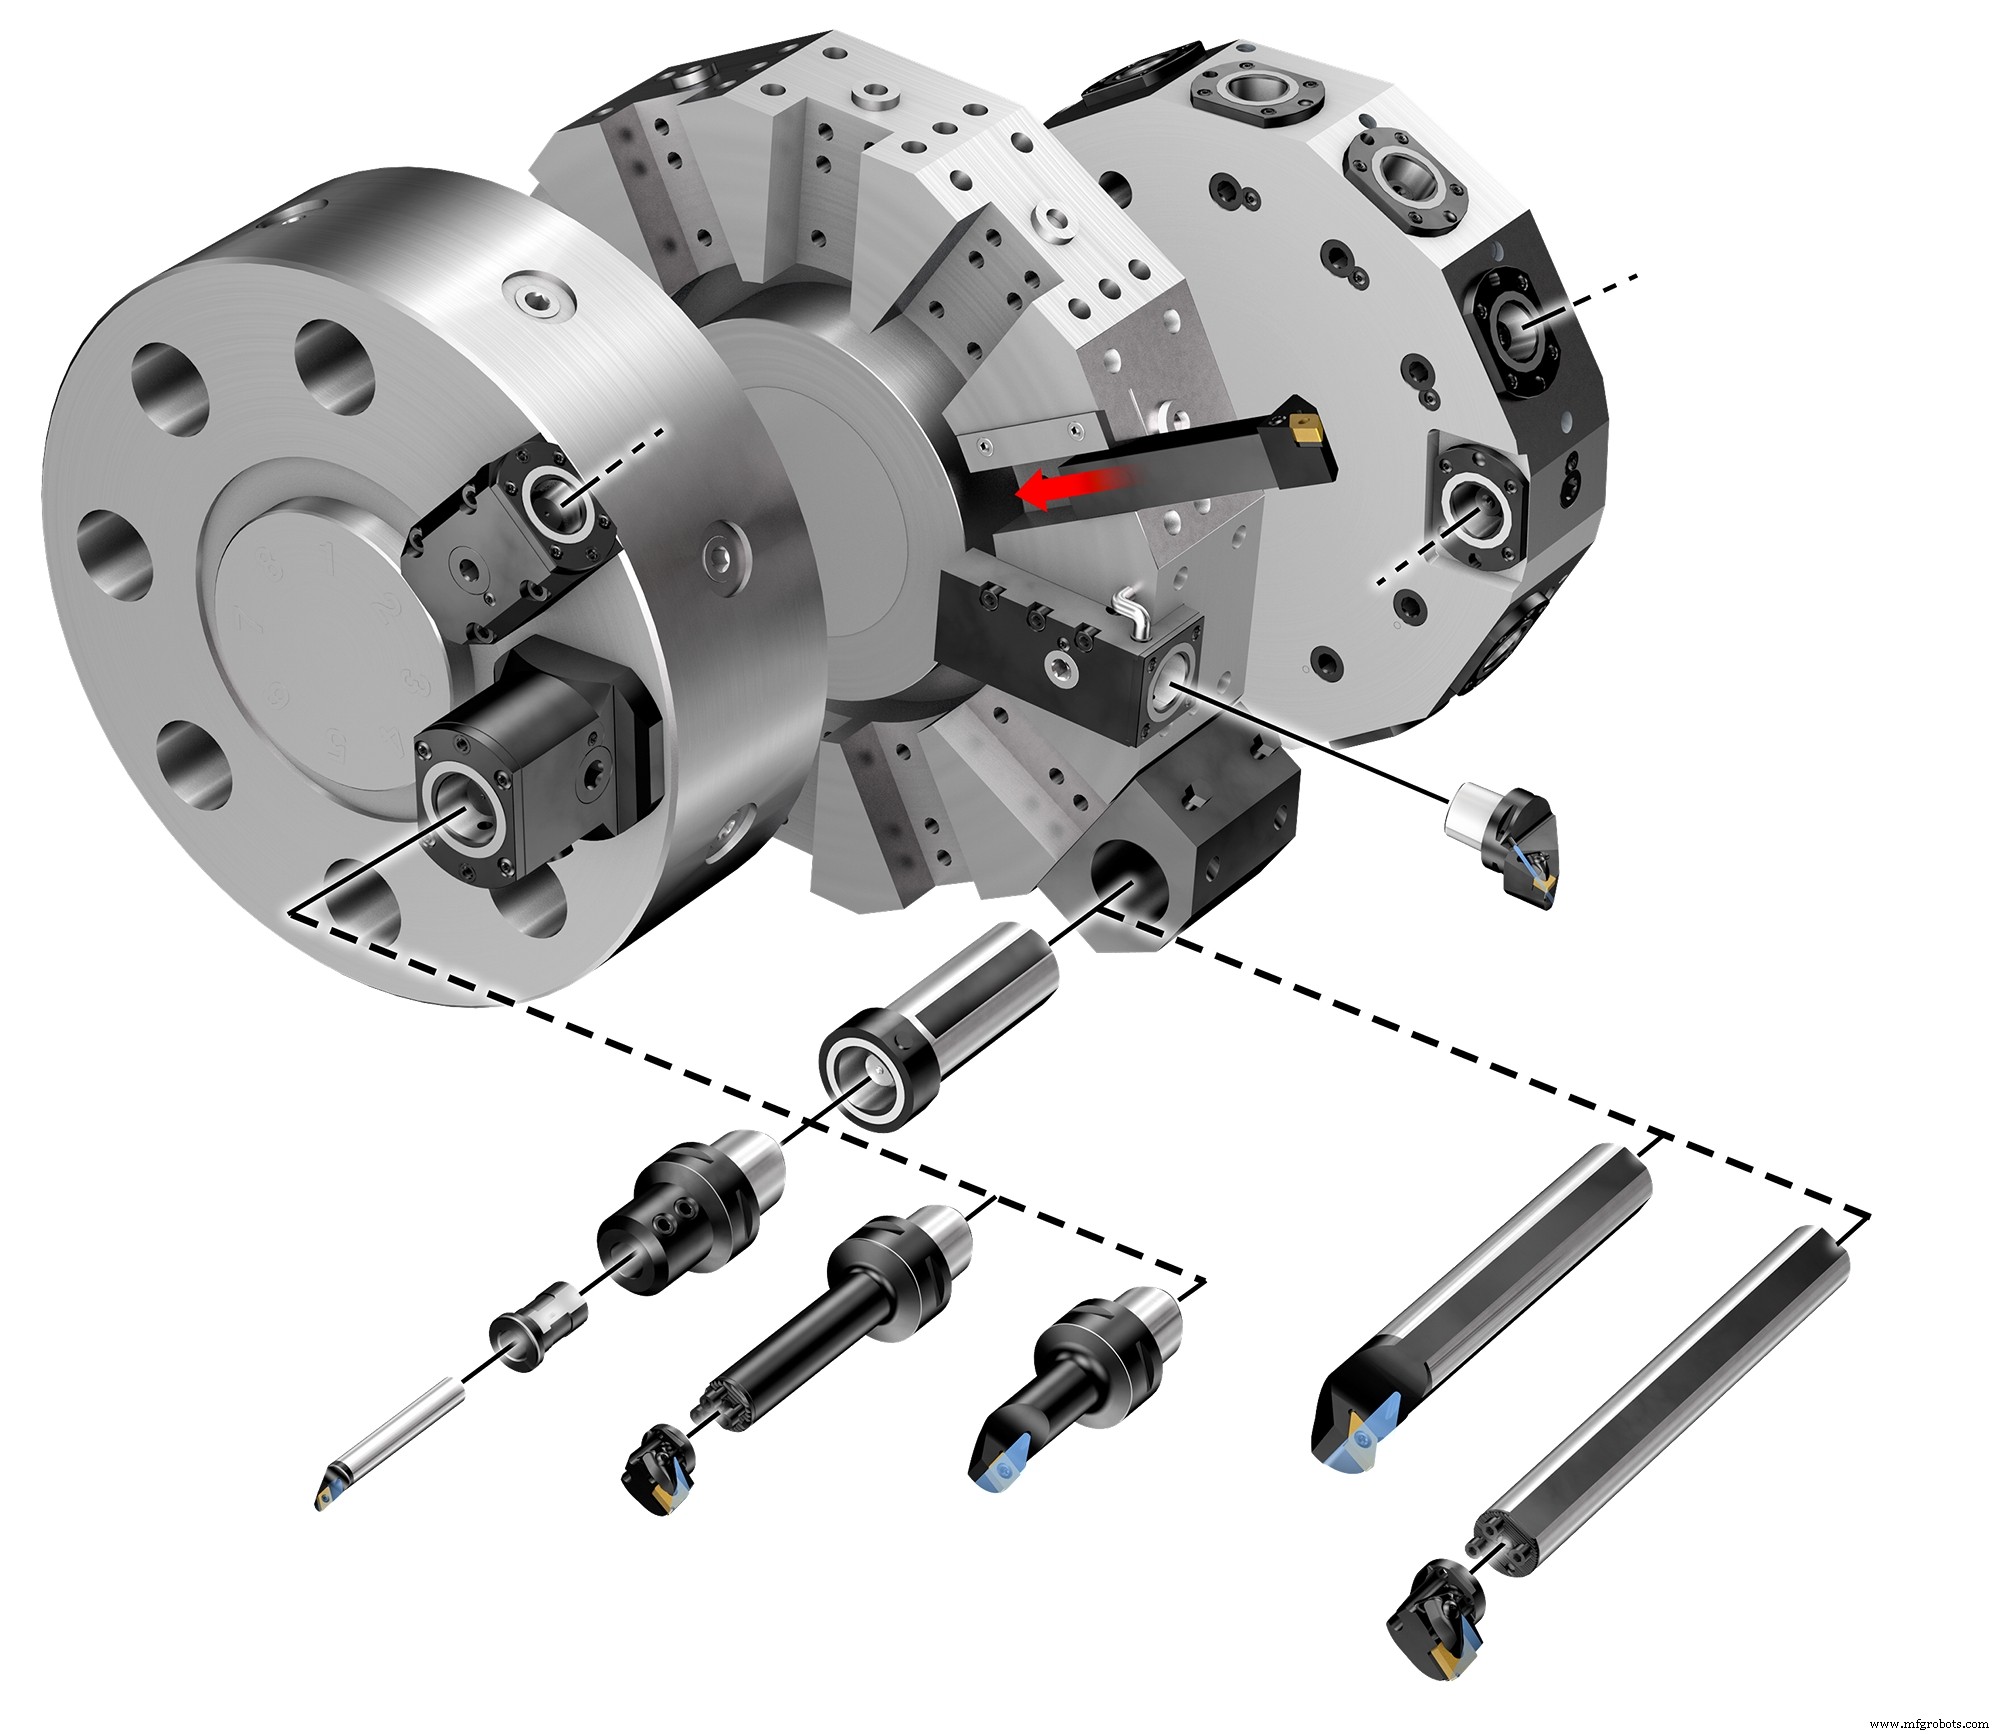
Sandvik Coromant y otros ofrecen sistemas de portaherramientas de cambio rápido, un prerrequisito para preajuste de herramientas fuera de línea en un torno CNC. Hay software de simulación de trayectoria de herramienta, que evita las a veces aterradoras puestas a punto de programa descritas al inicio de este artículo. Hay bibliotecas de herramientas de corte estandarizadas, y CMMs de planta automatizados (eliminando así el cuello de botella de la sala de QC), y cajones de herramientas bien organizados con unidades de dispensación impulsadas por software.
La lista continúa, y como se señaló antes, la mayor parte ha existido por décadas. Entonces, ¿qué está esperando? Empiece a contar.
Encuesta rápida: Reduciendo tiempos de preparación
Trabajar activamente para reducir tiempos de preparación puede mantener su instalación competitiva.
¿Cuál de estos consejos para reducir tiempos de preparación podría probar a continuación?
Tecnología Industrial
- Reducir el consumo energético en manufactura: Estrategias probadas para ahorro de costes y sostenibilidad
- Cambio de palets Microcut reduce tiempo de configuración 30%+ – Aumenta productividad y precisión
- Elimine Cuellos de Botella en Producción: 5 Herramientas Comprobadas para Eficiencia Manufacturera
- Entendiendo los humos de soldadura: Peligros y estrategias efectivas de reducción
- Proyección en Soldadura: Causas y Técnicas Efectivas de Reducción
- Acelere la producción: Estrategias probadas para reducir el tiempo de ciclo en mecanizado automotriz
- Acelere la fabricación: Reduzca el tiempo de cambio con SMED y trabajo estandarizado
- Estrategias para minimizar fallos de producción y aumentar la eficiencia
- Reduzca costes de producción elevando la calidad: Estrategias probadas
- Optimizando la producción: reduzca los tiempos de cambio de serie para impulsar la eficiencia
- Reduzca el tiempo de inactividad, aumente la productividad: Estrategias probadas