



Preimpregnado avanzado para moldeo por compresión rápido en RAPM
Introducción
El preimpregnado de fibra de carbono/epoxi ha sido el material base para compuestos aeroespaciales durante décadas porque proporciona altas propiedades mecánicas y contenido preciso de resina/fibra, así como fácil manipulación para colocación y curado en autoclave. Sin embargo, a medida que fabricantes de aeronaves y movilidad aérea urbana (UAM) exploran mayores tasas de producción y menores costes, el moldeo por compresión es atractivo, reduciendo tiempos de ciclo y aumentando eficiencia frente al autoclave. En su forma más simple, el moldeo por compresión comprende precalentar el material de moldeo, colocarlo en una cavidad de herramienta abierta y consolidar con presión hidráulica a temperatura, durante la cual el material termofijo líquido se convierte en sólido. La pieza curada se expulsa luego para cualquier paso de recorte y acabado requerido.
Combinar moldeo en prensa y preimpregnado no solo entrega un proceso eficiente de alta cadencia con el rendimiento y fácil manipulación del preimpregnado, también evita algunas de las complejas dinámicas de proceso de llenar refuerzos secos con resina líquida durante procesos como infusión de resina y moldeo por transferencia de resina (RTM). Para aeroestructuras pequeñas especialmente, el moldeo en prensa de preimpregnado ofrece potencial para tiempos de takt de <30 minutos mientras se logran piezas de alta calidad y geometría compleja.
Solvay Composite Materials (Alpharetta, Georgia, EE. UU.) fue un socio clave en el programa RApid high-Performance Manufacturing (RAPM) liderado por The Boeing Co. (Chicago, Illinois, EE. UU.). RAPM es la parte de «conformado» del programa Tailorable Feedstock and Forming (TFF) lanzado por la Agencia de Proyectos de Investigación Avanzados de Defensa (DARPA, Arlington, Virginia, EE. UU.) en 2015. Su objetivo es permitir la fabricación rápida, de bajo coste y ágil de piezas compuestas pequeñas y de forma compleja y aumentar la capacidad de los compuestos para competir contra el aluminio mecanizado en aplicaciones de defensa.
Proveedor de largo tiempo de Boeing para aplicaciones de defensa, Solvay también ha sido líder en soluciones novedosas para aeroespacial comercial, como el preimpregnado epoxi fuera de autoclave (OOA) CYCOM 5320-1, y para automoción, como el preimpregnado híbrido vinílico SolvaLite 730 de takt time de 1 minuto.
RAPM fue una oportunidad perfecta para que Solvay probara y refinara su sistema experimental XEP-2750, ahora comercializado como CYCOM EP2750, que fue desarrollado para tender un puente entre la producción de compuestos aeroespaciales y automotrices. Este blog —una barra lateral en línea para el artículo de mayo 2020 «Revolucionando el paradigma de costes de compuestos, Parte 2: Conformado»— revisa ese desarrollo así como los procesos de moldeo por compresión usados y lo que CYCOM EP2750 ofrece a fabricantes de compuestos aeroespaciales y automotrices.
Referencias para este blog incluyen:
- «Spring Frame Press Fabrication of Aerospace Production Components» por Timothy J. Luchini1, Alejandro J. Rodriguez2, Scott A. Rogers2, Aurele Bras3, Adam Whysall3, Richard Russell3, Scott Lucas2, Gail L. Hahn1. SAMPE Conference Proceedings. Charlotte, NC, mayo 20-23, 2019.
- «Challenges of Aerospace Structural Part Geometries for High-Rate Compression Molding» por Aurele Bras1, Alejandro J. Rodriguez2, Richard Russell1, Timothy J. Luchini3, Travis Adams3, Adam Whysall1, Scott A. Rogers2, Scott Lucas2, Gail L. Hahn3. Society for the Advancement of Material and Process Engineering – North America.SAMPE Conference Proceedings. Seattle, WA, mayo 4-7, 2020. Society for the Advancement of Material and Process Engineering – North America.
- «Rapid High Performance Molding of Structural xEP-2750 Prepreg for Compression Molding» por Timothy J. Luchini1, Alejandro J. Rodriguez2, Scott A. Rogers2, Aurele Bras2, Adam Whysall2, Richard Russell2, Scott Lucas2, Gail L. Hahn1. SAMPE 2019.
1The Boeing Company, Saint Louis, MO 63134, 2Solvay Composite Materials, Anaheim, Calif., EE. UU. y 3Solvay Composite Materials, Heanor, Reino Unido.
- Webinar de CompositesWorld: «Automotive Processes for High-rate Aerospace Composites Manufacturing» por Alejandro Rodriguez, Solvay Composite Materials, Anaheim, Calif., EE. UU.
Objetivos de material y proceso
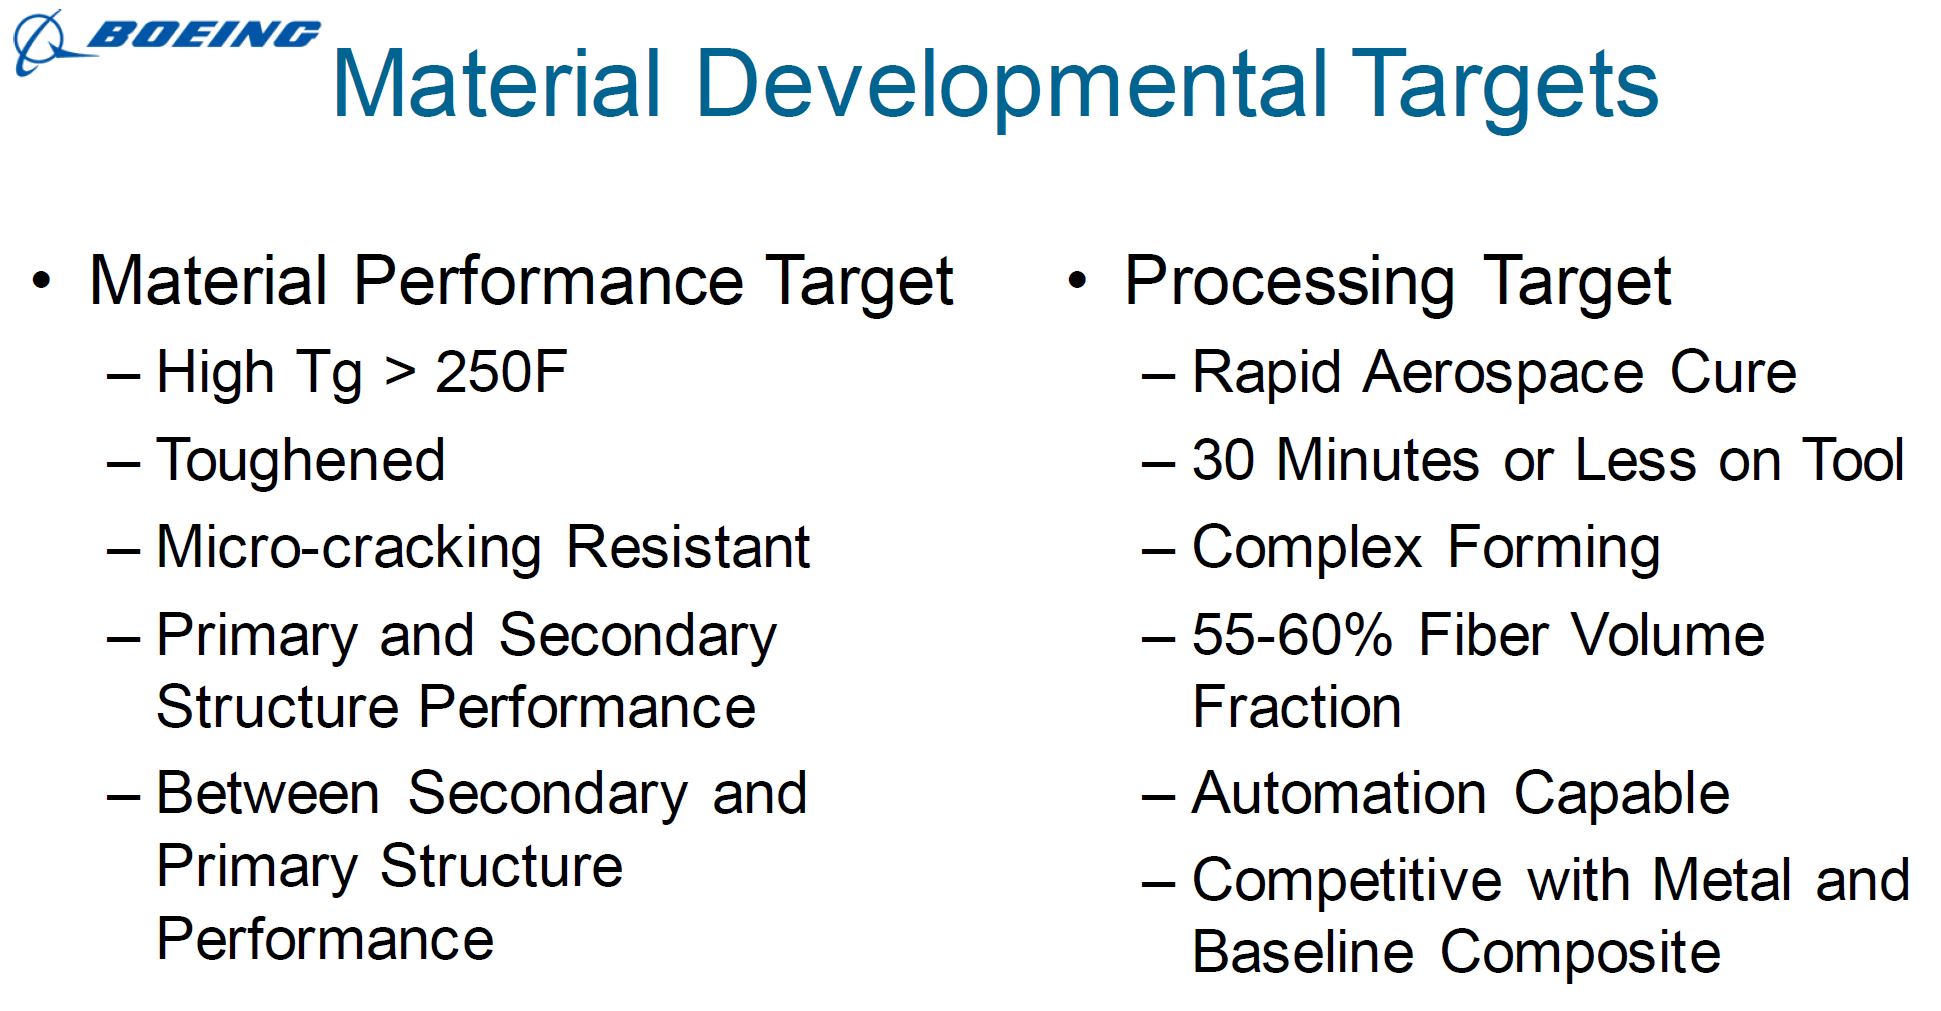
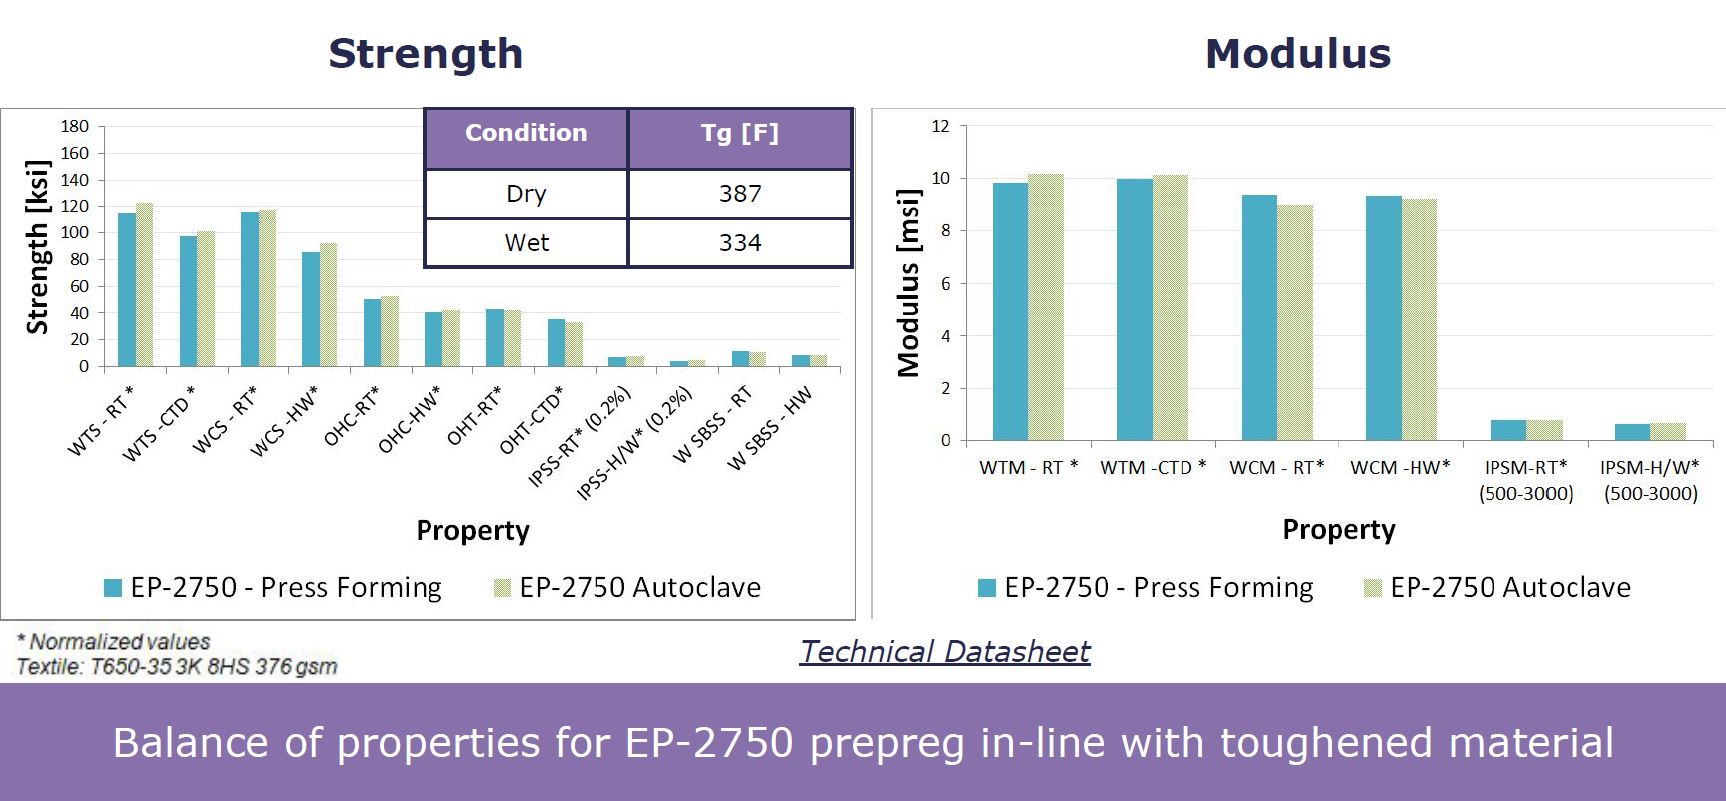
CYCOM EP2750 fue desarrollado para cumplir los objetivos de rendimiento establecidos por Boeing para una epoxi tenaz aeroespacial, exhibiendo un balance de temperatura de transición vítrea (Tg) hasta 350 °F, buenas propiedades con muesca —ej. compresión en agujero abierto (OHC) y tensión en agujero abierto (OHT)— y resistencia a disolventes. Esta nueva clase de preimpregnado es aplicable a aeroestructuras primarias y secundarias y es compatible con múltiples refuerzos (ej. fibra de carbono y vidrio).
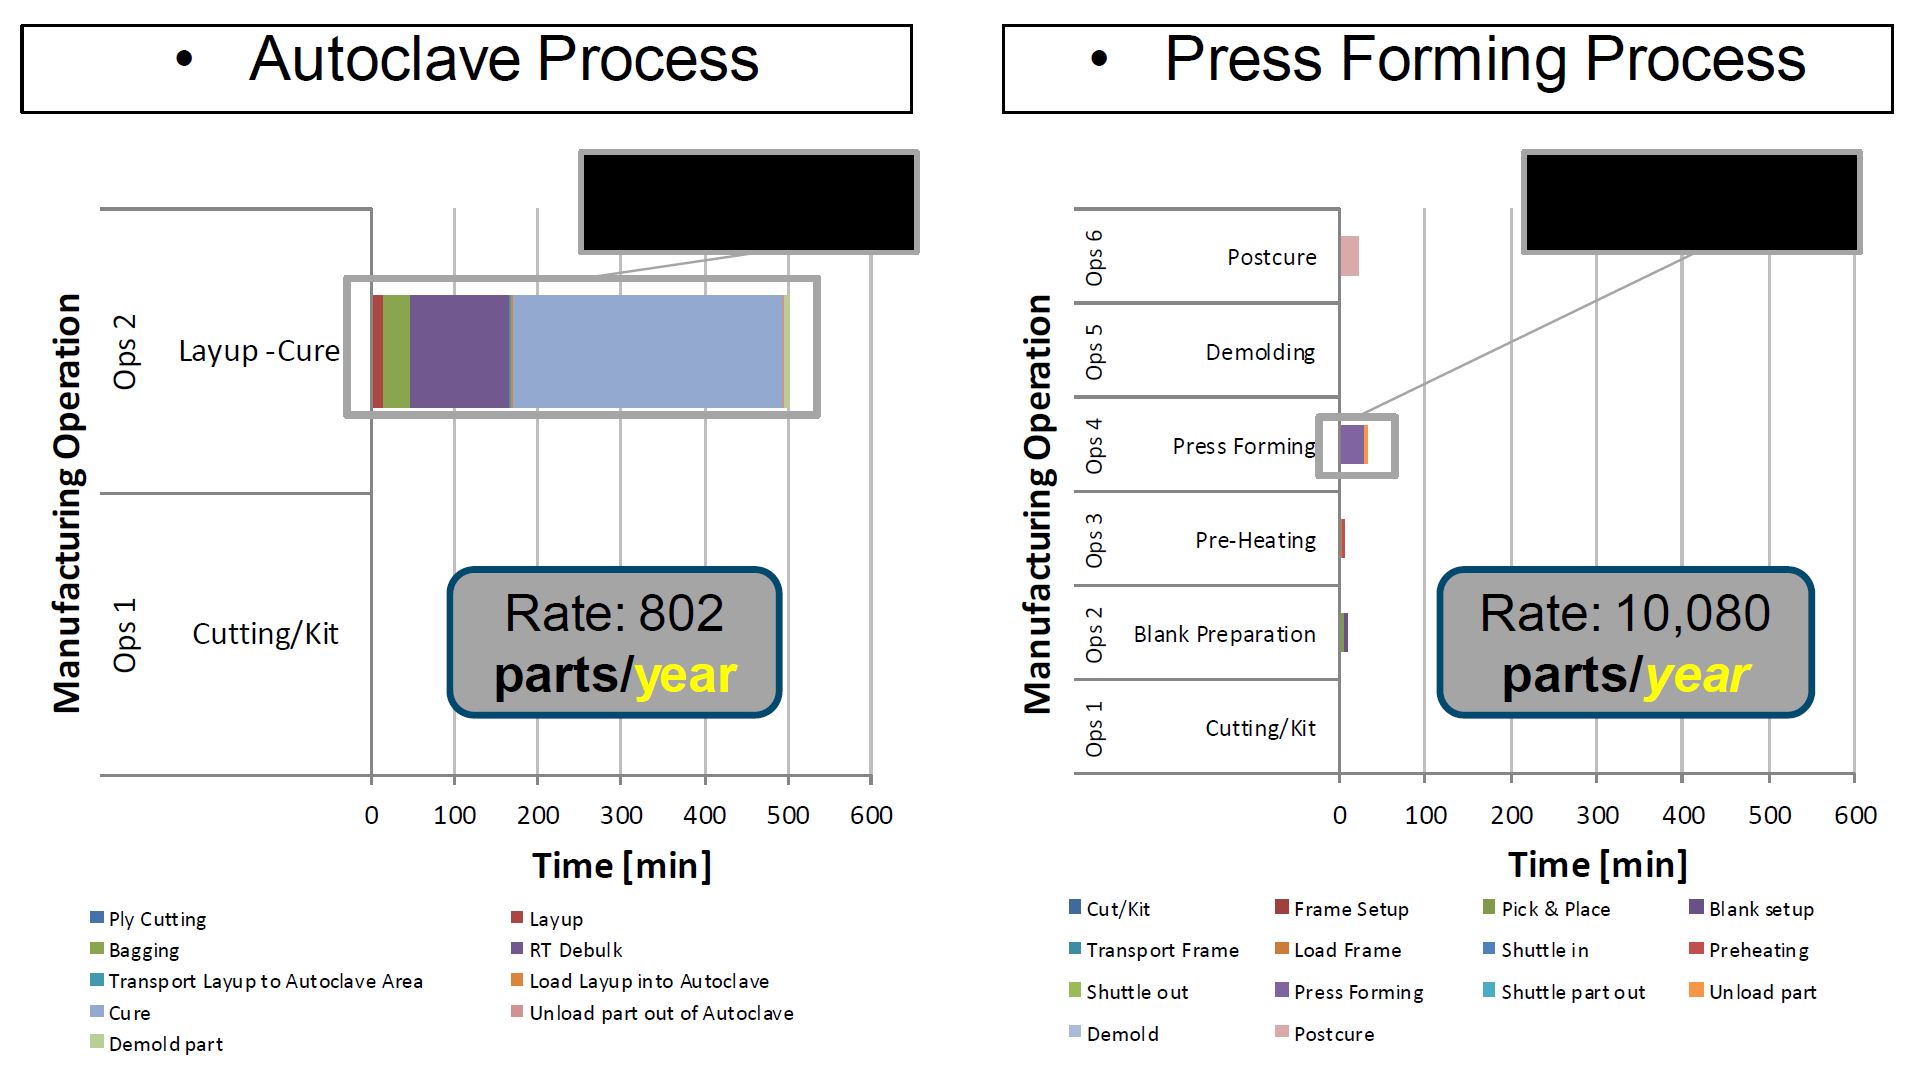
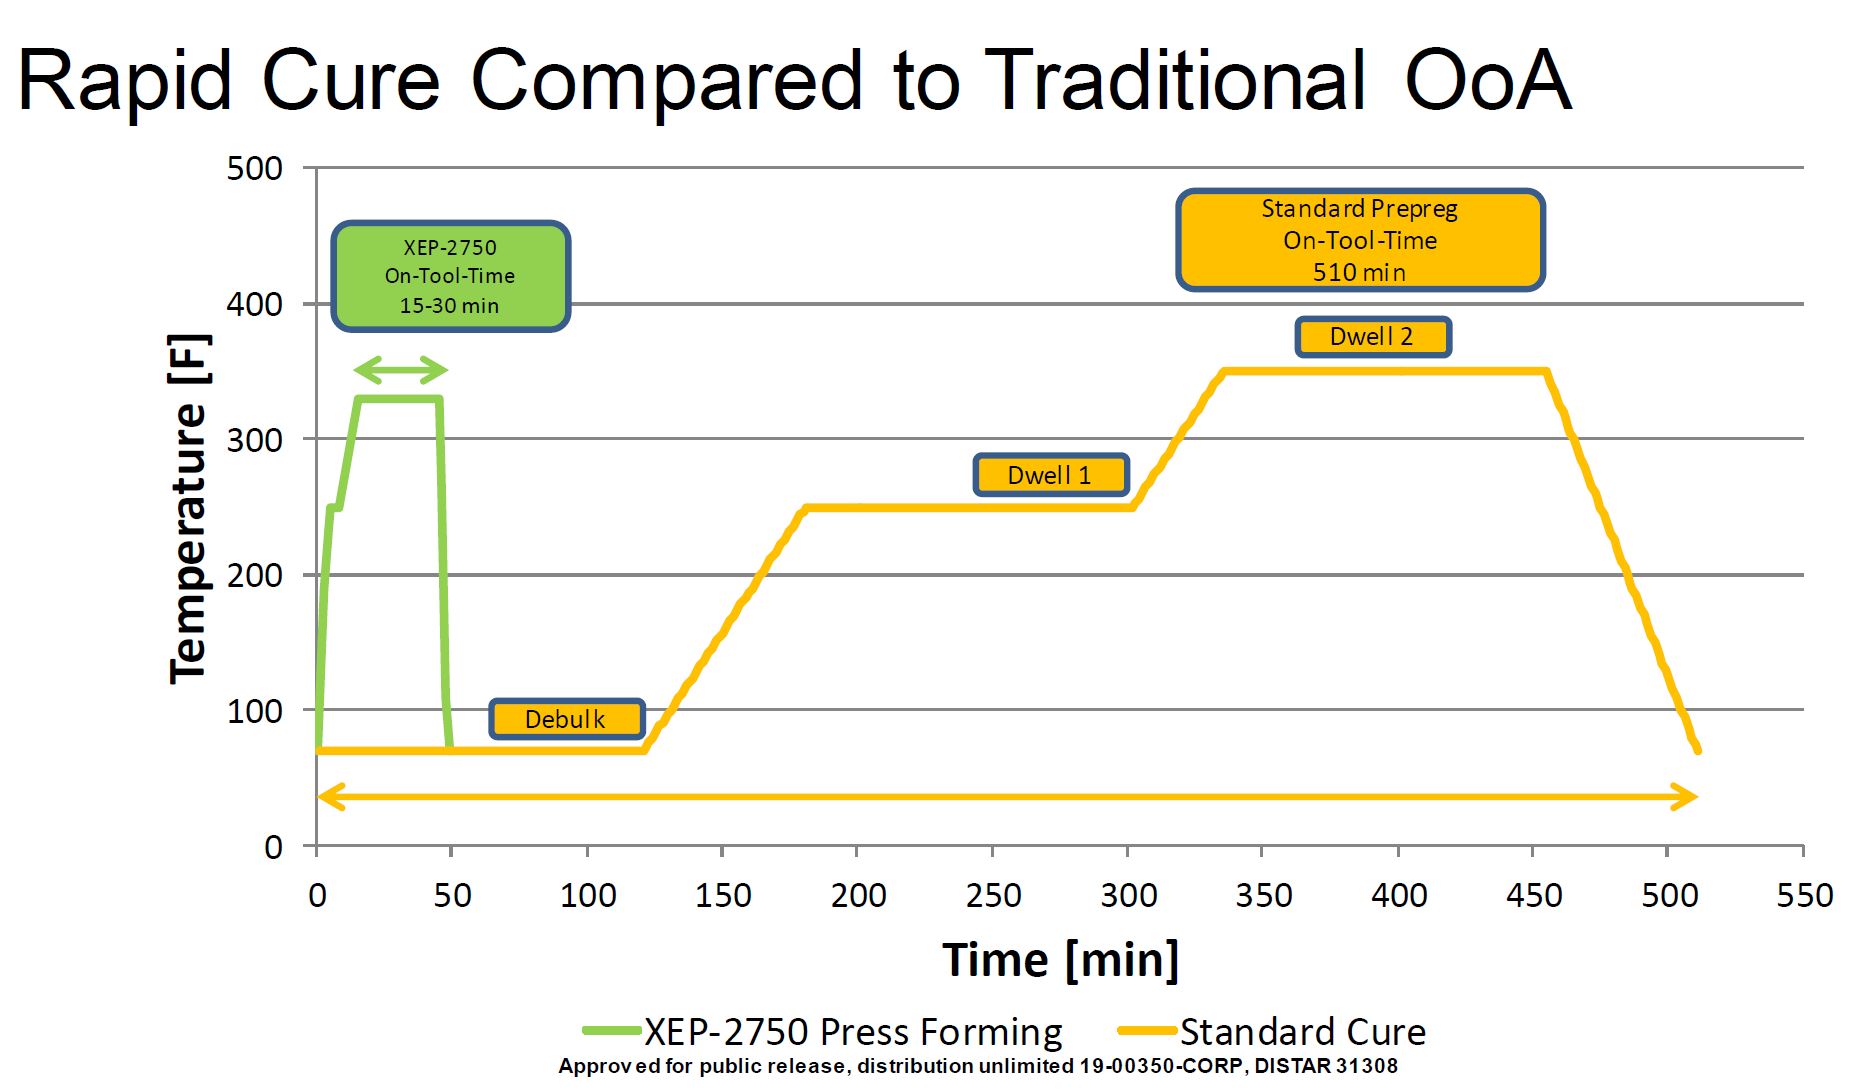
CYCOM EP2750 también fue desarrollado con la capacidad de escalar producción usando manipulación automatizada y moldeo por compresión. Esto incluye un tiempo de curado en herramienta de 15-30 minutos a 330-370 °F, con poscurado de 1 hora a 350 °F. Este takt time de 30 minutos o menos permite un volumen de producción anual de 10.000 piezas por herramienta.
Solvay usó dos variaciones de moldeo por compresión durante el programa RAPM: moldeo con marco de muelles y conformado de doble diafragma (DDF). Ambos usan el principio de mantener una carga plana y llevarla a través de una etapa de precalentamiento infrarrojo (IR) antes de trasladarla a una cavidad de herramienta metálica emparejada. La prensa luego cierra el molde de acero siguiendo un programa automatizado y aplica presión completa al preimpregnado por el tiempo restante en herramienta.
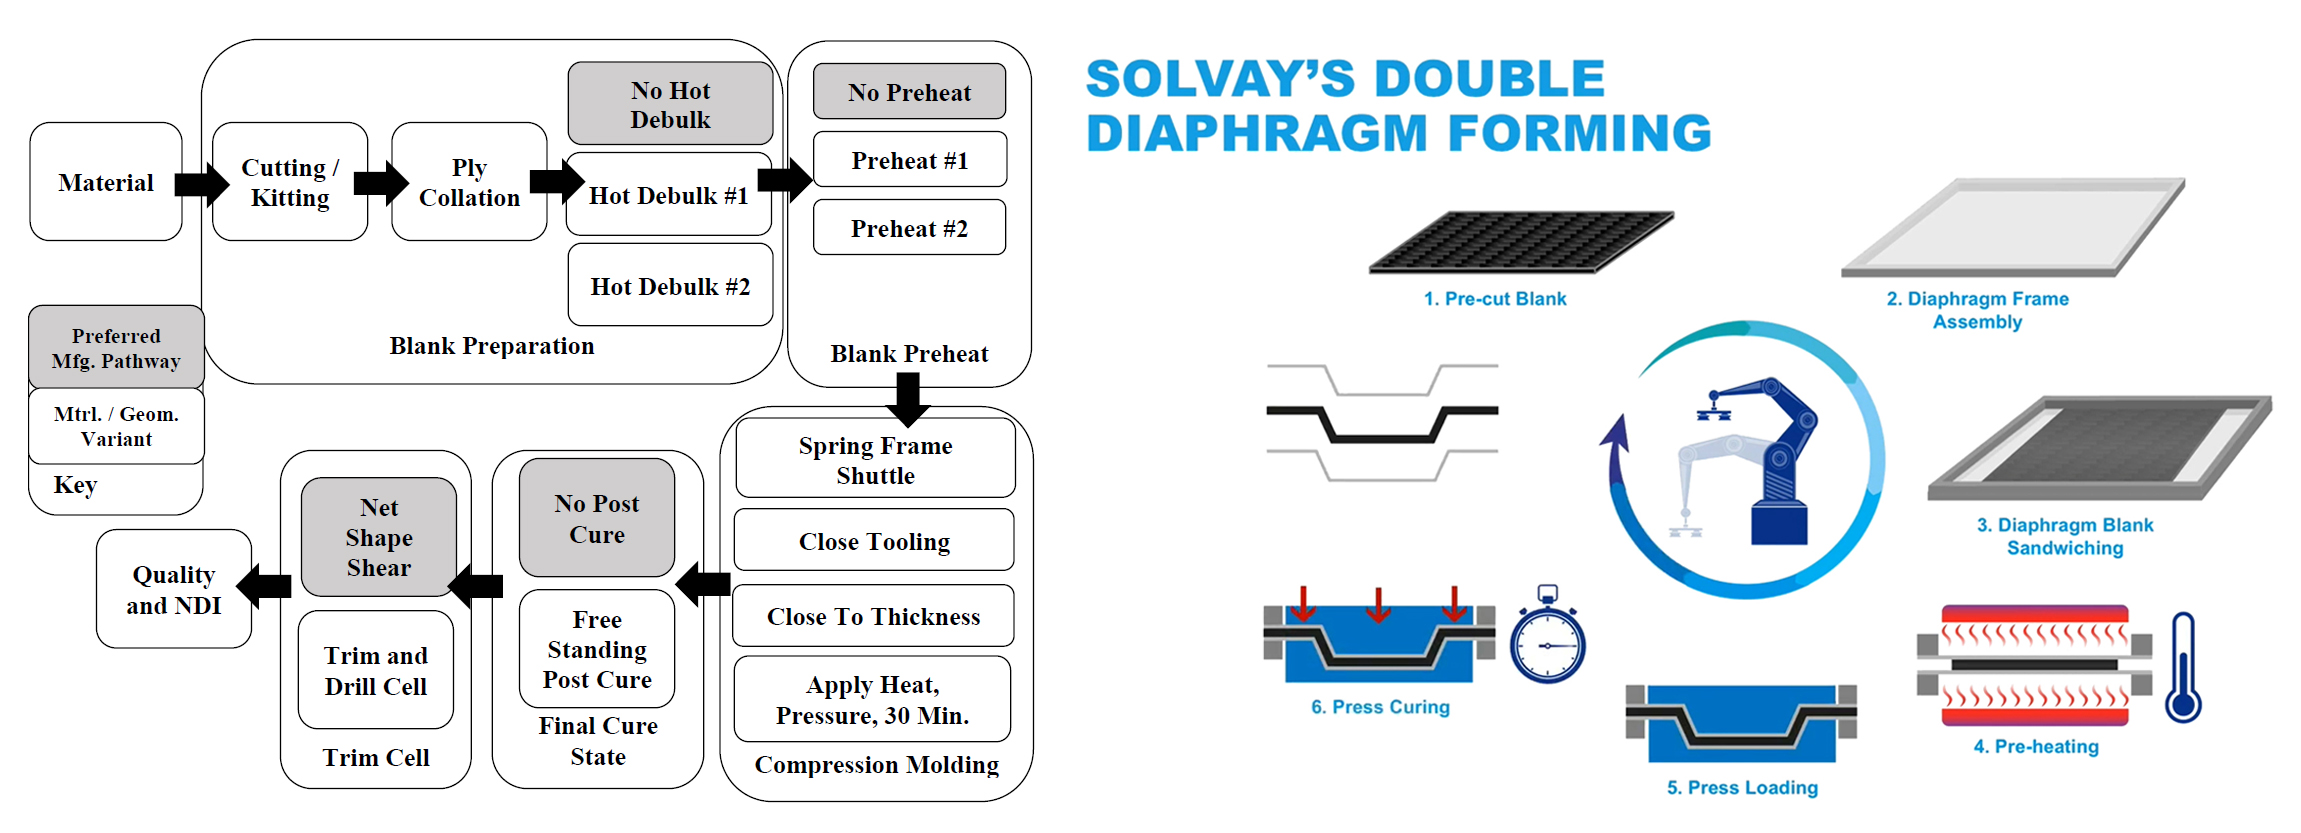
Moldeo con marco de muelles vs. DDF
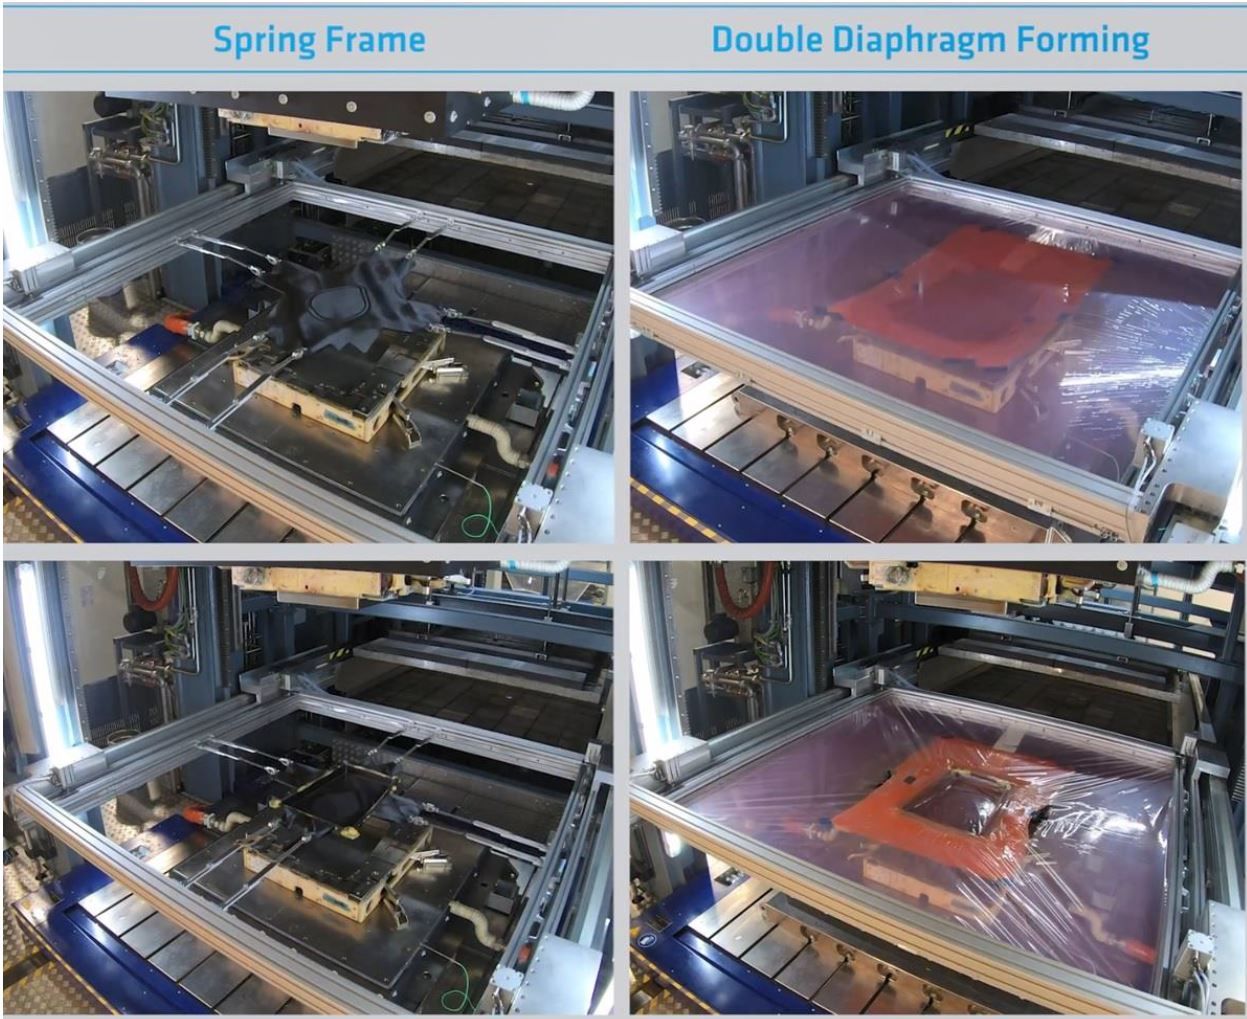
Tanto el moldeo con marco de muelles como DDF usan herramientas metálicas emparejadas y ofrecen un enfoque hot-in, hot-out, eliminando calentamiento y enfriamiento de herramienta, para producción de alta cadencia. Ambos se usaron para moldear con éxito múltiples tipos de piezas de geometría compleja con refuerzos, bordes verticales y variaciones de espesor de 3,8 a 8,9 milímetros. Estas piezas se hicieron en el Centro de Aplicaciones de Solvay en Heanor, Reino Unido. Aunque no disponible durante RAPM, Heanor ahora cuenta con una línea de moldeo por compresión totalmente automatizada desde rollo de preimpregnado a pieza moldeada, logrando tiempos de takt de 15 a 60 minutos para piezas aeroespaciales hechas con EP2750 y tiempos de takt de 3 minutos o menos para piezas pequeñas a medianas usando preimpregnados automotrices. Solvay ve múltiples beneficios en el proceso DDF incluyendo:
- Eliminación de paso de preformado – de carga 2D a pieza 3D
- No se requiere desmoldeo ni limpieza de molde
- Reducción en materiales auxiliares (ej. respiradero, sangrado, embolsado, cinta) vs. autoclave
- Mejor buy-to-fly vs. moldeo con marco de muelles porque se necesita menos material excedente para sujetar abrazaderas de muelle.
Impregnación completa vs. parcial mantiene presión
Características de EP2750 que facilitan el moldeo por compresión incluyen su bajo tack para manipulación automatizada pick-and-place y su naturaleza completamente impregnada frente a CYCOM 5320-1, que está parcialmente impregnado para facilitar respiración por bordes, necesario para laminados sin vacíos usando procesamiento OOA. El moldeo por compresión, sin embargo, explota flujo de resina muy rápido y forzado debido a las mayores presiones aplicadas —ej. hasta 350 psi (máximo típico para EP2750) comparado a 35 psi comunes en procesamiento en autoclave y 14,7 psi en procesamiento OOA solo vacío.
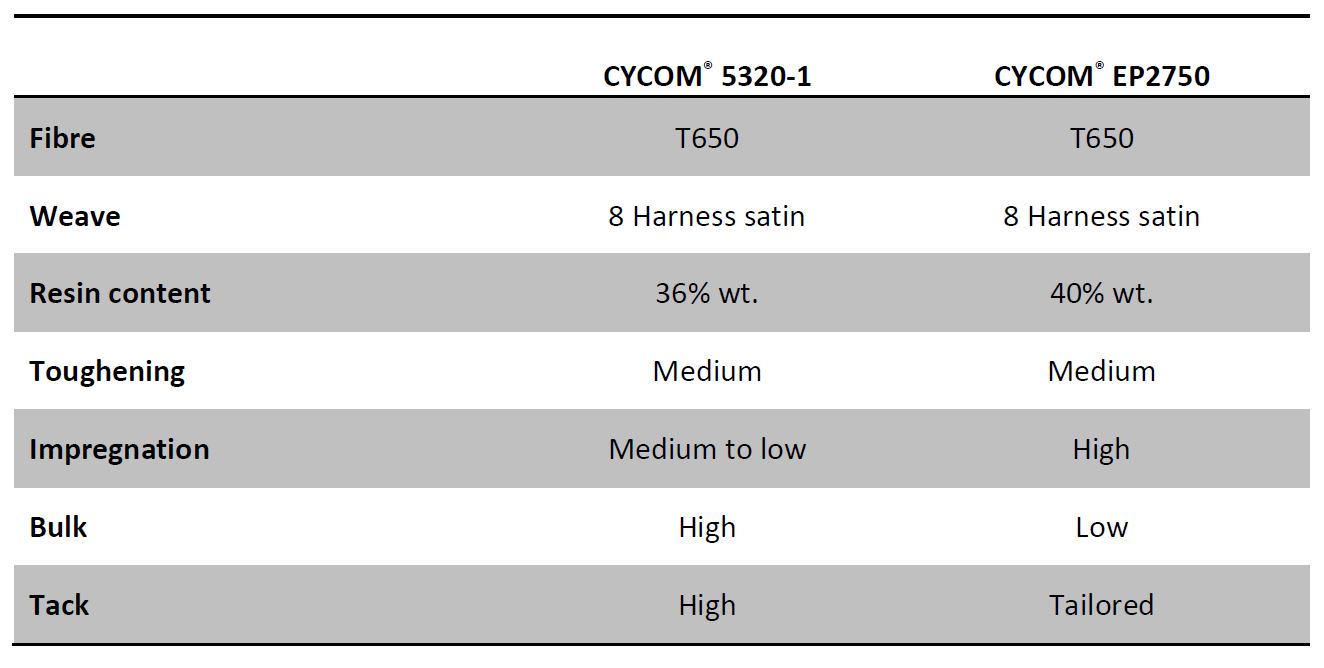
Tener un preimpregnado más completamente impregnado, aunque el contenido de resina es solo ligeramente mayor —40% en CYCOM EP2750 comparado a 36% en CYCOM 5320-1— mantiene presión hidrostática durante compactación y curado en la cavidad de herramienta emparejada, resultando en menos riesgo de áreas secas, espesor de pieza curada (CPT) inconsistente, arrugamiento y otros defectos mientras asegura buena calidad superficial.
Notablemente, Solvay desarrolló una Película Transformadora patentada para aumentar presión hidrostática cuando se usa preimpregnado CYCOM 5320-1 de menor contenido de resina. Aplicada a la secuencia de la pieza antes del moldeo por compresión, la Película Transformadora aumenta el contenido de resina y ayudó a llevar el CPT a requisitos en ensayos de moldeo de piezas RAPM.
Ensayo de moldeo de piezas RAPM
Como se explica en el artículo de CW de mayo 2020, CYCOM EP2750 fue uno de los materiales principales probados en la vía de preimpregnado termofijo de RAPM. Piezas pioneras probadas en la fase inicial de Desarrollo y Fabricación incluyeron
TS-RAPM-001 y -009 paneles de acceso con cuentas, TS-RAPM-002 nervadura y TS-RAPM-003 canal en C curvado. Las piezas fueron diseñadas en Boeing (múltiples ubicaciones globalmente), el tooling se hizo en C-Con GmbH (Múnich, Alemania), las piezas se fabricaron en el Centro de Aplicaciones de Solvay en Heanor, Reino Unido y luego se probaron en Solvay Anaheim, Calif., EE. UU. y Boeing St. Louis, Missouri, EE. UU.
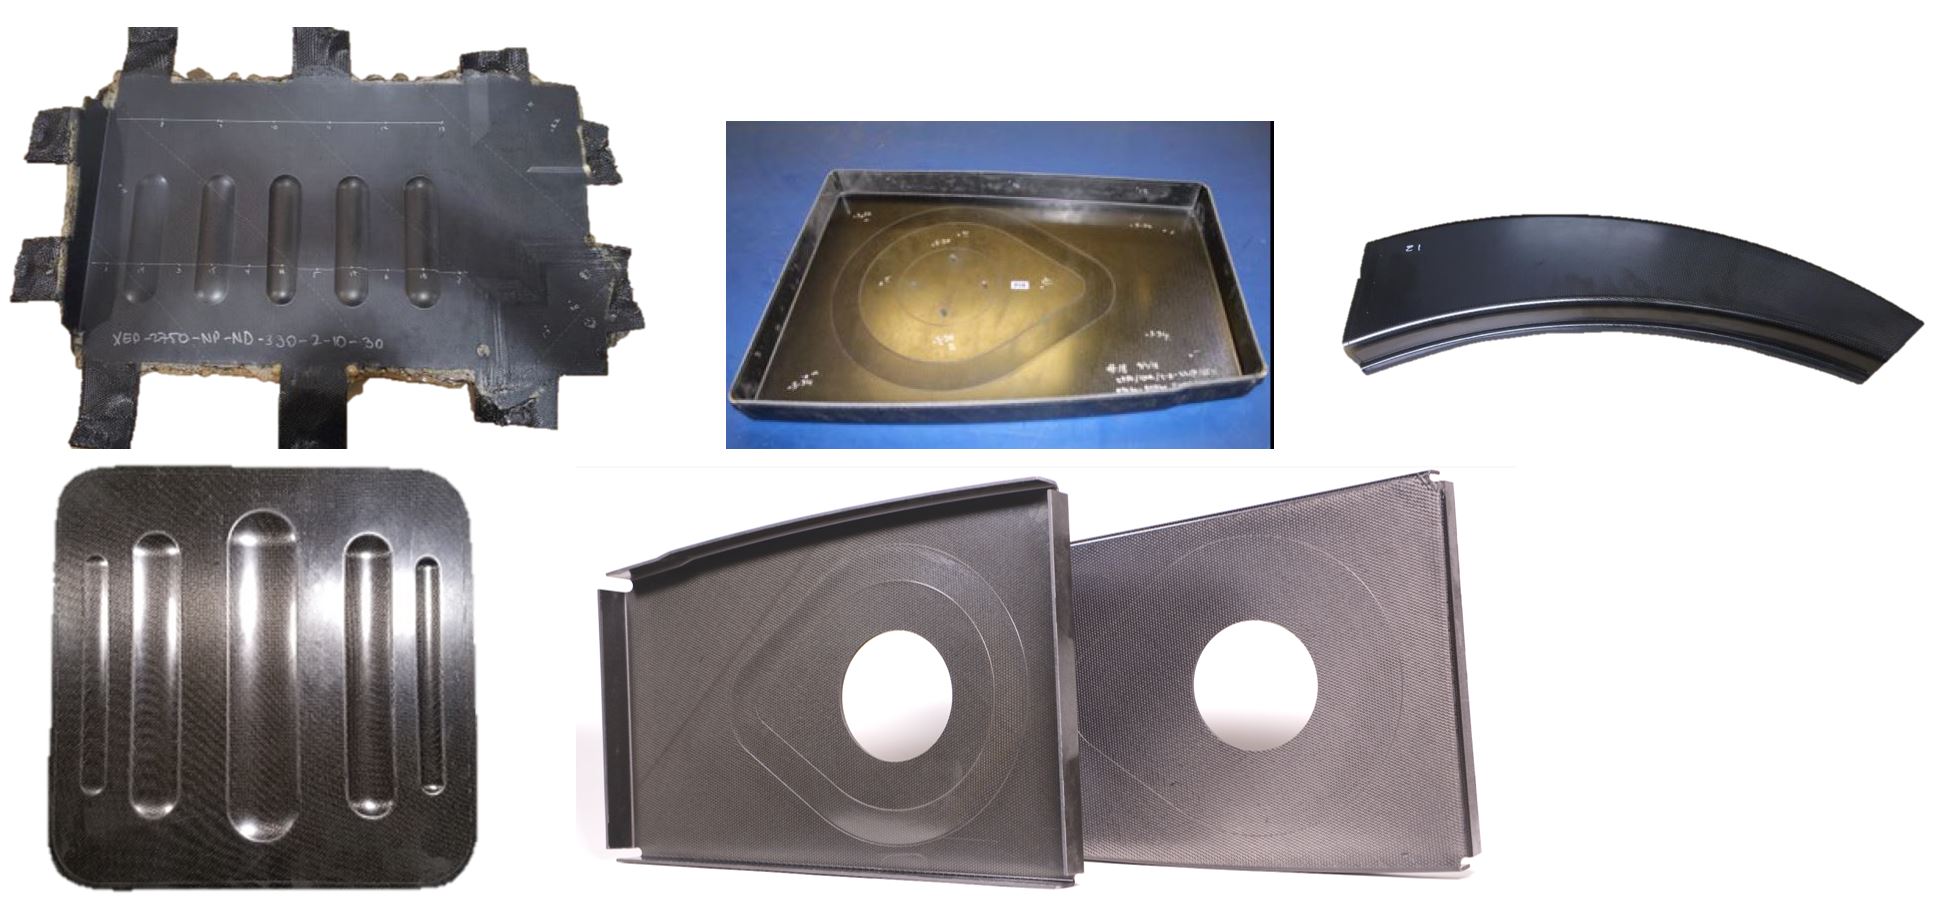
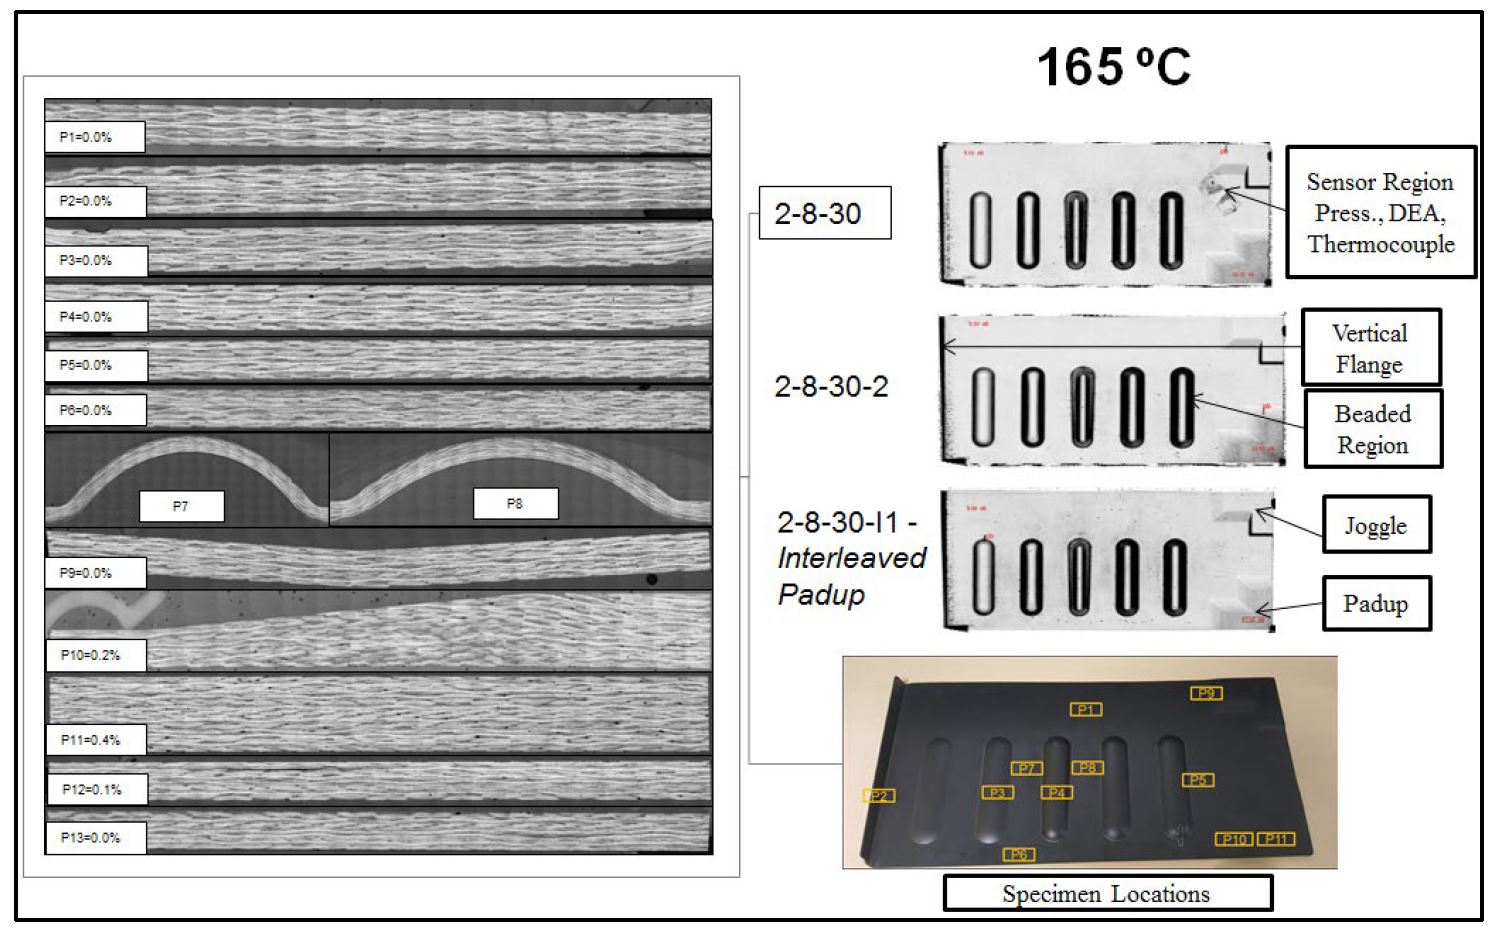
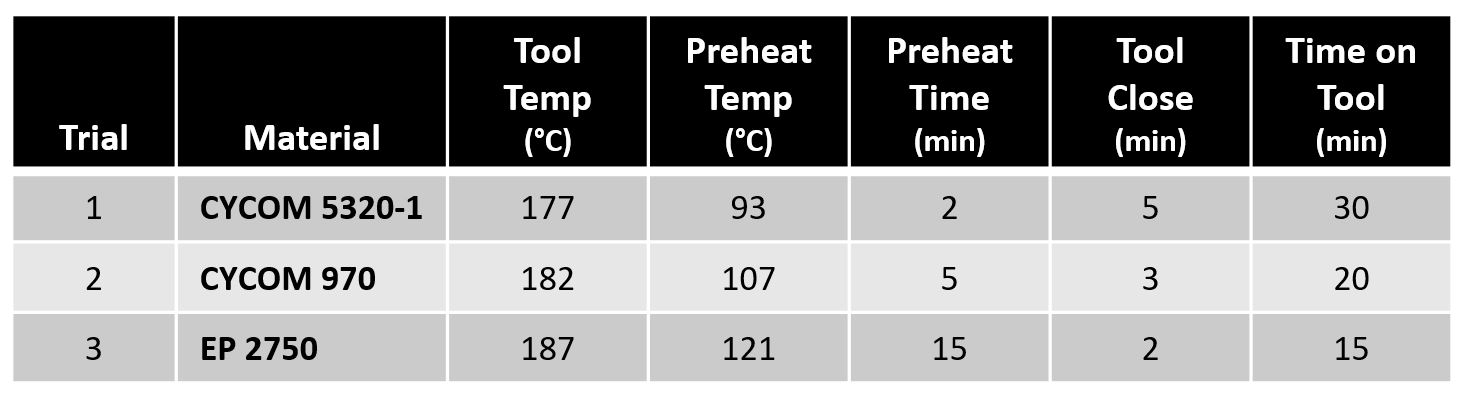
La calidad superficial se evaluó usando inspección no destructiva (END) y paneles seleccionados se seccionaron transversalmente para porosidad, cizalla de viga corta, fracción de volumen de fibra, contenido de resina, grado de curado y temperatura de transición vítrea.
Niveles de porosidad por debajo del 0,5% se lograron fácilmente, atribuidos a las altas presiones de consolidación del moldeo por compresión. Aunque los parámetros de proceso tuvieron que optimizarse para cada pieza diferente, una vez fijados, el proceso se mostró repetible.
Panel con cuentas TS-RAPM-009
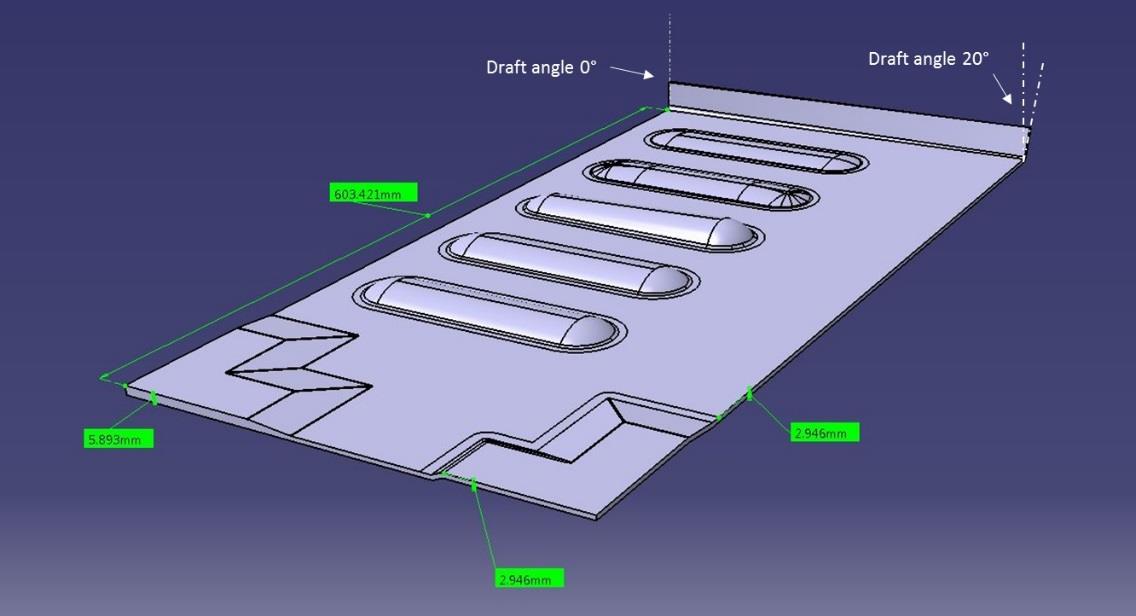
Esta pieza plana de 600 milímetros de largo presentaba cuentas paralelas de varias geometrías. El espesor aumentaba de 3 a 6 milímetros en una esquina (refuerzo) mientras la esquina opuesta presentaba un escalón de espesor constante. El borde opuesto comprendía un borde vertical con ángulo de desmoldeo que variaba linealmente de 0° a 20°.
Deslizamiento de refuerzos
Los ensayos iniciales se ejecutaron con refuerzos apilados en la superficie de la secuencia. Sin embargo, como las capas de refuerzo estaban ubicadas cerca del borde de la pieza, era posible que fueran exprimidas fuera de la pieza, resultando en una región de baja presión durante el curado y porosidad. La solución fue intercalar las capas de refuerzo dentro de la pila de laminado. El riesgo de deslizamiento y porosidad no se vio en piezas posteriores donde los refuerzos estaban ubicados lejos de bordes y efectivamente bloqueados por material circundante.
Porosidad con tiempo de permanencia
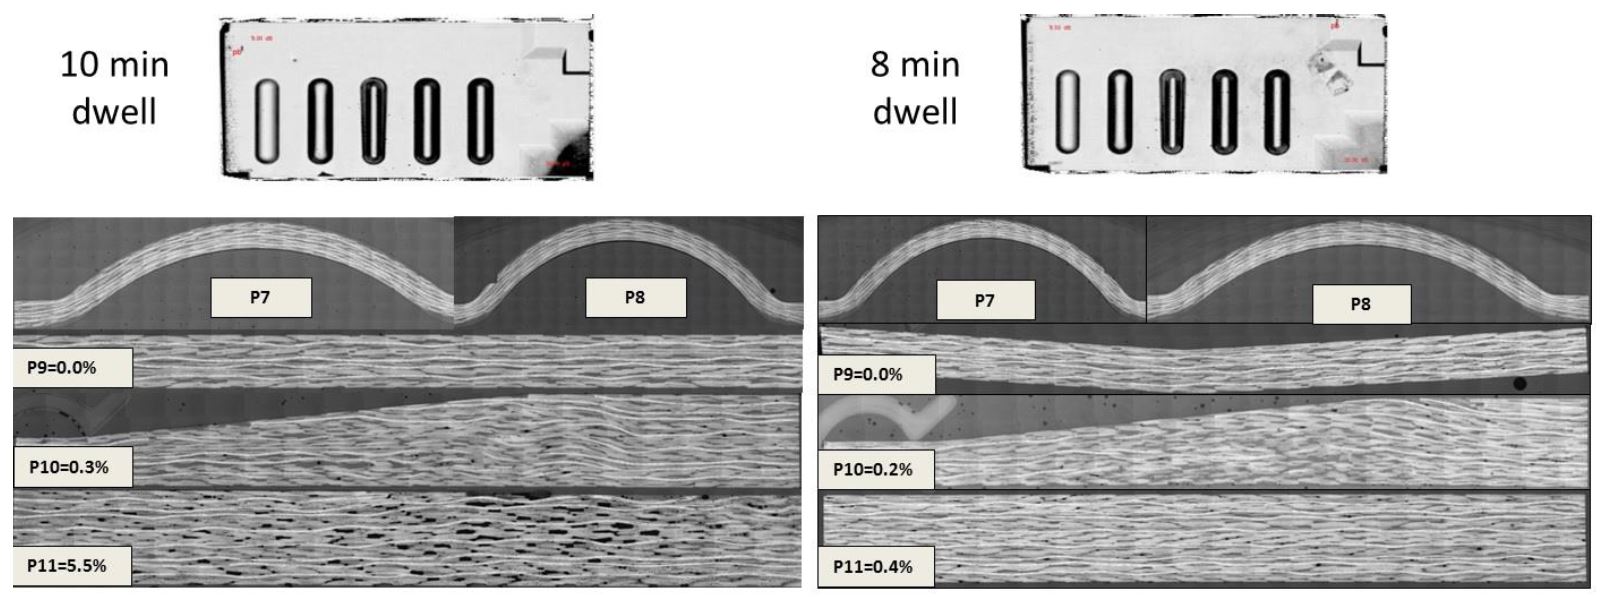
Porosidad aumentada también se vio si el tiempo de permanencia era demasiado largo. Paneles con cuentas hechos usando 8 minutos de permanencia tuvieron menor contenido de vacíos que los hechos con 10 minutos de permanencia. Esto fue particularmente cierto en el área de refuerzo, donde el contenido de vacíos fue 5,5% para la permanencia de 10 minutos y 0,4% para la de 8 minutos. La permanencia más corta mantiene un alto flujo de resina, humedeciendo fibras efectivamente y sosteniendo presión en la cavidad de herramienta a través del curado.
La permanencia más larga permitió que el flujo de resina y la presión disminuyeran, especialmente en el área de refuerzo, debido a su proximidad al borde de la cavidad de herramienta, que no tenía borde de cizalla o reducción de sección. Así, la presión en la cavidad de herramienta disminuyó en el borde de la pieza, especialmente en regiones más gruesas donde la sección transversal era mayor. La ausencia de presión aquí también exacerbó el riesgo de deslizamiento de las capas de refuerzo. «Al diseñar tooling, una reducción de sección en el entorno de la cavidad de herramienta ayudará a construir y mantener presión, particularmente para piezas con espesores variables», explica Gail Hahn, investigadora de Boeing e investigadora principal del proyecto RAPM. «Necesitas presentar algún tipo de pellizco o sellado para fomentar un estado de presión hidrostática en la cavidad».
Nervadura TS-RAPM-002
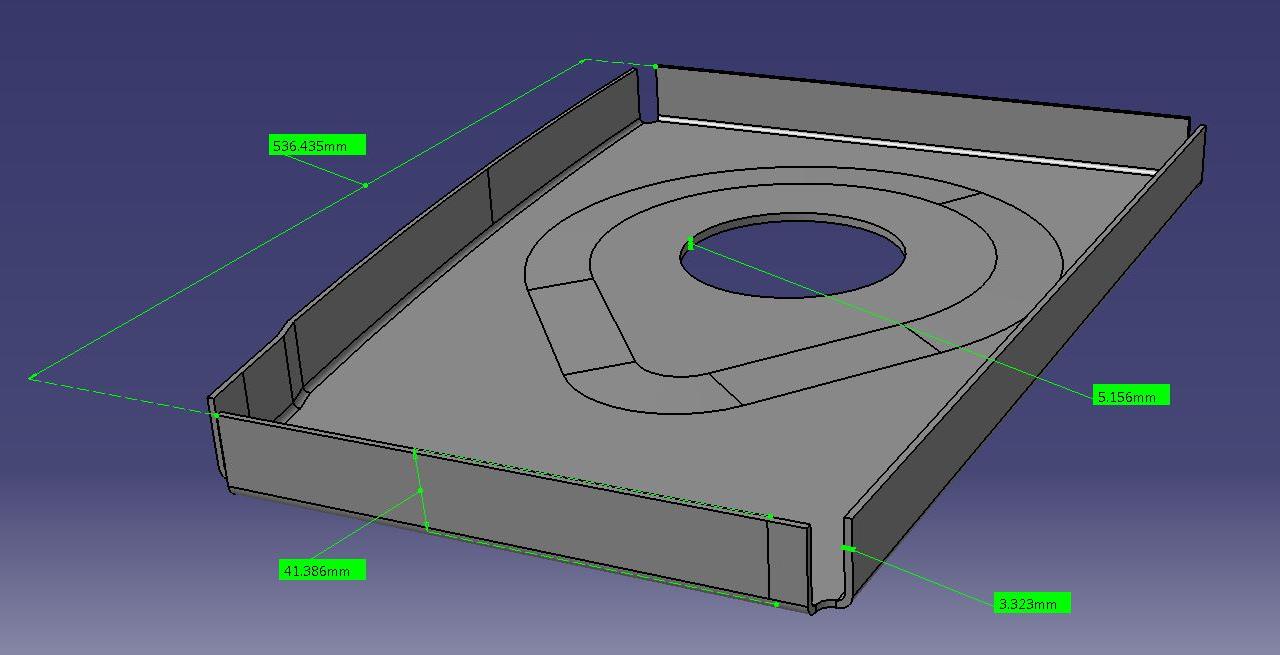
Una vez establecidos los parámetros de procesamiento para los paneles con cuentas TS-RAPM-009, el proceso se repitió para la nervadura TS-RAPM-002, que medía 540 milímetros en su borde más largo. La nervadura aumentaba espesor en el centro de 3,3 a 5,2 milímetros y la profundidad del embutido era 42 milímetros en la pieza recortada final. Los cuatro bordes presentaban bordes verticales. Nótese que un ángulo de compensación de spring-in se determinó durante los ensayos de paneles con cuentas y luego se aplicó a la geometría de herramienta de la nervadura. Los ensayos de paneles con cuentas también llevaron a mayor capacidad de tensión y modularidad de ubicación de muelle en el marco de muelles.
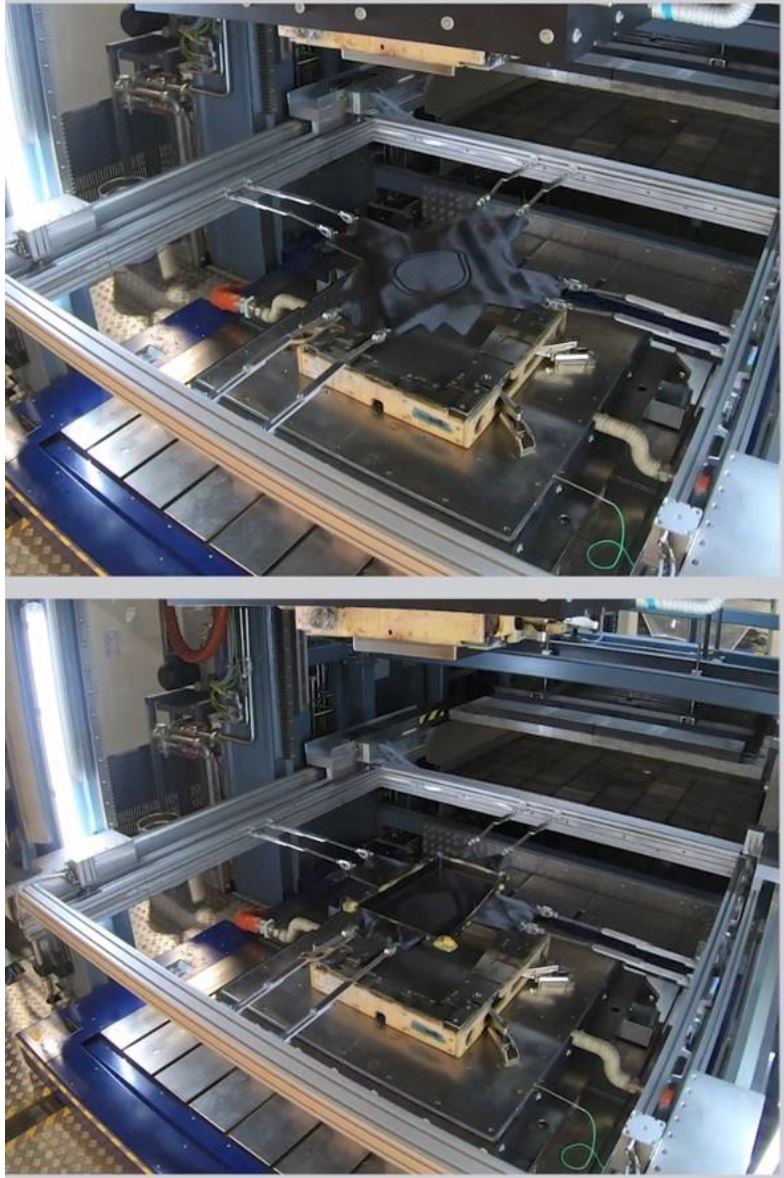
Material excedente para abrazaderas
Las nervaduras se hicieron usando tanto moldeo con marco de muelles como DDF. Debido al embutido profundo de la nervadura, se requería material excedente para sujetar las abrazaderas del marco de muelles, pero esto podía reducirse usando DDF. Otro problema fue que el diseño de herramienta limitaba espacio para que las abrazaderas de muelle estuvieran cerca dentro de la cavidad de herramienta.
Variaciones en CPT
El espesor de capa curada (CPT) fue mayor en las partes planas de la nervadura que en sus bordes verticales. Se razonó que la geometría de la pieza mantenía resina dentro del área central plana, notando que los bordes verticales actuaban como sello de resina. Esto ayudó a la compactación y acabado de pieza en el área central plana. Sin embargo, los bordes verticales sufrieron fuerte cizalla durante el cierre de herramienta, que causó rugosidad superficial pero no porosidad (ver datos de porosidad abajo). CYCOM EP2750, un material de menor volumen, ayudó a mitigar este efecto —su menor espesor redujo la cizalla.
Variaciones en espesor de alma con contenido de resina de preimpregnado
Investigaciones de calidad mostraron nervaduras repetibles con porosidad <0,1% y mínimo ondulado/arrugamiento de fibra. Sin embargo, aunque se asumió que la variación de espesor de pieza se minimizaría con procesamiento de molde emparejado, la revisión de parámetros de procesamiento de material y CPT de pieza terminada mostró que mientras el hueco de tooling en los bordes verticales de la nervadura era fijo y consistente, el espesor de alma podía variar en función del contenido de resina del preimpregnado (menos de +/-2%) y proceso —CPT podía variar entre los bordes y alma al permitir que la resina migrara dentro de la cavidad.
Canal en C curvado TS-RAPM-003
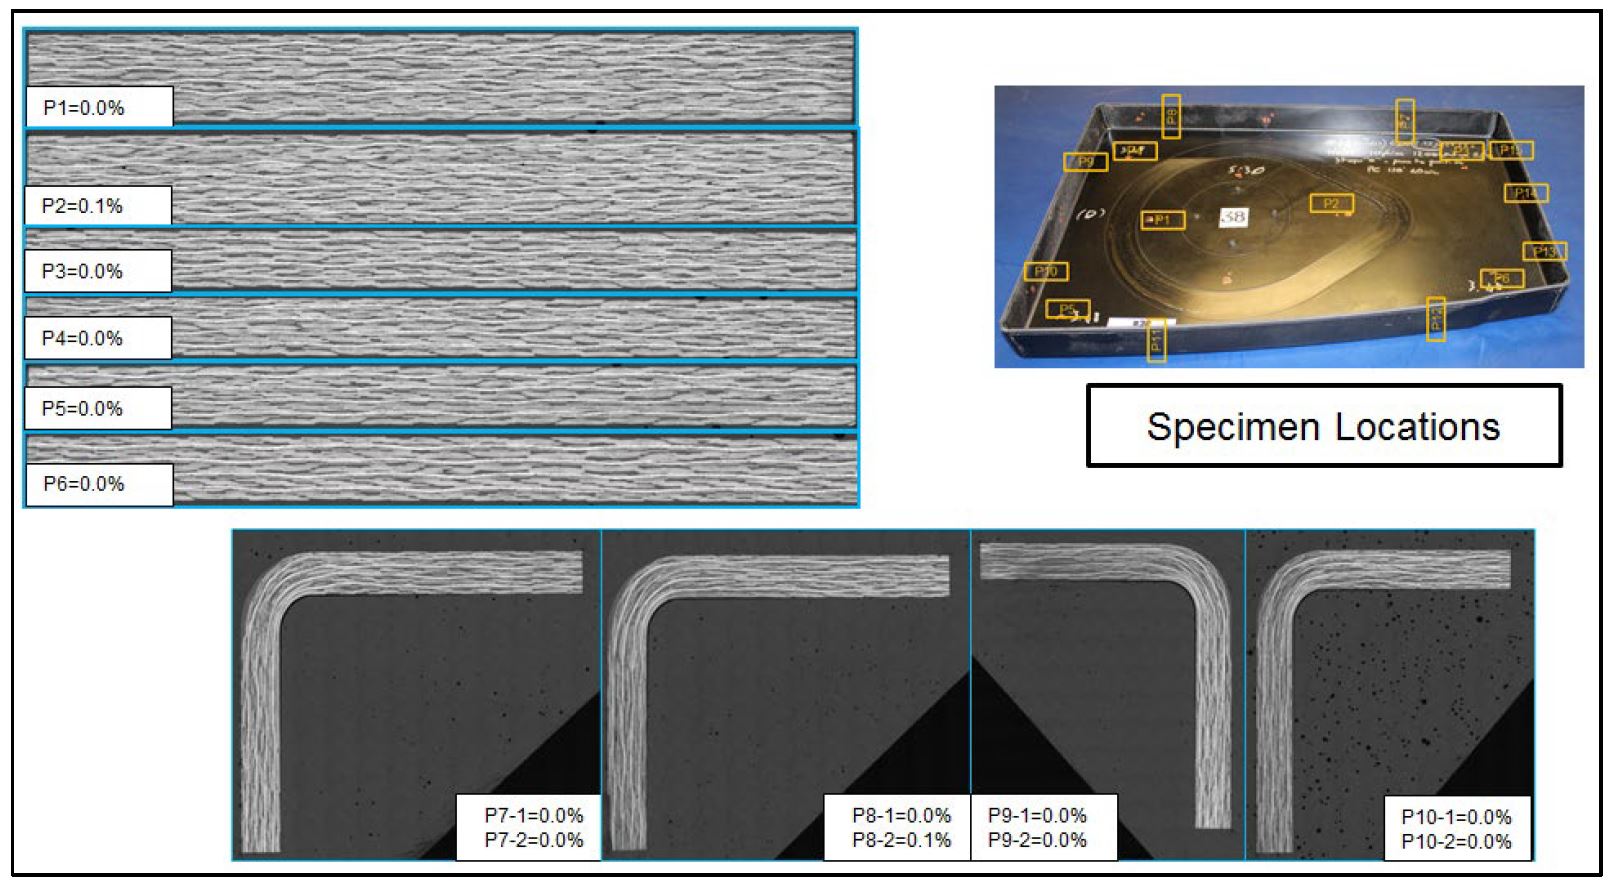
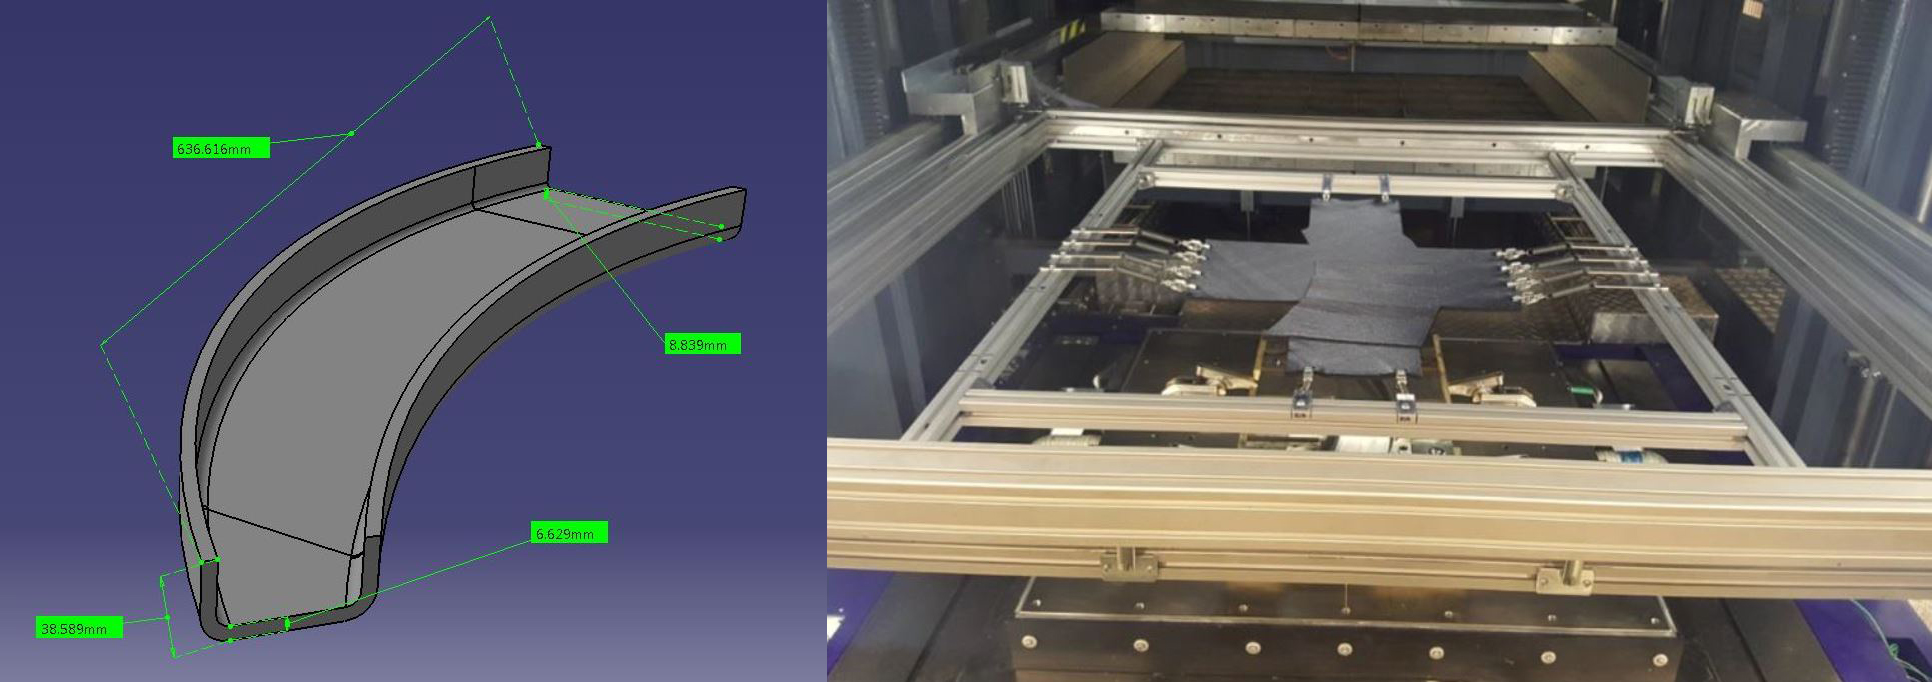
Esta pieza tenía 640 milímetros de largo con una sección en U de 40 milímetros de profundidad en la pieza recortada final. El radio interior de la sección era mayor que el exterior, y el espesor aumentaba de 6,6 milímetros en la sección estrecha a 8,8 milímetros en el extremo ancho. Debido a su espesor, la pieza de canal en C era sustancialmente más pesada que las piezas previas discutidas. Por tanto, el marco de muelles requería más puntos de sujeción que con las piezas previas.
Doble permanencia para mantener presión en piezas gruesas
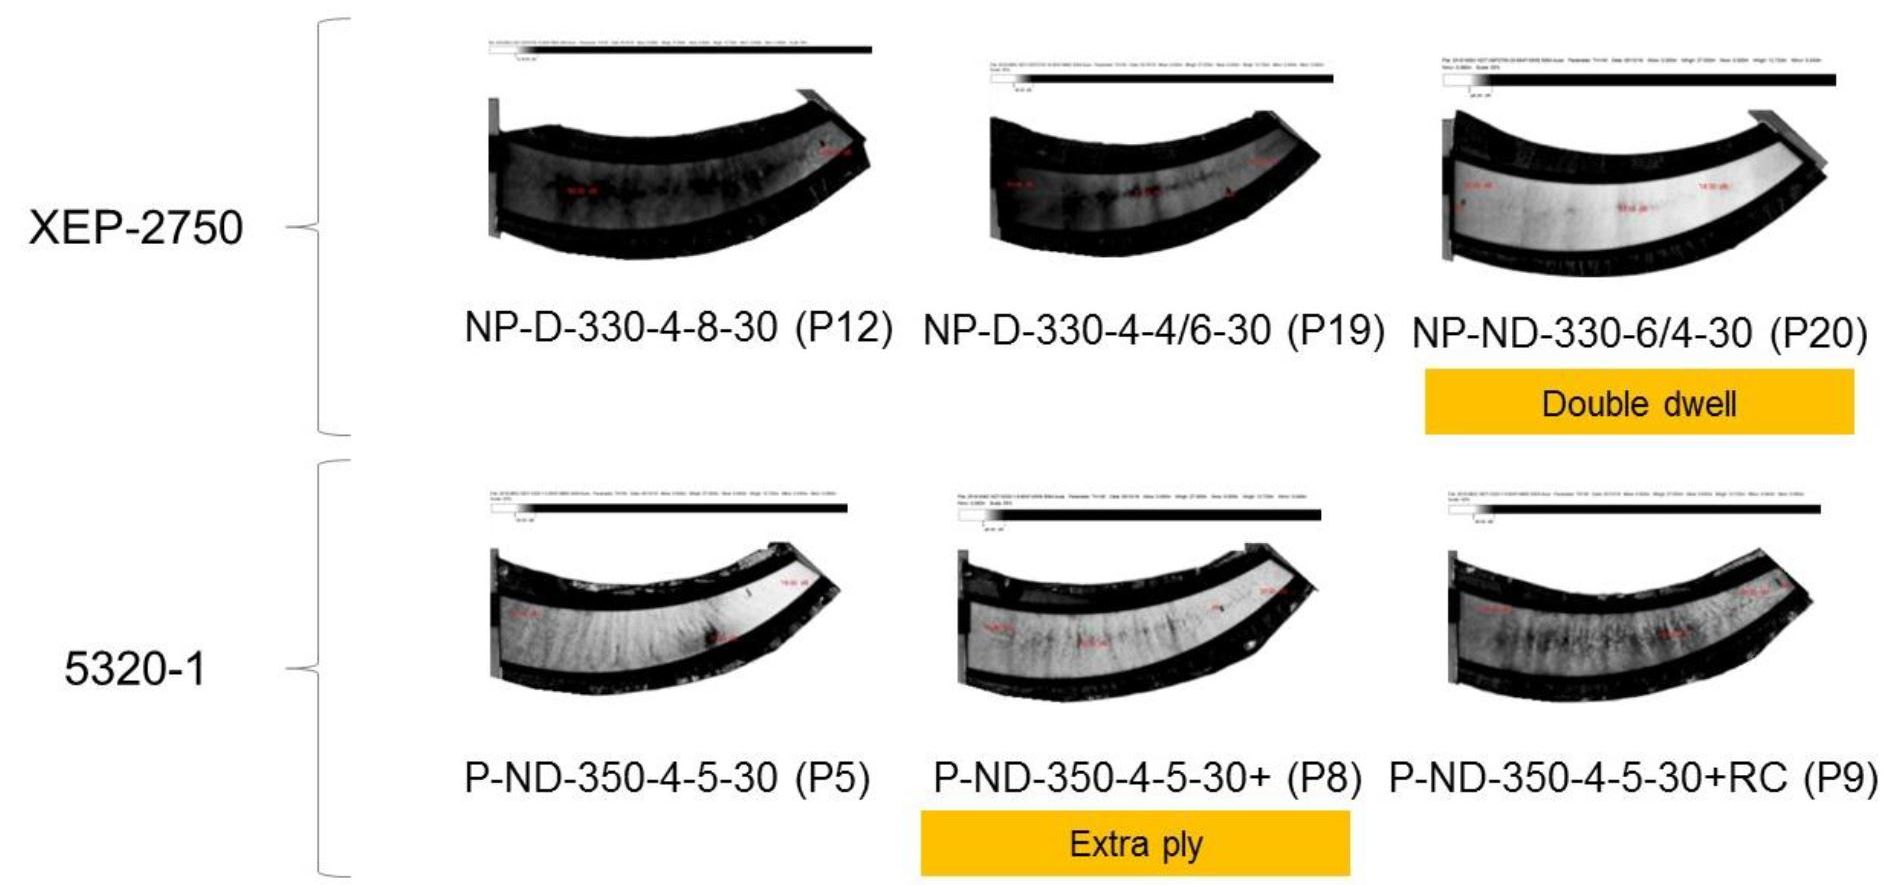
Escaneos C de piezas moldeadas destacan una arruga propagándose desde el radio interior al exterior para piezas usando cargas preconsolidadas. La escala de grises indica que las arrugas también llevan porosidad.
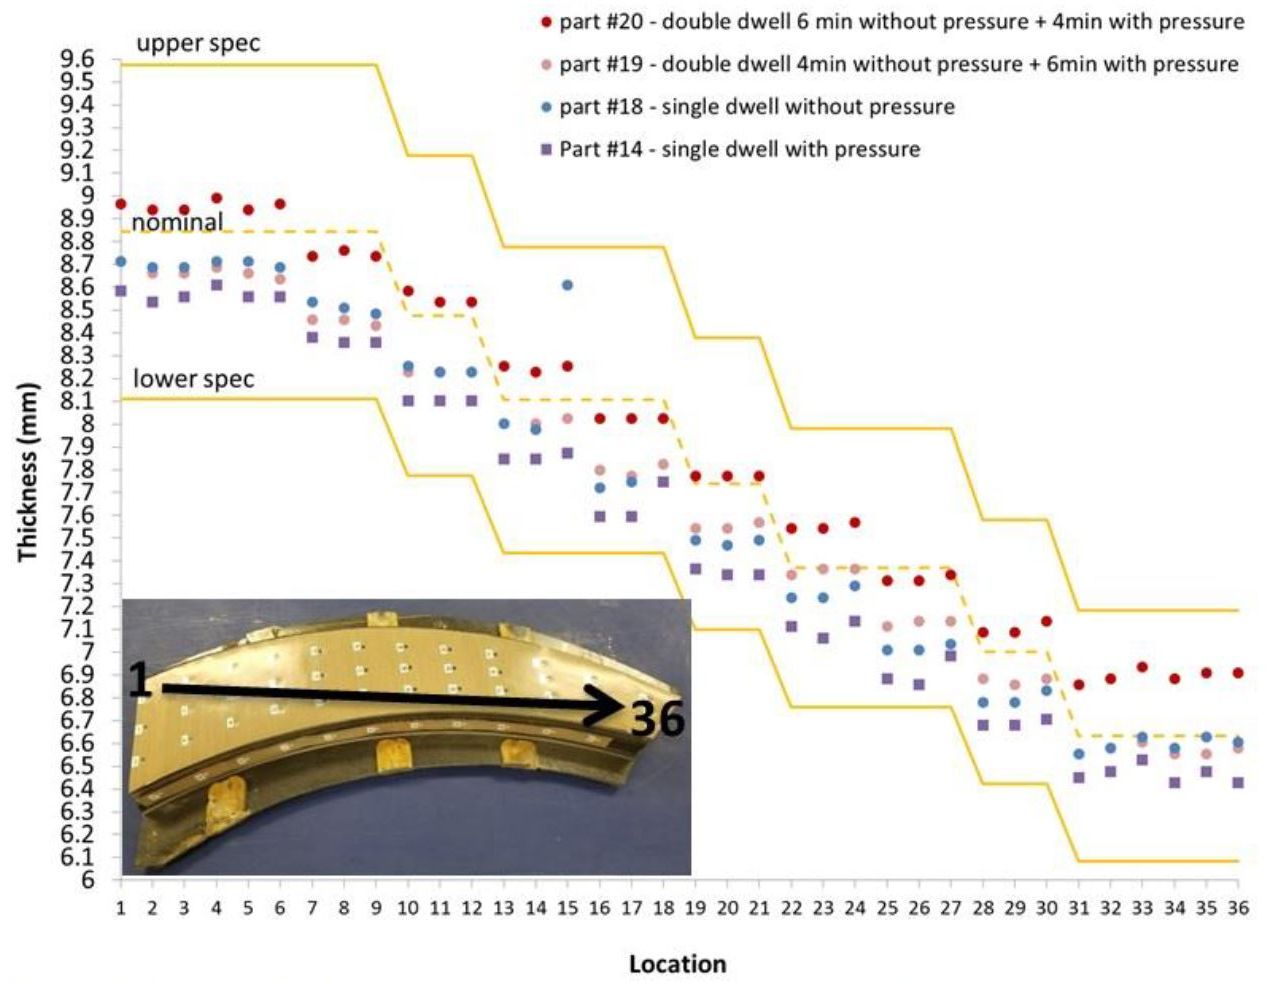
Estas arrugas y porosidad se eliminaron para piezas de preimpregnado CYCOM EP2750 usando un proceso de «doble permanencia». Esto consiste en aplicar cierta cantidad de presión durante la permanencia inmediatamente posterior a la acumulación de viscosidad del material. «Esto se determinó usando los datos proporcionados por la prensa y las herramientas durante el desarrollo del proceso», explica Hahn. «Básicamente, hay dos pasos de acumulación progresiva de presión antes de la aplicación de presión completa. Como resultado, el perfil presión-vs-tiempo tiene una forma similar al perfil de viscosidad de la resina. Una permanencia inicial a espesor en bruto se usa para subir la viscosidad de la resina para prevenir un adelgazamiento de la carga [carga o preforma]. Si la carga es de espesor significativo, se usan dos permanencias para prevenir pérdida de presión por contracción de resina. La primera permanencia es en un hueco de X, y la segunda en un hueco de Y, con Y < X».
La Fig. 18 arriba muestra el efecto de doble permanencia en espesor de pieza de canal en C. Igualar presión a viscosidad de resina permitió retener más resina dentro de la pieza, que humedeció las fibras para baja porosidad y construyó espesor para alcanzar el nominal requerido pero mantuvo baja distorsión de fibra. Sin embargo, el equipo RAPM enfatizó que este proceso de doble permanencia se favorece solo para piezas gruesas, notando que puede inducir irregularidad de CPT en piezas de espesores variables.
Lecciones aprendidas de RAPM y más ensayos de piezas
Los ensayos de piezas RAPM discutidos aquí han contribuido conocimiento hacia la fabricación de alta cadencia de piezas estructurales aeroespaciales usando moldeo por compresión de preimpregnado. Lecciones aprendidas incluyen:
- Bajo volumen es beneficioso para calidad de pieza, específicamente para contener niveles de porosidad y aumentar acabado superficial en bordes verticales. Preimpregnado de mayor contenido de resina, como CYCOM EP2750, permite una ventana de fabricación más amplia, así como mayor repetibilidad de proceso
- Idealmente, el equipo de prensa debería incluir una estación de precalentamiento infrarrojo (IR), marco portador automatizado para trasladar carga/preforma precalentada al molde, tolerancias de paralelismo estrechas entre platinas superior e inferior de prensa, capacidad de controlar y monitorear la posición de las platinas a tolerancia estrecha y capacidad de prensar usando fuerzas bajas y altas.
- Preconsolidación de cargas/preformas permite reducir disturbio de fibra en paredes verticales y contribuye a reducir niveles generales de porosidad en piezas moldeadas. NOTA esto es desvoluminizado, NO preformado en herramienta conformada
RAPM ha mostrado que el moldeo por compresión de preimpregnado puede producir estructuras de grado aeroespacial de alta calidad mientras reduce tiempo de ciclo y mano de obra. Esto permite a los compuestos competir mejor en estudios de trade-off para aplicaciones aeroespaciales mientras entregan mayor ahorro de peso y rendimiento de componente (ej. resistencia a corrosión, agrietamiento y fatiga, etc.).
Solvay y Boeing han trabajado juntos para refinar el novedoso sistema de preimpregnado EP2750, demostrando tiempos de takt de hasta 20 minutos, gracias a una combinación de química de material, conocimiento de preimpregnado y proceso y automatización.
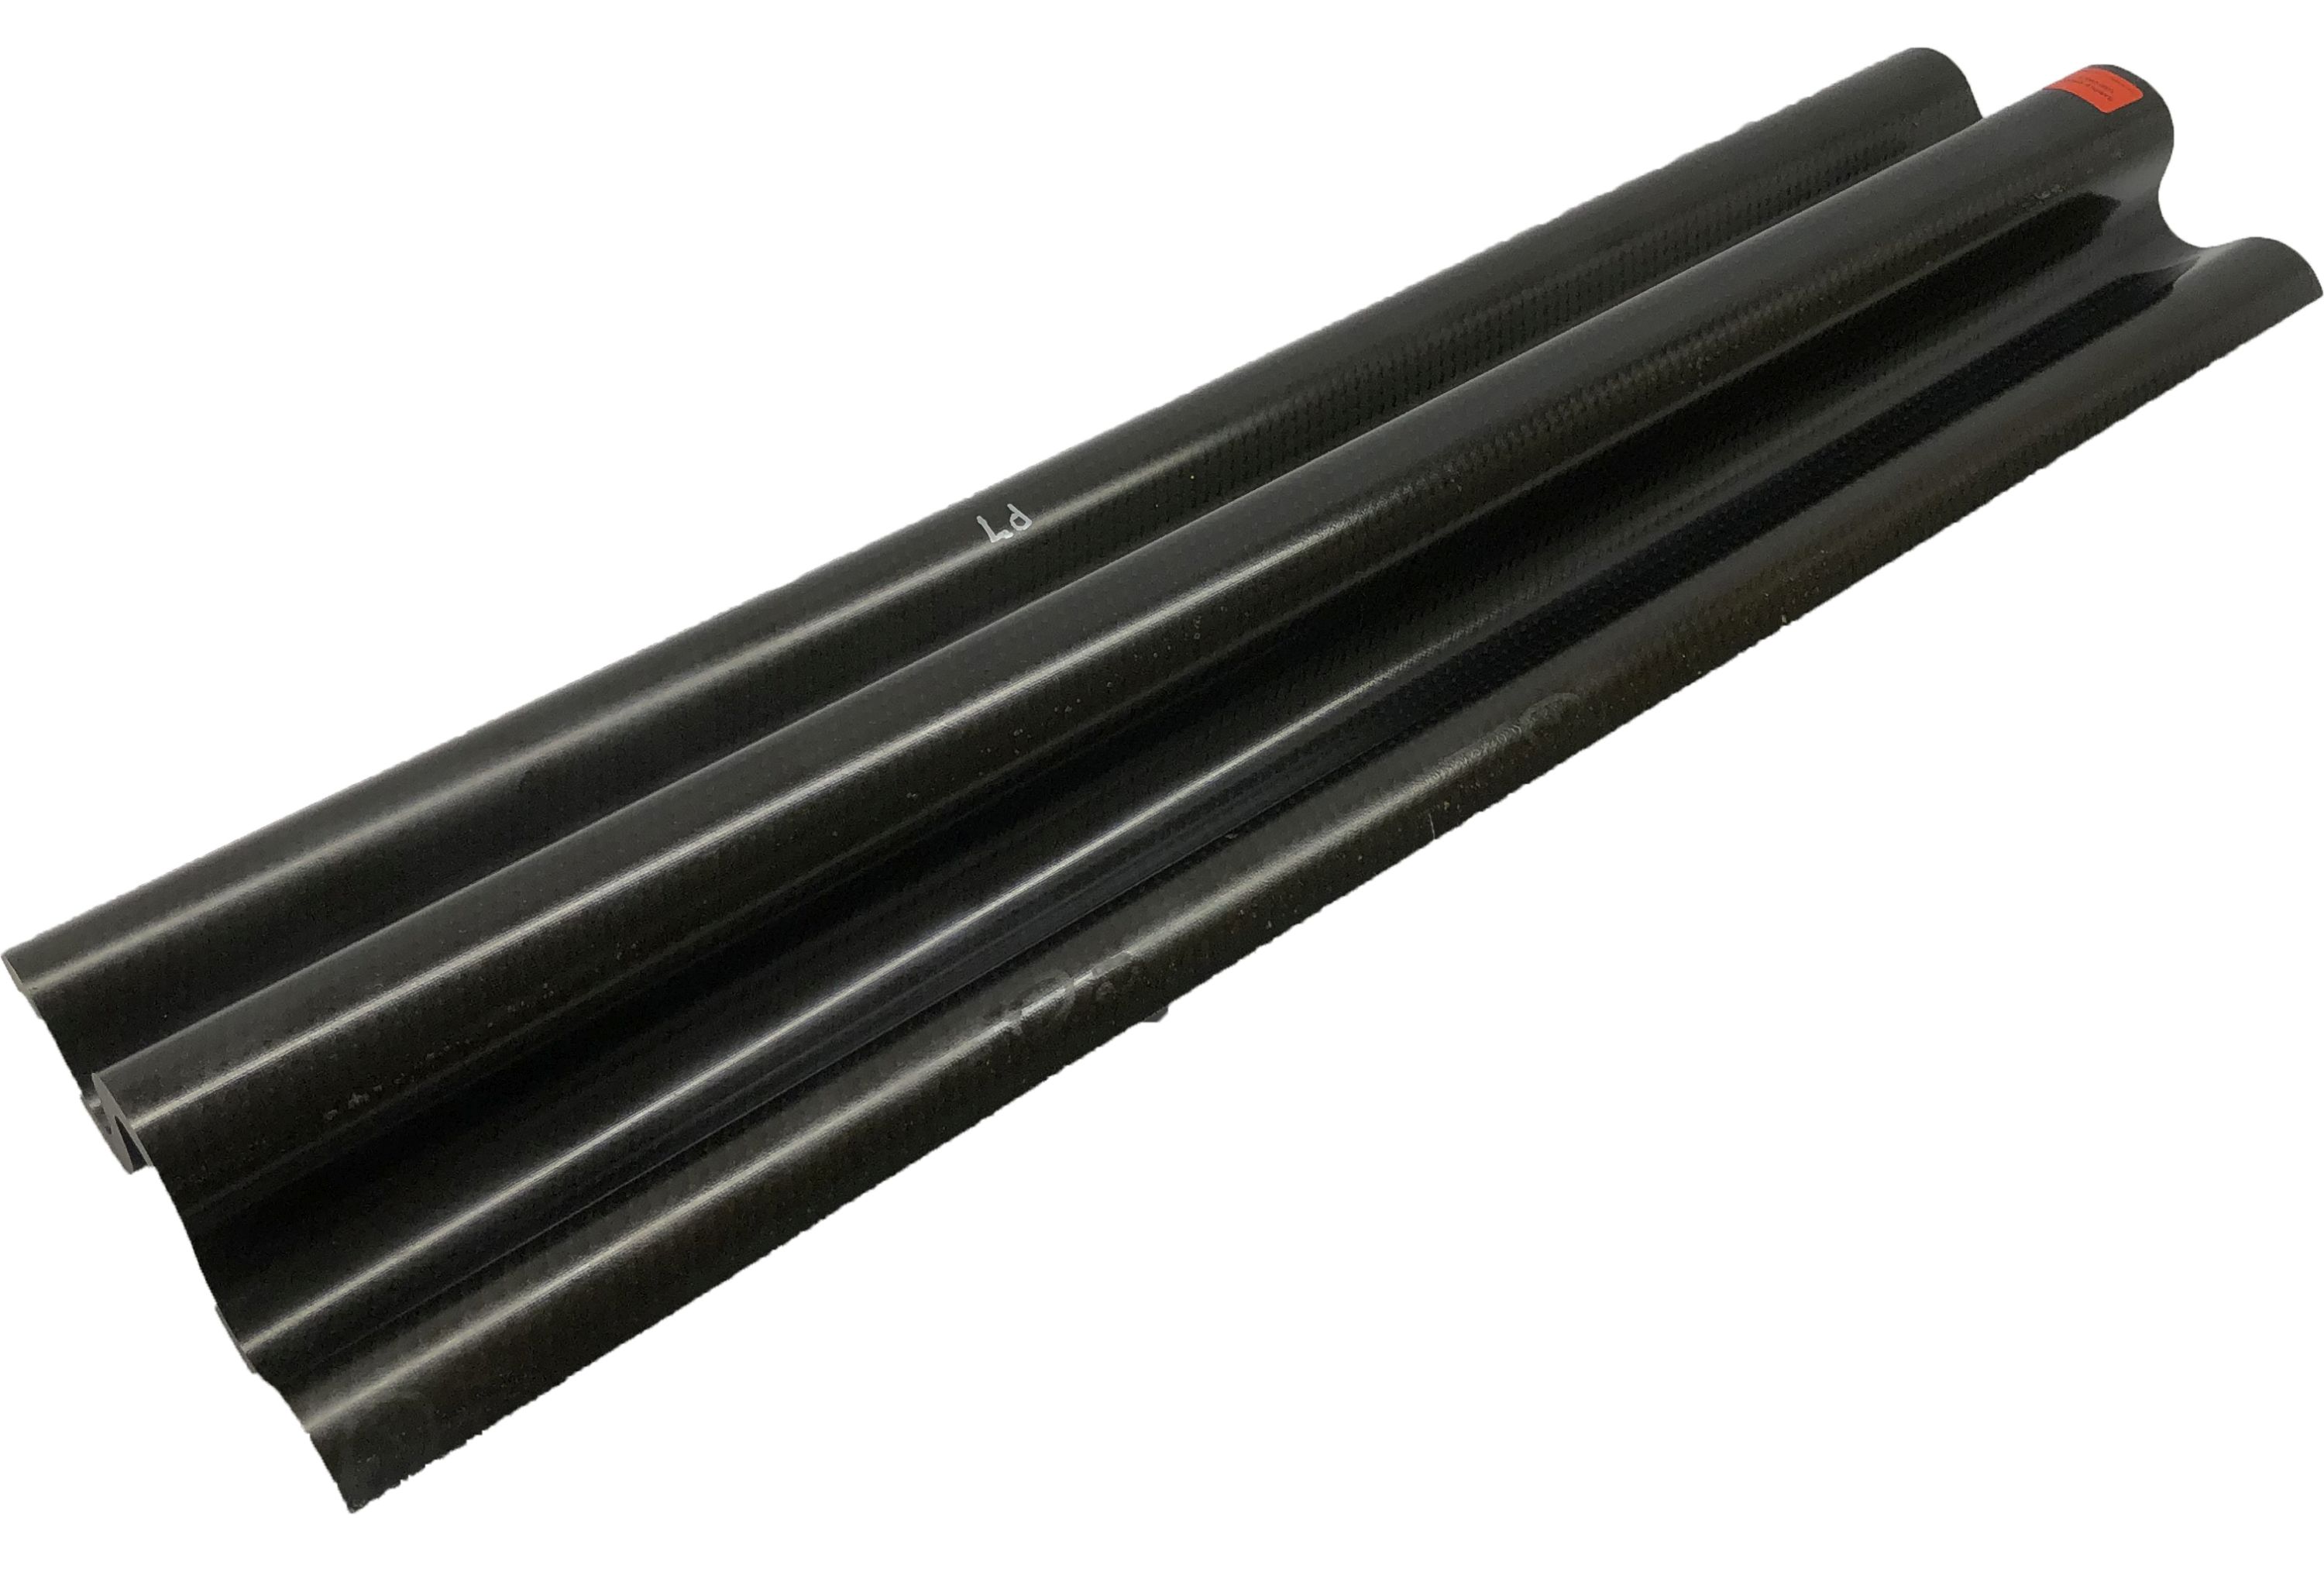
Además de las piezas de Desarrollo de Fabricación discutidas arriba, RAPM también ha producido varias piezas de Desafío y Transición, destinadas a desafiar desarrollos iniciales y transicionar candidatos con potencial para ganar al aluminio mecanizado en aplicaciones de defensa. Estas incluyen:
- TS-RAPM-007 pieza de desafío Solvay
- TS-RAPM-008 panel de acceso skin
- TS-RAPM-012 Boeing «wave»
- TS-RAPM-014 brazo de motor
- TS-RAPM-015 aleta
Resultados y lecciones aprendidas de estos ensayos de piezas y otros estudios de características de fabricación RAPM se publicarán en 2020/2021.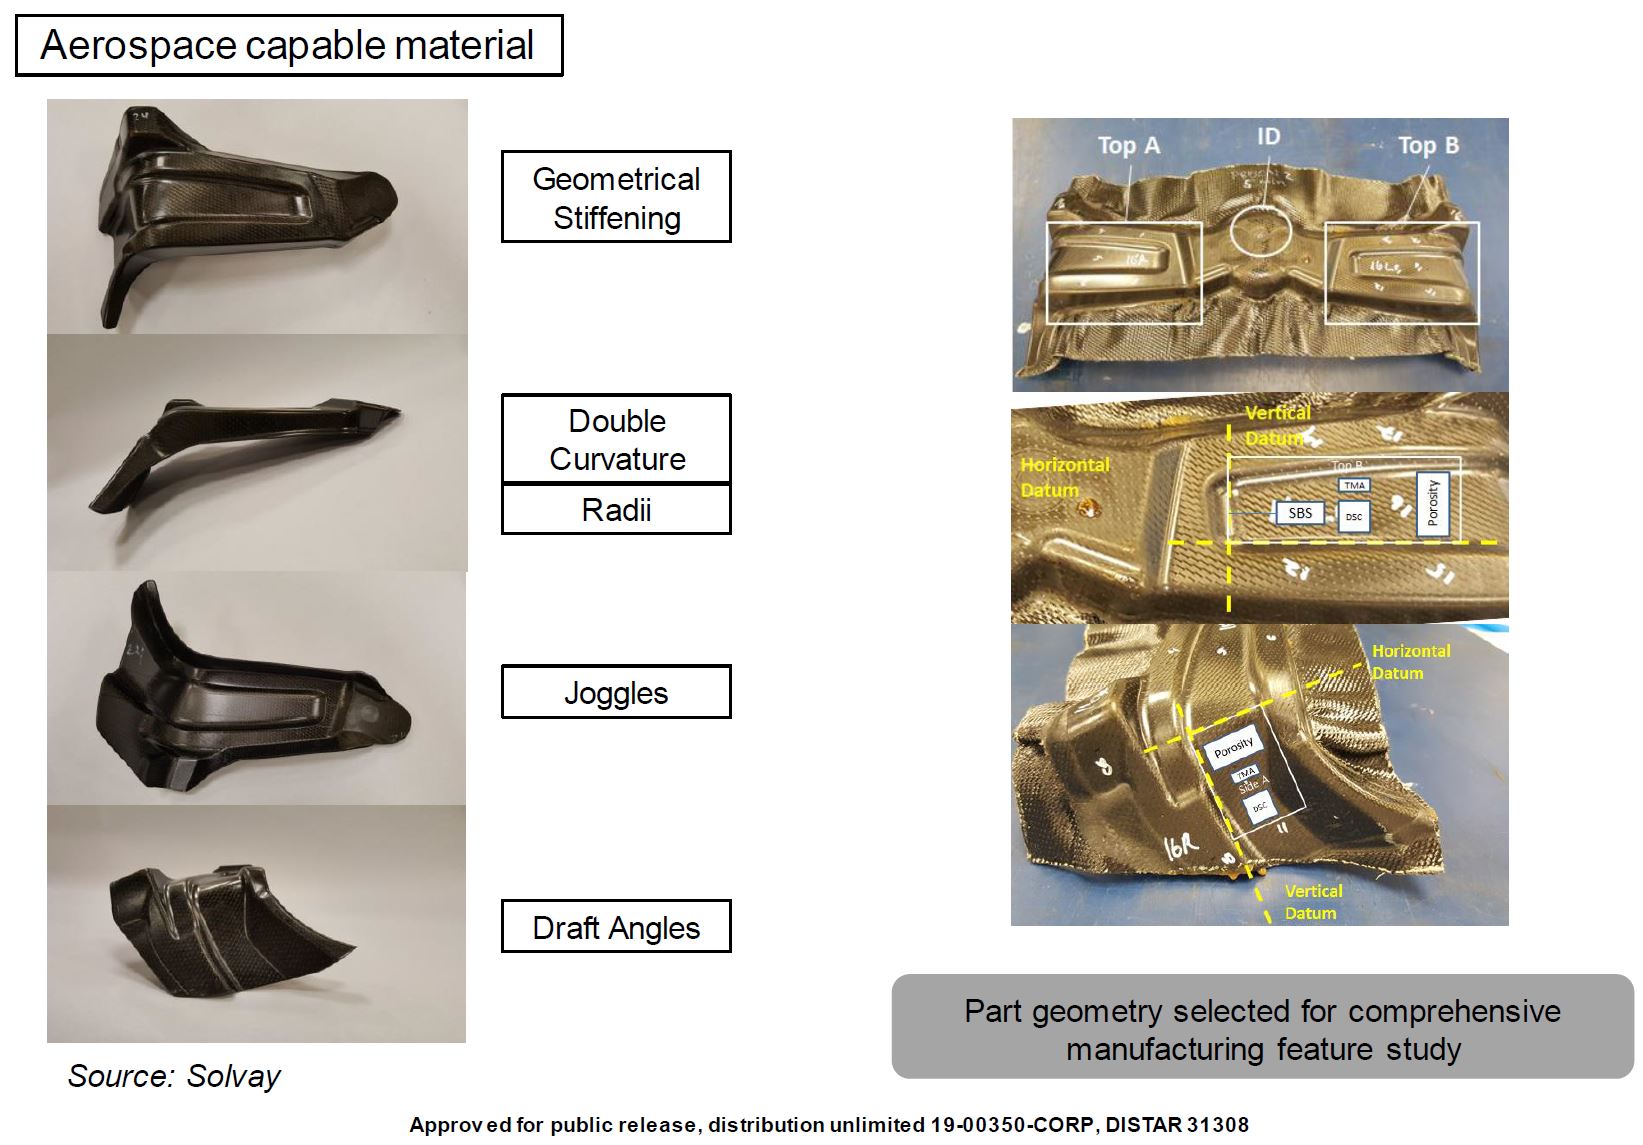
Ensayos de piezas automotrices de Solvay
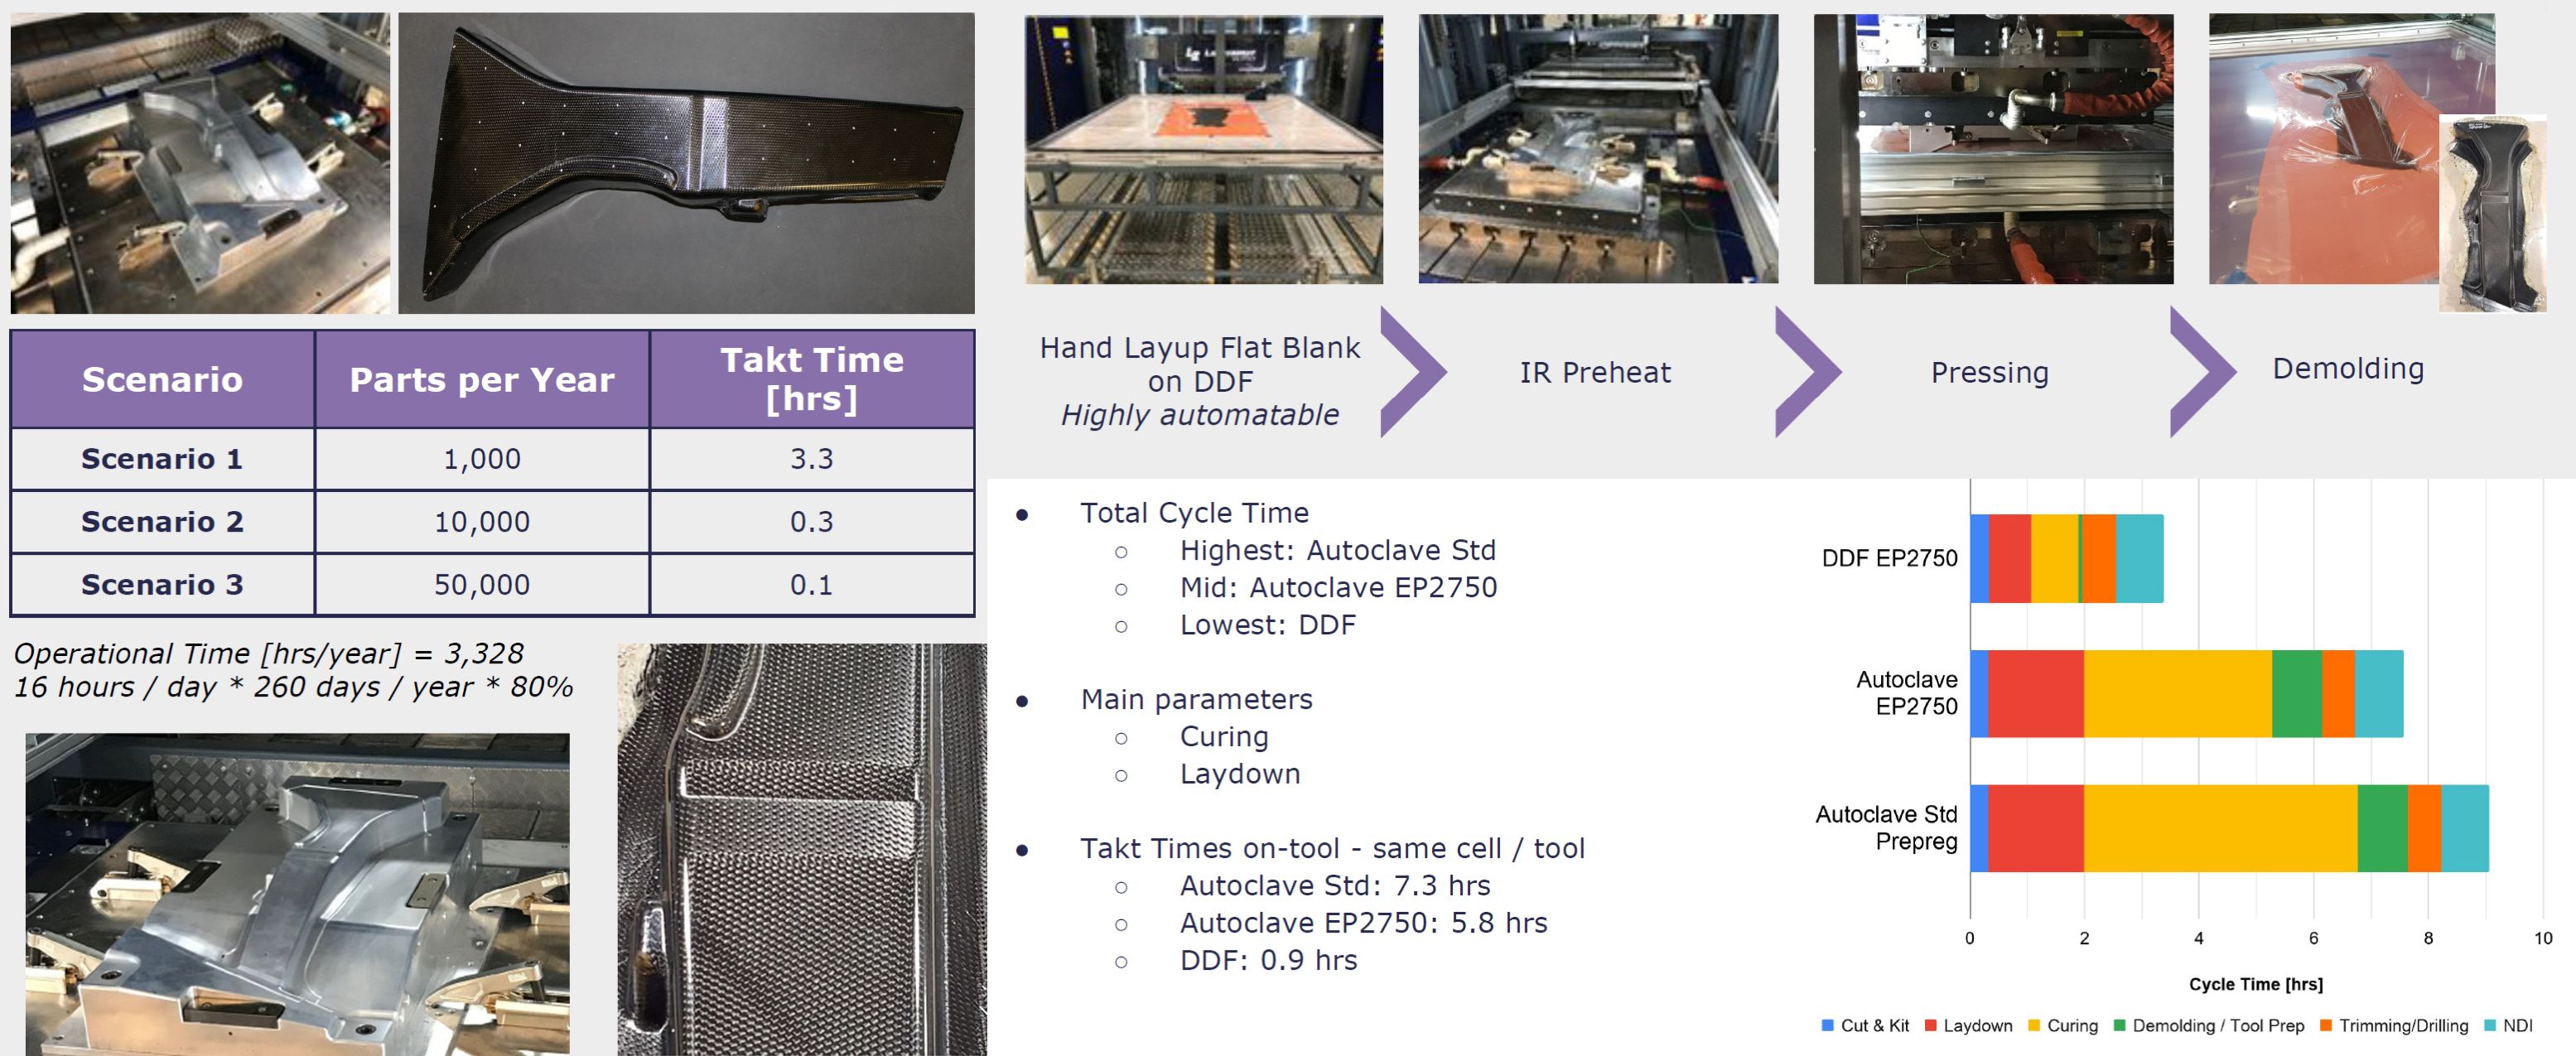
Solvay también ha ilustrado cómo EP2750 rinde en piezas automotrices, como un pilar B de 36 x 16 x 2 pulgadas con espesor de 0,0725 pulgadas, comprendiendo 5 capas de fibra de carbono Solvay THORNEL T650-35 de módulo estándar 3K en tejido satén de 8 hilos de 376 g/m². Esta pieza se hizo en Solvay Heanor, Reino Unido usando DDF. Cuando se compara con preimpregnado estándar en autoclave, la combinación de CYCOM EP2750 y DDF ofrece una reducción del 60% en tiempo de ciclo y 85% en takt time (tiempo entre iniciar una pieza y la siguiente en una línea de producción —es decir, el pulso de la línea).
Resina
- Solución de transportador a medida para moldeo de preformas de alta velocidad
- Moldeo por compresión vs. moldeo por inyección: diferencias clave y elección del proceso adecuado
- PFM117632: Revolucionando la Eficiencia de Purga en Soplado de HDPE y PP
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- Robert Davies obtiene tercera patente para preimpregnado termoplástico flexible innovador
- Solvay presenta CYCOM EP2750: Prepreg epoxi avanzado para moldeo por compresión rápido de aerostructuras
- Compresión RTM: Avanzando en la producción de aeroestructuras compuestas del futuro
- Toray presenta prepreg aeroespacial avanzado para moldeo por presión asistido al vacío rentable
- Nuevo proceso de moldeo por compresión combina cintas continuas y D-LFT para carrocerías ligeras de vehículos eléctricos
- Moldeo por compresión explicado: proceso, materiales y beneficios industriales
- Moldeo por Compresión vs. Moldeo por Fundición: Ventajas, Desventajas y Consideraciones de Coste