



Compresión RTM: Avanzando en la producción de aeroestructuras compuestas del futuro
Los compuestos han consolidado su lugar permanente en los fuselajes de aviones comerciales porque permiten estructuras ligeras de alta resistencia que proporcionan menores costes de mantenimiento en comparación con el metal. Las proyecciones actuales para la próxima generación de aviones de fuselaje ancho y estrecho muestran un crecimiento continuo en fuselajes compuestos, pero solo si los materiales y procesos pueden cumplir objetivos exigentes de bajo coste y altas tasas de producción. Aunque el preimpregnado de epoxi curado en autoclave ha reinado hasta ahora en fuselajes de polímero reforzado con fibra de carbono (PRFC), los desarrolladores de aviones de próxima generación persiguen agresivamente tecnologías fuera de autoclave (OOA) con automatización integrada e inspección en línea como habilitadores clave para la futura producción Industria 4.0.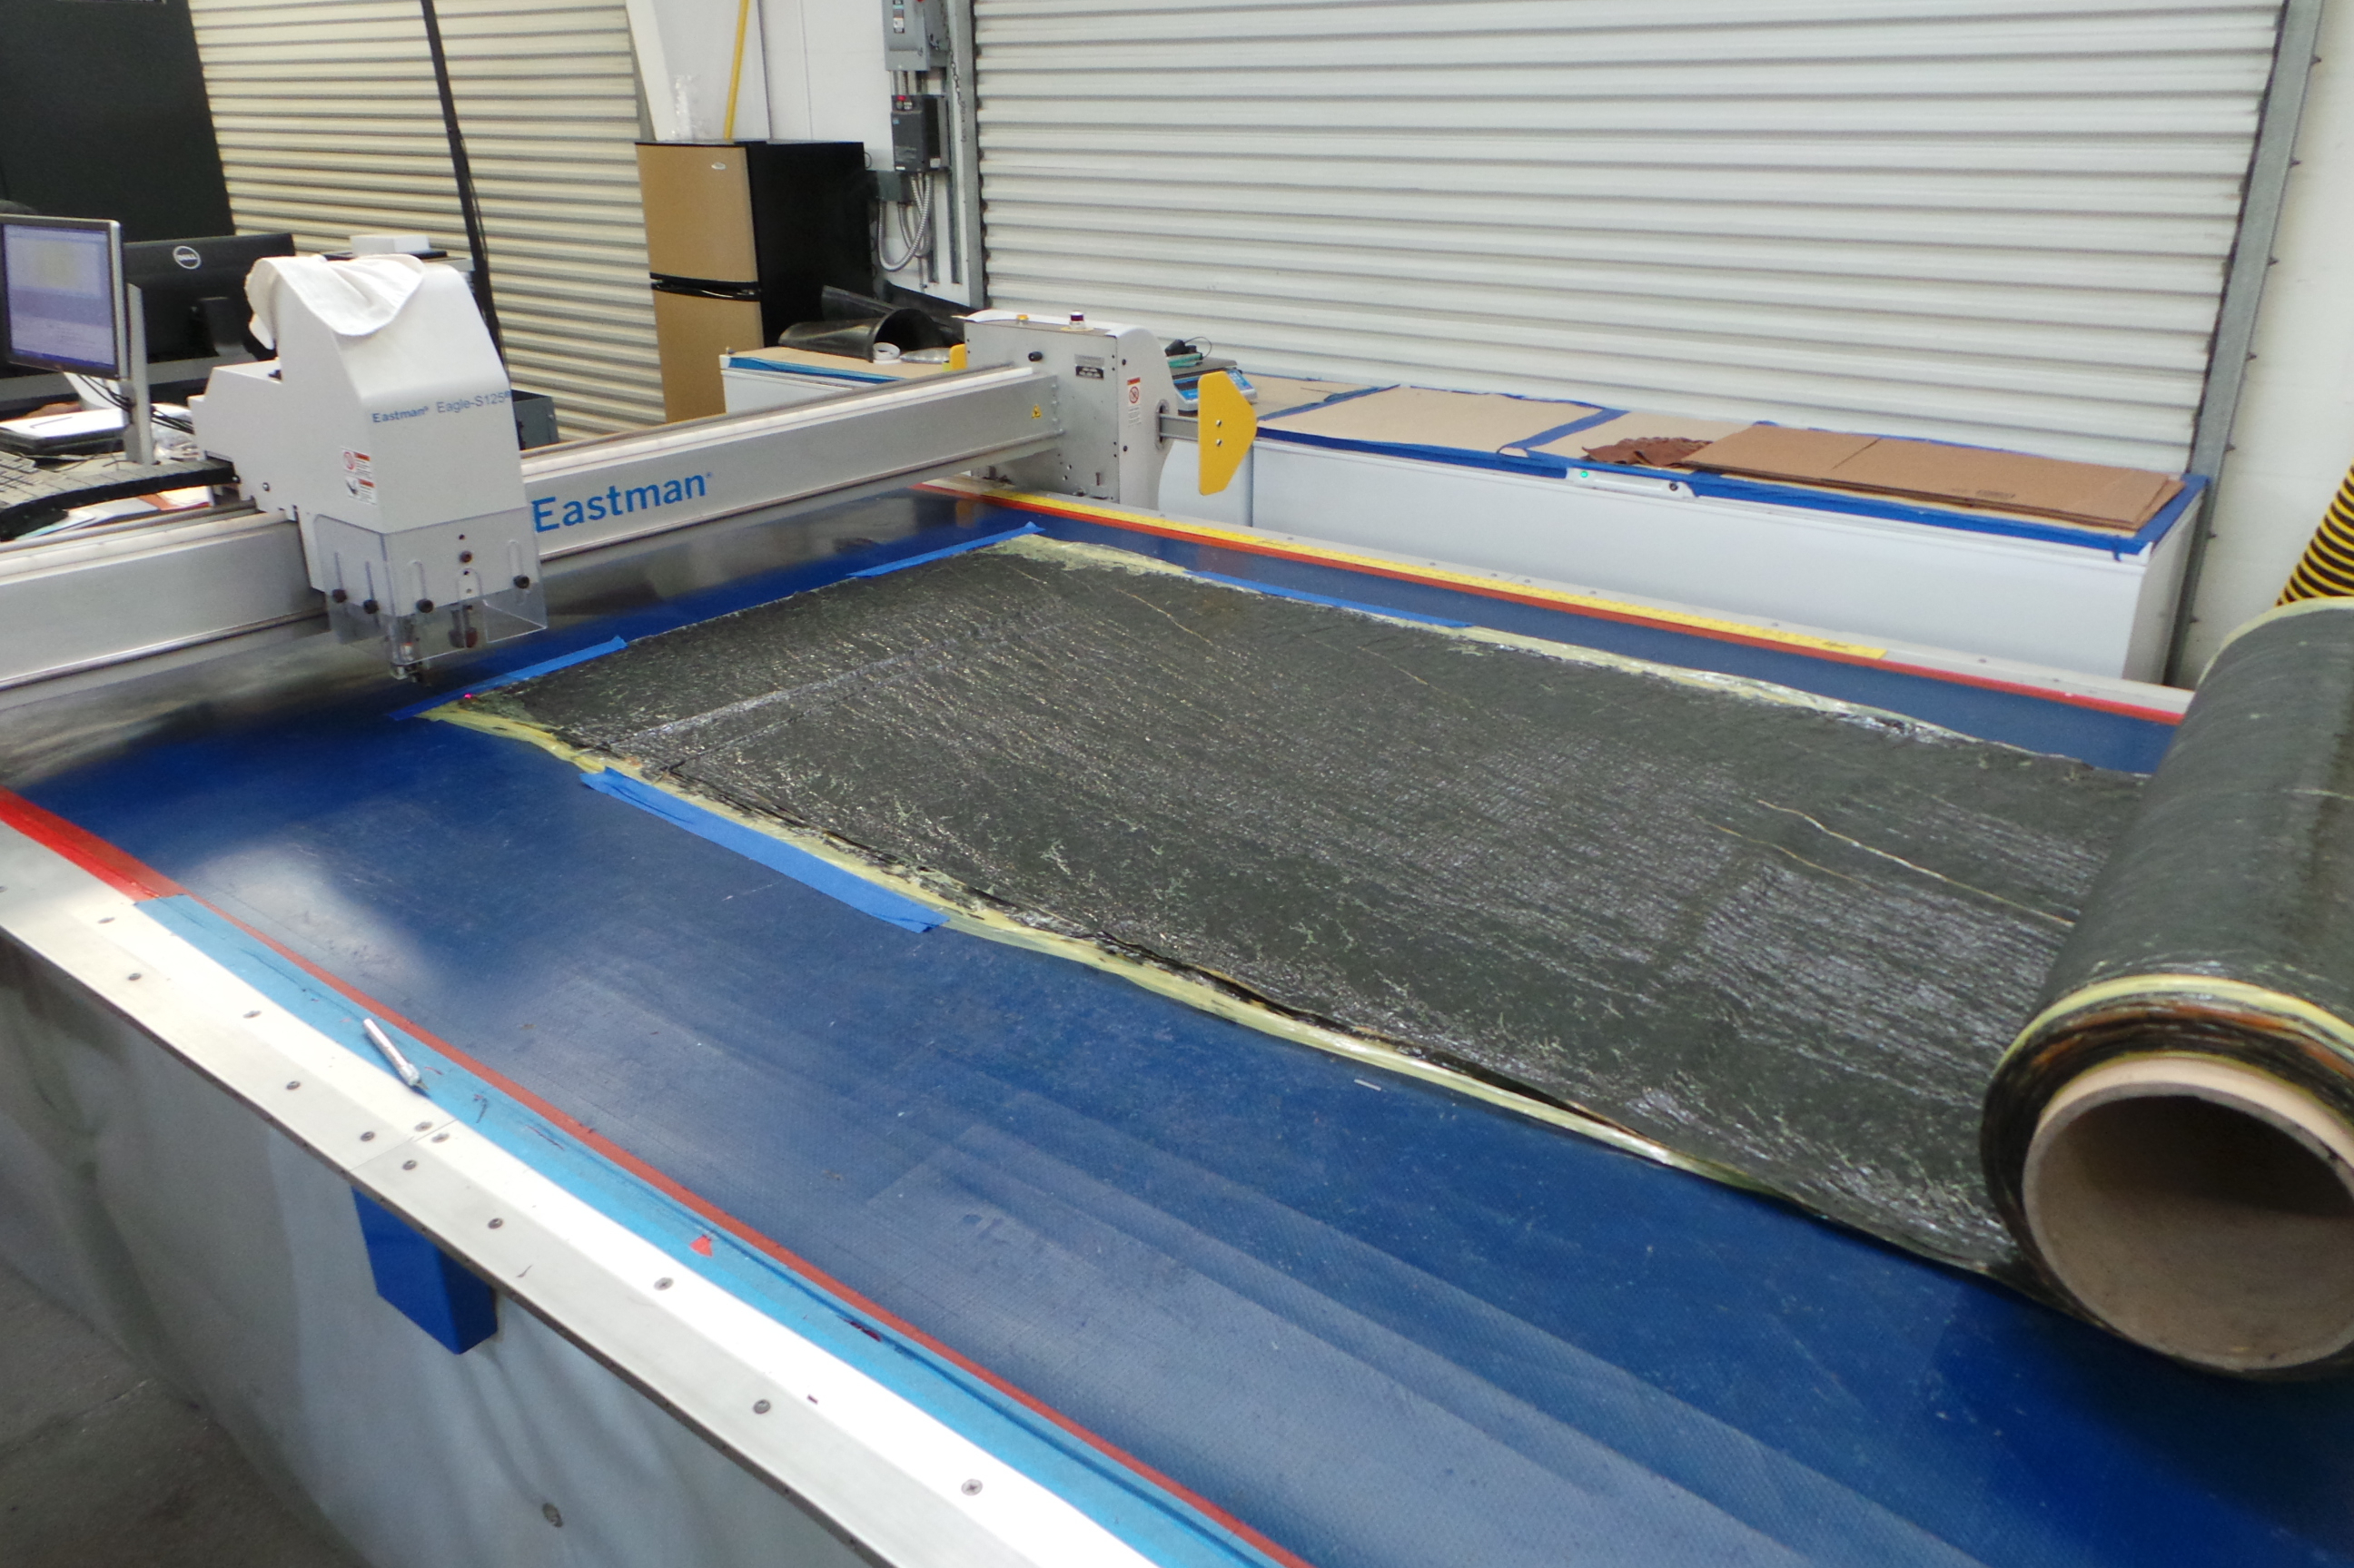
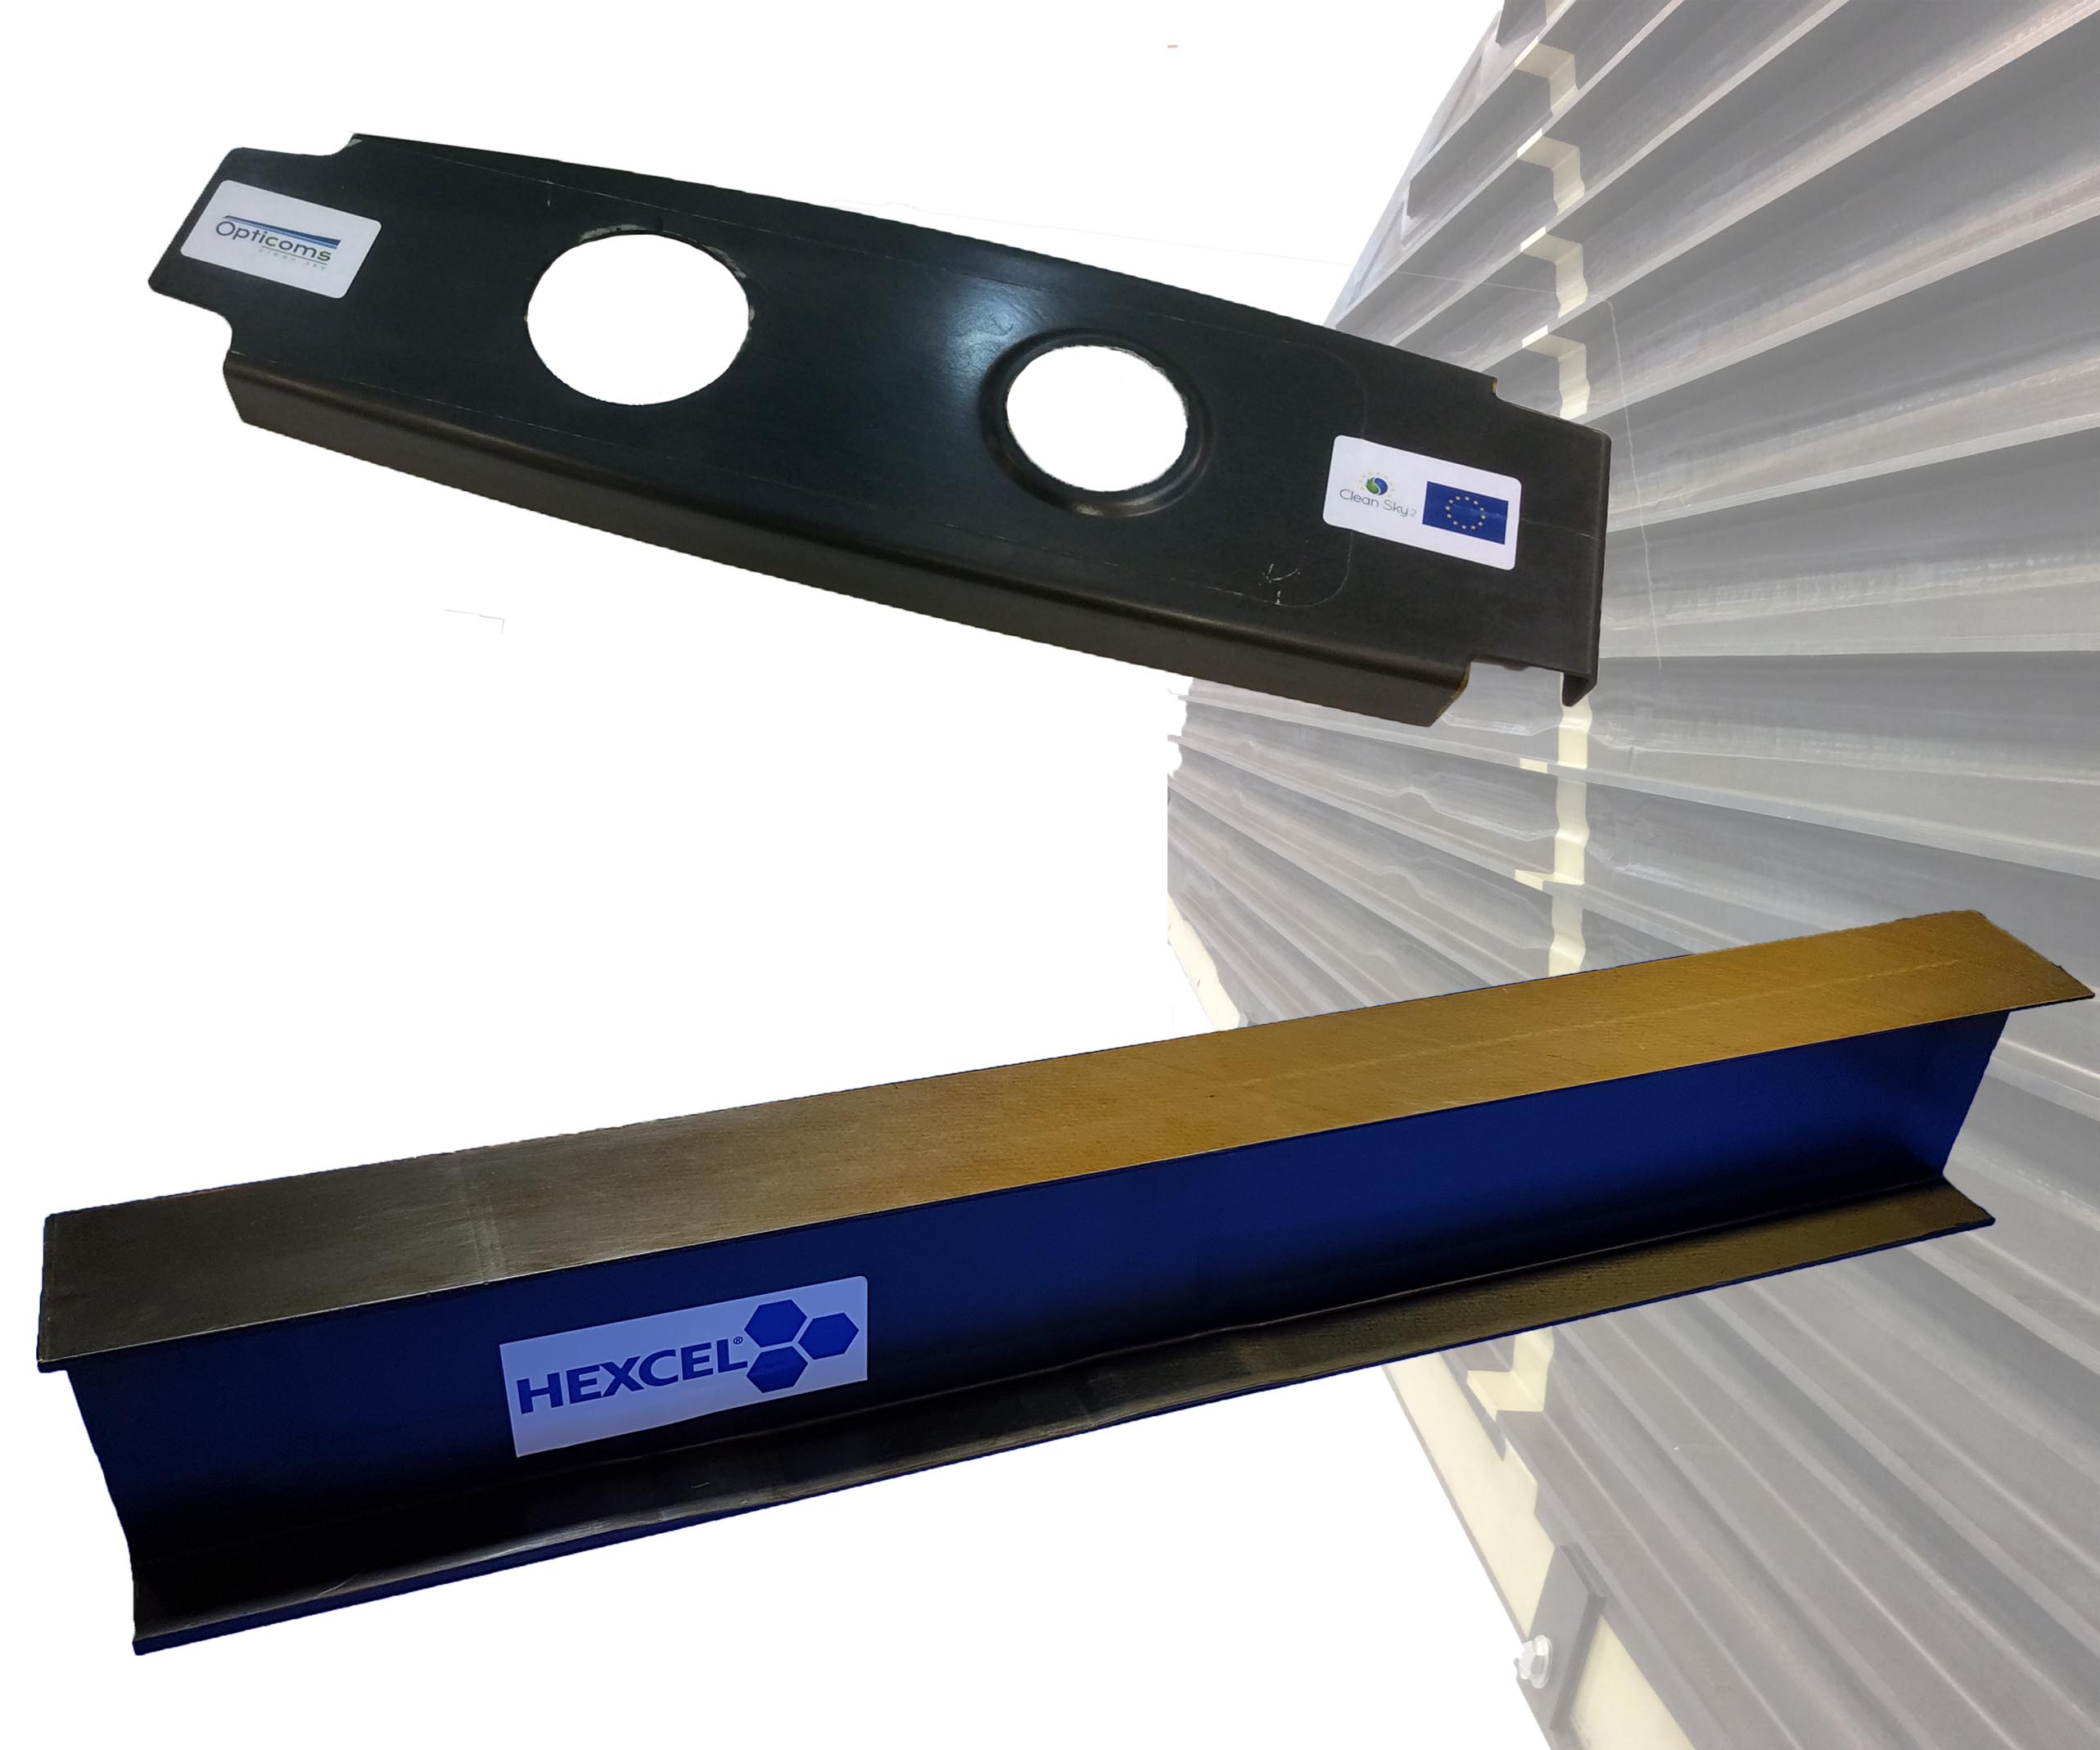
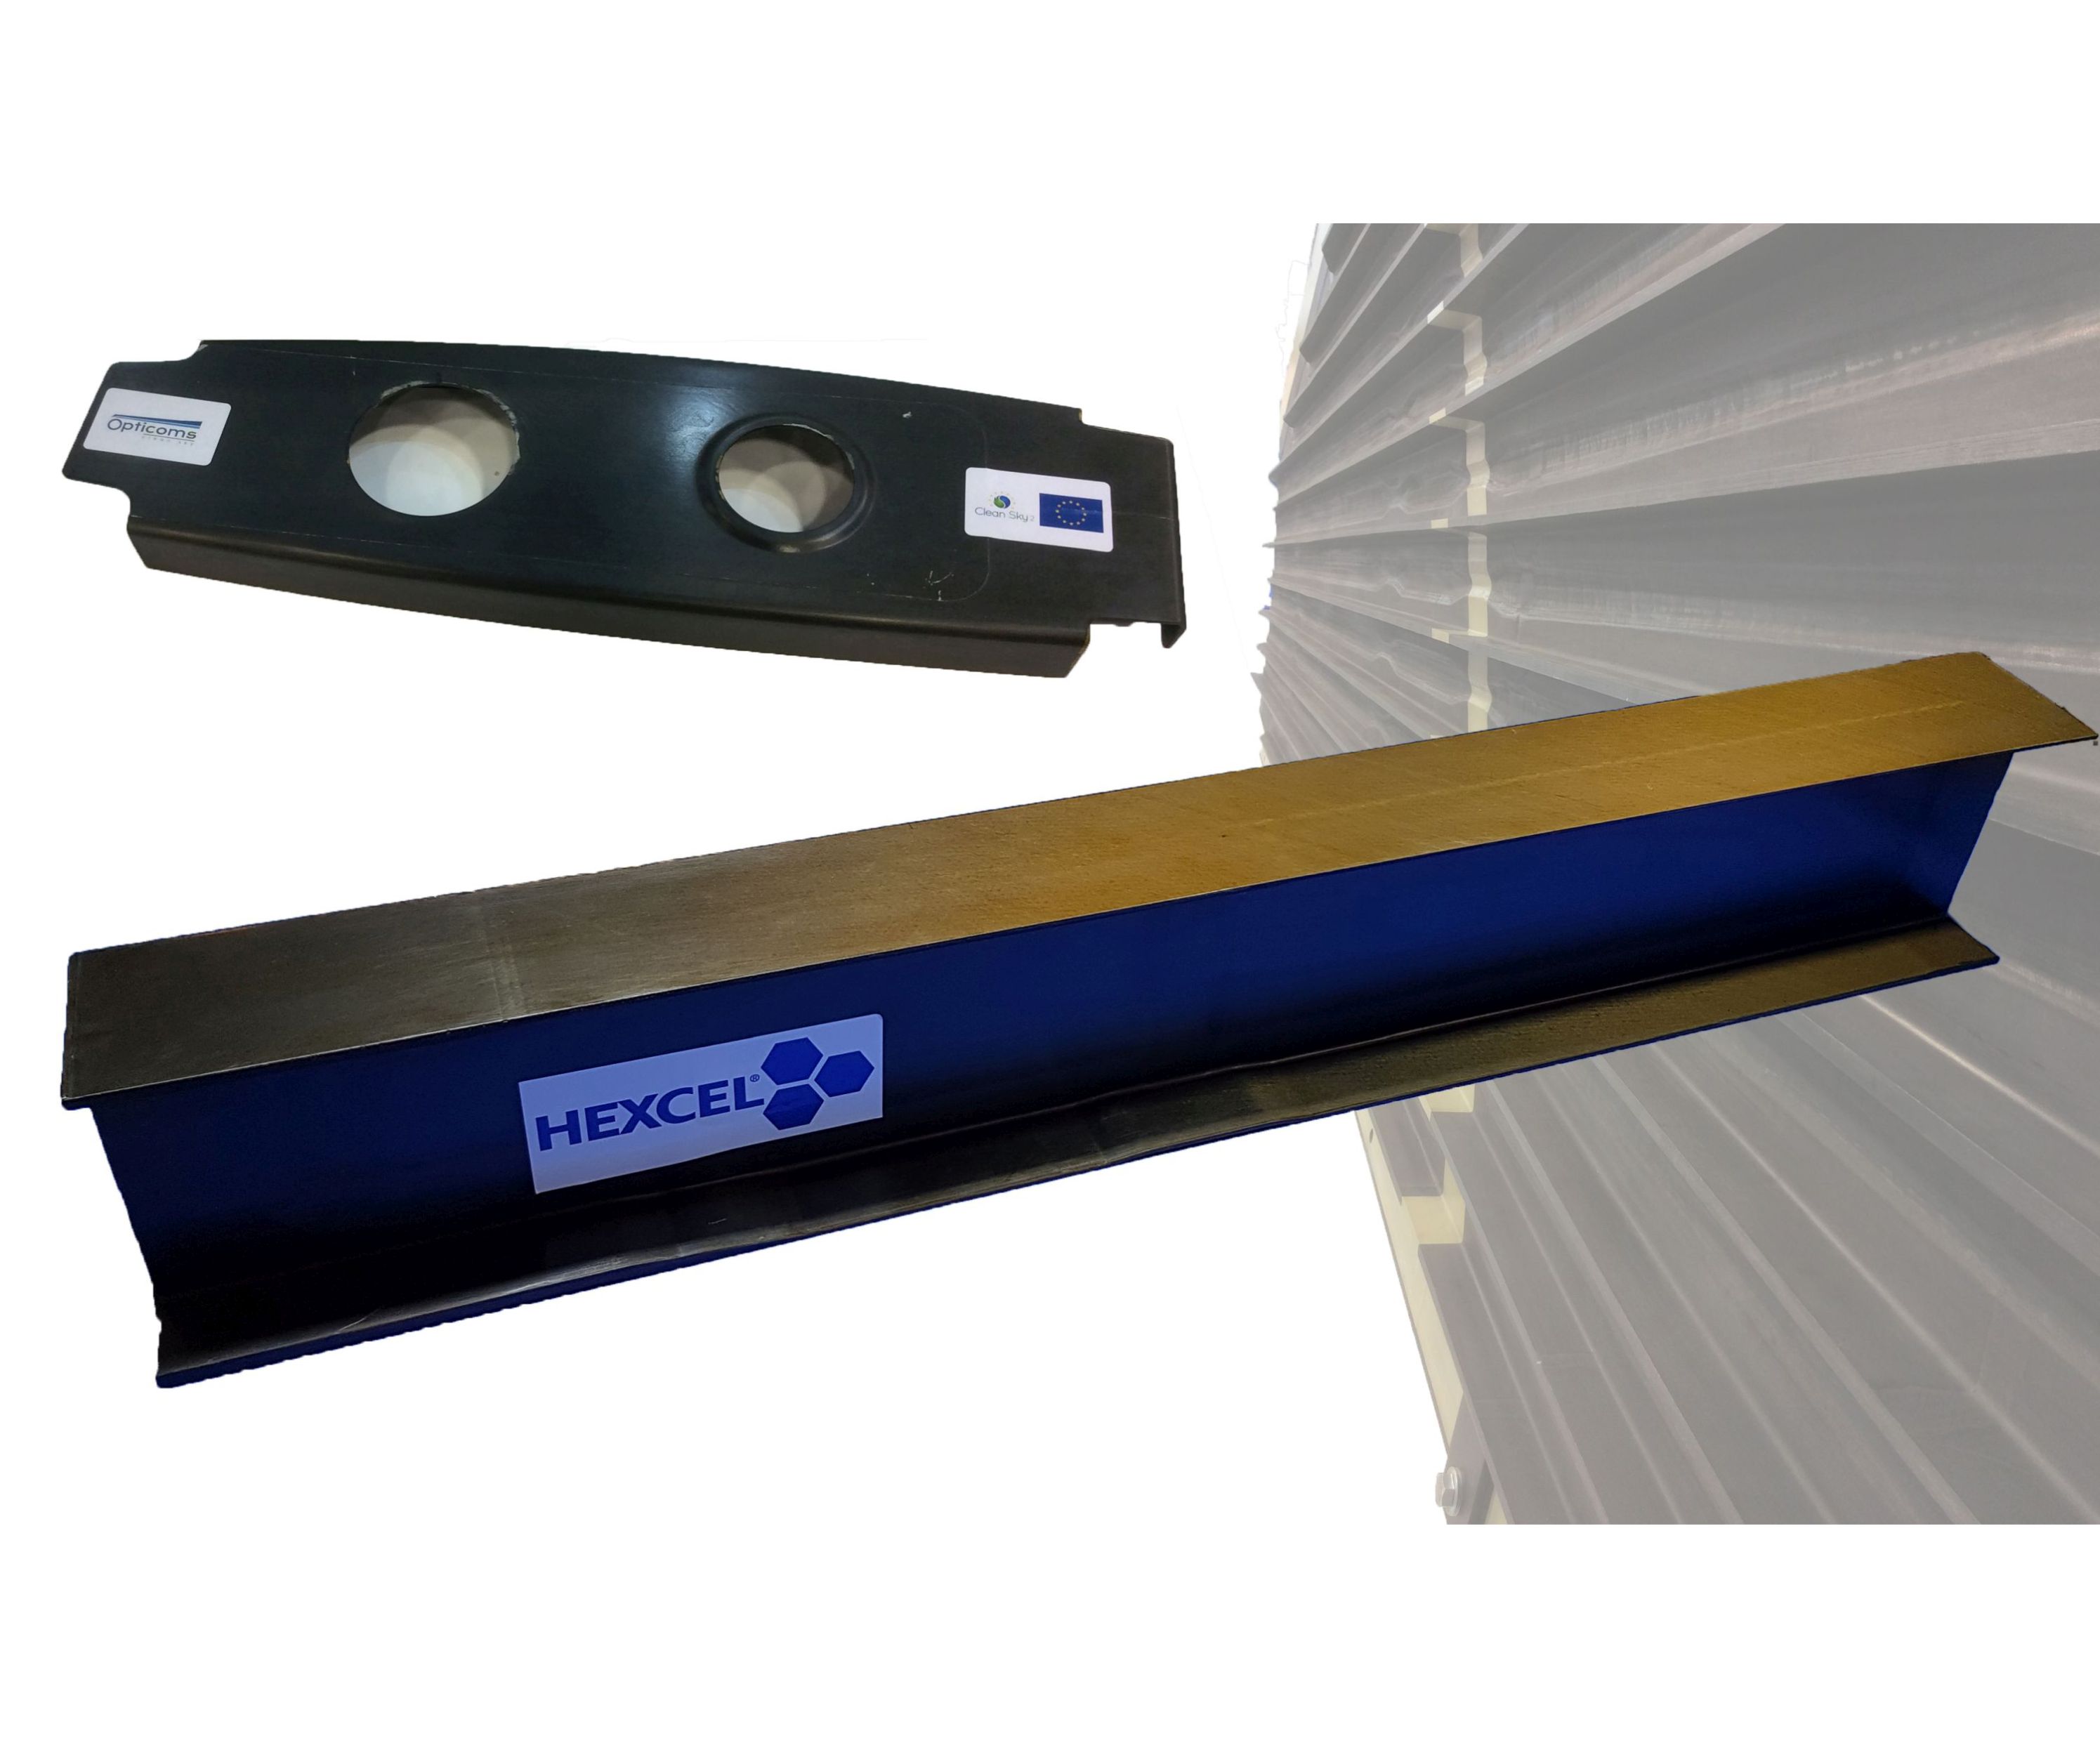
El proveedor de equipos y automatización Techni-Modul Engineering (Coudes, Francia) y su filial estadounidense Composite Alliance Corp. (Dallas, Texas, EE. UU.) se han asociado con las unidades de negocio del Reino Unido y Francia del proveedor de materiales avanzados Hexcel (Stamford, Conn., EE. UU.) para demostrar la producción automatizada OOA de nervios y largueros de PRFC. Las piezas se fabrican con preformado automatizado de refuerzos de fibra de carbono en seco de Hexcel y un proceso de moldeo por transferencia de resina por compresión (C-RTM) que ofrece una infiltración rápida de la resina epoxi líquida HexFlow RTM6 de Hexcel para producir piezas con un 60% de volumen de fibra y menos del 1% de vacíos en un ciclo de 2,5 a 3,0 horas que puede escalarse para producir múltiples piezas para producción a alta cadencia.
Desarrollo de refuerzos en seco
«Vemos el moldeo de compuestos líquidos (LCM) como una respuesta al triple reto de reducir costes, estar listos para altas cadencias y ofrecer rendimiento de estructura primaria», explica Rémy Pagnac, ingeniero de soporte técnico de Hexcel para moldeo de compuestos líquidos. Hexcel ha desarrollado sus materiales de fibra de carbono no tejida (NCF) HiMax y cinta unidireccional (UD) HiTape para abordar las necesidades de rendimiento de estructura primaria al usar procesos LCM. HiMax permite colocar rápidamente estructuras grandes y planas como paneles de ala, mientras que HiTape permite estratificados a medida para estructuras grandes y complejas con mínimo desperdicio. «Podemos lograr propiedades iguales a las de los preimpregnados UD de última generación», añade Pagnac.
Hexcel ha trabajado para reducir el volumen y mejorar la drapeabilidad del NCF HiMax, incluyendo un hilo de cosido fino de 20 dTex. Los materiales HiMax se fabrican en la antigua instalación de Formax en Leicester, Reino Unido, que Hexcel adquirió en 2016. Los multiaxiales ligeros de trama extendida producidos en esta instalación ya tenían una larga historia de soluciones para aplicaciones exigentes como yates de regata, supercoches y monoplazas de Fórmula 1. Ahora, los materiales NCF se han utilizado en un proyecto demostrador de ala completado por Airbus Defence and Space (Airbus DS, Cádiz, España) y Danobat (Elgoibar, España) usando su tecnología de Colocación Automatizada de Material Seco (ADMP) —un tipo de colocación automatizada de fibra (AFP) para NCF (ver «Demostrando la viabilidad de la infusión de tejidos secos para grandes aeroestructuras»)— y en el proyecto ZAero patrocinado por Airbus para estructuras de PRFC sin defectos como paneles de ala reforzados con largueros (ver «Fabricación sin defectos de piezas compuestas»).
Tanto con HiMax como con HiTape, Hexcel integra capas de velo de filamento termoplástico delgado y bajo peso superficial que actúan como aglutinante, eliminando la necesidad de aglutinantes en polvo históricamente usados en materiales secos para preformado y moldeo líquido. Para HiMax, este velo se intercala entre capas de NCF; para HiTape, el velo se aplica a ambos lados de la cinta unidireccional de fibra de carbono. «Con esto, no necesitas usar aglutinante en polvo para mantener las capas UD en su lugar», explica Pagnac. «HiTape está calibrado y no es una cinta cortada, así que no hay pelusa y hay menos variación en el ancho para un mejor procesamiento AFP. El velo termoplástico también aporta tenacidad al laminado final, y hemos demostrado que podemos lograr altas tasas de deposición de material con la próxima generación de máquinas AFP». En un artículo de SAMPE de mayo de 2015, Hexcel describe un preformado de curvatura simple fabricado usando HiTape de 0,25 pulgadas de ancho aplicado con una máquina AFP equipada con láser de Coriolis Composites (Quimper, Francia) a una velocidad de colocación de 1 metro/segundo. También ha trabajado con equipos AFP de Electroimpact (Mukilteo, Washington, EE. UU.) para demostrar tasas de deposición de hasta 150 kg/hora para una estructura aeroespacial de larguero a escala real.
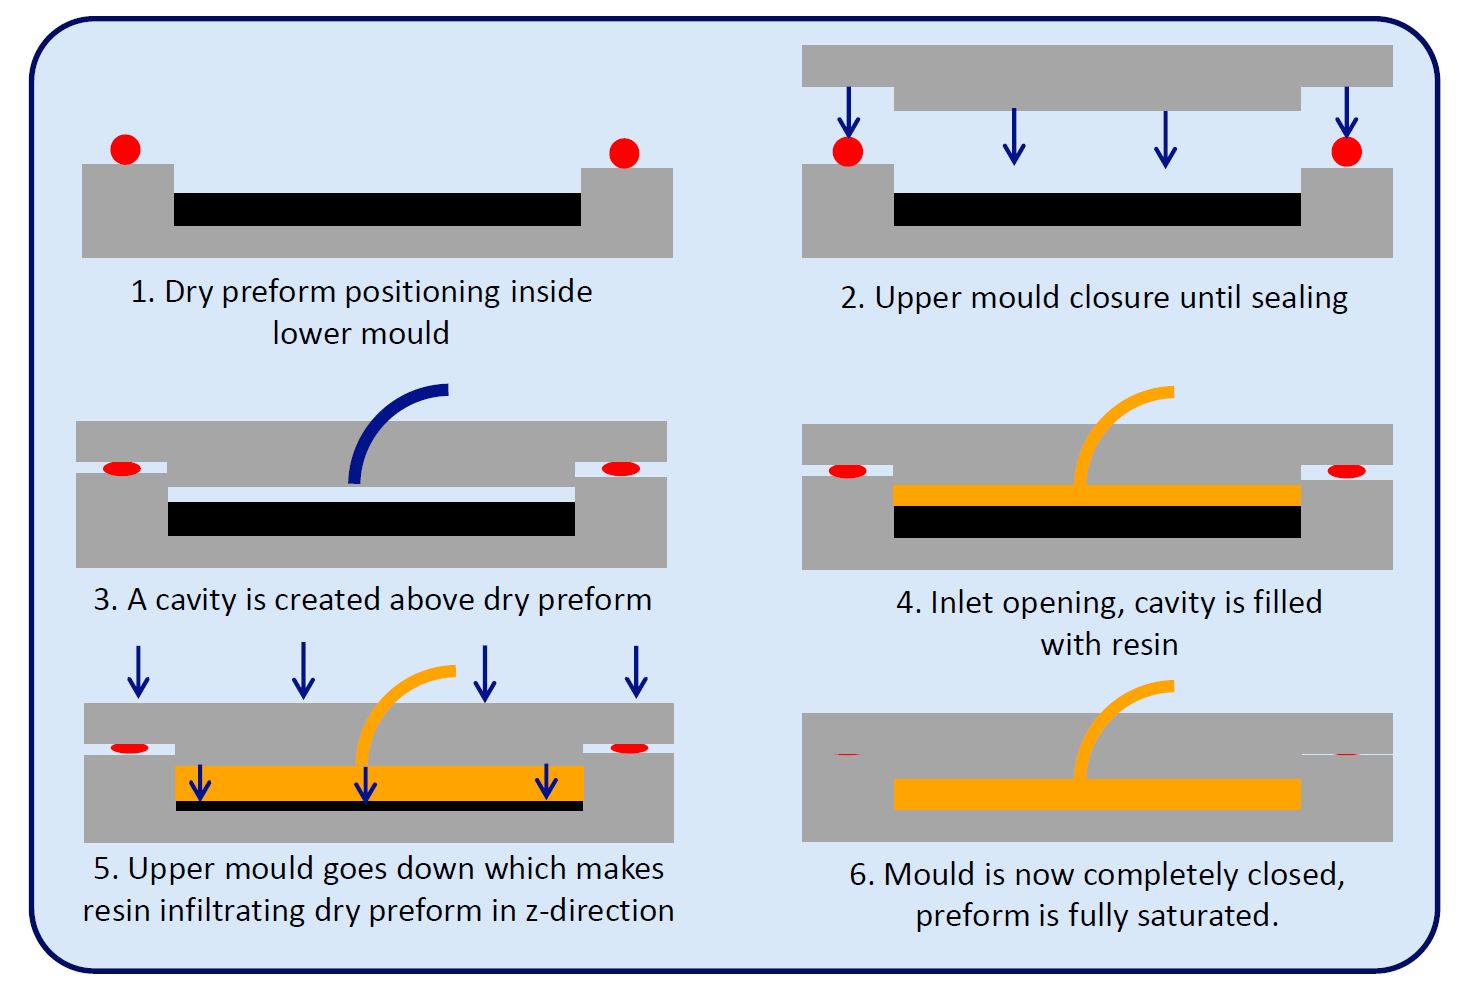
Fig. 1 Compresión RTM
En C-RTM, el preformado en seco se coloca en un molde RTM, pero el molde se cierra solo parcialmente, dejando un hueco entre el preformado en seco y la superficie superior del molde. Se aplica vacío, se inyecta la resina y la prensa cierra el hueco en el molde, empujando la resina líquida hacia abajo en el preformado en dirección z a lo largo de toda la pieza. Fuente | Hexcel

Adaptación del C-RTM para la industria aeroespacial
El C-RTM se introdujo por primera vez con RTM de alta presión (HP-RTM) para compuestos de automoción. Al igual que el RTM convencional, el C-RTM implica colocar un preformado de fibra en seco en un molde metálico coincidente, inyectar resina líquida en el preformado y luego aplicar calor y presión usando una prensa accionada. En el C-RTM, sin embargo, el molde se cierra solo parcialmente, dejando un hueco entre el preformado en seco y la superficie superior del molde (Fig. 1). Se aplica vacío, se inyecta una dosis precisa de resina mezclada y la prensa cierra el hueco en el molde, forzando la resina líquida hacia abajo en el preformado en dirección z a lo largo de toda la pieza. «Esto es mucho más rápido que inyectar la resina en el plano a través de la pieza», explica el ingeniero de procesos de Techni-Modul Engineering, Thomas Chevallet.
Techni-Modul Engineering vio una oportunidad para adaptar el C-RTM a la industria aeroespacial durante su papel como socio en el proyecto Clean Sky 2 «Optimized Composite Structures» (OPTICOMS). Organizado dentro del Paquete de Trabajo B-1.2 («Estructuras compuestas más asequibles»), OPTICOMS tiene como objetivo reducir los costes de producción de aviones pequeños (p. ej., reactores regionales) mediante estructuras integradas y fabricación automatizada, explorando tanto métodos de preimpregnado como de resina líquida. OPTICOMS ha diseñado un demostrador de ala compuesto que comprende un panel superior de ala con tres largueros, producido como una estructura integrada en un proceso de una sola inyección. El ala a escala real (Fig. 2) es parte de un Demostrador de Tecnología Innovadora (ITD) AIRFRAME para evaluar y madurar tecnologías hacia el nivel de madurez tecnológica (TRL) 6 para aviones de próxima generación en producción a partir de 2025 en adelante. Israel Aerospace Industries (Lod, Israel) fue seleccionado como coordinador de OPTICOMS en julio de 2016. El consorcio también incluye al OEM de aviones pequeños Piaggio Aerospace (Savona, Italia), Techni-Modul Engineering y proveedores de equipos AFP Coriolis Composites y Danobat.
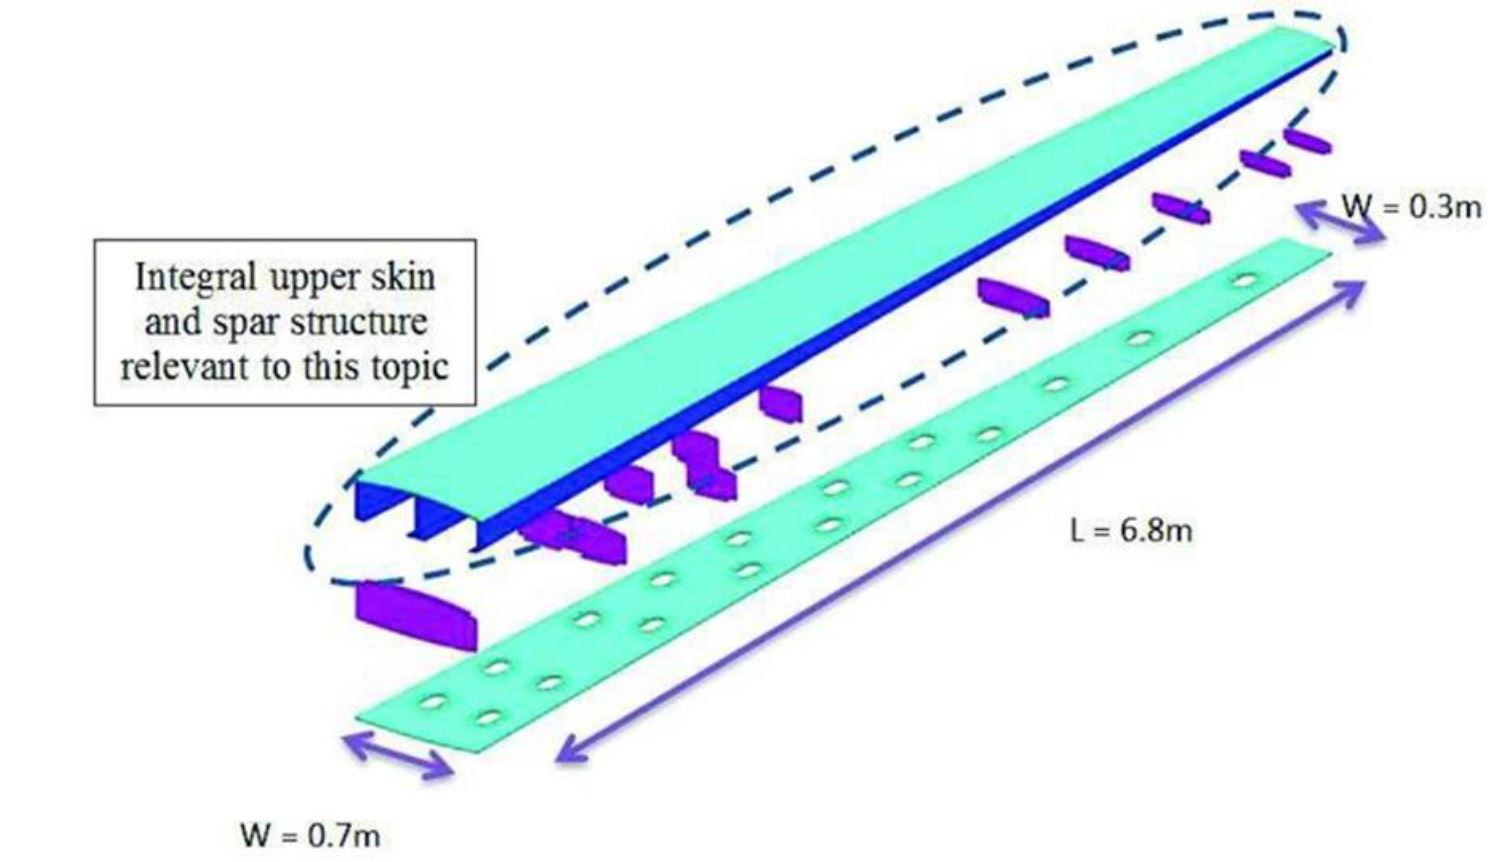
Fig. 2 Nervio Clean Sky 2 OPTICOMS
Techni-Modul es socio en el proyecto Clean Sky 2 «Optimized Composite Structures» (OPTICOMS), que ha diseñado un demostrador de ala compuesto que comprende un panel inferior de ala, múltiples nervios y un panel superior de ala con tres largueros. Este último se produce como una estructura integrada en un proceso de una sola inyección. El demostrador se evaluará para aviones de próxima generación en producción a partir de 2025 en adelante. Fuente | Clean Sky 2
«El C-RTM era bien conocido en la industria», explica Chevallet, «pero con HP-RTM aún se necesita una gran prensa. Nuestro desarrollo fue adaptar el C-RTM para inyección rápida usando presiones más bajas, permitiendo una producción menos costosa de piezas aeroespaciales con requisitos muy estrictos de alto volumen de fibra, alineación de fibra y bajos vacíos. El tiempo de inyección para el nervio de ala de 0,7 metros de largo por 0,2 metros de ancho en el proyecto OPTICOMS se redujo de 40 a cinco minutos. En un programa de prueba separado para un larguero en forma de I de 900 mm de largo y 150 mm de alto, el tiempo de inyección se acortó de una hora a menos de cinco minutos.

«Esta reducción en el tiempo de inyección ofrecida por C-RTM sería aún mayor para piezas grandes como paneles de ala completos o palas de rotor de helicóptero», añade Chevallet. Señala que C-RTM también permite la inyección de resinas de alta viscosidad, así como sistemas de inyección a menor presión y prensas de menor tonelaje, lo que reduce costes. «La presión del molde durante C-RTM es de solo 6 bar, mucho menor que la usada en HP-RTM», explica Chevallet. «El proceso logra compuestos de calidad aeroespacial pero funciona bien para piezas grandes y delgadas y piezas más pequeñas de formas complejas».
Preformado automatizado
Aunque la inyección de resina más rápida y de menor coste y el moldeo OOA son partes clave de este enfoque para una producción de aerocompuestos más asequible, la cadena de proceso aún requiere múltiples pasos para el corte y colocación de materiales y preformado. «Para nosotros, OPTICOMS también trataba sobre automatización», dice Chevallet. Techni-Modul Engineering suministró no solo un sistema de inyección C-RTM para el proyecto OPTICOMS, sino también un robot pick-and-place y una máquina de formado en caliente por drapeado (HDF), todos integrados en una celda de producción totalmente automatizada.
Poco después de que OPTICOMS comenzara en 2016, la filial de Techni-Modul Engineering, CAC, ganó el premio ACE Equipment and Tooling Innovation Award en la categoría de fabricación por su celda automatizada de preformado 3D en CAMX 2016 (26-29 sept., Anaheim, California, EE. UU.). Capaz de producir preformados 3D a partir de fibra en seco o preimpregnado, la celda usaba ventosas de vacío para recoger, colocar y plegar capas cortadas sobre un molde de preformado calentado. Techni-Modul Engineering y CAC desarrollaron software para preparar las capas cortadas de materiales 2D para darles forma en superficies complejas y desarrollables. Esta celda se desarrolló aún más en OPTICOMS y en el proyecto de prueba del larguero en I.
Paso 1
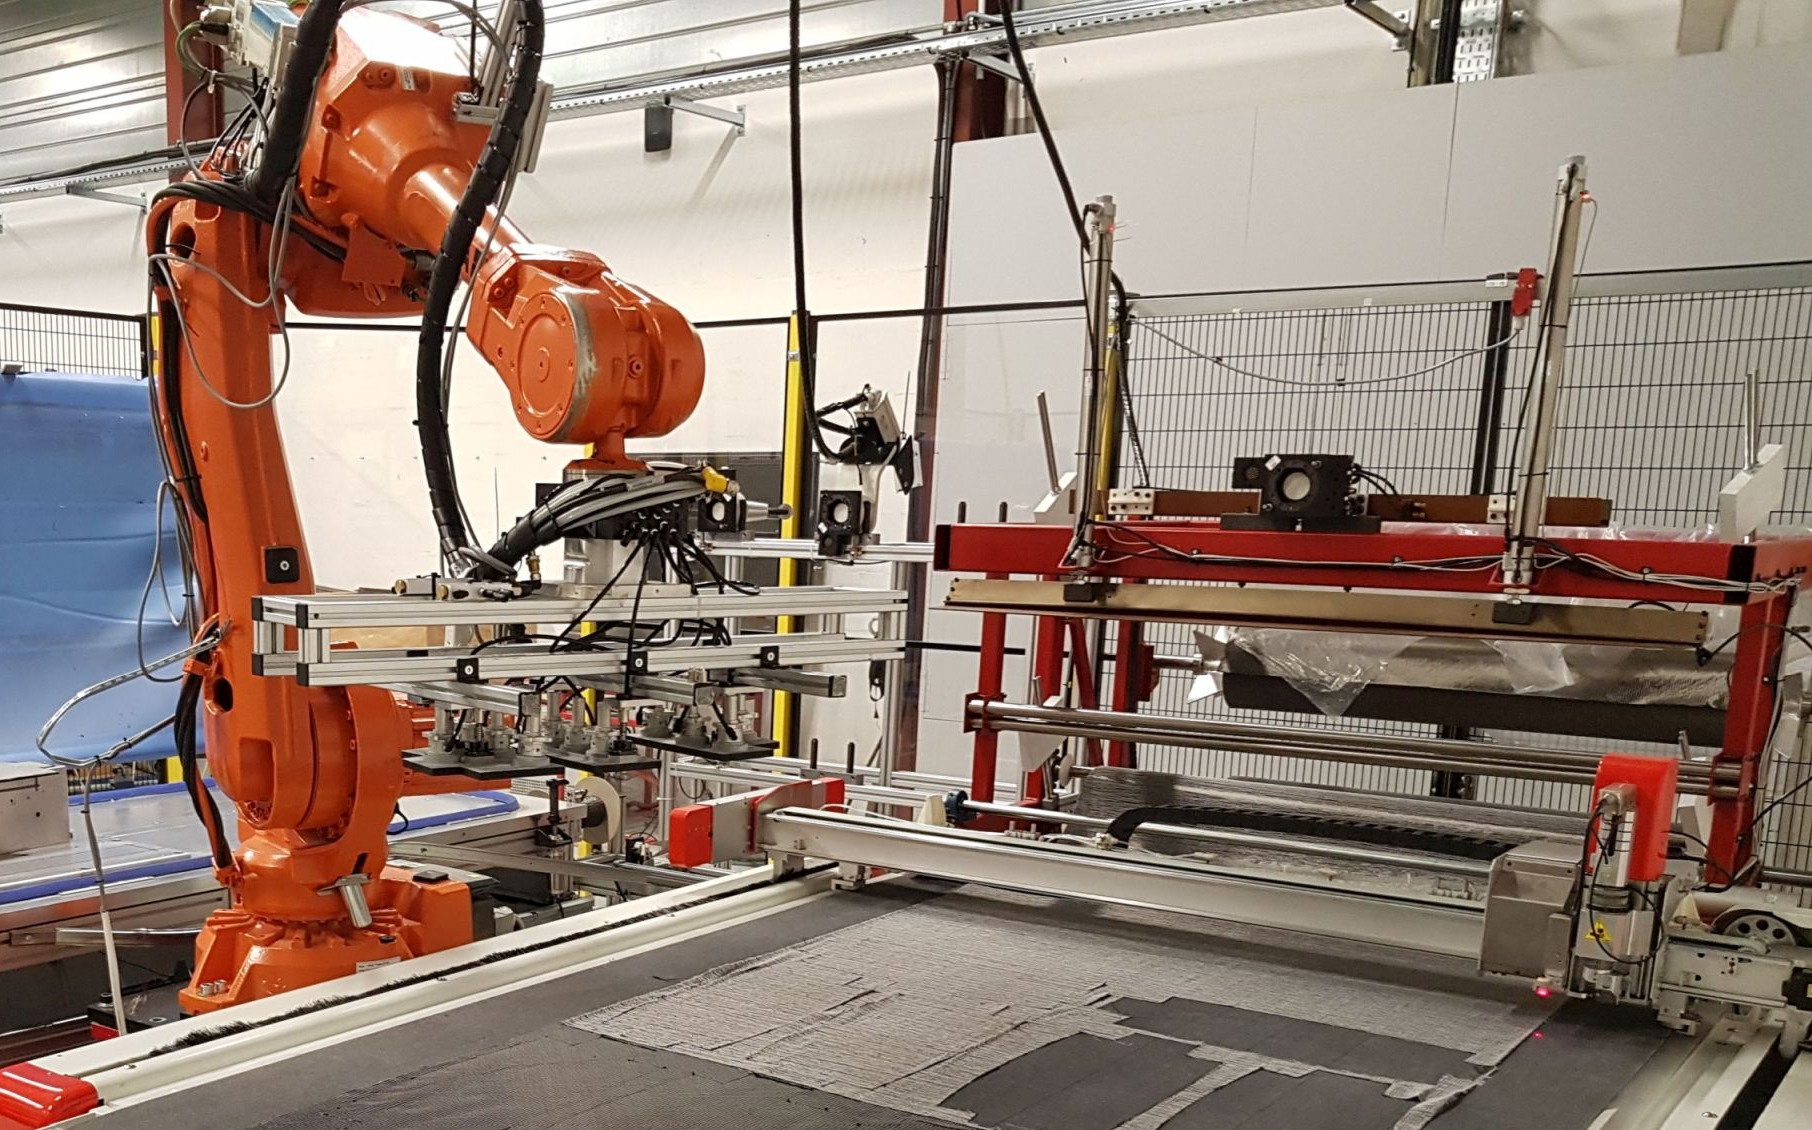
Fuente, todas las imágenes de pasos | Techni-Modul Engineering
Dentro de la celda automatizada de Techni-Modul Engineering, un robot pick-and-place retira capas de un cortador automatizado y las aplica sobre una herramienta de preformado calentada.
Paso 2
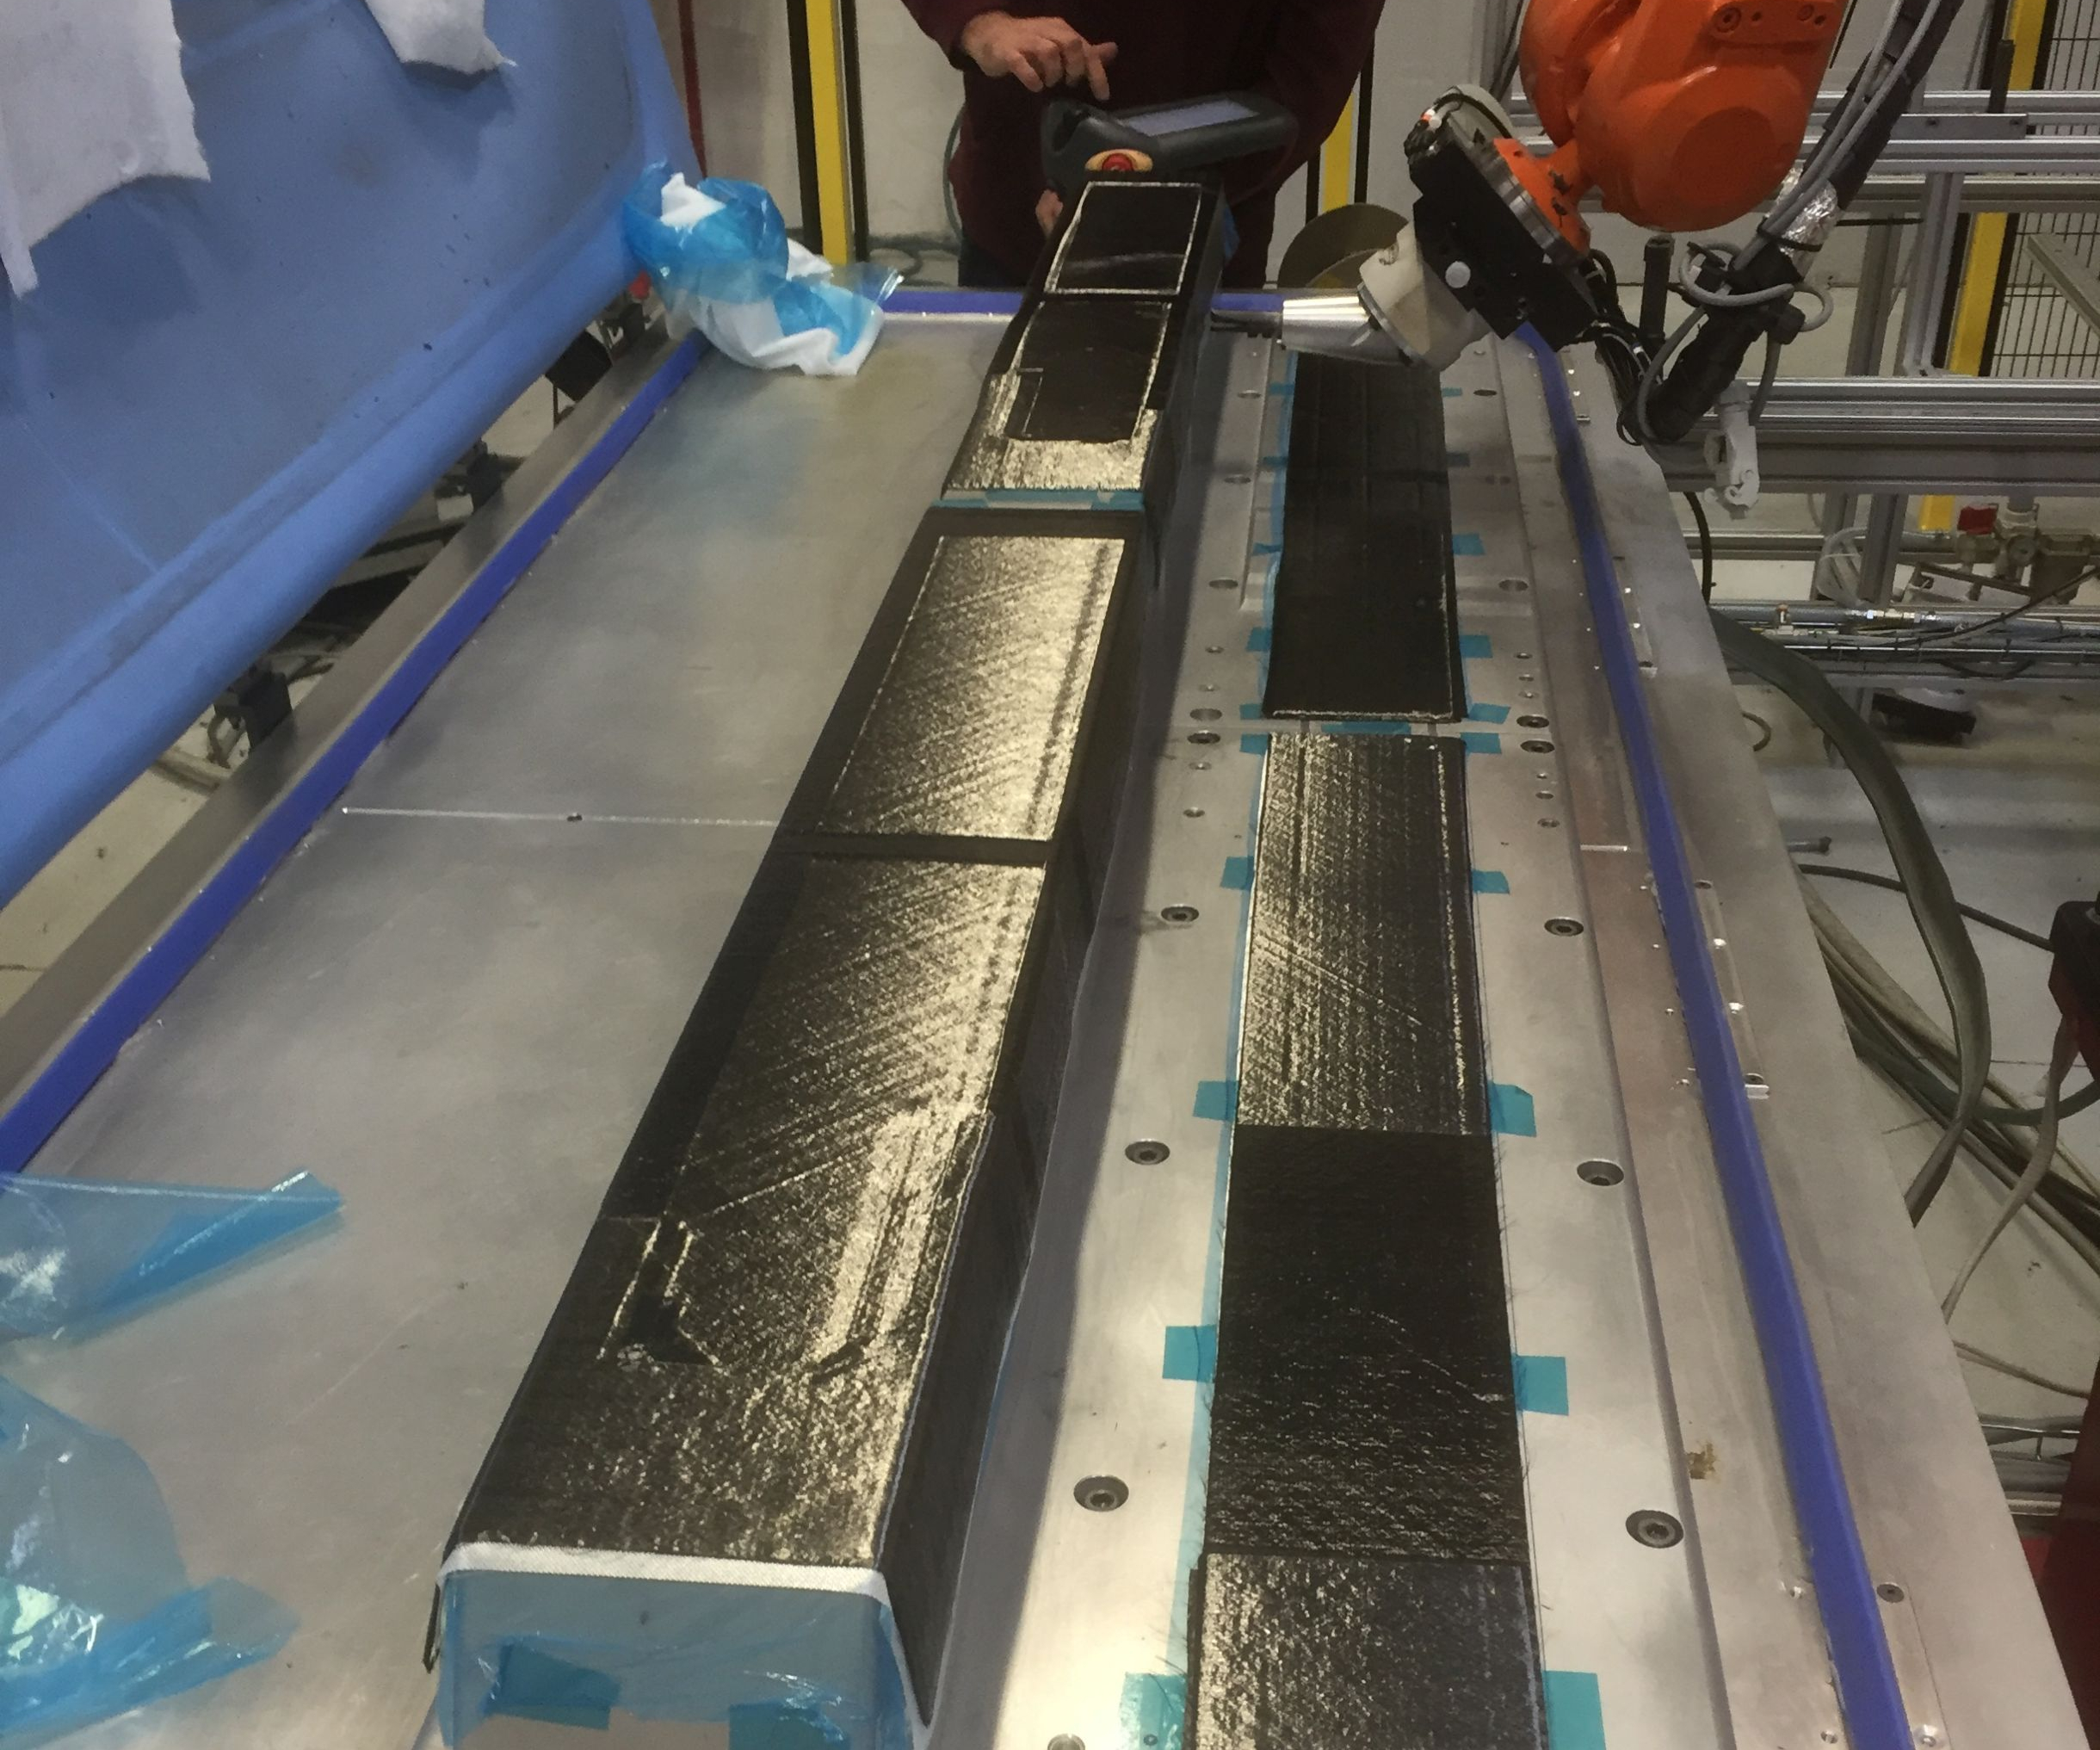
Las herramientas de preformado se asientan sobre una mesa de compactación con una membrana de vacío reutilizable articulada (azul, a la izquierda) usada para completar un desbarbado en caliente cada 5-8 capas durante la colocación.
Paso 3
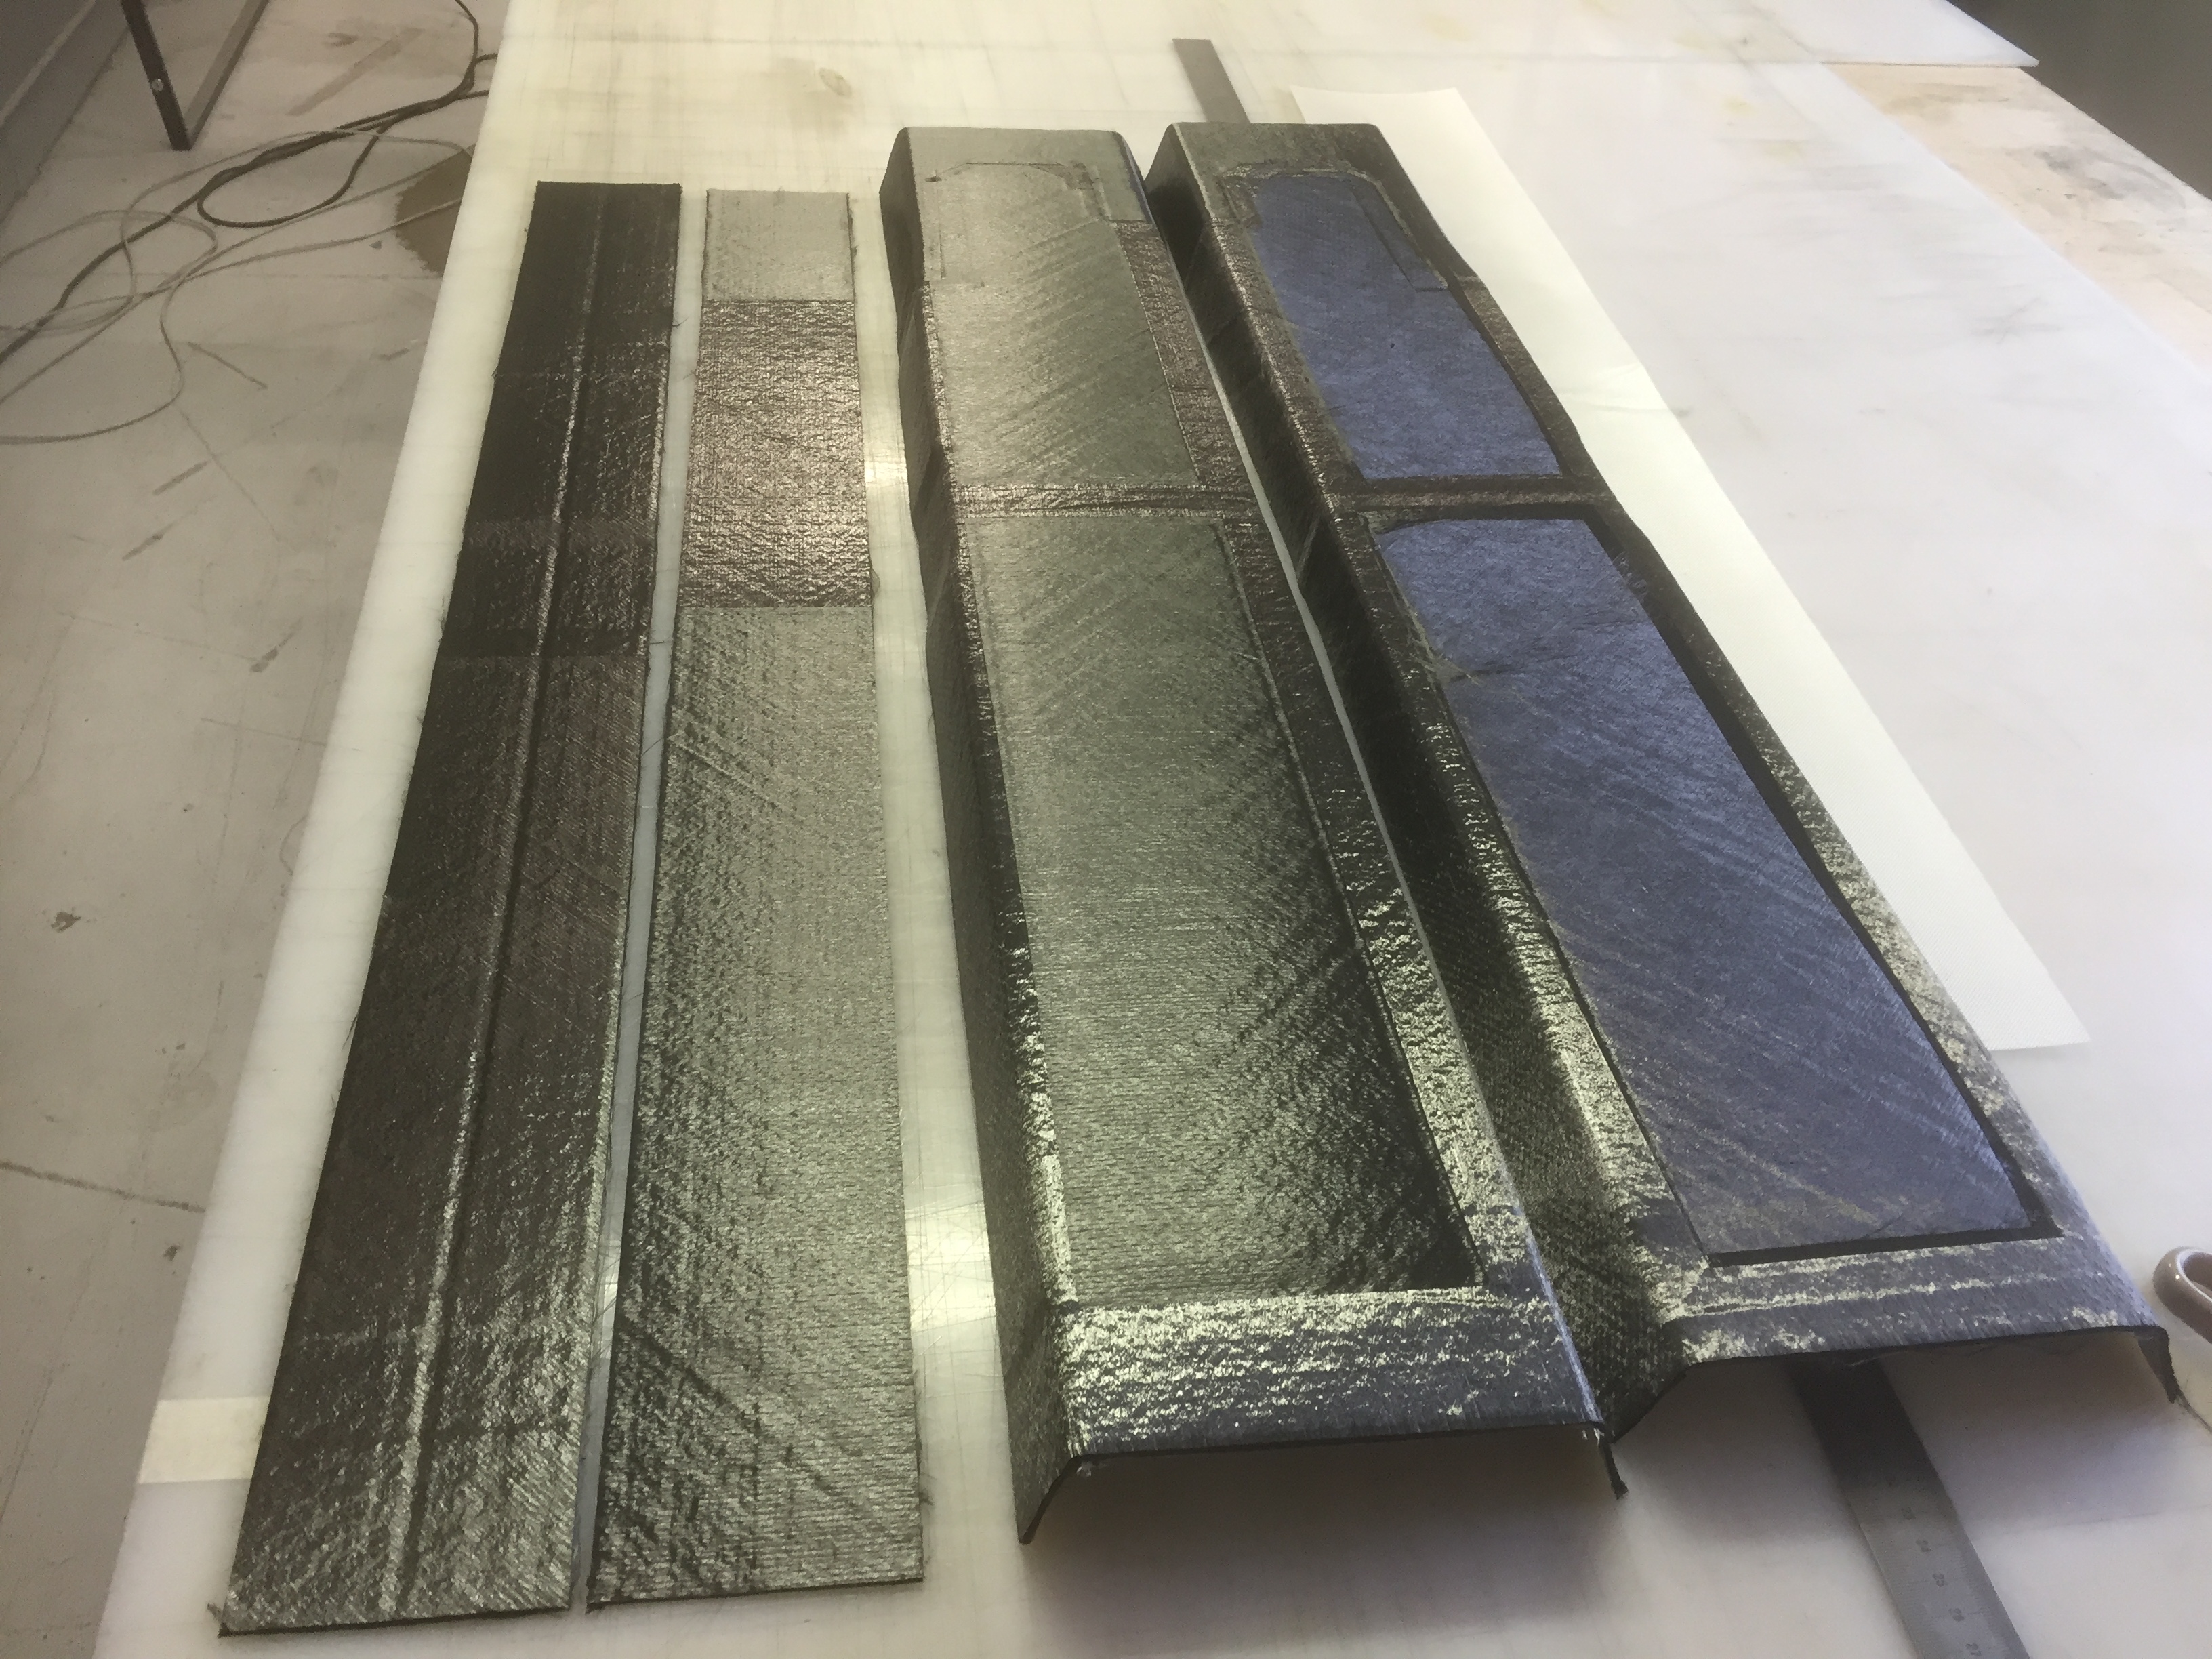
Cada ciclo de preformado de larguero produce un preformado en C (dos comprenden el alma del larguero en I) y un preformado de ala plano. Se muestran aquí dos juegos requeridos para cada larguero en I.
Paso 4
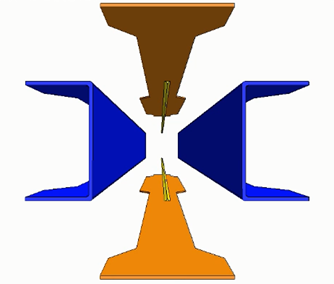
Los cuatro preformados del larguero en I se colocan en el molde RTM, se aplica vacío y la inyección de resina se completa en 5 minutos.
Paso 5
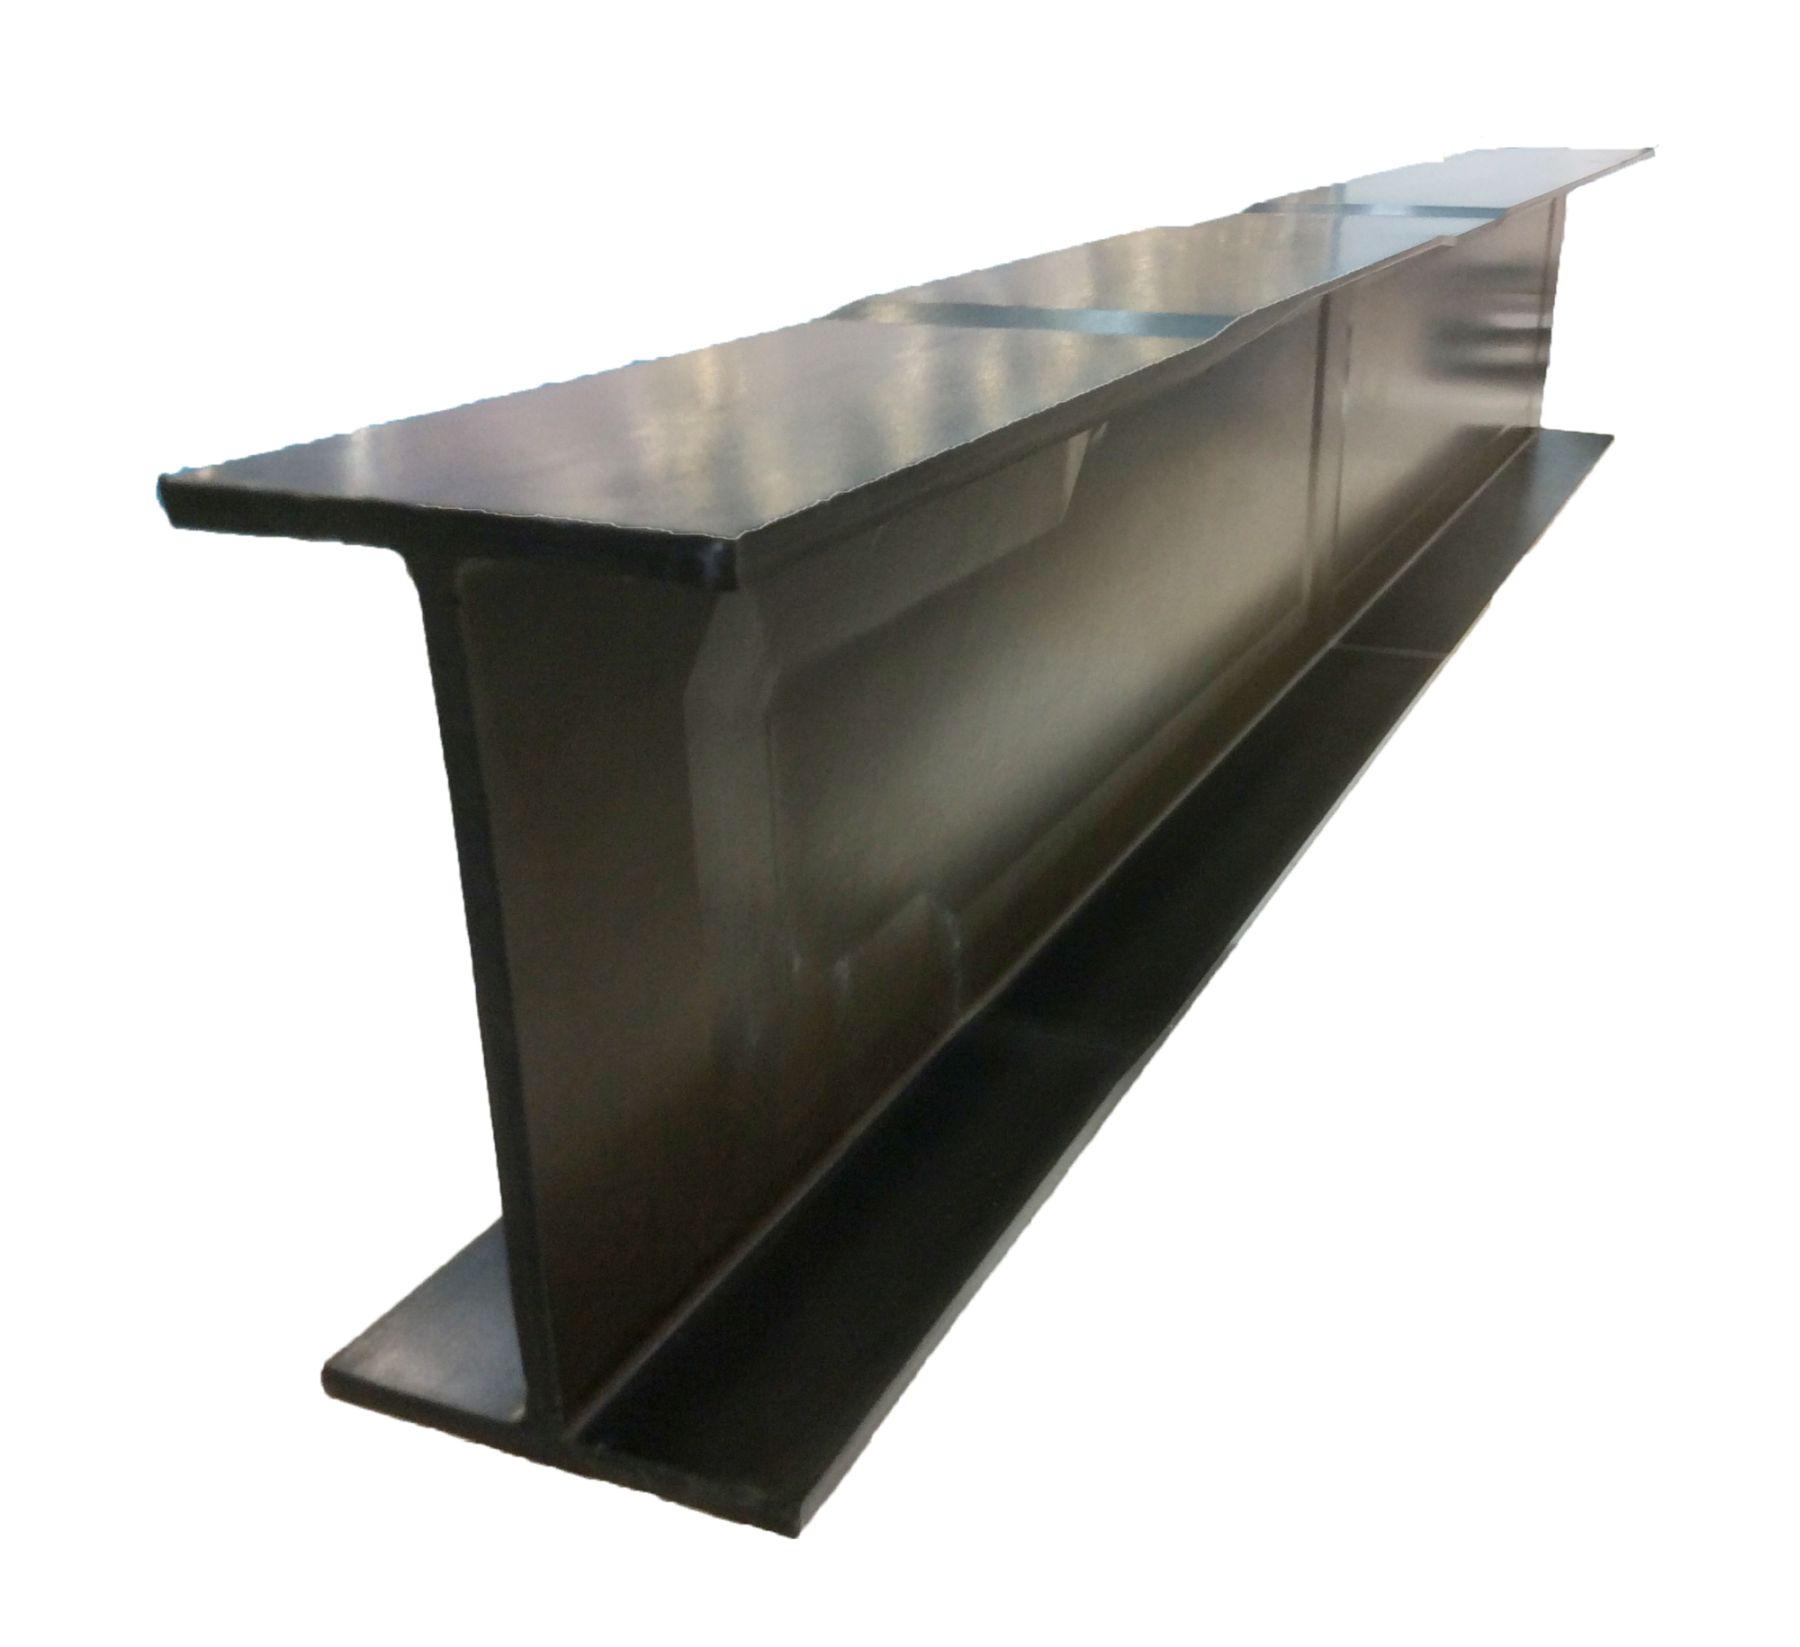
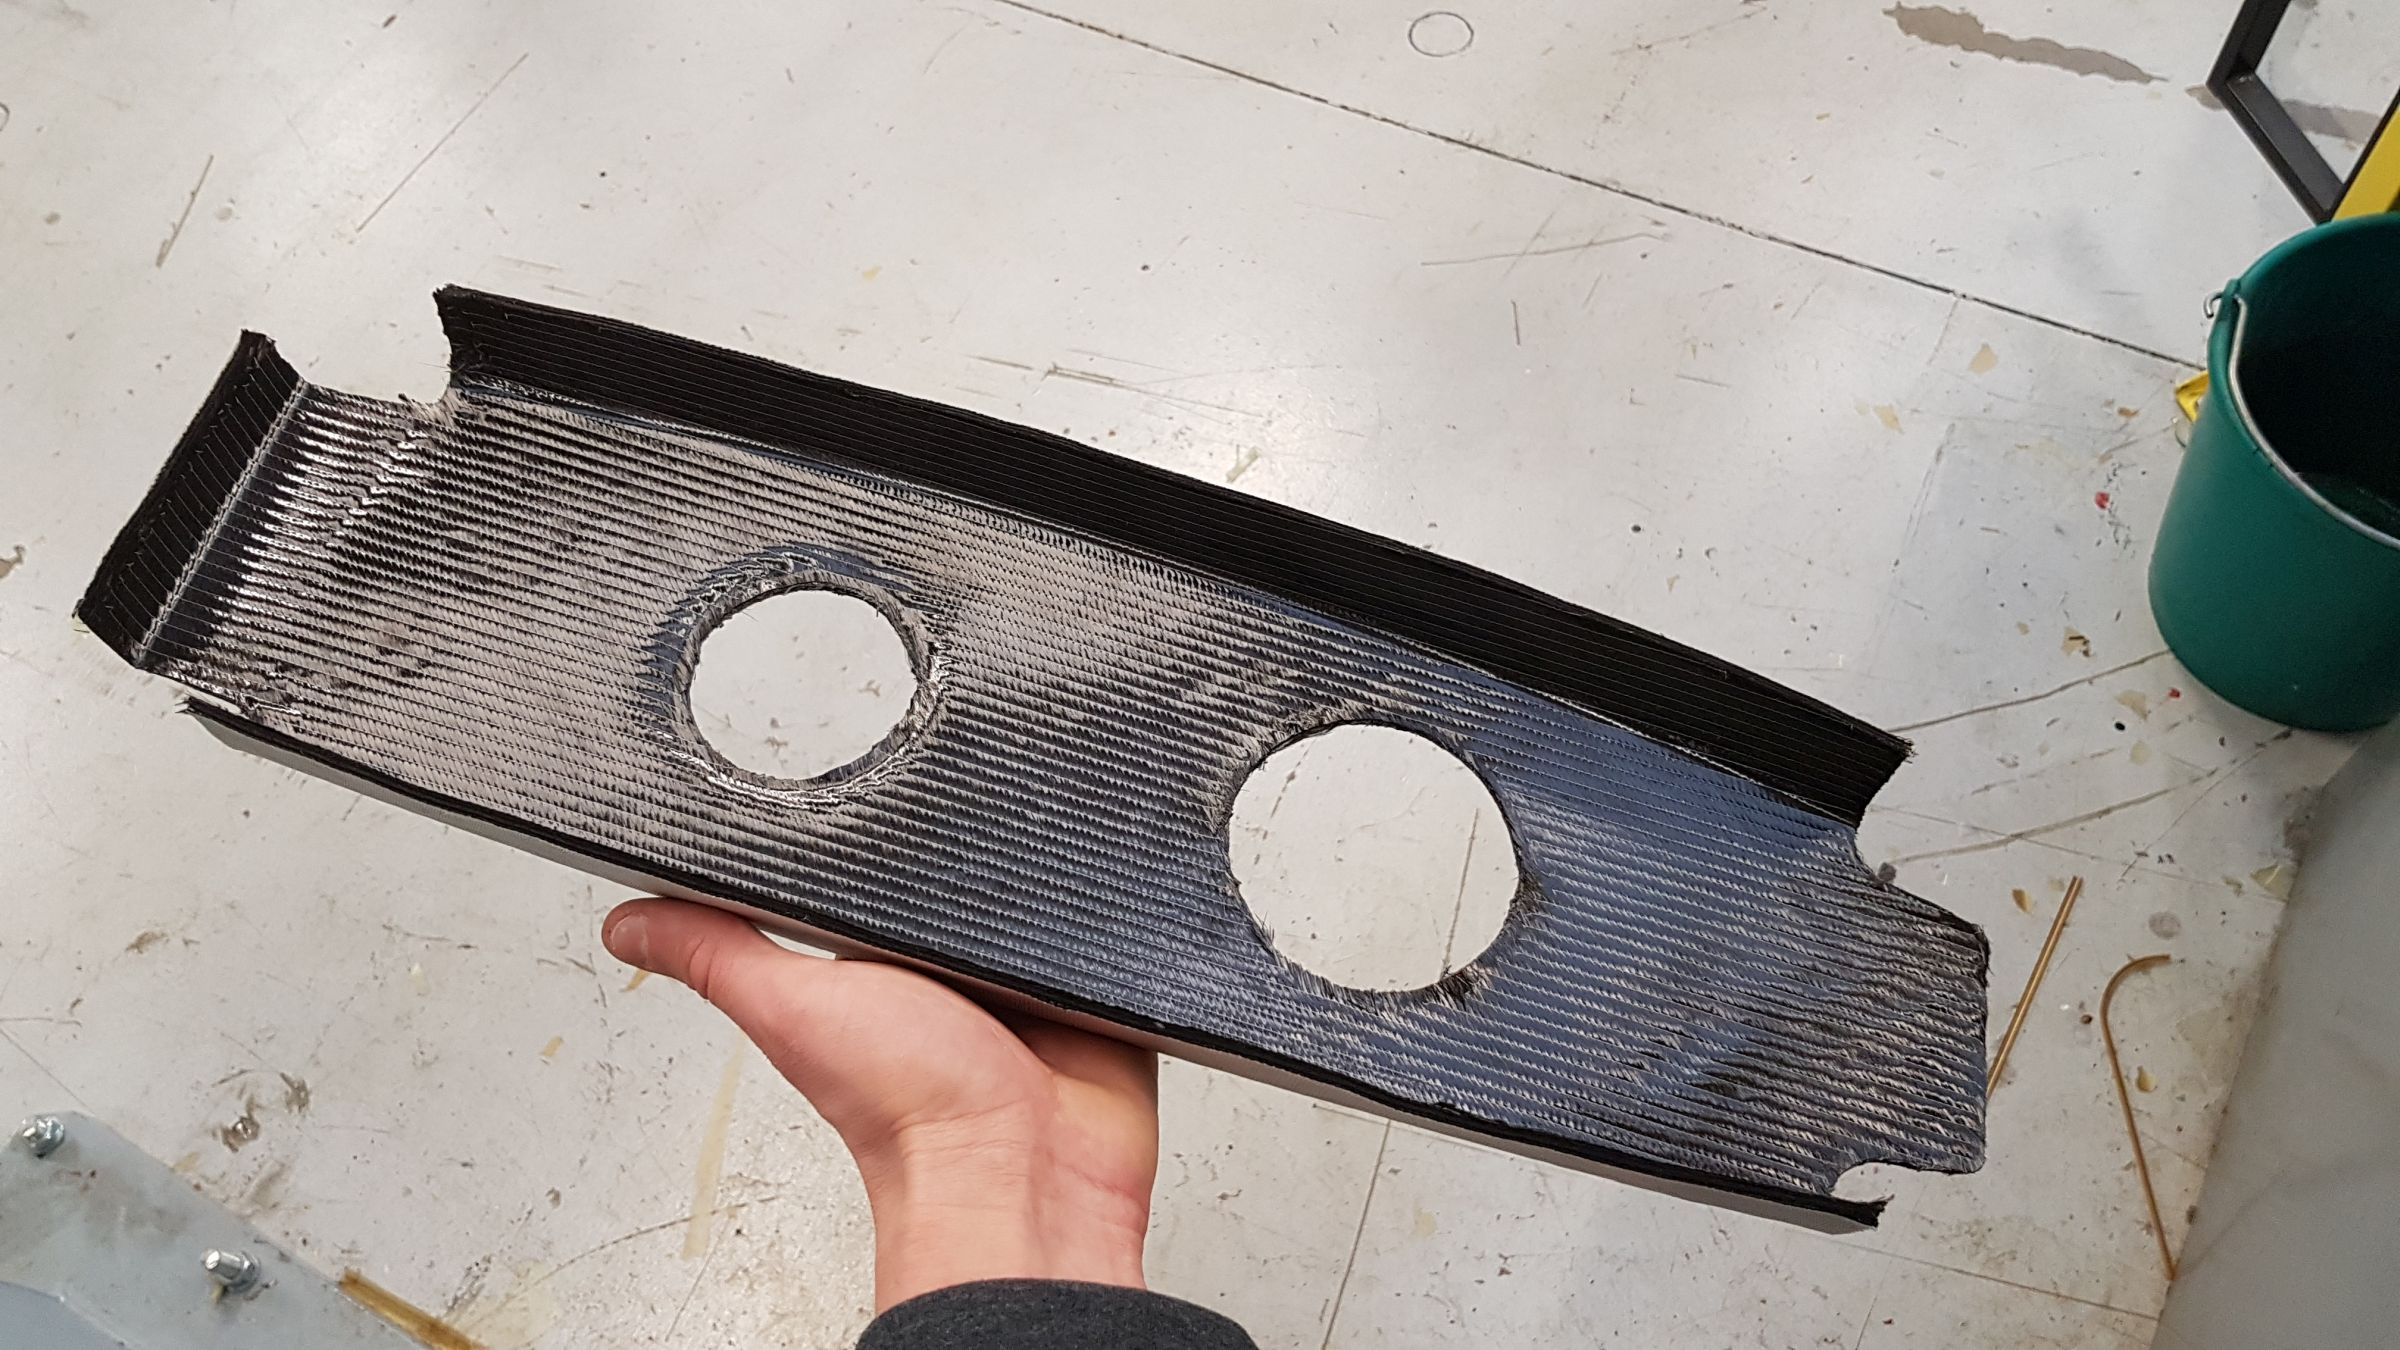
Tras un curado de 90 minutos, el larguero se desmoldea y se recorta el exceso de resina para un ciclo completo de pieza de 4,5 horas.
Paso 6 – Preformado de nervio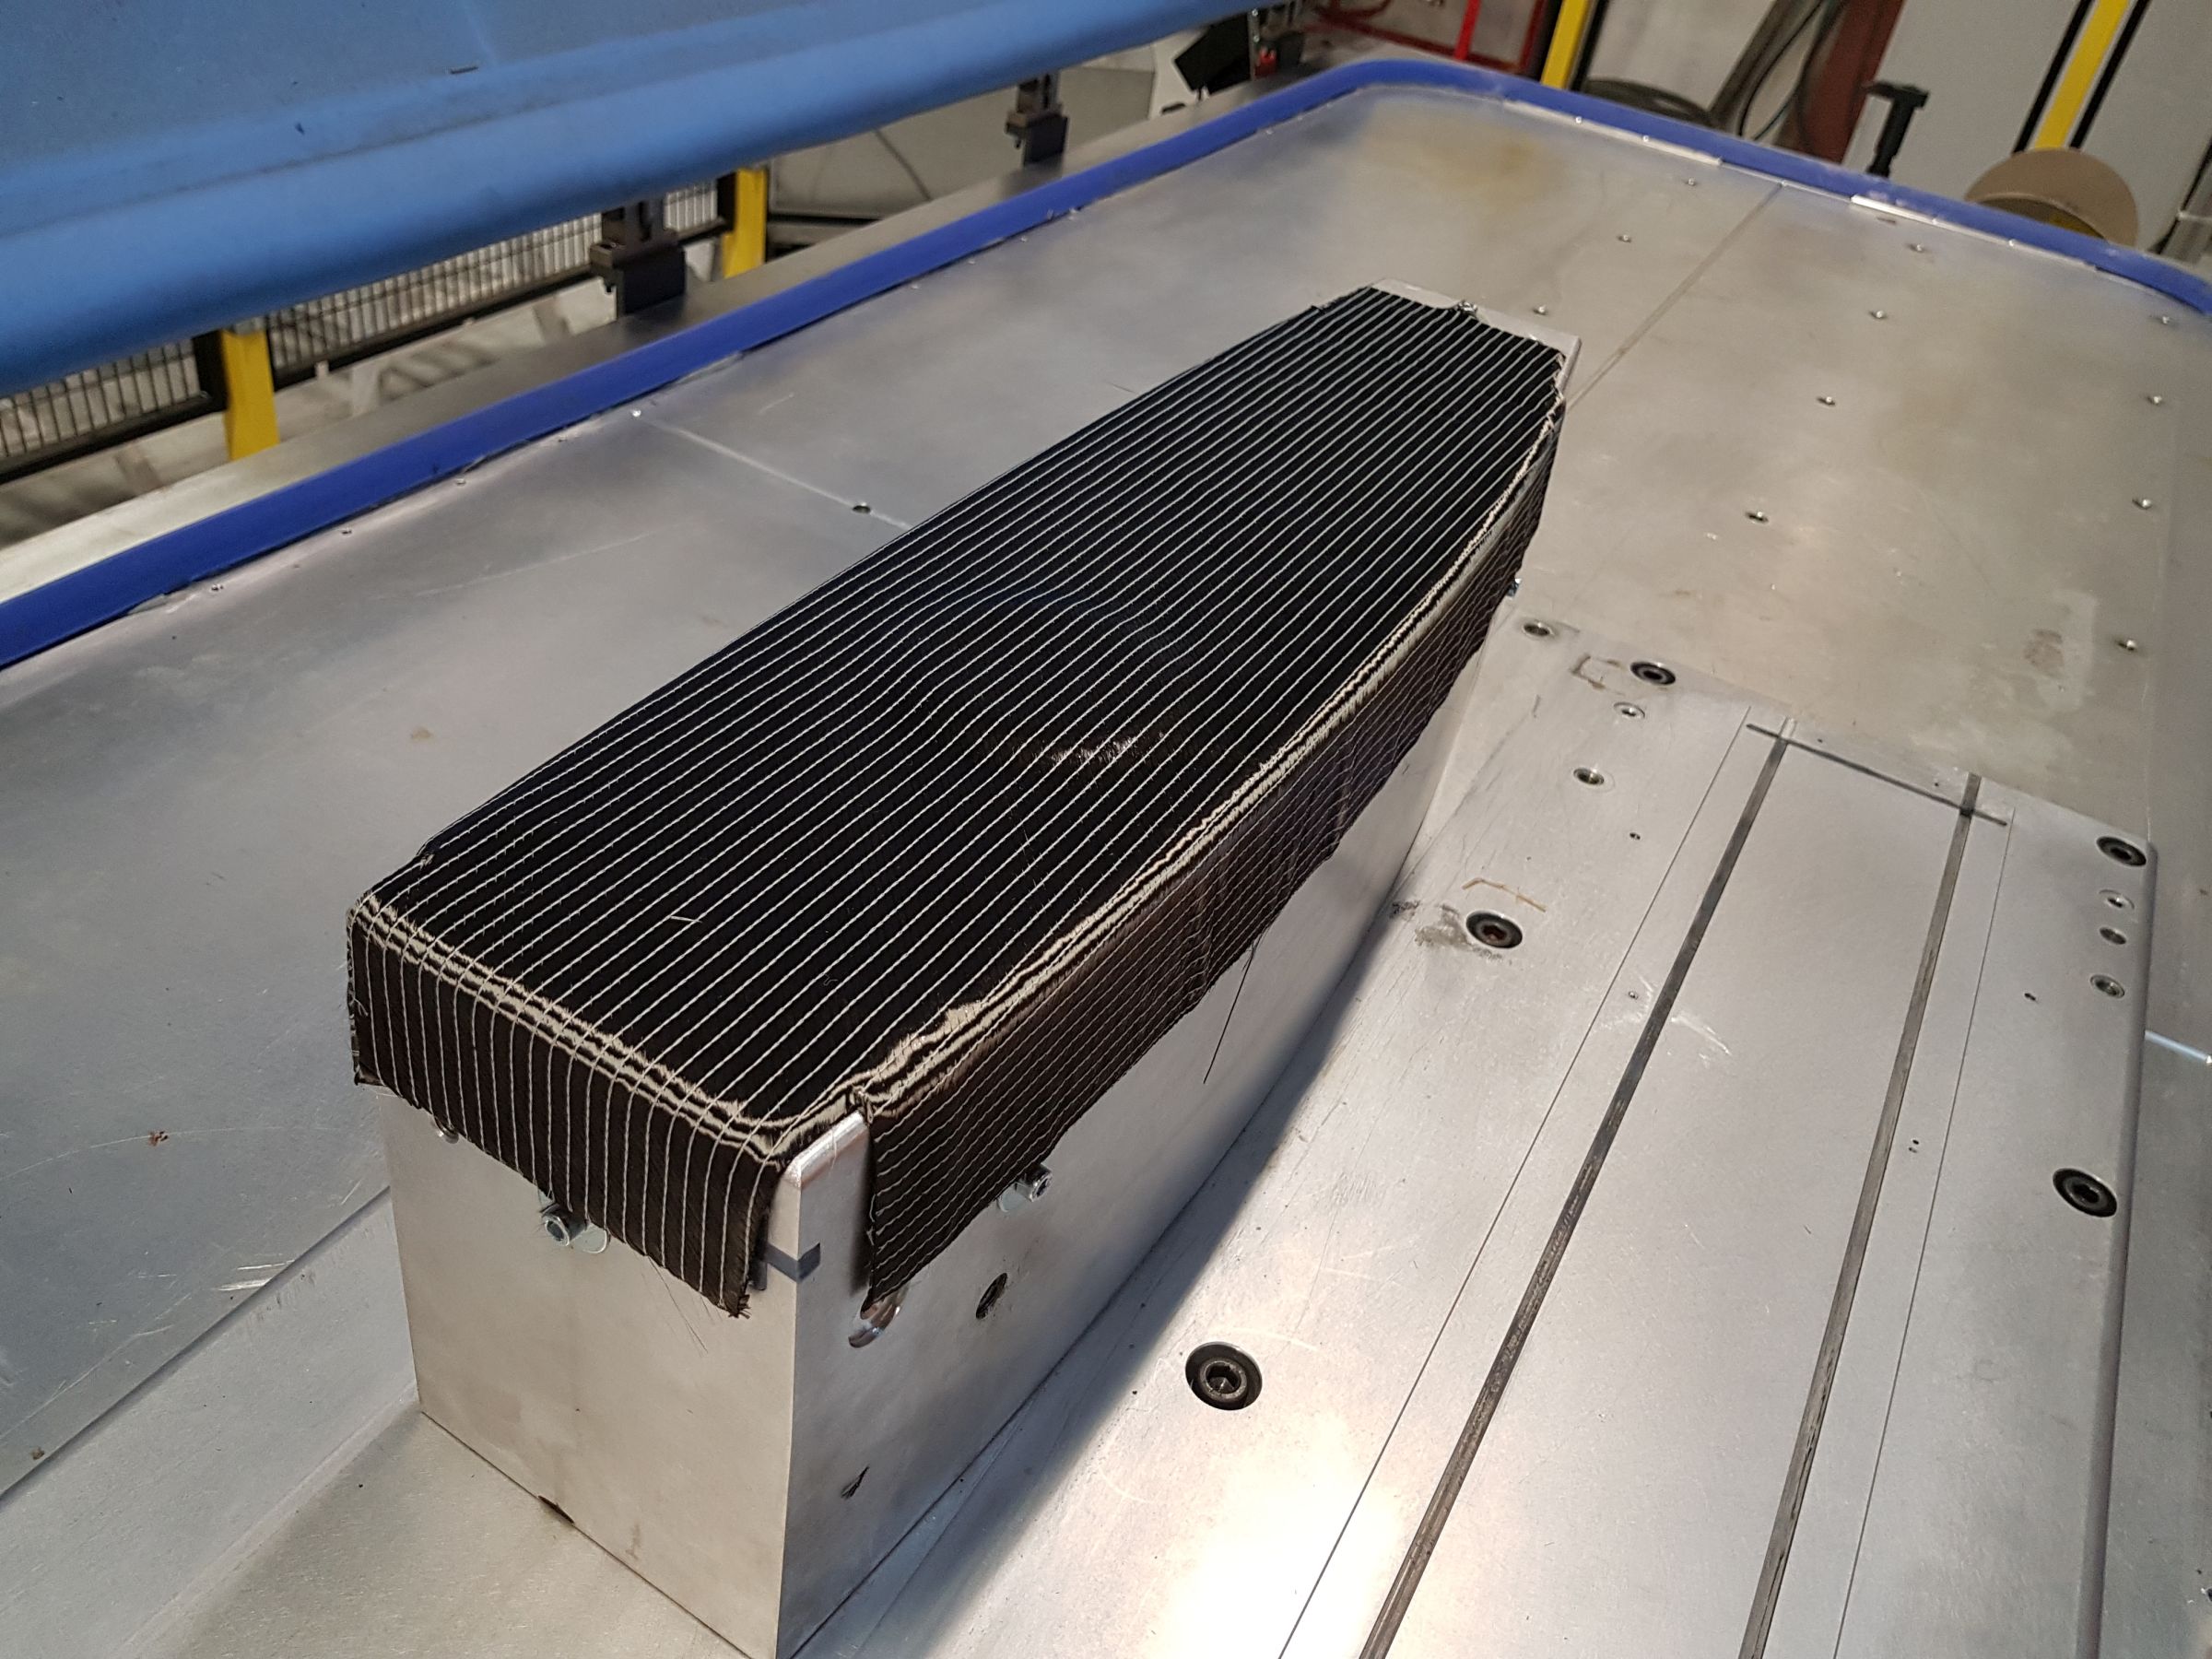
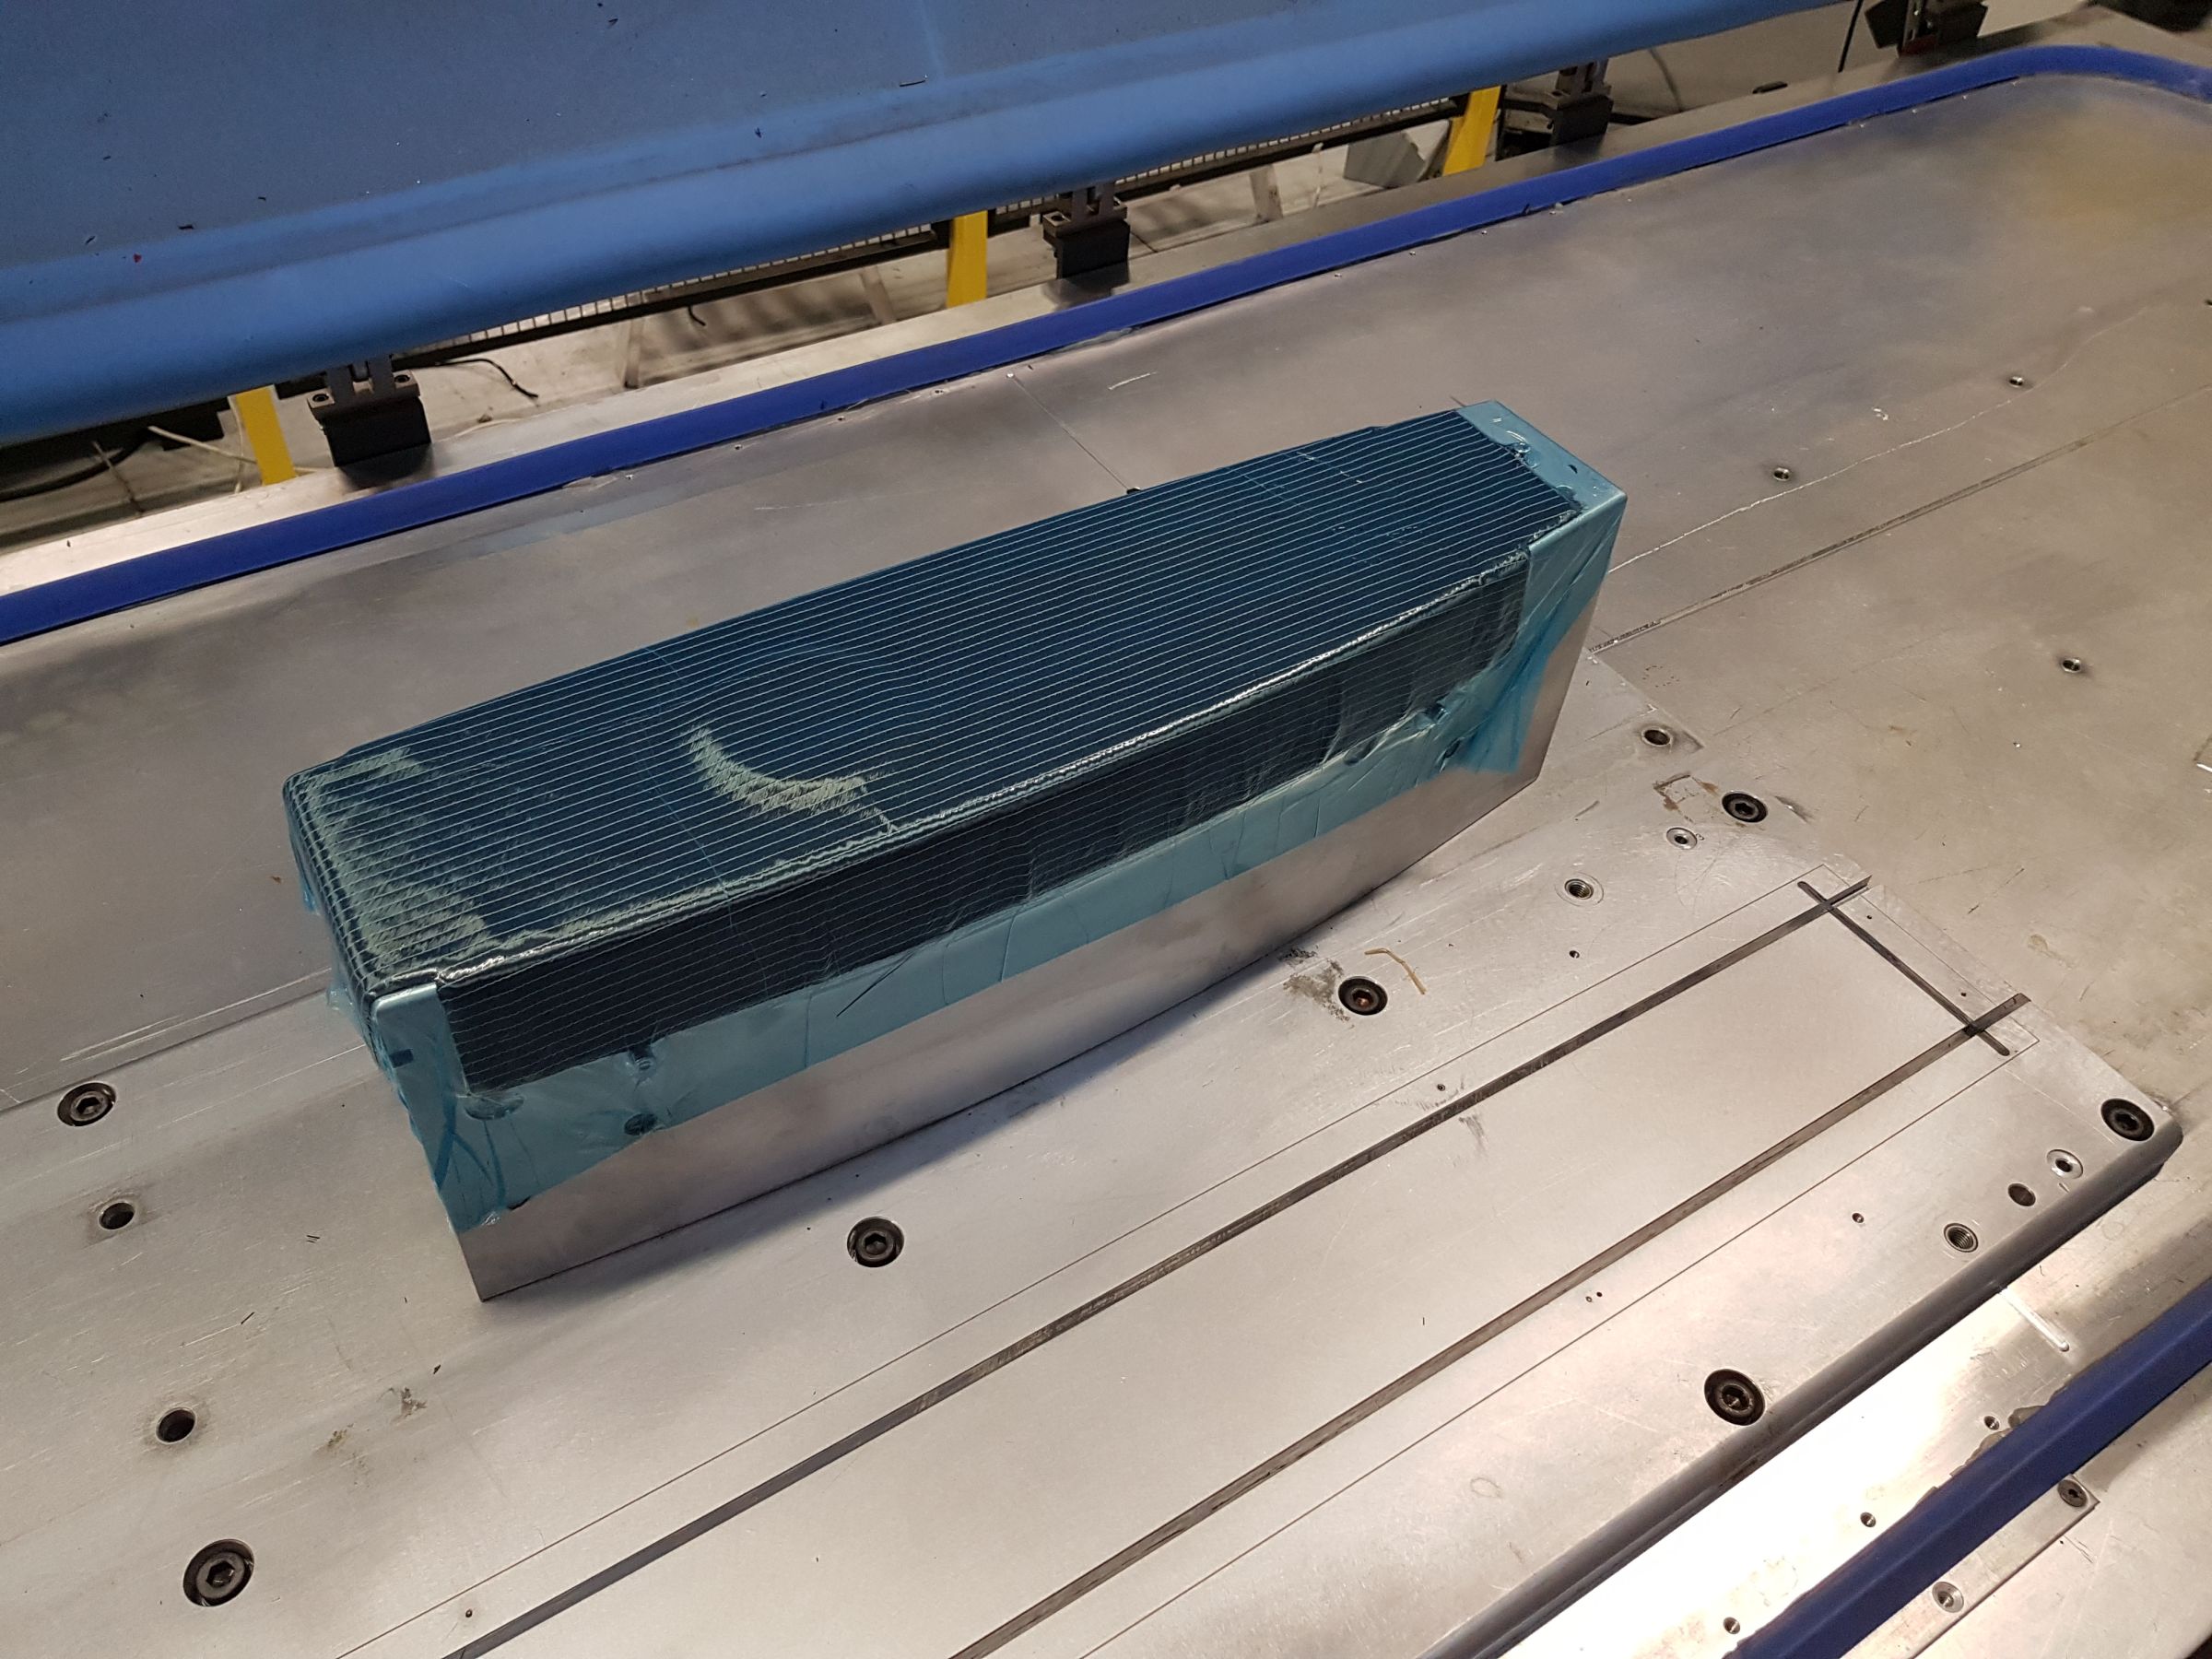 Un robot coloca capas cortadas sobre la herramienta de preformado calentada. Cada 5-8 capas, se completa un desbarbado en caliente para compactar el preformado.
Antes del desbarbado, se aplica film de desmoldeo azul.
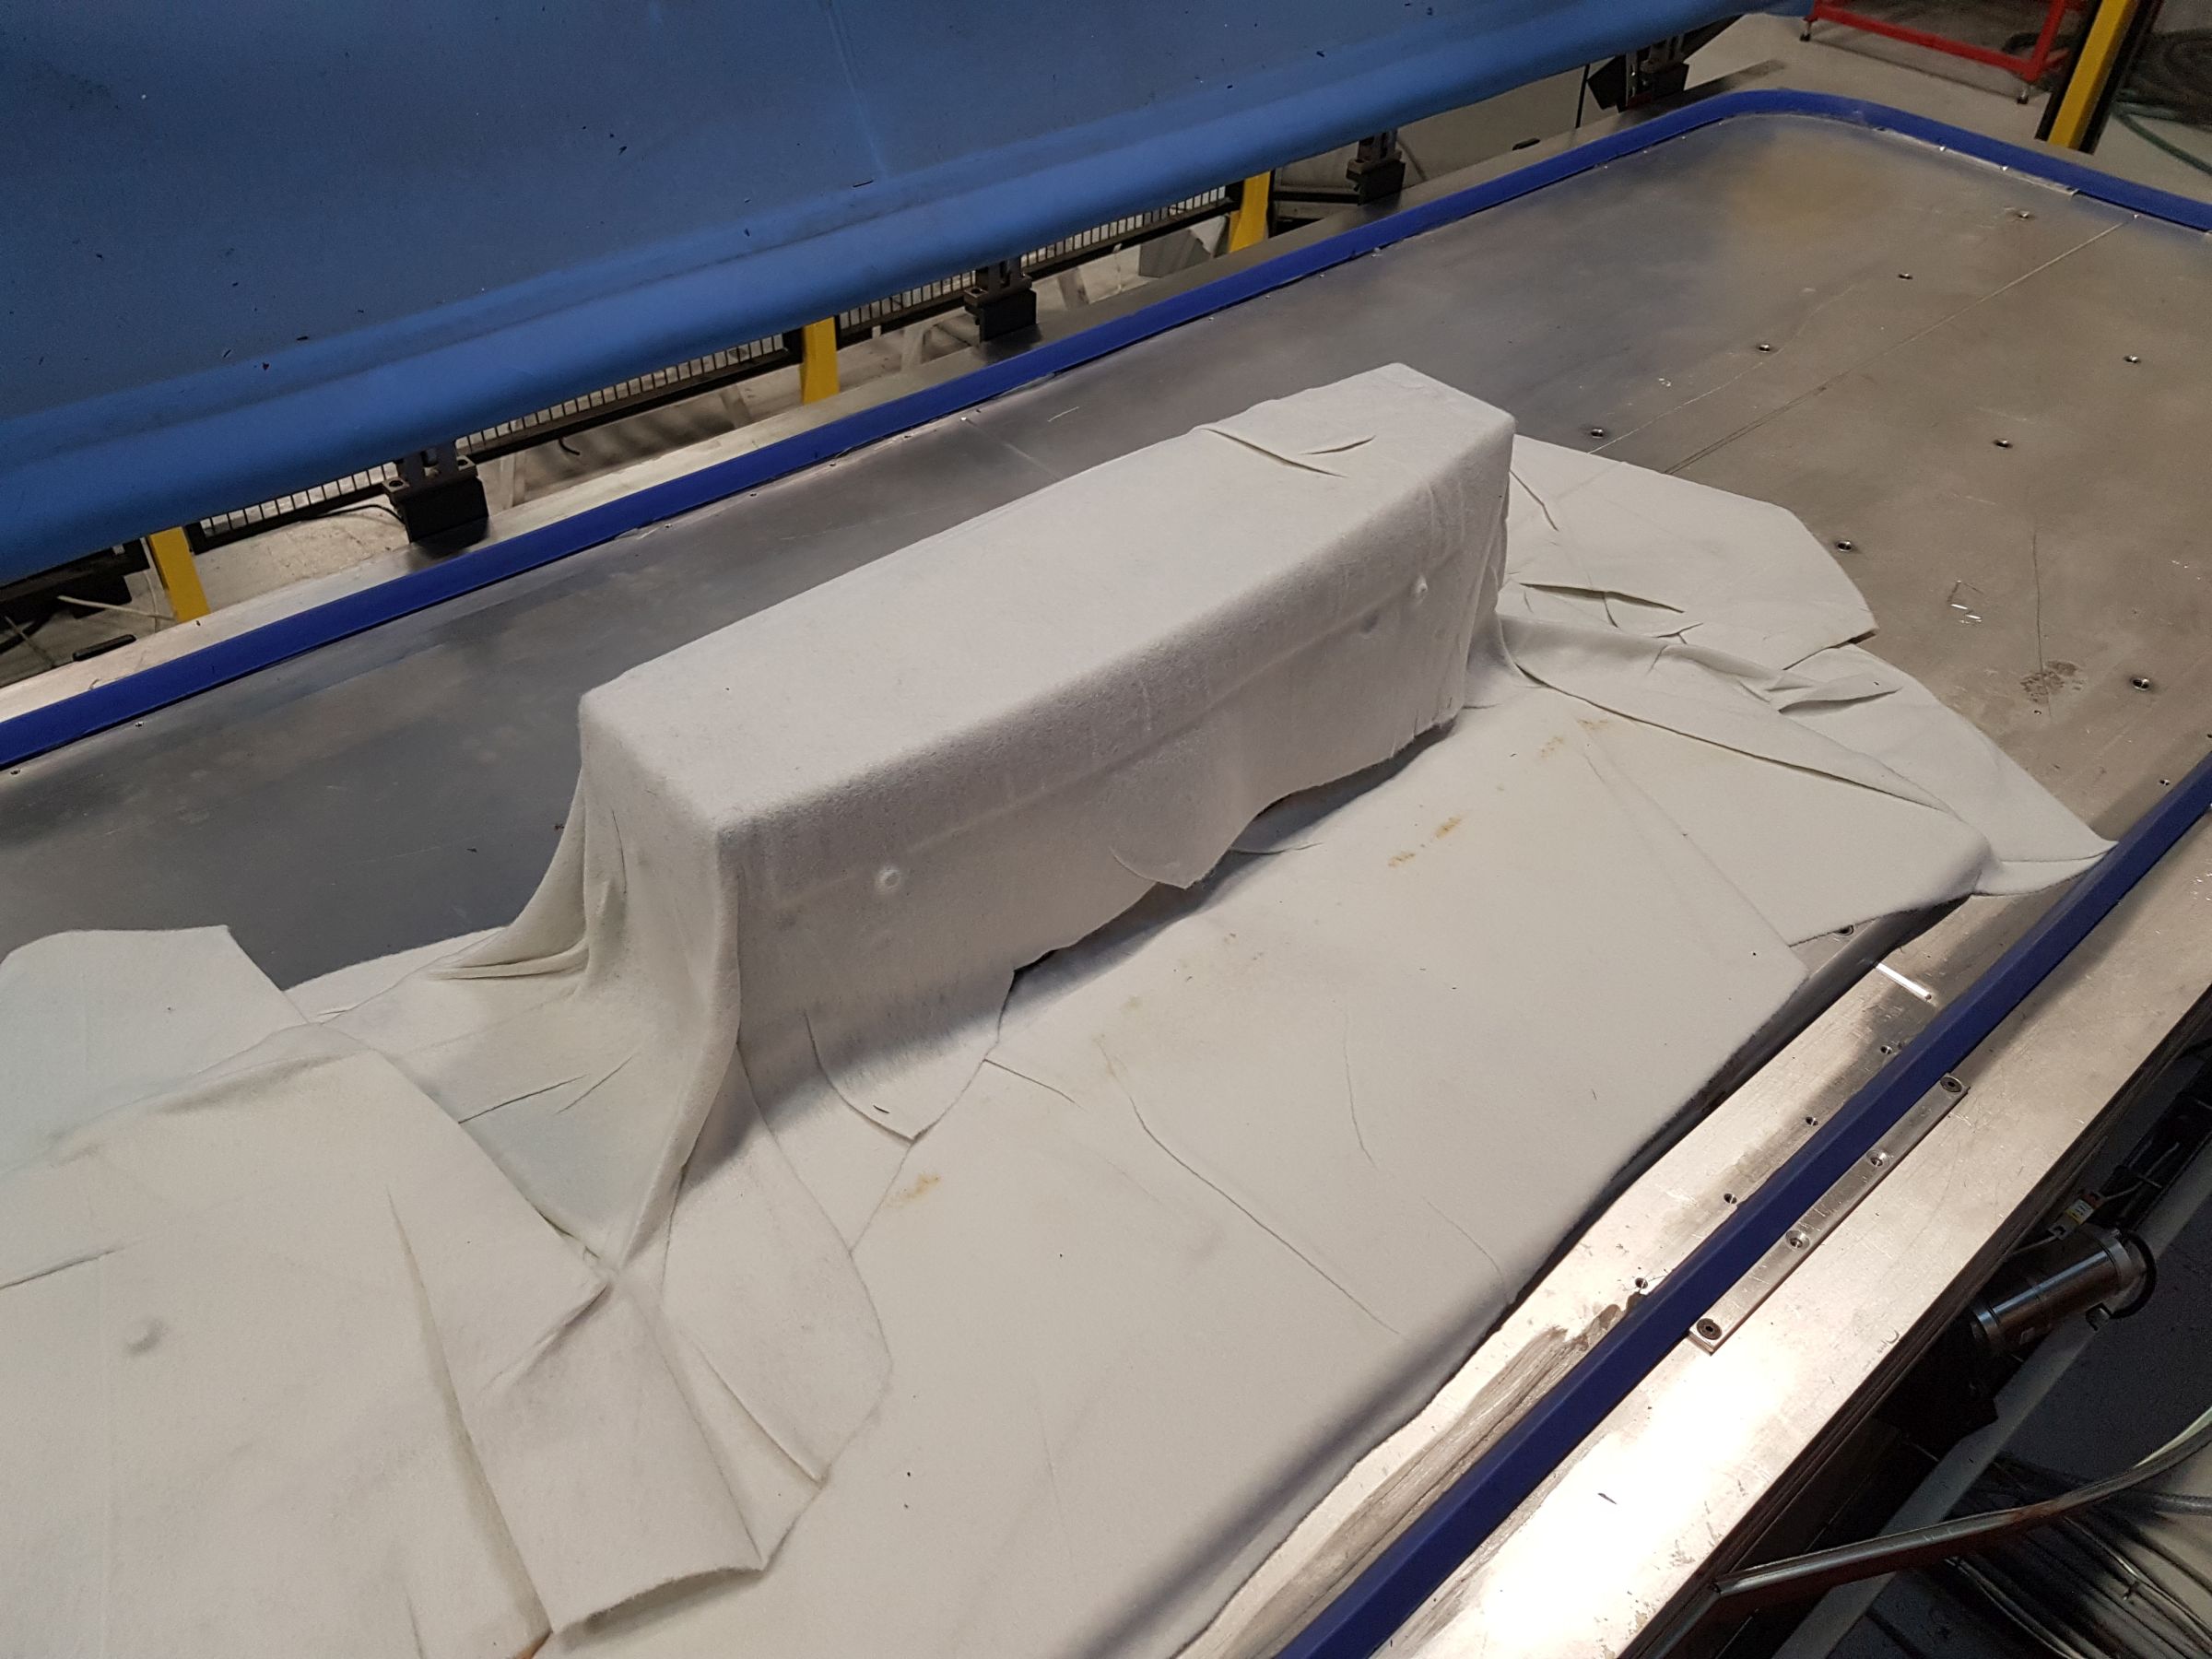
Se usa transpirable para extraer aire a través del preformado.
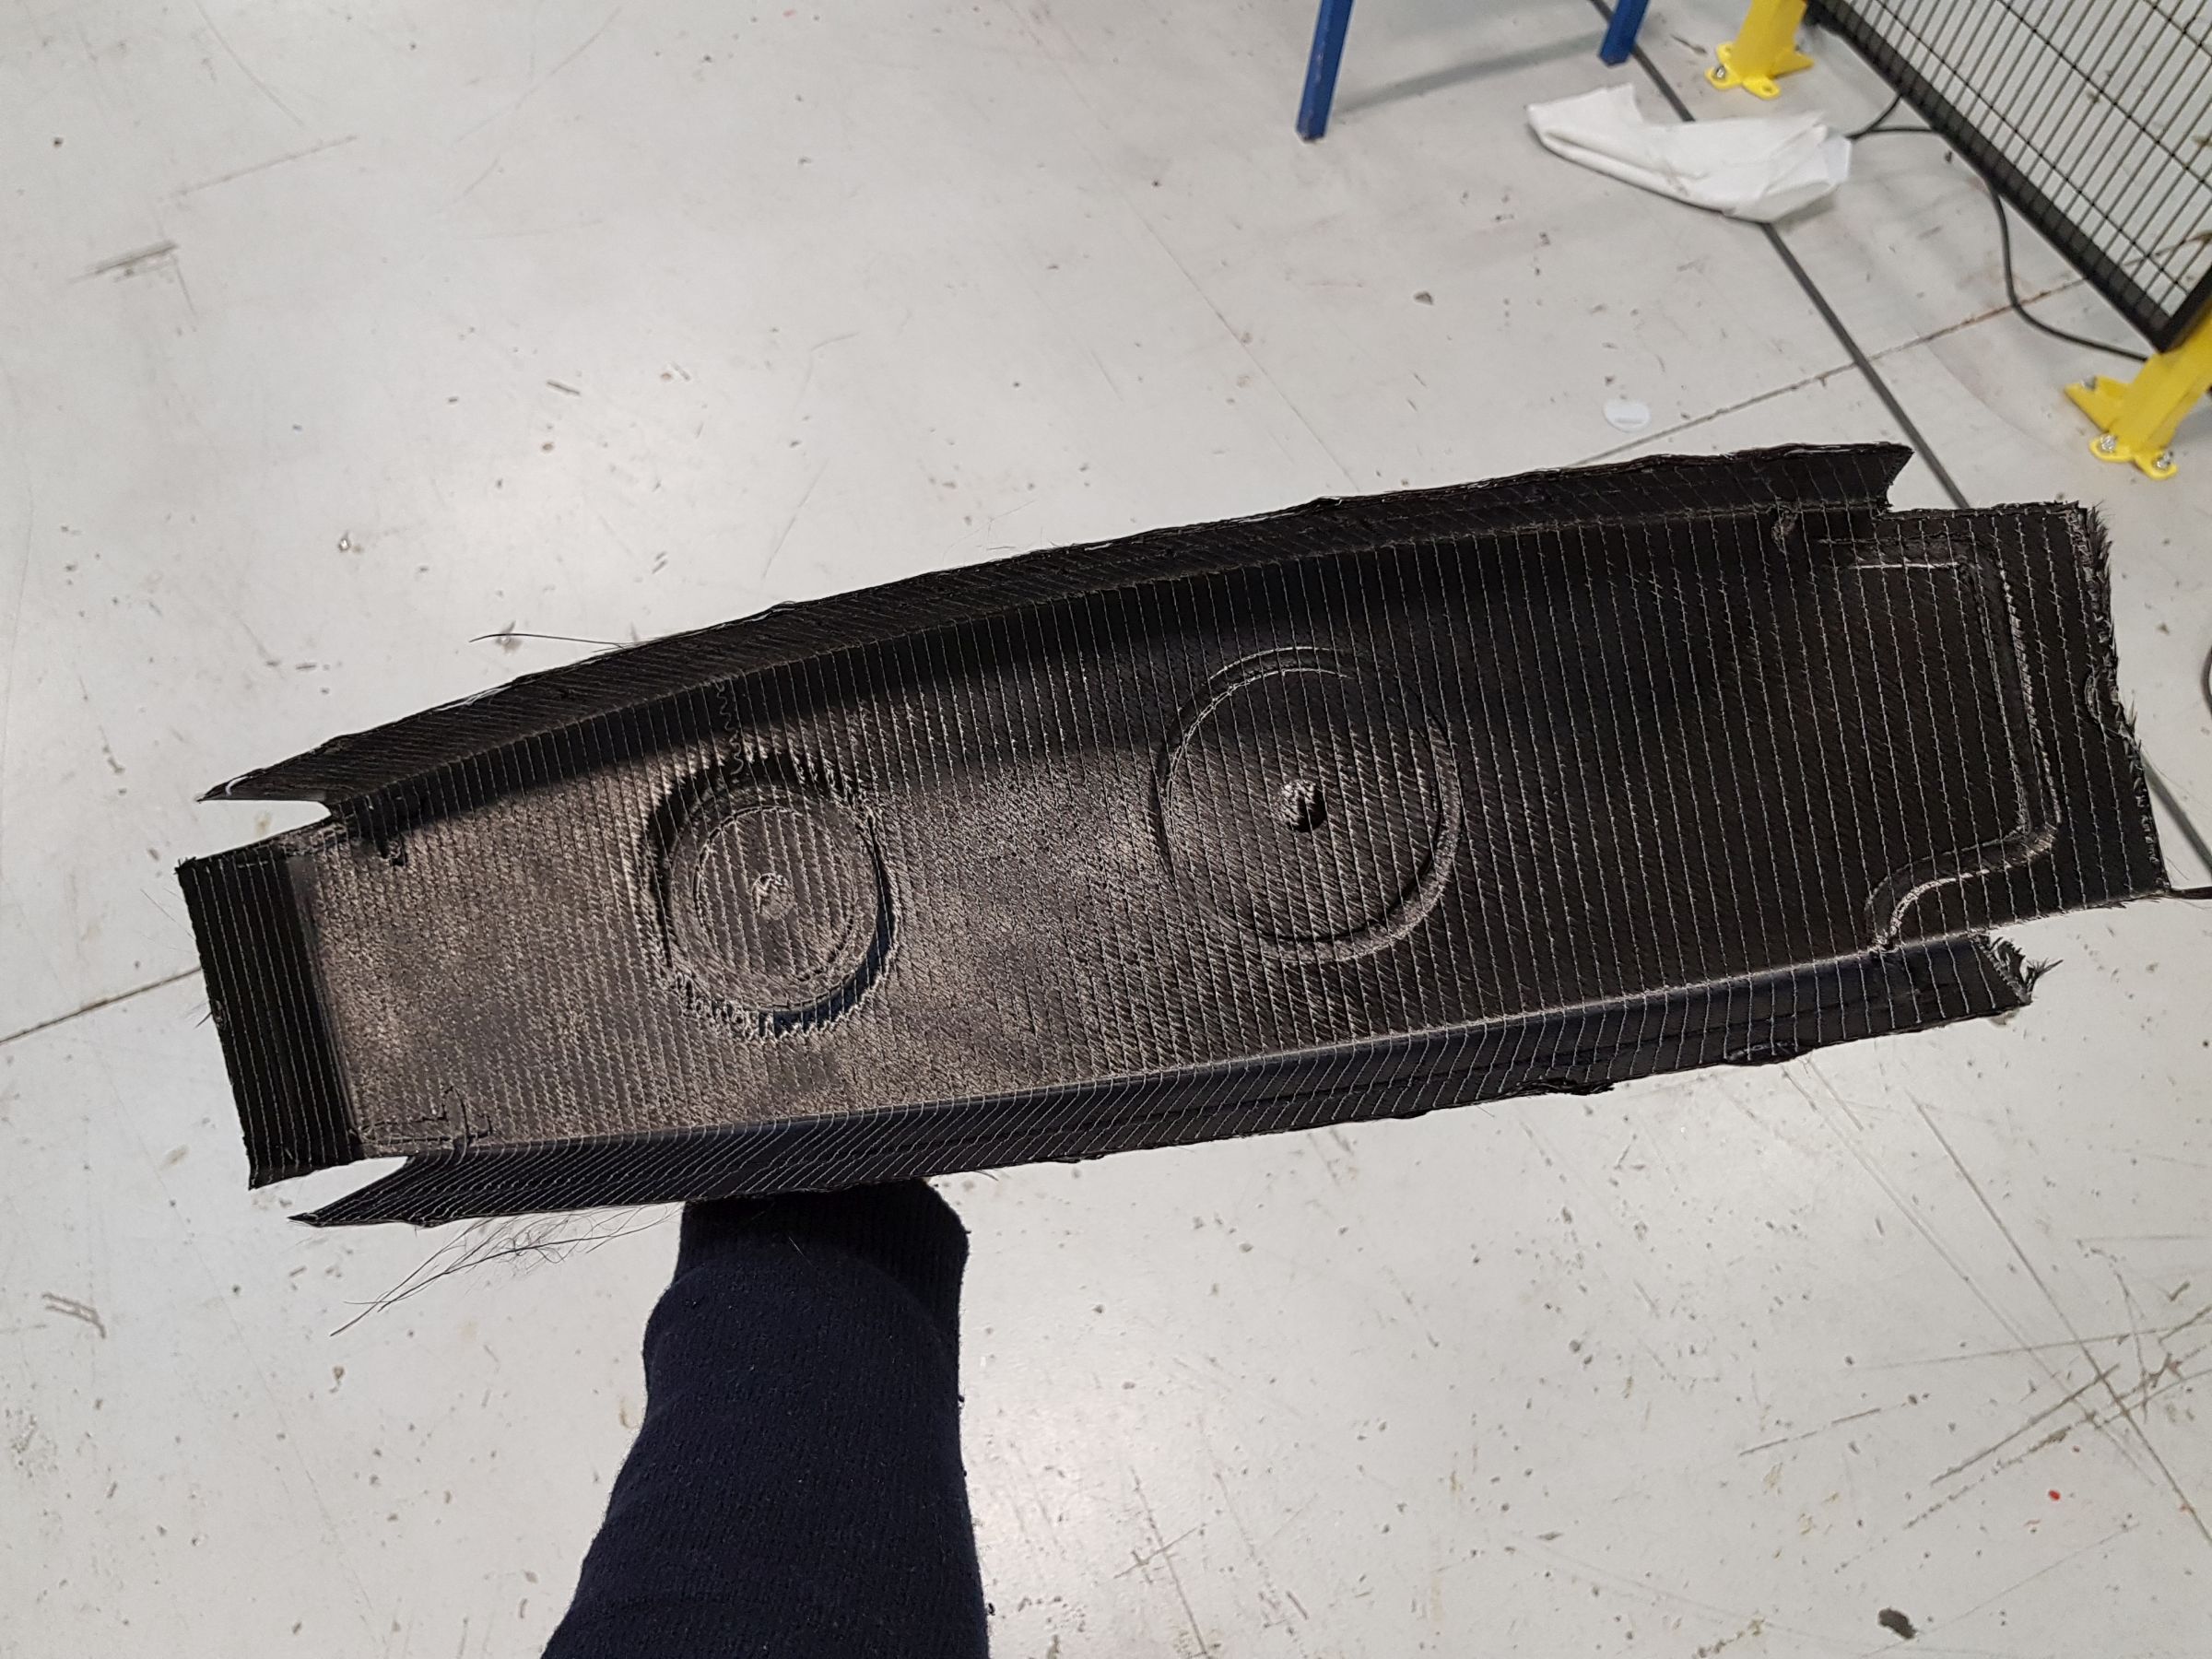
Tras el desbarbado final, el preformado se enfría sobre la herramienta y se recortan los recortes (abajo).
«Hemos automatizado el apilado manual clásico de capas usando pick-and-place robótico», dice Chevallet. «El robot recoge capas de un cortador automatizado y las transfiere a la herramienta de preformado calentada que se asienta sobre una mesa de compactación [Pasos 1 y 6].» Se aplica un film de desmoldeo (film azul en Paso 6), transpirable (material blanco en Paso 6) y membrana de vacío reutilizable articulada (azul claro a la izquierda en Pasos 2 y 6), seguido de vacío y calor para preformar y eliminar aire de la pila textil (formado en caliente por drapeado, HDF) mientras se funden los velos termoplásticos delgados para crear un preformado compactado.
«Cuántas capas puedes compactar a la vez depende de los materiales y la forma de la pieza», explica Chevallet. «Para piezas con baja curvatura, como un panel de ala, podrías compactar cada 50 capas. El nervio OPTICOMS, sin embargo, tiene ángulos de 90 grados, y el larguero de prueba en I tiene formas en T, así que debes tener cuidado de no formar arrugas en las capas durante el preformado». Añade que tales formas complejas pueden requerir compactación cada 5-8 capas, pero aún pueden formar parte de un proceso industrializado de alto volumen: apilar capas, compactación HDF de 2 minutos, reabrir y apilar de nuevo, seguido de ciclos repetidos de compactación con un enfriamiento final del preformado sobre la herramienta antes de transferir al molde RTM.
«Nuestra celda automatizada puede colocar a una tasa de 15 segundos por capa», señala Chevallet. «La colocación para el nervio OPTICOMS, con menos de 20 capas en total, se completó en 20 minutos». La colocación para el larguero en I fue más larga —45 minutos— debido a su forma compleja y pila de laminado, incluyendo variaciones de espesor de 1,2 a 6 milímetros. «Esto sigue siendo mucho más rápido que los procesos manuales y reduce el riesgo de error, aumenta la repetibilidad y la calidad mientras reduce costes», añade.
Paso 7
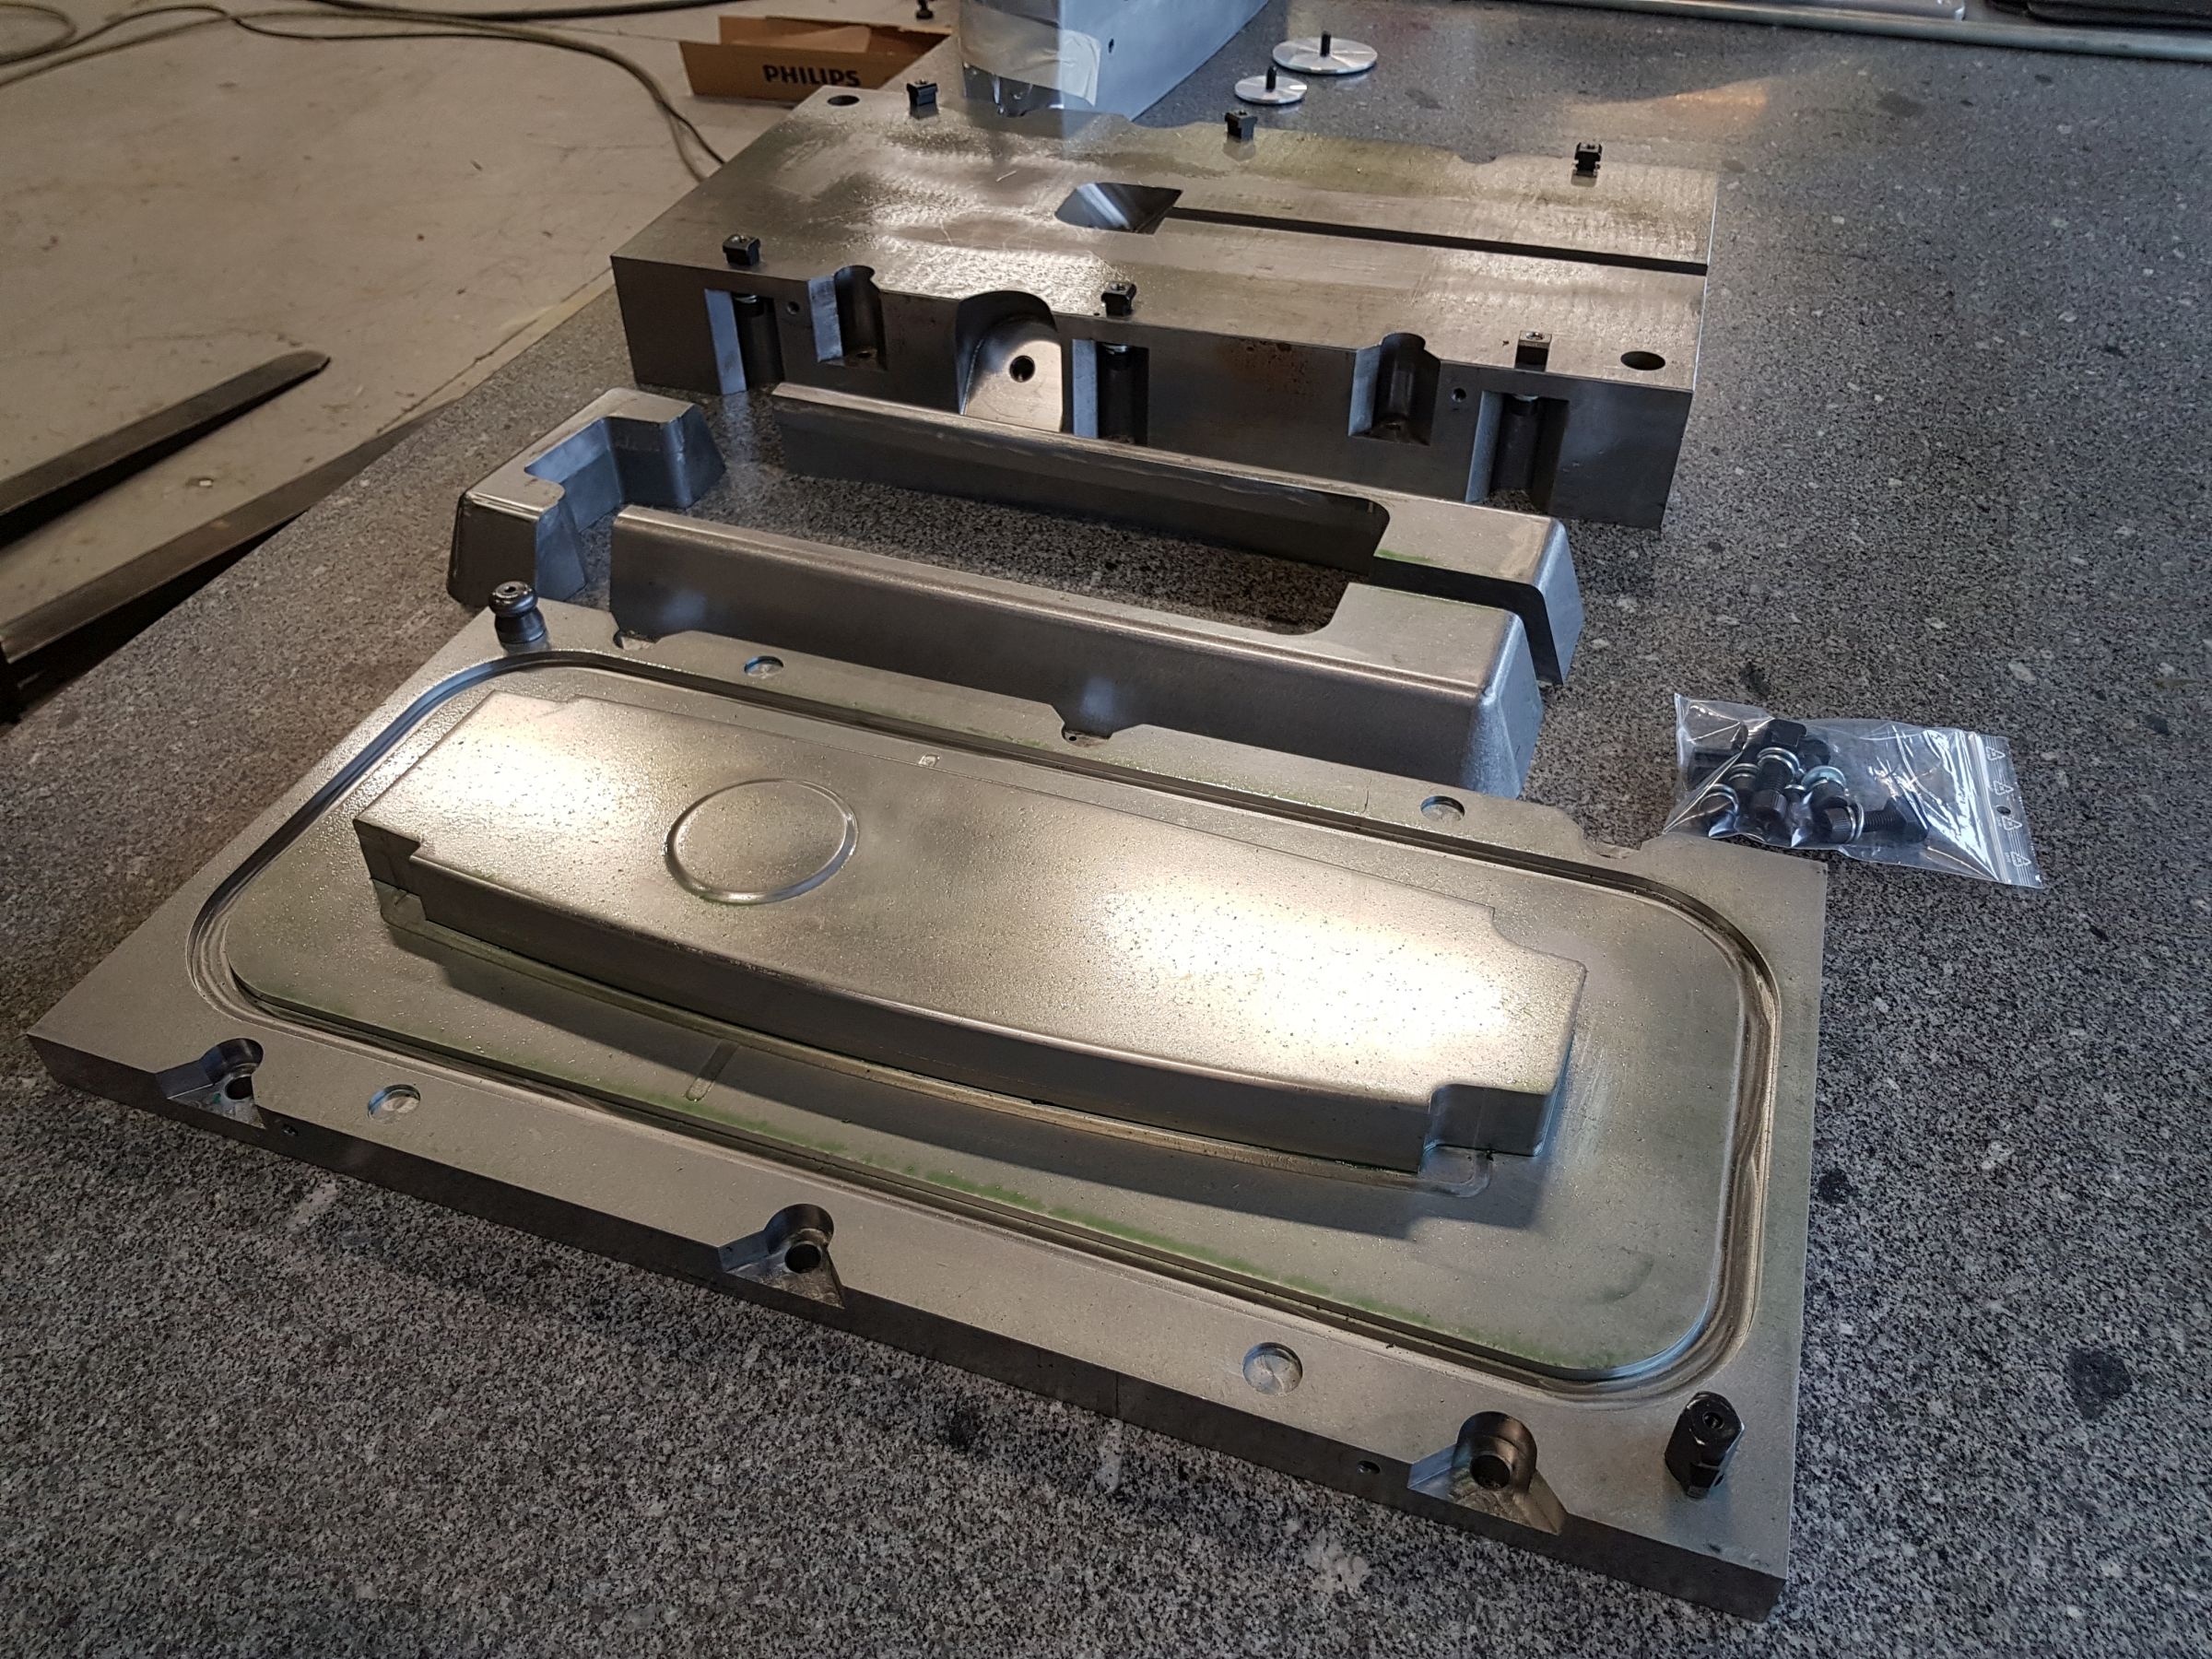
El molde RTM para el nervio OPTICOMS comprende múltiples partes.
Paso 8
El preformado del nervio se coloca en la herramienta RTM.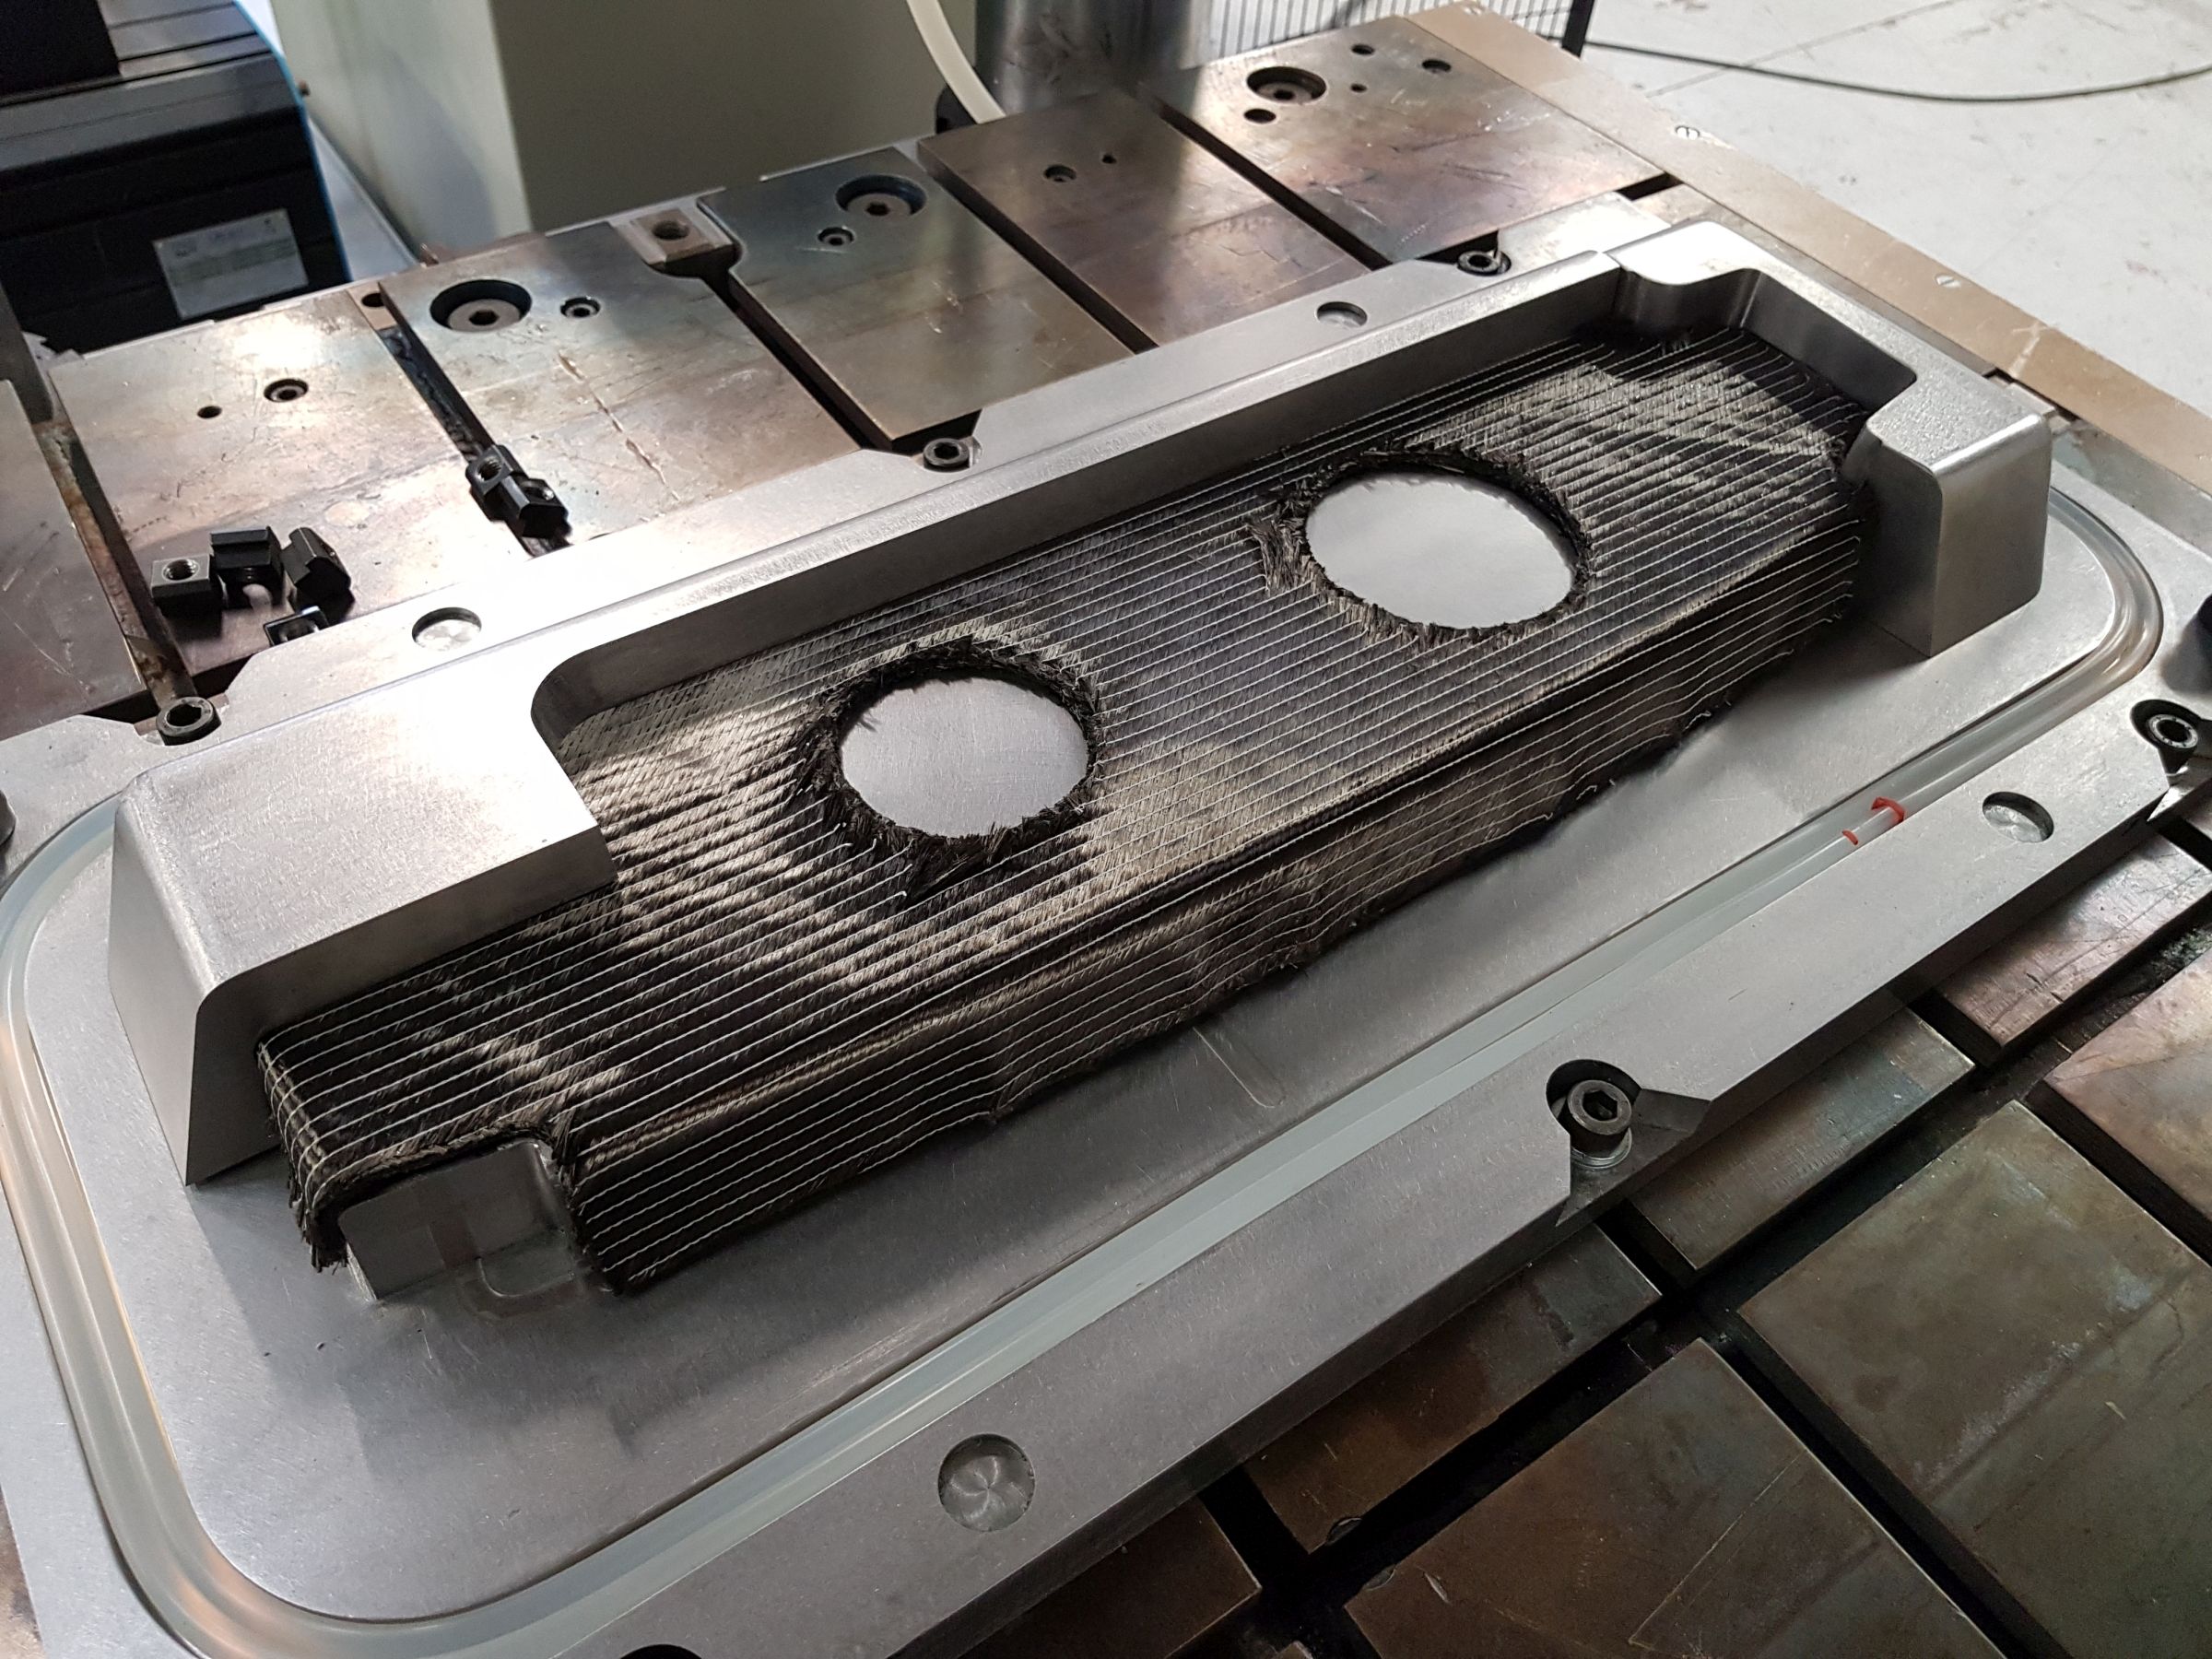
Paso 9
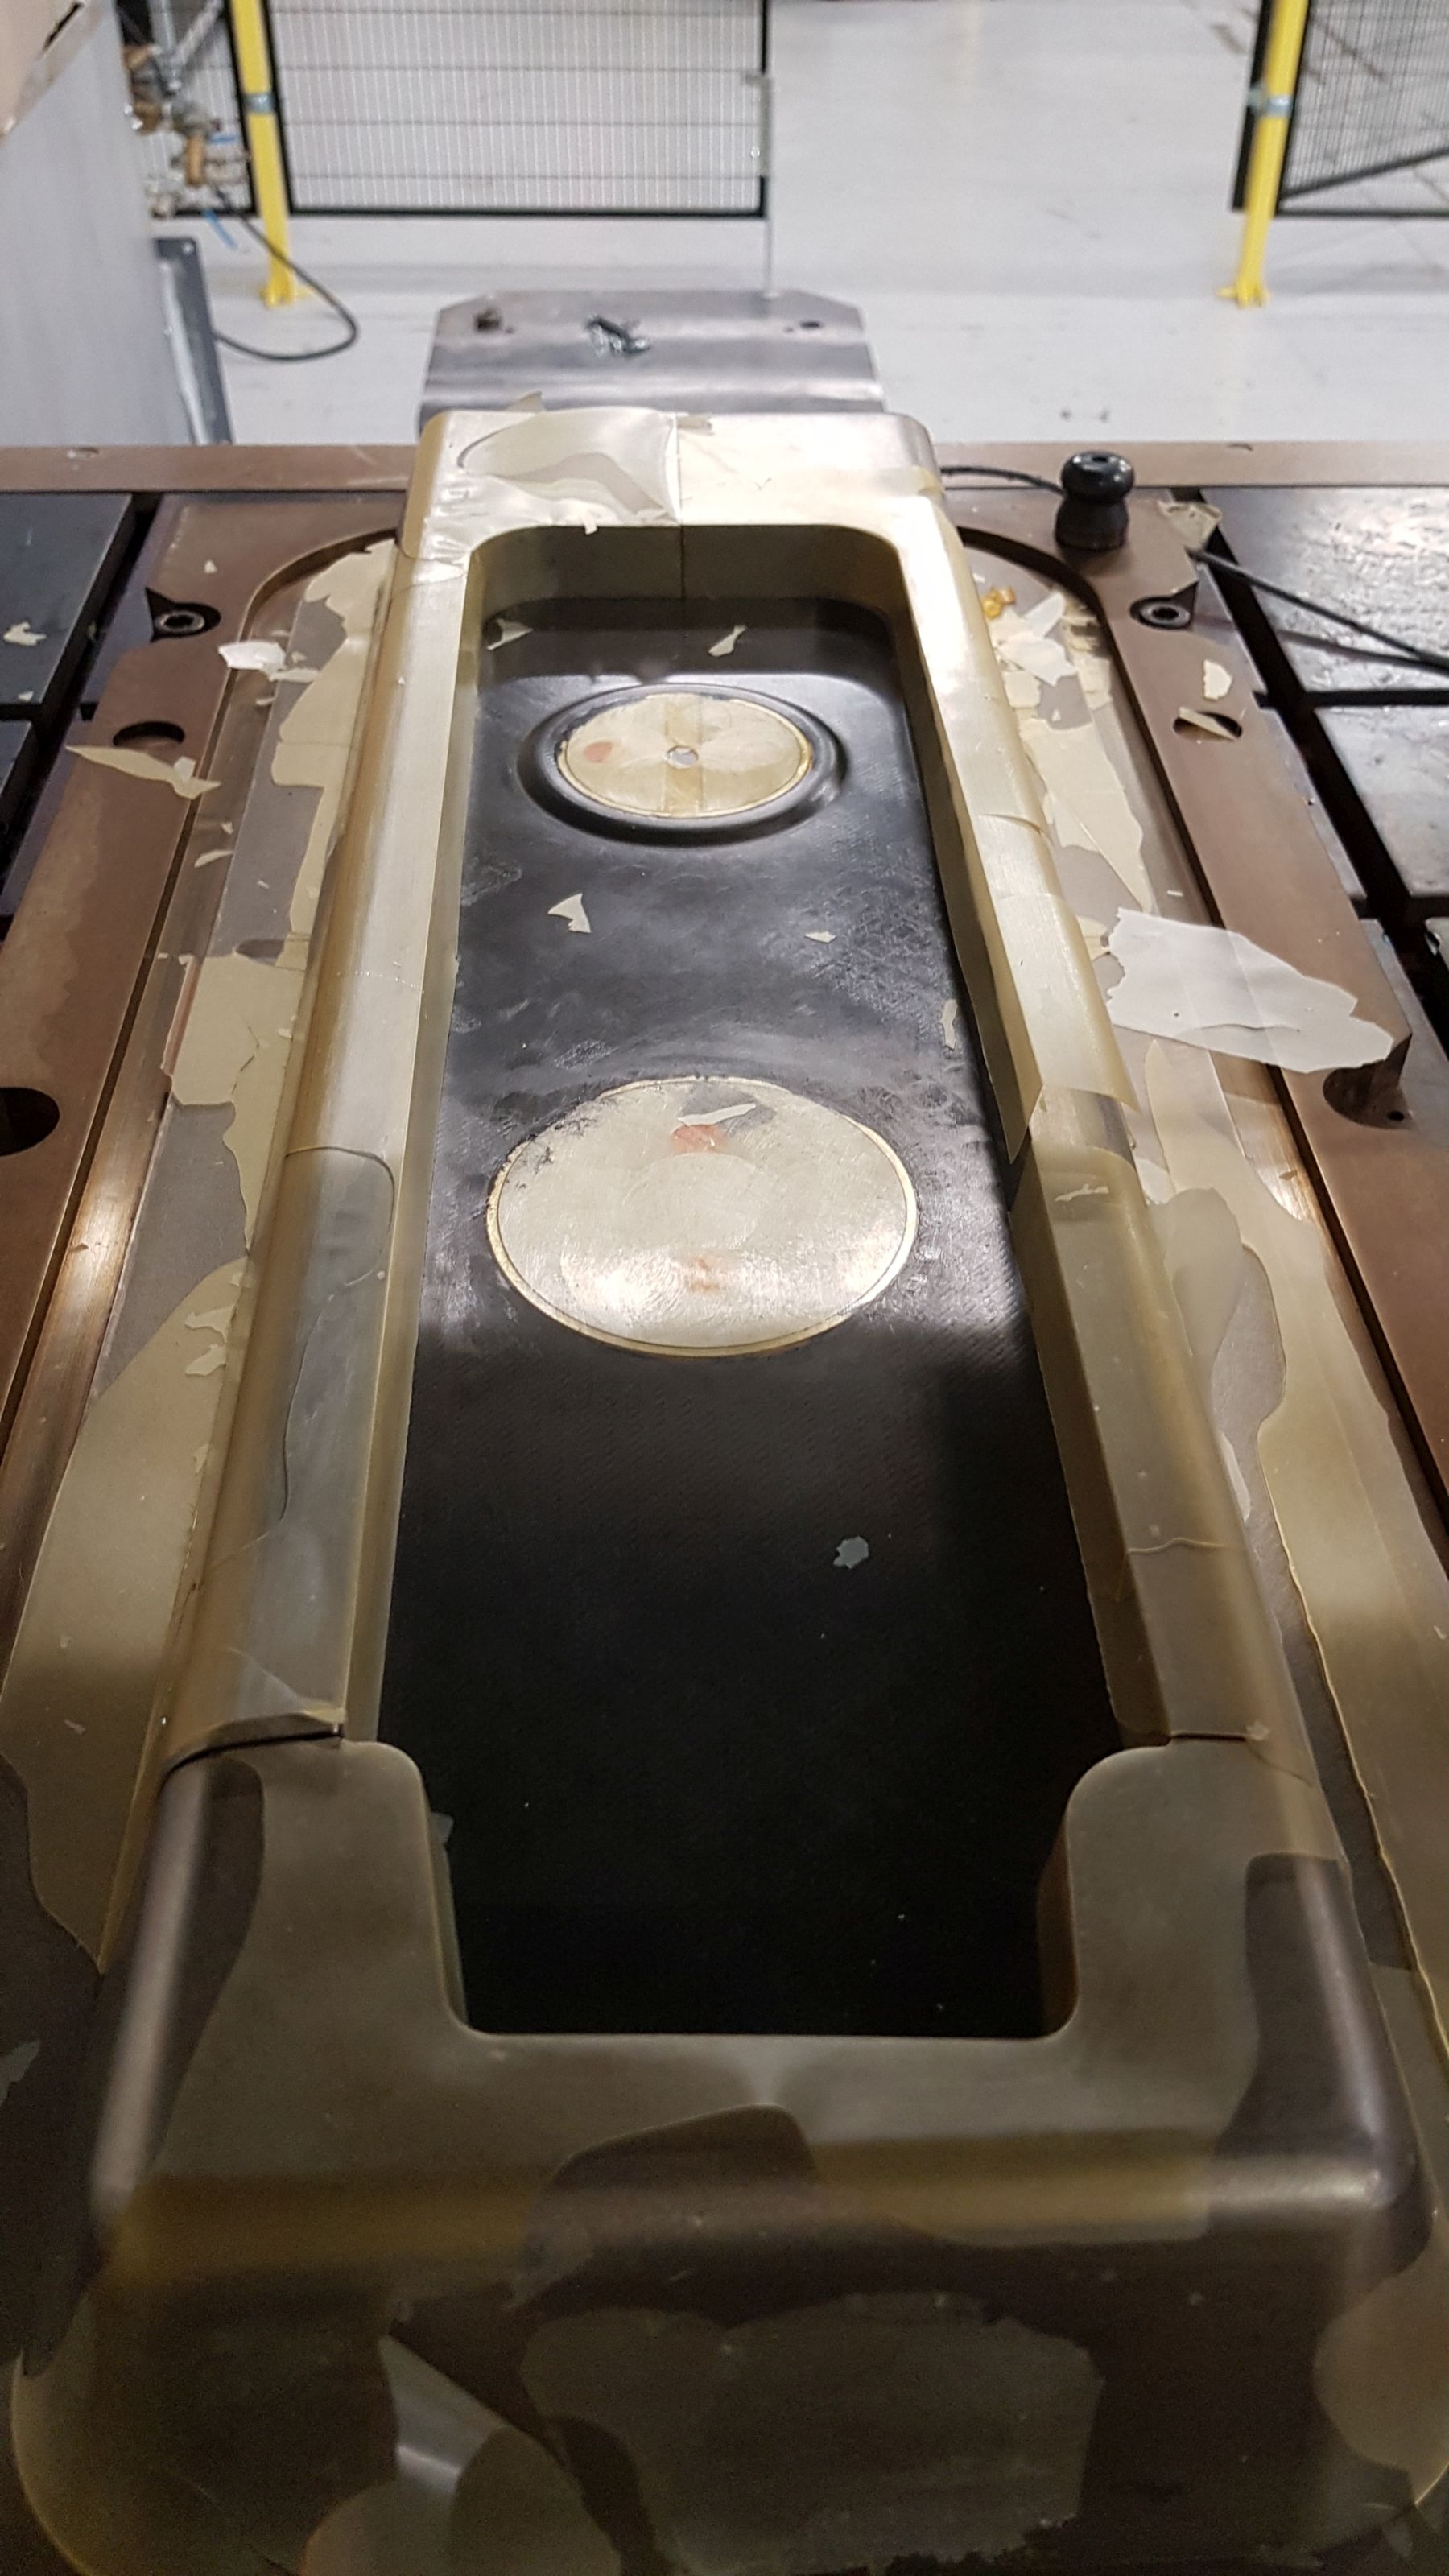
Se aplica vacío, se inyecta la resina e infiltrada el preformado, seguido de un curado de 90 minutos. Aquí, la prensa se ha abierto para revelar la pieza curada.
Paso 10
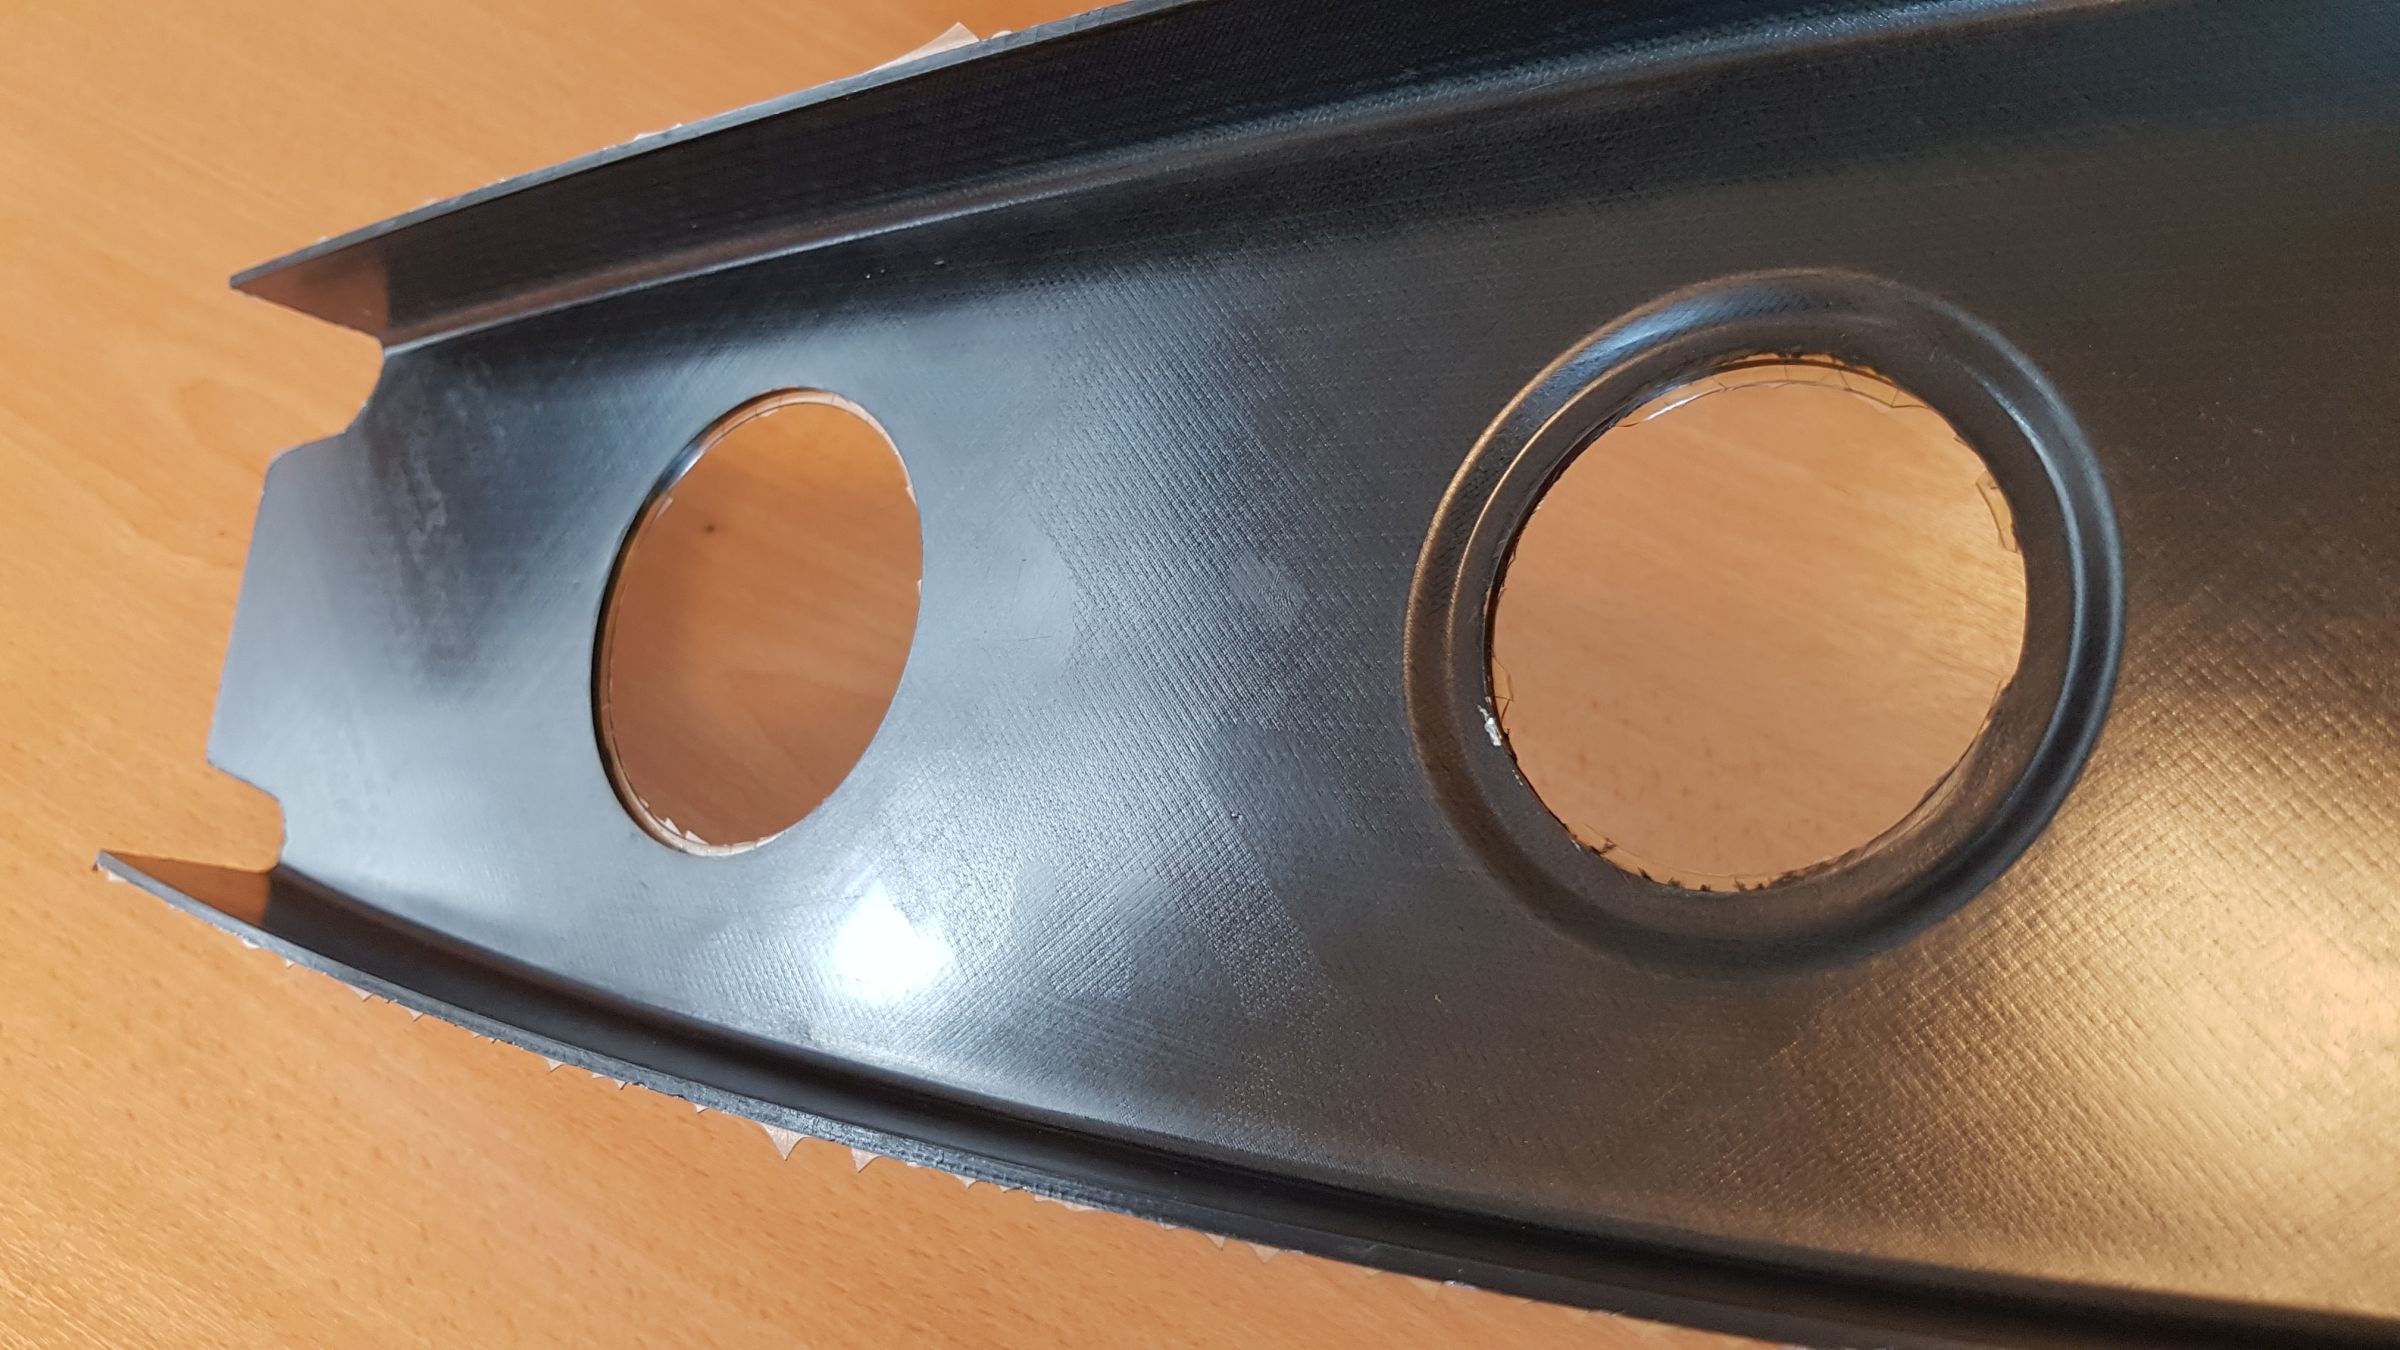
Tras completar el desmoldeo, se eliminará el exceso de resina para un ciclo completo de pieza de 4 horas.
Control inteligente
Otra característica clave de la celda de preformado automatizado de Techni-Modul Engineering es su sistema de control integrado. Denominado SMART CONTROL, su columna vertebral es un sistema de cámara y software multiuso que compara las imágenes tomadas durante el procesamiento con la base de datos CAD de la pieza, permitiendo reconocimiento de forma del preformado, control de orientación de fibra, posicionamiento de capas y detección de defectos y residuos extraños (FOD). La retroalimentación de SMART CONTROL instruye al robot sobre cómo recoger y colocar las capas en la secuencia y tiempos correctos, pero también alerta al operador de la celda cuando detecta errores. «El sistema puede configurarse para que el operador retire manualmente la capa y reinicie el sistema para reemplazarla», explica Chevallet, «o podemos trabajar con el cliente para crear una solución automatizada para retirar capas defectuosas y corregir errores».
Las mismas imágenes ópticas usadas para detectar bordes y contornos de capas también se usan para controlar la orientación de fibra. Chevallet concede que si la pieza es muy grande (p. ej., 2 metros de largo comparado con 200 por 200 milímetros), «puedes necesitar una cámara tomando fotos [desde una] posición vertical más alta para detectar los bordes de las capas, y luego acercarte a la pieza para comprobar la orientación de fibra. Calibras esta secuencia para cada tipo de pieza. Para detectar arrugas y FOD, hay una base de datos de diferentes defectos y puedes añadir a esta, por lo que el algoritmo de aprendizaje profundo mejora con el tiempo. La idea es tener un sistema adaptativo».
Tiempo de ciclo y producción futura
Los preformados para el nervio OPTICOMS se fabricaron usando HiMax, y el larguero en I usó HiTape. El sistema de resina para ambos fue la resina epoxi líquida de un componente (1K) HexFlow RTM6 de Hexcel, que tiene un ciclo de curado de 90 a 120 minutos a 180 °C. Este curado es el paso más largo en los tiempos de ciclo de pieza tanto para el nervio OPTICOMS como para el larguero en I de prueba, como se ve en la Tabla 1.
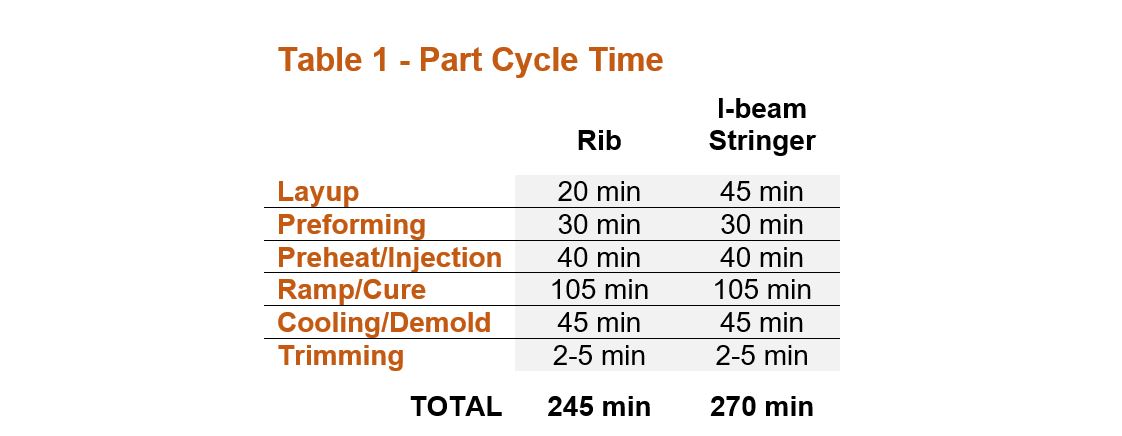
Fuente | Techni-Modul Engineering
Hasta la fecha, este ha sido el único epoxi calificado para RTM de estructuras aeroespaciales. Sin embargo, crece el interés en calificar sistemas de dos componentes que se mezclan en el cabezal de inyección, ofreciendo mayor flexibilidad en el ciclo de curado y eliminando la necesidad de envío y almacenamiento refrigerados requeridos para evitar la reacción prematura del RTM6 premezclado.
Airbus Helicopters (Donauwörth, Alemania) trabajó con Alpex Technologies (Mils, Austria) en el proyecto SPARTA para demostrar un proceso HP-RTM usando una versión de dos componentes de HexFlow RTM6 para lograr curados de 30 minutos a 180 °C para un marco de puerta del A350, que es una estructura primaria de forma compleja que mide 2 metros de alto, 200-250 mm de ancho y 8-10 mm de grosor (ver «HP-RTM para producción en serie de aeroestructuras CFRP rentables»). Airbus también ha demostrado un nervio CFRP de 1,5 metros por 0,5 metros hecho usando HP-RTM por su subsidiaria Composite Technology Center (CTC, Stade, Alemania), logrando ciclos de moldeo de 20 minutos para piezas con 60% de volumen de fibra y menos del 2% de vacíos. En el último año, CTC ha trabajado con varios proveedores de nivel 1 para transicionar piezas de preimpregnado de colocación manual a HP-RTM para el A320. Sin embargo, los sistemas de resina 2K deben ser calificados para producción de aeroestructuras, y CTC está preocupado por la capacidad de garantizar continuamente la calidad de la mezcla de sistemas de resina 2K in situ. Alpex está usando sensores en molde de Netzsch (Selb, Alemania) y Kistler (Winterthur, Suiza) para ayudar a lograr esto, y se están desarrollando otras soluciones (ver «Epoxi de 2 partes para mayor producción de aeroestructuras compuestas»).
Incluso sin sistemas 2K, pueden ser posibles mayores volúmenes de producción. Los marcos de puerta en el proyecto SPARTA se retiraron tras el curado inicial de 30 minutos a 180 °C y se post-curaron fuera de la prensa, bajo vacío para eliminar tensiones térmicas y asegurar propiedades mecánicas. Según el jefe de I+D de Alpex, Bernhard Rittenschober, esto requiere juegos extra de herramientas, pero solo una sola prensa y unidad de inyección. Explica que el coste extra de herramientas se compensa con menores costes de proceso y prensa y puede recuperarse rápidamente, incluso con un volumen bajo de 500-1000 piezas/año.
«El principal logro de estos demostradores es la capacidad de fabricar aeroestructuras primarias con una inyección de resina corta frente a procesos RTM aeroespaciales convencionales, donde ha sido un proceso difícil y largo infiltrar resina en piezas tan grandes con refuerzos de fibra de carbono UD», dice Pagnac. «Estamos solo al principio de lo que podemos lograr con este tipo de preformado inteligente automatizado y procesamiento C-RTM», añade Chevallet. «Tiene el potencial de lograr la producción más rentable y sostenible de estructuras de piel con refuerzos integrados que se vislumbran para futuros aviones».
Resina
- Revolucionando los viajes espaciales con materiales de nueva generación impresos en 3D
- Los 10 materiales de impresión 3D más resistentes para máxima durabilidad
- Componentes Invar 36: Materiales, Propiedades y Compra Fiable
- Preparándose para un Futuro Autónomo: Cómo los Propietarios de Flotas Pueden Adelantarse
- Top 3 materiales de alta resistencia para sujetadores plásticos
- Henkel lanza plataforma de materiales abiertos para acelerar la innovación en impresión 3D
- EconCore presenta tecnología avanzada de nido de abeja ligero en K 2019
- Luvocom 3F PA – Poliamida de alta temperatura y retardante de llama para impresión 3D
- Trelleborg colabora con Innovate Composites para expandir distribución de materiales de utillaje en Nueva Zelanda
- Arkema amplía su presencia en EE. UU. con nueva planta de producción de PEKK en Alabama
- Cómo las empresas aeroespaciales aprovechan compuestos avanzados para el futuro