



Revolucionando el diseño automotriz: Los primeros componentes pultruidos curvos
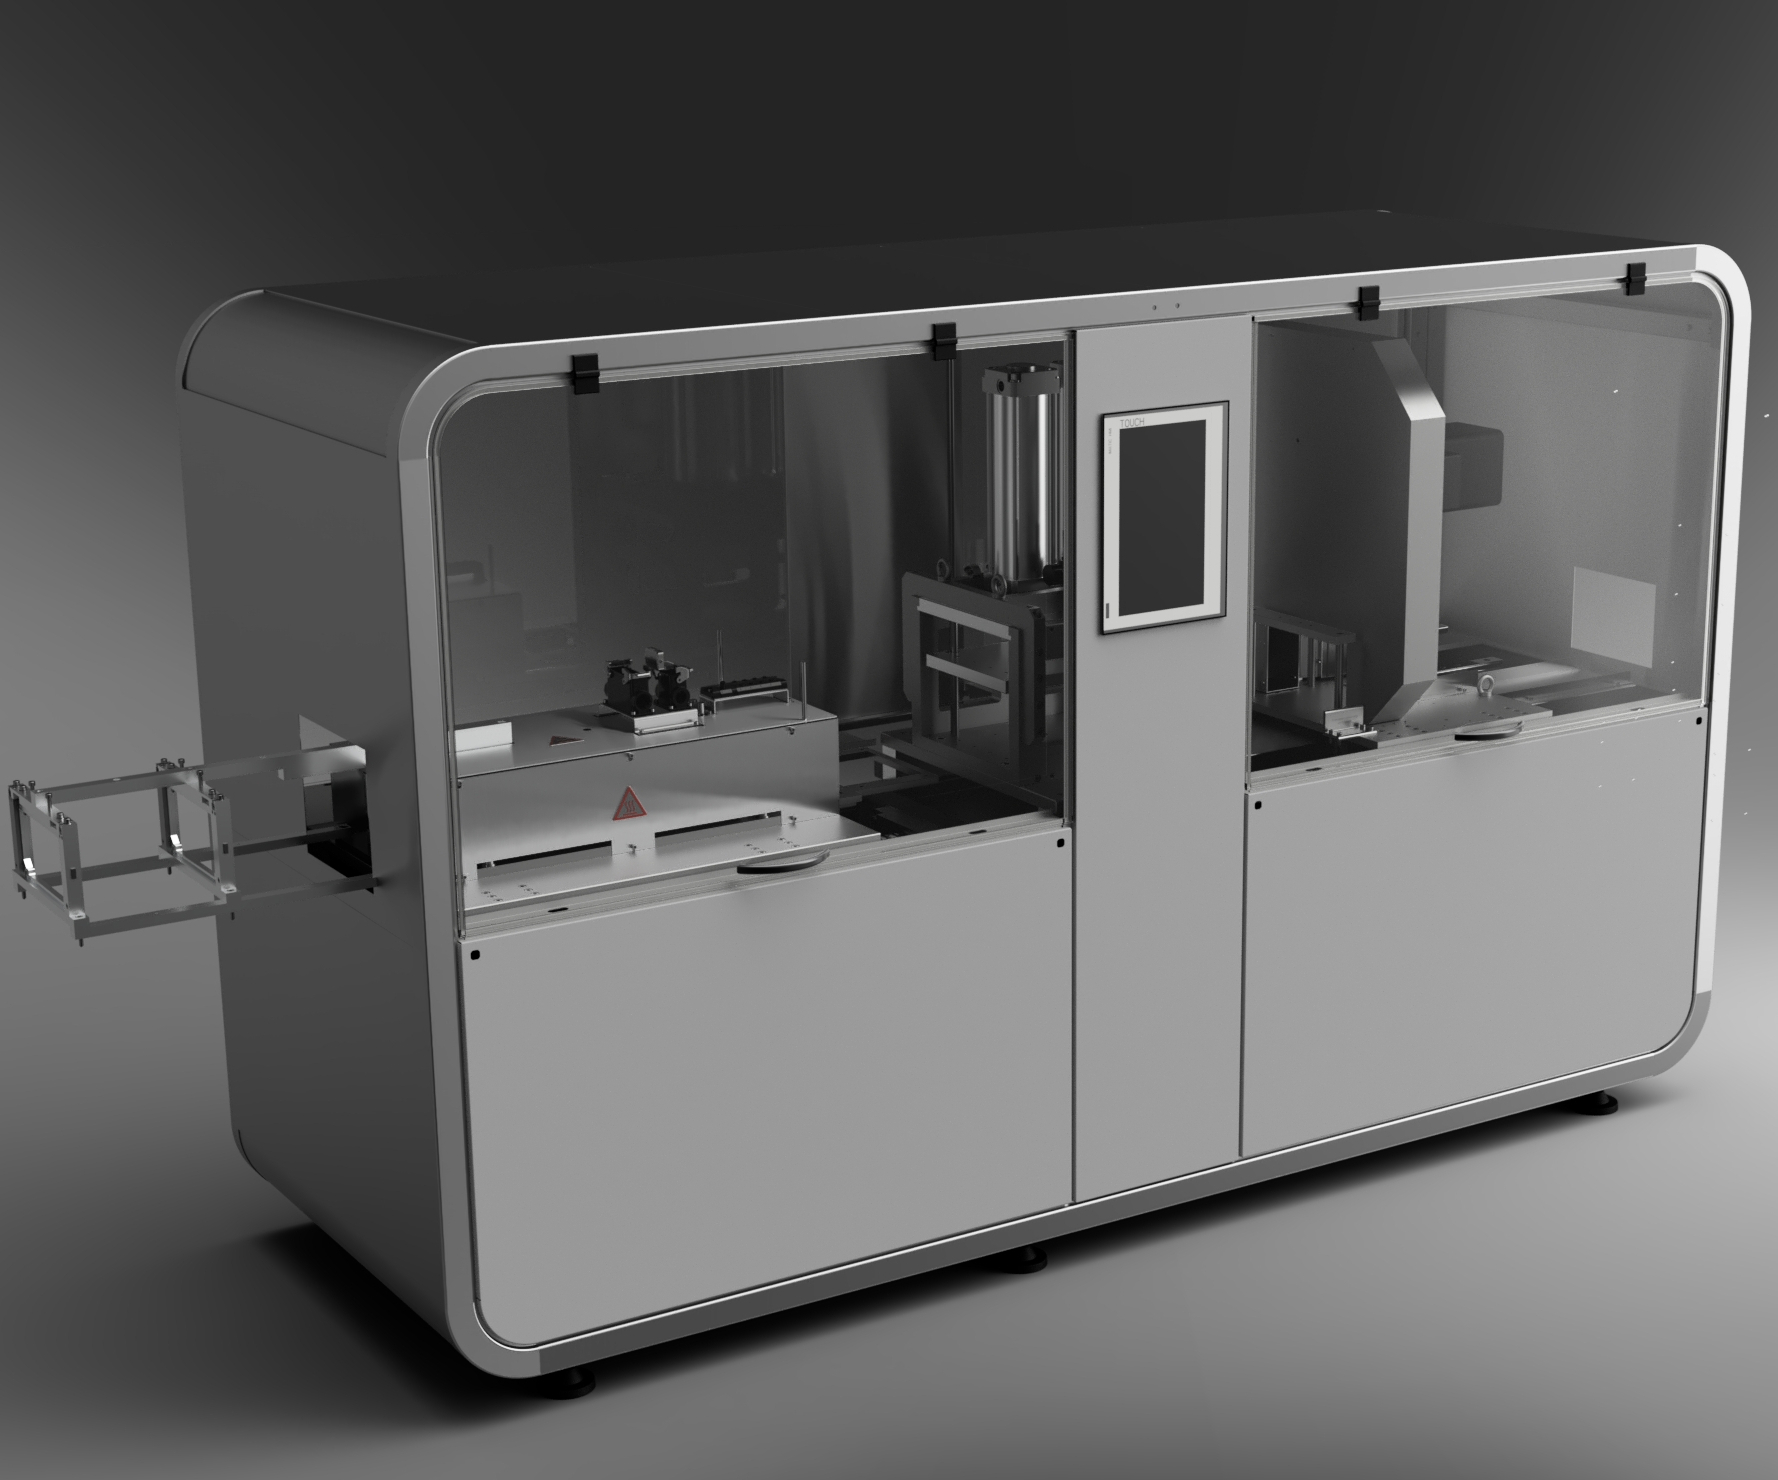

La pultrusión es uno de los procesos de conformado más antiguos para compuestos termofijos y se dice que fue el primer proceso de conformado de fibra continua termofijo. Hoy se usa para producir productos que van desde postes de servicios públicos hasta marcos de ventanas, así como escaleras, refuerzos y componentes de turbinas eólicas. Fácil de automatizar con baja mano de obra, y capaz de producir componentes altamente estructurales —algunos bastante grandes— a coste y velocidad razonables, la pultrusión tradicional puede producir perfiles (huecos o sólidos, simétricos o asimétricos) en casi cualquier forma que pueda exprimirse a través de una matriz. Sin embargo, esa forma debe tener una sección transversal/espesor constante. Además, a diferencia de la extrusión termoplástica o extrusión de tubos y tuberías metálicas —donde se puede aplicar presión y calor a los perfiles durante la producción, o después a piezas terminadas, para doblarlos en nuevas formas— ha sido difícil usar pultrusión para producir algo que no sean perfiles lineales rectos. Eso, por supuesto, ha limitado el uso de pultrusión en muchas industrias, particularmente en segmentos de alto volumen como automoción, que querría usar pultrusión excepto que no hay muchas vigas rectas en coches que serían buenos candidatos.
Eso está comenzando a cambiar gracias a Thomas GmbH + Co. Technik + Innovation KG (TTI, Bremervörde, Alemania), que ha desarrollado un proceso patentado para superar muchas de las limitaciones de la pultrusión tradicional. De hecho, la primera pieza automotriz pultruida curva acaba de entrar en producción comercial con el lanzamiento del coche deportivo 2020 Chevrolet Corvette por General Motors Co. (Detroit, Míchigan, EE. UU.) (ver el artículo completo sobre la Corvette viga de parachoques trasero pultruida). El proveedor Tier 1 Shape Corp. (Grand Haven, Míchigan, EE. UU.) está produciendo una viga de parachoques trasero curva para el coche usando el proceso de pultrusión de radio con molde móvil de TTI en poliuretano-acrilato reforzado con fibra de carbono.
Aquí está por qué eso es importante.
Móvil vs. estacionario
En la pultrusión lineal convencional, un sistema de tracción reciprocante con garras se usa para extraer refuerzos secos de sus bobinas, a través de un baño donde se impregnan con resina termofija líquida. Luego, los refuerzos impregnados se jalan a una matriz calentada estacionaria donde el perfil se forma y cura completamente. Al salir de la matriz, el perfil en movimiento se enfría (todavía siendo jalado por la unidad de tracción) y luego se corta a longitud y empaqueta.
Inicialmente, el refuerzo de fibra se limitaba estrictamente a rovings unidireccionales —en otras palabras, fibras continuas de vidrio, carbono u otras orientadas a 0 grados respecto al eje de tracción. Sin embargo, con el tiempo una variedad de tejidos multiaxiales —tanto tejidos como tejidos sin crimp (NCF)— se han incorporado en perfiles pultruidos, permitiendo una gama de orientaciones de fibra sin distorsión/movimiento de fibra. Casi cualquier sistema de resina termofija puede usarse para impregnar refuerzos en pultrusión, aunque una cantidad significativa de aplicaciones usa poliuretano. En décadas recientes, la pultrusión incluso se ha modificado para permitir uso de termoplásticos prepolimerizados.
Muchas características de la pultrusión convencional se han invertido en el proceso de pultrusión de radio de TTI, pero el aspecto más importante de entender es que con pultrusión de radio, la matriz no es estacionaria; más bien, se mueve y jala material para crear ya sea una sección transversal constante lineal o un perfil constantemente curvado.
La matriz, o una serie de matrices, no solo se mueve adelante y atrás sobre el perfil, formándolo y curándolo mientras ambos avanzan a lo largo de una vía —en este caso con el perfil moviéndose en una sola dirección y la matriz moviéndose en ambas direcciones— sino que la matriz también jala los refuerzos secos a través del baño de resina y el perfil curado hacia las garras y cortadora. Para producir una sección transversal lineal, tanto la matriz como el perfil se mueven a lo largo de una sección recta de la vía; para producir una sección transversal curva, la matriz y el perfil se mueven a lo largo de una sección curva de la vía.
«En esta tecnología, la matriz efectivamente reemplaza al tirador reciprocante, que es reemplazado por garras estacionarias que abren y cierran pero no se mueven de otra manera», explica Sebastian Mehrtens, jefe de ventas de TTI. «Las garras cierran y soportan el perfil curado cuando alcanza una longitud preespecificada y está listo para cortar, pero de lo contrario permanecen abiertas y dejan que el perfil se mueva hacia la unidad de corte».
Para reducir riesgo de extracción de fibra del material caliente, las matrices calentadas son cromadas.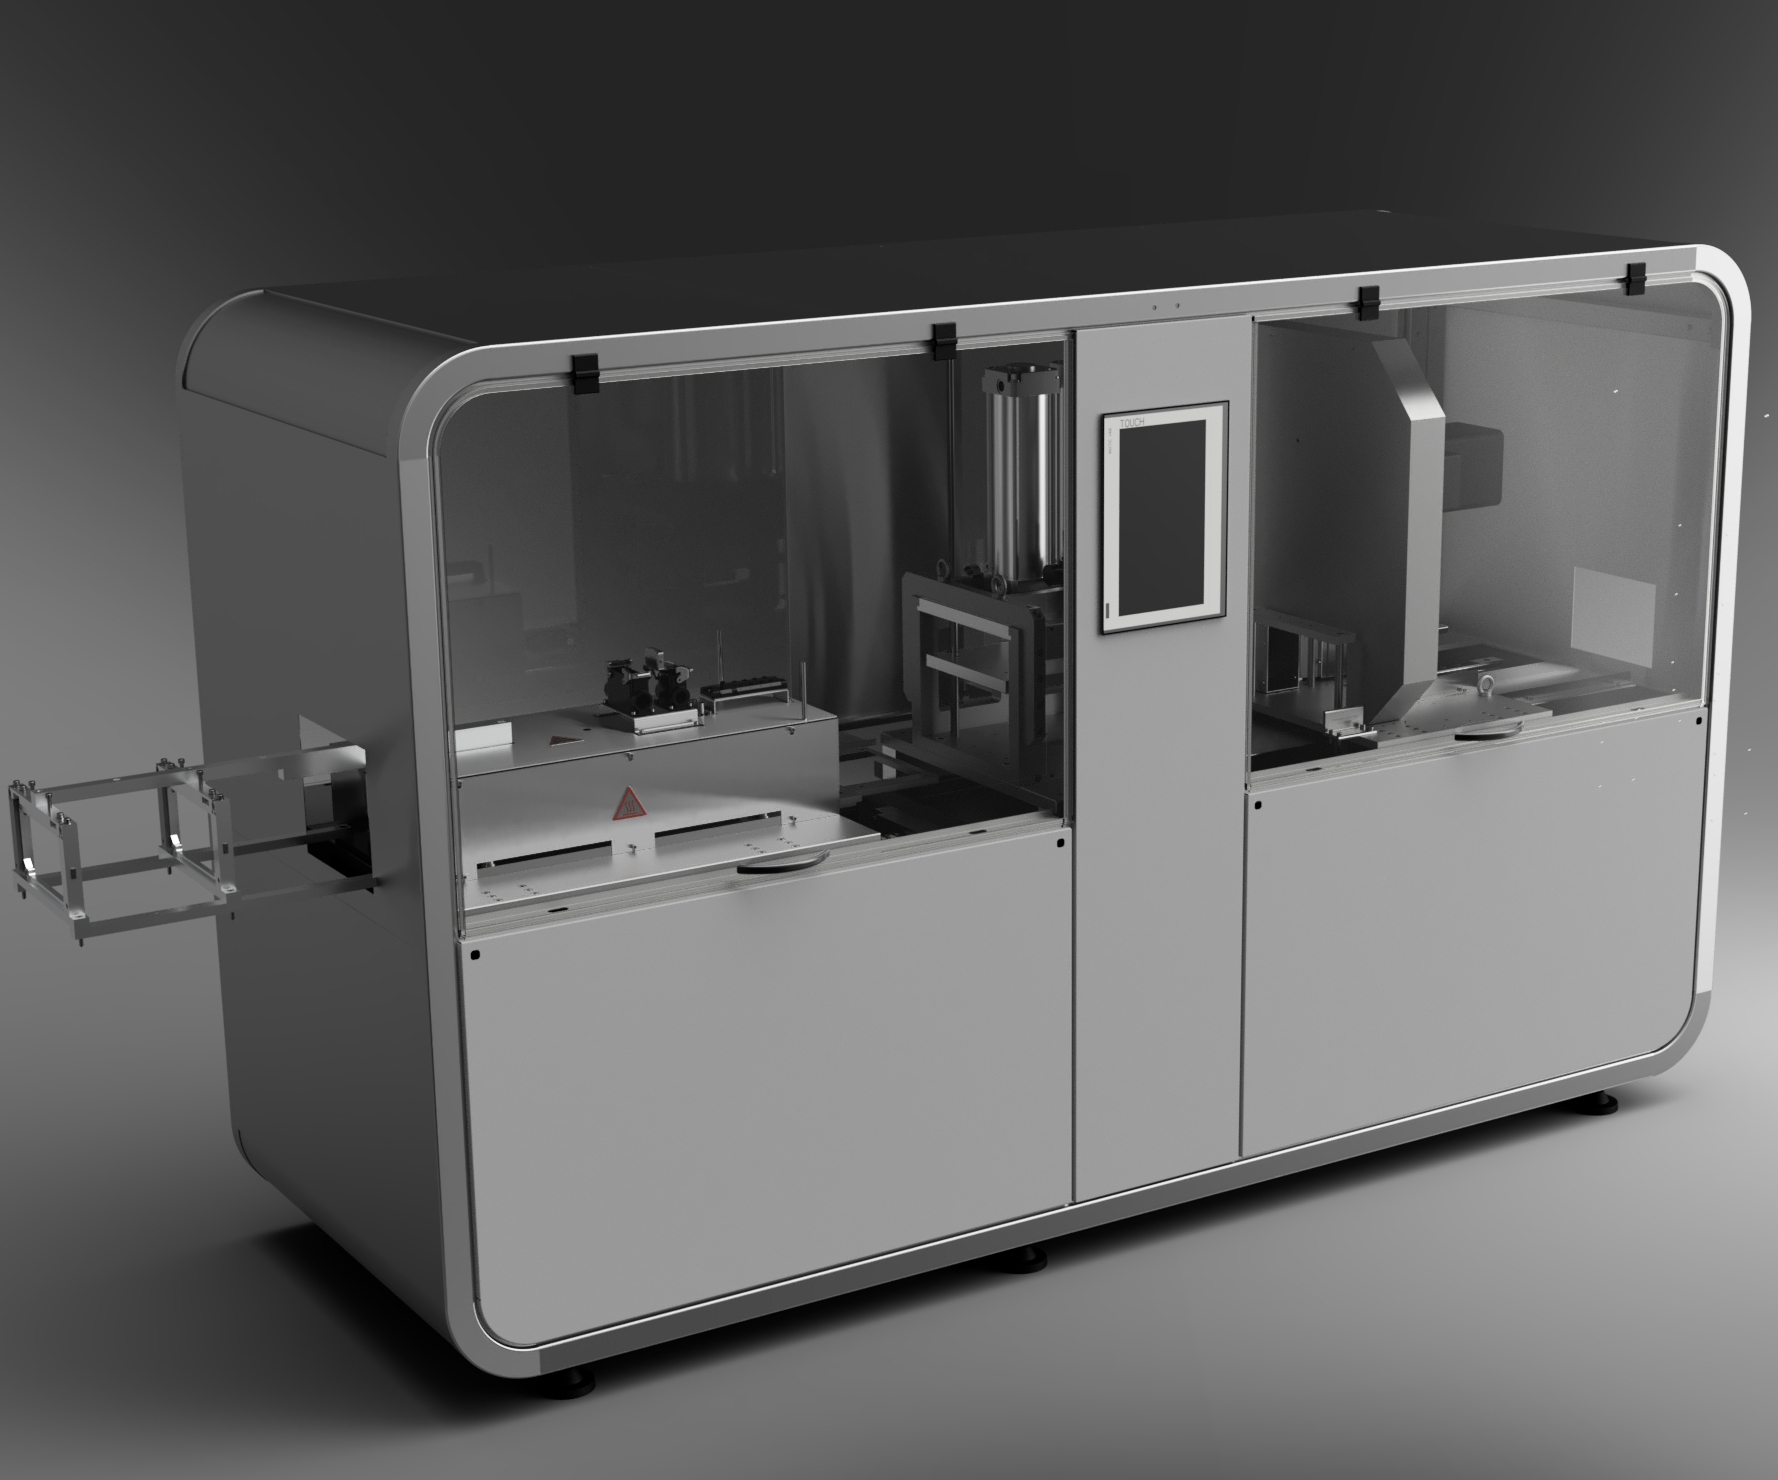
Además, el sistema diminuto es mucho más fácil de enviar, puede moverse solo con una carretilla elevadora, es más rápido de instalar que líneas convencionales y requiere mucho menos espacio en planta. «Esto podría tener beneficios interesantes en algunas aplicaciones», nota Mehrtens. «Por ejemplo, la máquina podría instalarse cerca de una renovación de puente para producir elementos estructurales según necesidad. O, podría instalarse mientras se tendía una nueva autopista y producir refuerzo que podría cortarse a longitudes personalizadas justo en el sitio de trabajo». Otra ventaja de pullCUBE es la seguridad del trabajador, ya que la unidad está completamente cerrada y los operadores no se quemarán las manos en superficies de molde calientes ni serán pellizcados por garras ni cortados por la sierra.
Resina
- Maximizar la eficiencia mediante la estandarización de piezas: una guía práctica
- DARVA – Asistente de Eventos: De Fieltro a Animación en Vivo
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- Dominar el Control PID: Uniendo Teoría y Práctica
- Cómo el corte por waterjet mejora la precisión en implantes médicos
- Guía Completa de Piezas Mecanizadas: Ventajas, Aplicaciones y Soluciones Rentables
- Asegurando el Industrial IoT: Una hoja de ruta práctica
- IoT revoluciona el servicio de campo: Mantenimiento predictivo y mayor ROI
- La lista de verificación definitiva para comprar sujetadores plásticos
- AudiaFlex: Pioneros en Elastómeros Termoplásticos Sostenibles para Aplicaciones de Alto Rendimiento
- Boeing presenta la primera sección de fuselaje de compuestos para el 787 Dreamliner