



Dominando los Estudios de Tiempos en Planta de Producción: Guía Práctica
Desde fuerzas armadas modernas hasta startups de Silicon Valley, muchos líderes recurren a los principios de gestión científica de Frederick Winslow Taylor para reducir desperdicios y aumentar rendimiento. Una piedra angular de ese enfoque es el estudio de tiempos, un método que determina la duración exacta de cada tarea en la planta.
Los estudios de tiempos y movimientos no son experimentos casuales —exigen planificación cuidadosa y ejecución disciplinada. Este artículo describe un proceso paso a paso y destaca trampas clave a evitar para que puedas lograr resultados fiables en el primer intento.
¿Qué es un Estudio de Tiempos?
La Institución Británica de Normas (BSI) define un estudio de tiempos como: "Observación, registro y calificación del trabajo humano para establecer los tiempos requeridos por un trabajador calificado para realizar un trabajo especificado bajo condiciones establecidas a un ritmo de trabajo definido."
En la práctica, un estudio de tiempos examina cada actividad que contribuye a la producción —ya sea trabajo manual, operación de máquina o toma de decisiones en tiempo real. Es más efectivo para tareas predecibles y repetitivas comunes en entornos de manufactura.
Al medir la duración de una tarea realizada por múltiples trabajadores, calculas el tiempo estándar, que representa el tiempo promedio que un operador bien entrenado necesitaría para completar esa tarea.
Los observadores típicamente usan cronómetro y portapapeles para estudios básicos, pero las plantas modernas pueden aprovechar video, visión por computadora y software especializado para mayor precisión.
¿Por Qué Realizar un Estudio de Tiempos?
Cuando se ejecuta correctamente, un estudio de tiempos ofrece una visión granular de la eficiencia de la planta. El tiempo estándar es una métrica esencial para gerentes que buscan:
- Planificar programas de producción realistas
- Asignar mano de obra y equipos óptimamente
- Comparar contra estándares de la industria
- Balancear cargas de trabajo entre empleados
- Establecer tiempos objetivo y salarios de incentivo
- Eliminar movimientos innecesarios y reducir esfuerzo del trabajador
- Mejorar la planificación de mantenimiento para tareas rutinarias
Más allá del ahorro de costes, los estudios de tiempos mejoran el bienestar del trabajador al identificar movimientos inseguros o ineficientes, permitiendo espacios de trabajo más seguros y ergonómicos.
Requisitos Esenciales para un Estudio Exitoso
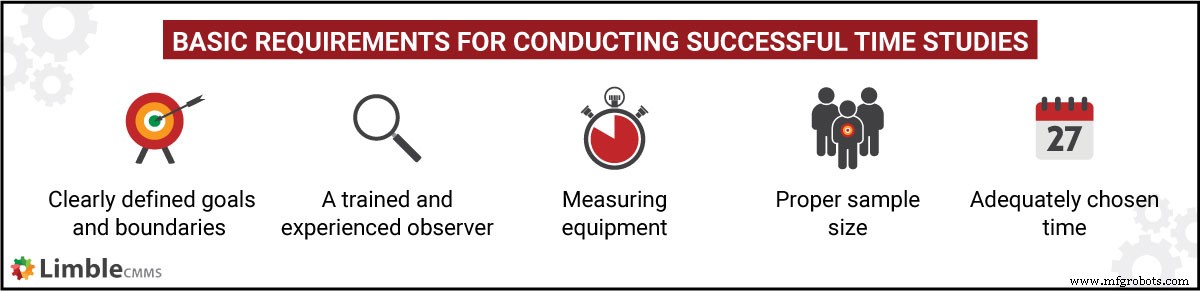
Independientemente de la industria, los estudios de tiempos efectivos comparten cinco prerrequisitos centrales:
1. Objetivos y Límites Claramente Definidos
Especifica objetivos —acelerar producción, eliminar desperdicio, o ambos— y selecciona los procesos en los que enfocarte. Verifica si existen tiempos estándar disponibles para comparación.
2. Observador Capacitado y Experimentado
Prefiere ingenieros industriales con certificación en optimización de workplace. Un observador hábil puede mantener una posición neutral y discreta para evitar influir en el comportamiento del trabajador.
3. Equipamiento Apropiado
Herramientas básicas incluyen cronómetro y portapapeles, pero enfoques modernos usan CCTV, sensores o software dedicado para capturar datos de tiempo remotamente, mitigando el efecto Hawthorne.
4. Tamaño de Muestra Representativo
Elige un grupo equilibrado de trabajadores de rendimiento promedio y bien entrenados en lugar de los mejores ejecutantes, para asegurar tiempos estándar realistas.
5. Período de Observación Adecuado
Registra durante ciclos de producción típicos —no períodos de demanda pico— para reducir margen de error y capturar condiciones normales de flujo de trabajo.
Proceso Paso a Paso
- Seleccionar Tareas: Alinear con objetivos del estudio y prioridades de producción.
- Analizar Tareas: Comparar contra estándares de la industria; si no existen, confiar en juicio experto para establecer una línea base.
- Elegir Trabajadores: Usar una muestra representativa de operadores entrenados.
- Determinar Tamaño de Muestra: Balancear precisión de datos con restricciones de tiempo y presupuesto.
- Comunicar al Personal: Explicar propósito y asegurar que el estudio busca mejorar eficiencia, no evaluar rendimiento.
- Observar y Registrar: Usar métodos de tiempo continuo, snap-back o acumulado; herramientas avanzadas pueden automatizar captura de datos.
- Calcular Tiempo Estándar: Aplicar las fórmulas detalladas abajo.
Con los resultados, la empresa puede extraer insights accionables alineados con sus objetivos iniciales.
Calculando el Tiempo Estándar
El cálculo sigue tres etapas:
- Tiempo Promedio: Media de tiempos registrados tras excluir valores atípicos.
- Tiempo Normal: Ajustado por rendimiento del trabajador usando factores de calificación.
- Tiempo Estándar: Tiempo normal modificado por tolerancias para condiciones reales.
1. Tiempo Promedio
Calcula la media aritmética de todos los tiempos observados, descartando cualquier valor anormal.
2. Factores de Calificación
Califica el rendimiento de cada trabajador relativo al ideal 100% usando sistemas como:
- Calificación de Ritmo/Velocidad
- Sistema Westinghouse
- Calificación Objetiva
- Calificación Sintética
Aplica el factor de calificación (ej. 90% o 120%) al tiempo promedio para estimar el tiempo normal.
3. Tiempo Normal
Tiempo Normal = Tiempo Promedio × (Factor de Calificación ÷ 100)
Imagen de ejemplo: 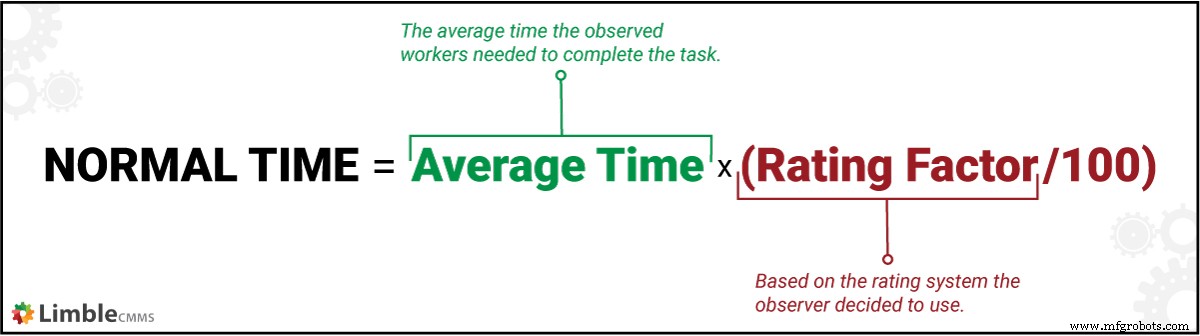
4. Tolerancias (Allowances)
Ajusta por disrupciones inevitables usando las siguientes categorías, expresadas como porcentajes:
- Tolerancia de Relajación: Pausas personales, fatiga, factores ambientales.
- Tolerancia de Interferencia: Tiempo de inactividad por uso simultáneo de máquinas.
- Tolerancia de Proceso: Tiempo de inactividad programado, fallas de máquina, interrupciones de energía.
- Tolerancia de Contingencia: Pausas inesperadas o mantenimiento de emergencia.
- Tolerancia Especial: Arranque, parada, limpieza o actividades de cambio.
5. Tiempo Estándar
Tiempo Estándar = Tiempo Normal ÷ (1 – Tolerancia %)
Imagen de ejemplo: 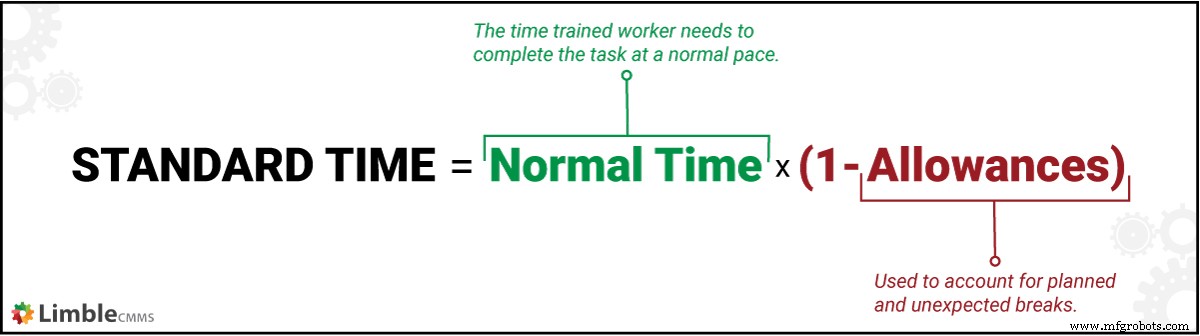
Ejemplo de Estudio de Tiempos en Manufactura
Considera una nueva planta produciendo placas traseras para pastillas de freno de auto. Los trabajadores promedian 33 minutos por lote. El benchmark de la industria es 30 minutos.
Las observaciones revelan que los trabajadores corren 10% más lento que el benchmark, así que la calificación de velocidad se establece en 90%.
Tolerancias aplicadas: relajación 7%, interferencia 5%, especial 8% (total 20%).
- Tiempo Promedio: 33 min
- Calificación de Velocidad: 90%
- Tolerancias: 20%
Tiempo Normal = 33 min × 0.90 = 29.7 min (≈30 min).
Tiempo Estándar = 30 min ÷ (1 – 0.20) = 37.5 min.
El estudio resalta una brecha de 4.5 minutos entre tiempos observados y estándar, indicando espacio para mejoras de proceso y optimización de tolerancias. Por ejemplo, reducir interferencia o tolerancias especiales —respetando derechos del empleado— puede impulsar productividad.
La falla de equipos es una fuente común de interrupción. Desplegar un CMMS moderno fomenta mantenimiento proactivo y reduce tiempo de inactividad.
Mejora Continua: La Clave del Éxito a Largo Plazo
Eliminar desperdicio requiere mantenimiento lean y una cultura de mejora continua. Los estudios de tiempos proporcionan los datos granulares necesarios para comparar, identificar cuellos de botella y validar el impacto de cambios. Con sensores modernos y analítica, puedes automatizar la captura de datos y enfocarte en decisiones estratégicas. Sin embargo, incluso un cronómetro y portapapeles básicos pueden rendir insights valiosos si se aplican rigurosamente.
Mantenimiento y reparación de equipos
- Cómo el COVID-19 está remodelando la fabricación: impactos en producción, demanda y cadena de suministro
- Monitorización de activos críticos: por qué ahora es el momento ideal para revisiones de equipos de producción
- Reparación urgente de PLC: Soluciones reales para controladores Festo en planta
- Primer seguro de coche: guía paso a paso para conseguir cobertura asequible
- Planta de Bosch en Blaichach: Poner a las personas primero en la Industria 4.0
- Convertir tensiones comerciales en oportunidades: Cómo la guerra comercial EE. UU.-China puede impulsar a las PYMES
- Optimizar Eficiencia de Planta con Tecnología Cloud
- Domina el Análisis de Cuellos de Botella: Identifica, Evalúa y Resuelve Restricciones de Producción
- Domine las Gemba Walks: impulse la eficiencia industrial y resuelva problemas in situ
- Optimizando la producción: reduzca los tiempos de cambio de serie para impulsar la eficiencia
- Puesta en marcha virtual: acelerando la integración de planta y reduciendo tiempo de inactividad