



Coronado: método probado para reducir ruido en trenes de engranajes y corregir desalineación
Los diseñadores de engranajes han luchado durante mucho tiempo con trenes de engranajes ruidosos, especialmente cuando las cajas de engranajes modernas exigen mayor potencia de salida, RPM más altos y mayor eficiencia. Reducir vibración y ruido sin inflar costes sigue siendo un desafío crítico.
Estrategias comunes incluyen agrandar el piñón para reducir el socavado, incorporar materiales absorbentes de ruido como fenólico o Delrin, y cambiar a trenes de engranajes helicoidales. Enfoques adicionales implican ajustar tolerancias de fabricación para calidad superior de engranajes, rediseñar acústica de la caja de engranajes, experimentar con relaciones de transmisión para amortiguar amplificación armónica, y optimizar dureza de materiales para minimizar distorsión por tratamiento térmico o eliminarlo por completo. La atención cuidadosa a la geometría del engranaje también es esencial para maximizar el contacto y reducir el desgaste.
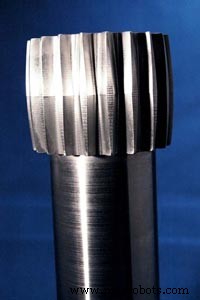
Figura 1.
El coronado, o abarrilado, modifica el espesor cordal del diente a lo largo de su eje, creando un punto de contacto central que elimina el apoyo en los extremos. Este cambio geométrico simple ofrece beneficios significativos.
Primero, mitiga la desalineación causada por inexactitudes en fundición, carcasa, ejes, cajas de engranajes o chumaceras. Segundo, reduce errores de dirección que conducen a desgaste desigual y agarrotamiento debido a excentricidades. Con un engranaje de contacto central, el juego puede minimizarse, permitiendo que el engranaje se desgaste "hacia adentro" en lugar de "hacia afuera".
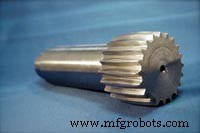
Figura 2.
El afeitado —realizado tras el desbaste o conformado— ha sido tradicionalmente la operación de acabado para producir la corona deseada, especialmente para engranajes de paso grueso. Las máquinas de engranajes modernas ahora pueden coronar durante el corte, eliminando la necesidad de un paso de afeitado separado.
Dos técnicas de afeitado producen la corona: balancear la mesa durante la reciprocación, que ofrece profundidad de corona ajustable, y alimentación por inmersión, que es más rápida pero puede aumentar el desgaste de la herramienta. El afeitado mejora la calidad del perfil y reduce errores de diente mediante acciones de corte y bruñido.
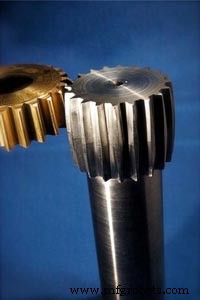
Figura 3.
Otros métodos de coronado incluyen usar una leva de corona en el mecanismo de retroceso de un conformador. El radio del engranaje se calcula basado en la corona deseada y el ángulo de presión, aunque los bloques usados para este proceso pueden ser costosos.
Los equipos de engranajes avanzados ahora ofrecen dos técnicas populares de coronado-mientras-desbasta. La primera emplea un seguidor hidrocopia o mecánico para templar la distancia de centros del cortador, permitiendo desbaste cónico o incluso formas de onda sinusoidales. La segunda, desbaste CNC, permite virtualmente cualquier perfil de diente deseado, aunque el coste del equipo sigue siendo alto; sin embargo, los períodos de recuperación se han acortado en años recientes.
Los conformadores CNC modernos pueden coronar sin leva dedicada. Por ejemplo, nuestro Gleason Pfauter P 300 ES logra corona cortando una ligera hélice diestra y siniestra a lo largo de la cara del diente, dejando el diámetro de pie recto. El Bourn & Koch Fellows MS 450 con eje U puede programar el husillo del cortador para moverse dentro y fuera durante la carrera, creando un corte más profundo en los extremos y uno más somero en el pico de la corona.
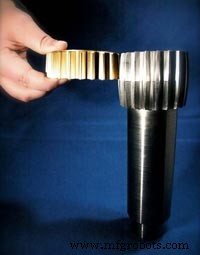
Figura 4.
¿Quién se beneficia de esta tecnología hoy? Aplicaciones de engranajes bajo carga pesada —como motores hidráulicos de oscilación y piñones de actuadores de aeronaves— dependen del coronado para abordar desalineación más que solo ruido. Aunque solo unos pocos fabricantes de EE. UU. aplican coronado a engranajes de paso fino, quienes lo han adoptado reportan reducciones de ruido de cinco a diez veces, junto con menor vibración, desgaste y consumo de energía.
Candidatos ideales incluyen fabricantes de motores de fracción de caballo de fuerza y cualquier operación que trate con piñones rectos o helicoidales propensos a ruido o desalineación. El coronado se ha desarrollado más extensamente en Europa debido a la disponibilidad más larga de equipos de desbaste de engranajes extranjeros.
Los fabricantes de engranajes estadounidenses deberían considerar integrar el coronado en sus líneas de producción para ganar ventaja competitiva en reducción de ruido, precisión de alineación y eficiencia general.
Mantenimiento y reparación de equipos
- Lista de verificación esencial para alineación láser y prevención de pie blando
- Transformando Operaciones y Mantenimiento: Guía Práctica para Planificación Efectiva
- Trelleborg Revela Sistema de Cancelación Activa de Fuerza para Vehículos Más Silenciosos y Eficientes
- 5 Reglas Comprobadas para Fortalecer Alianzas entre Operaciones y Mantenimiento
- Optimización del ámbito de control y planificación para equipos de mantenimiento
- Claves en sistemas de engranajes: Juego, respiraderos, selección de aceite y gestión de carga
- 3 consejos esenciales para alquiler y mantenimiento exitoso de equipos industriales
- Guía Experta: Reparación y Diagnóstico de Servomotores
- Los 6 mejores consejos para reparación de encoders y minimizar tiempo de inactividad
- Evitando errores comunes en monitorización de condición para éxito en mantenimiento de fábrica
- Infinity Gears: Caja de cambios de 41 etapas que alcanza 346 trillones de años de rotación