



Monitoreo de Condición Proactivo: Análisis de Causa Raíz de Falla en Motor Eléctrico de 450 HP
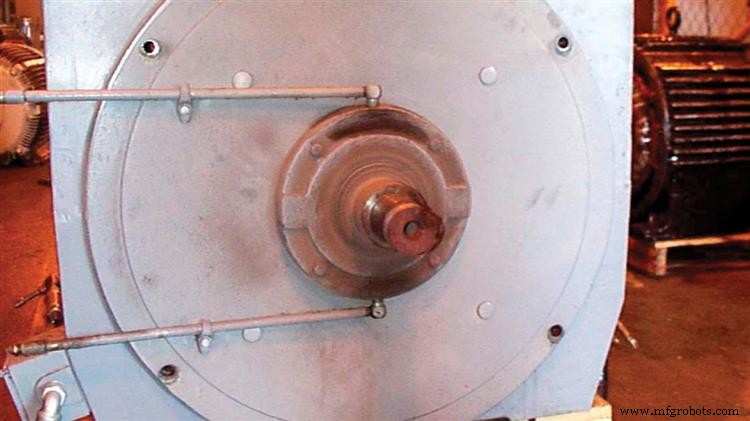
Los equipos de fiabilidad a menudo se enfocan en la tecnología que detecta problemas y los ahorros de costos por prevenir paradas no planificadas. Sin embargo, frecuentemente nos detenemos en la superficie: arreglamos el defecto físico pero pasamos por alto la causa latente subyacente. Un enfoque más proactivo —rastrear un problema detectado hasta su causa raíz— produce beneficios más profundos a nivel de planta. El siguiente caso de estudio ilustra esta filosofía con un motor eléctrico de 450 caballos de fuerza, 1,200 rpm, 4,160 voltios (ver Foto 1).
Durante una inspección de vibración rutinaria, un analista observó un aumento agudo en vibración de <0.1 in/s a 0.25 in/s (Gráfico 1). No se notaron otros cambios en el tren de máquinas. El análisis espectral del rodamiento de salida del motor reveló un pico pronunciado a 7,200 rpm y otro a 71× la velocidad del motor (Gráfico 2).
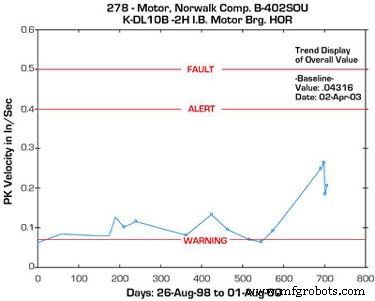
Foto 1. El motor de 450 HP en la planta Eastman Chemical.
La hipótesis inicial fue una falla eléctrica, por lo que el equipo de análisis de motor realizó análisis de corriente y potencia (Gráfico 3), que retornaron resultados normales. Luego se recopiló un espectro de vibración de alta resolución más profundo, identificando un pico de 7,239 cpm que coincidía con la frecuencia de paso de bola pista exterior (BPFO) del rodamiento interior. Dada la experiencia previa con esta aplicación, se decidió reemplazar el motor durante una ventana de mantenimiento programada próxima.
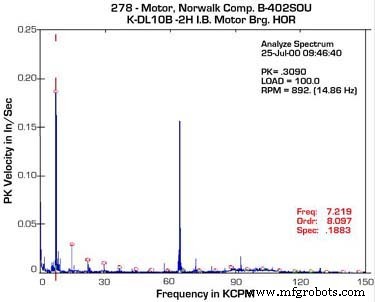
Gráfico 2. Espectro del rodamiento de salida.
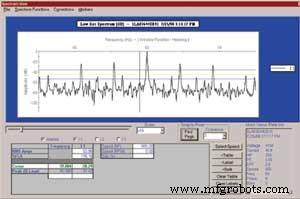
Gráfico 3. Lecturas de análisis de corriente.
No Se Detenga Aquí —Busque la Causa Raíz
Muchos equipos de fiabilidad se detienen después de arreglar el defecto identificado, reclamando una victoria de ahorro de costos. Para maximizar verdaderamente el valor de los datos de monitoreo de condición, debemos rastrear la falla hasta su causa latente y aplicar el aprendizaje en toda la planta.
El equipo de análisis de motor siguió el motor a un taller de reparación local para confirmar el problema del rodamiento y descubrir la causa raíz. Al inspeccionar, el tubo de llenado de grasa contenía grasa Interlube Red Hi-Lo, mientras que la especificación de la planta requería Exxon Polyrex EM (Foto 2). La desmontaje reveló que la grasa se había endurecido, y un análisis adicional mostró que el rodamiento había sido reconstruido previamente con grasa Chevron Black Pearl. Las grasas incompatibles causaron endurecimiento y daño en la pista exterior.
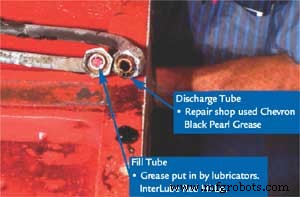
Foto 2. Tubos de llenado y descarga de grasa revelan incompatibilidad.
Además, el motor empleaba un rodamiento de rodillos esféricos en una aplicación de transmisión por correa, lo cual no es óptimo para cargas radiales. Se decidió reemplazarlo con un rodamiento de rodillos cilíndricos para aumentar la capacidad de carga.
No Se Detenga Aquí Tampoco
Después de corregir la especificación de rodamiento y grasa, el siguiente paso fue investigar cómo las grasas incorrectas entraron al sistema y si otros motores estaban afectados. Surgieron preguntas: ¿Cómo entró la grasa incorrecta en este rodamiento? ¿Otros motores usan grasas no especificadas? ¿Por qué el taller de reparación se desvió de las especificaciones de la planta?
Acciones clave tomadas basadas en el análisis de causa raíz:
- Comunicaron hallazgos al Grupo de Servicios de Lubricación para eliminar la grasa no especificada de todos los equipos de la planta. La Interlube Red Hi-Lo fue removida de todos los inventarios de lubricación.
- Realizaron una reunión conjunta con el taller de reparación de motores para discutir el impacto de mezclar grasas incompatibles y establecer expectativas futuras.
- Desarrollaron una nueva especificación de reparación que incluye explícitamente la grasa correcta, un cambio de la especificación anterior que omitía este detalle.
- Establecieron un proceso y equipo dedicados de evaluación de reparación de motores para monitorear y abordar fallas similares.
Este caso demuestra los beneficios tangibles de avanzar un programa de monitoreo de condición más allá de soluciones superficiales. Al identificar proactivamente causas latentes, podemos implementar soluciones a nivel de planta que mejoran la fiabilidad y reducen el riesgo.
Tom Whittemore Jr., Grupo de Tecnologías de Fiabilidad, Eastman Chemical Company – Operaciones Tennessee.
Mantenimiento y reparación de equipos
- Implementar un Programa Efectivo de Pruebas de Aceptación de Motores Eléctricos
- Monitoreo de lubricación en tiempo real: cómo el FT-IR portátil impulsa el mantenimiento proactivo
- ¿Es el Monitoreo Continuo la Elección Correcta para sus Operaciones?
- Cómo el análisis de tendencias mejora la fiabilidad de motores eléctricos
- Prevención de fallos en barras de rotor: Claves sobre expansión térmica y tensión
- Evitando errores comunes en monitorización de condición para éxito en mantenimiento de fábrica
- IoT para mantenimiento predictivo: Estrategias proactivas para reducir downtime y costes
- Impulse la eficiencia de motores eléctricos: 4 estrategias probadas
- Cómo el monitoreo de condición de máquinas asegura operaciones continuas en fábrica
- Industria 4.0: Transformando el Monitoreo de Condición de Activos para una Eficiencia Inigualable
- Dominando el bucle for en C#: Sintaxis, flujo y ejemplos prácticos