



Cómo el monitoreo de condición de máquinas asegura operaciones continuas en fábrica
En 1901, se emitió una patente a Ransom E. Olds por la idea de una línea de ensamblaje en movimiento continuo, que usó para construir los primeros vehículos Oldsmobile. En 1913, Henry Ford mejoró el concepto agregando cintas transportadoras móviles y con estas dos innovaciones, el tiempo necesario para ensamblar un auto pasó de 1½ días a 1½ horas. La fábrica de ensamblaje moderna nació.
Durante las siguientes cuatro décadas, la idea de una línea de producción en movimiento fue adoptada por numerosas industrias, desde radios hasta navajas, relojes hasta cunas, clavos hasta periódicos. Durante la Segunda Guerra Mundial, EE. UU. construyó 300,000 aviones usando líneas de producción en movimiento. La idea se convirtió en la columna vertebral de la fabricación en todo el mundo y sigue siendo la forma principal de proveer productos a mercados masivos.
Las herramientas y maquinaria usadas para el trabajo de ensamblaje son la parte más crítica de cualquier línea. En los años 50, la fiabilidad del equipo de fábrica se estaba volviendo una parte importante de las operaciones. Si una sola máquina dejaba de funcionar, toda la línea se detenía hasta que se pudieran hacer reparaciones. La maquinaria y ensambladores inactivos reducían la eficiencia e impactaban los costos. El mantenimiento se volvió importante.
Durante la última mitad del siglo XX, la mayoría del mantenimiento de fábrica consistía en mantenimiento periódico programado. Esto mejoró la fiabilidad y vida útil de las máquinas pero no hizo nada para ayudar a los operadores de fábrica a predecir y evitar malfuncionamientos de equipo o tiempo de inactividad no programado. En los últimos veinte años, el monitoreo de condición de máquinas se ha vuelto una parte importante de las operaciones de fábrica. A veces llamado Fábrica Inteligente, IoT Industrial (IIoT) o Industria 4.0, las fábricas están agregando sensores y sistemas analíticos que vigilan la salud del equipo de fabricación.
El monitoreo de condición es el proceso de equipar equipos con sensores que pueden identificar cambios paramétricos significativos indicativos de una falla o avería inminente. Estos sistemas buscan dos cosas. Primero: ¿La máquina está operando fuera de sus parámetros de diseño, requiriendo una respuesta rápida? Segundo: ¿Cuáles son las tendencias a largo plazo de parámetros críticos para predecir cuándo la máquina necesitará mantenimiento, reparación o reemplazo?
Motores eléctricos de fábrica
Una de las máquinas más ubicuas en fábricas es el motor eléctrico. Se estima que hay 300 millones de motores funcionando en instalaciones de fabricación alrededor del mundo hoy. Proporcionan la potencia para fabricar, ensamblar y mover productos en una fábrica. La falla de un solo motor puede detener una línea de producción por completo, costando decenas de miles de dólares por hora. Sensores y analíticas de monitoreo de condición dan una alerta temprana de problemas. Tratar estos problemas rápido resulta en menor costo de mantenimiento, menos interrupciones en el flujo de proceso y mayor seguridad para operadores de equipo.
La salud de cualquier motor puede determinarse monitoreando tres parámetros operativos:
Vibración —medida con un acelerómetro.
Temperatura —medida con un sensor de temperatura de contacto.
Corriente —medida con un sensor de corriente inductivo o tipo shunt.

Los acelerómetros proporcionan datos sobre la salud mecánica del motor. Los sensores de temperatura proporcionan datos sobre salud mecánica y eléctrica, y los sensores de corriente observan la salud eléctrica. Los sensores también pueden proporcionar datos sobre la condición de equipos y herramientas conectados al motor.
Acelerómetros
Todos los motores rotativos tienen un inducido suspendido por cojinetes que rota a varias velocidades. Los inducidos están balanceados para no vibrar al rotar. Sin embargo, un inducido desbalanceado o dañado crea vibración que puede afectar cojinetes. Si las vibraciones están en frecuencias resonantes de otros equipos conectados al motor, el daño puede ser severo y rápido. La frecuencia de vibración de un motor coincide con los RPM del motor y típicamente va de unos pocos Hz a 4 kHz. Los acelerómetros son adecuados para medir estas vibraciones.
Los acelerómetros también se usan como micrófonos de contacto que escuchan ruido de alta frecuencia (chillido) de cojinetes donde la lubricación se ha agotado. Estas frecuencias van de 5 kHz a 15 kHz. Los acelerómetros piezoeléctricos funcionan bien porque tienen una respuesta de frecuencia amplia que cubre ambos rangos con un solo dispositivo.
Típicamente, se usa una Transformada Rápida de Fourier (FFT) para analizar la señal. Los datos FFT muestran cada banda de frecuencia de vibración y su intensidad. La Figura 2 indica las frecuencias y amplitudes de vibración naturales de un motor típico.
Los motores nuevos tienen frecuencias de vibración naturales que se registran y usan como línea base para comparar con datos tomados más tarde en la vida del motor. Si estas mediciones se mantienen en el mismo rango que los datos originales, el motor está en buena salud. Si las frecuencias o intensidades comienzan a cambiar con el tiempo, es indicación de desgaste en partes del motor y una falla puede ser inminente. Las reparaciones pueden programarse antes de que ocurra una falla. Esto elimina cierres catastróficos de línea y mejora la eficiencia de fabricación.

La Figura 3 muestra el modelo 8911 sensor de vibración de la Unidad de Negocio de Sensores TE Connectivity. Contiene un acelerómetro piezoeléctrico y un microcontrolador que realiza una conversión FFT a un formato que los clientes necesitan. Además, este sensor funciona con batería y transmite los datos inalámbricamente sobre frecuencias LoRa. Esto elimina el cableado duro. El sensor puede montarse fácilmente a un motor con adhesivo, perno de montaje o base magnética. Sin cableado y con montaje simple, el sensor puede pasar de fuera-de-caja a operación completa en un período muy corto y a muy bajo costo.
Sensores de temperatura
Las dos partes de un motor más afectadas por altas temperaturas son cojinetes y bobinados del estator. Para ser efectivos, los sensores que miden estos parámetros deben estar en contacto físico íntimo con las partes del motor de interés, por lo que diseños únicos suelen requerirse para aplicaciones de motor.
En operación, los cojinetes del motor típicamente funcionan entre 60°–70°C (140°–160°F). Cuando están correctamente cargados y lubricados, los cojinetes pueden tener vida útil extremadamente larga. El problema más común ocurre cuando los lubricantes desaparecen por fugas o fallan por sobrecalentamiento ambiental. Estos modos de falla pueden ocurrir en períodos de operación bastante largos —miles de horas. A medida que el lubricante se agota, la temperatura del cojinete comienza a subir y puede rastrearse fácilmente con un sensor de temperatura y software analítico.
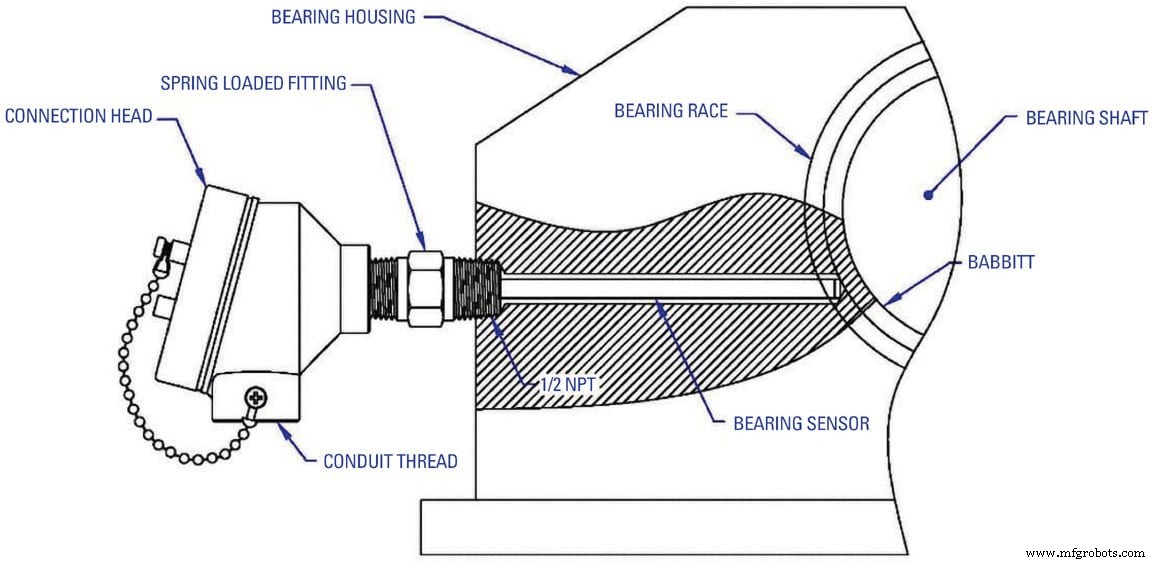
La Figura 4 muestra un sensor de temperatura tipo NTC o RTD con resorte diseñado para estar en contacto directo con la pista exterior del cojinete. Este montaje proporciona las mediciones de temperatura más precisas. La carcasa del cojinete debe tener características diseñadas que acomoden el sensor de temperatura y proporcionen acceso cercano al cojinete.
Los sensores de temperatura también se usan para medir la temperatura de los bobinados eléctricos del estator. Estas son las bobinas que generan los campos magnéticos para impulsar la rotación del inducido. Si estos bobinados se dañan por impacto o corrosión, la resistencia del alambre aumenta y su capacidad para conducir corriente disminuye. Esto hace que los alambres afectados se calienten. Pueden llegar a temperaturas que derretirán aislamiento e incluso causarán un incendio.

Las Figuras 5a y 5b muestran sensores de temperatura (Unidad de Negocio de Sensores TE Connectivity) siendo integrados en bobinados del estator de un motor. Los sensores se convierten en parte permanente del dispositivo.
Como con los sensores de vibración, la temperatura operativa inicial se mide y registra. A medida que pasa el tiempo, las temperaturas se toman periódicamente y se comparan con la línea base. Si las temperaturas comienzan a desviarse de lo normal, es indicación de problemas mecánicos para los cojinetes o eléctricos para los bobinados del estator. De nuevo, el mantenimiento puede programarse antes de que ocurra una falla mayor, previniendo un cierre inesperado de línea.
Sensores de corriente
Mientras los sensores de vibración y temperatura pueden reportar la salud física de un motor, un sensor de corriente puede verificar su salud eléctrica. Los sensores de corriente vienen en dos configuraciones básicas: diseños shunt o inductivos. Cada uno tiene ventajas y desventajas. La cantidad de corriente que un motor consume se ve afectada por muchas cosas: el voltaje aplicado, la velocidad del motor, la carga en el eje del motor y la condición de las escobillas del inducido. Corrientes fuera de rango pueden señalar problemas de voltaje de potencia, cortocircuitos en bobinados del estator o inducido, escobillas desgastadas o problemas con herramientas conectadas.

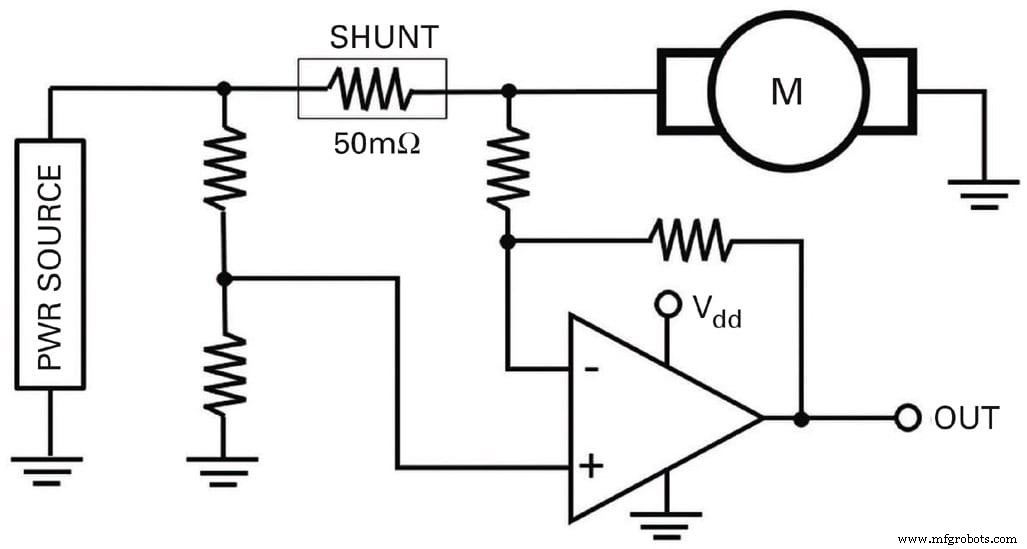
Un sensor de corriente shunt es un resistor de potencia de valor muy bajo colocado en serie con la línea de potencia eléctrica al motor. El voltaje desarrollado a través del resistor es proporcional a la corriente que fluye a través de él. Usando la ley de Ohm (I = E/R) y conociendo los valores de voltaje y resistencia, la corriente puede calcularse. Los shunts se usan donde se requiere muy alta precisión o para motores brushless de alta frecuencia. La Figura 6 muestra el esquema para un sensor shunt.
Los sensores de corriente inductivos usan un anillo de alta permisividad alrededor del cable de potencia. La corriente a través del cable induce un campo magnético en el anillo (Bin). Un sensor de efecto Hall embebido en el anillo mide el campo magnético, y a través de un amplificador y bobina enrollada alrededor del anillo, induce un campo magnético inverso (BF) para contrarrestar Bin. El voltaje requerido para crear el campo BF es la señal de salida. El efecto neto de los dos campos magnéticos aparecerá como un campo nulo en el sensor Hall. Cuanto mayor sea el flujo de corriente en el cable de potencia, mayor debe ser el voltaje BF. (Ver Figura 7)
Más allá del motor

A menudo, el equipo conectado al motor también puede monitorearse para salud. La Figura 8 muestra un ejemplo de una fresadora que usa una fresa rotativa multi-flauta para mecanizar una superficie plana en una pieza de trabajo. La condición de la herramienta de corte rotativa es muy importante para la calidad de la operación de corte. Cuanto más afiladas las flautas en la fresa, más preciso el corte y mejor la superficie en el trabajo terminado. A medida que cada flauta hace un corte, la corriente del motor aumenta para proveer la potencia necesaria. Flautas afiladas requieren menos potencia para cortar el metal. Flautas desafiladas requieren más potencia.

Monitoreando la corriente del motor para esta fresadora, es posible determinar cuáles de las flautas en la herramienta de corte están afiladas y cuáles están desafiladas y necesitan afilado.
Las contribuciones del monitoreo de condición al IIoT
Desde la invención de la línea de producción y la revolución industrial que creó, ha habido numerosas innovaciones técnicas que han impulsado el progreso en fabricación. Las fábricas han experimentado ganancias promedio de productividad del 2.8% por año en los últimos 70 años. Tecnologías como herramientas eléctricas, moldeo por inyección, equipos pick & place, pruebas automáticas y robótica han contribuido. Hoy, el monitoreo de condición de máquinas se está agregando a la mezcla. El monitoreo de condición exitoso comienza con sensores ubicados en máquinas de fábrica reportando constantemente datos sobre su salud y operación. Usando analíticas en tiempo real, los operadores de fábrica pueden identificar puntos problemáticos y programar las reparaciones y mantenimiento necesarios sin esperar fallas catastróficas. Esto proporcionará ganancias de productividad a la fabricación. Todo comienza con sensores, sin embargo.
Este artículo fue escrito por Pete Smith, Gerente Sr., Ventas y Soporte de Marketing, TE Connectivity Sensor Solutions — TES (Schaffhausen, Suiza/Berwyn, PA). Para más información, contacte al Sr. Smith en Esta dirección de correo electrónico está siendo protegida contra los robots de spam. Necesita tener JavaScript habilitado para poder verla. o visite aquí .
Sensor
- Monitoreo de Condición: Catalizador para el Éxito del Mantenimiento Predictivo
- El SKF Machine Condition Advisor gana el prestigioso premio Golden Mousetrap
- Dongfeng Honda impulsa producción de motores con monitorización de husillos en tiempo real de SKF
- SKF Microlog Advisor Pro: Diagnóstico in situ fácil de condición de máquinas
- Evitando errores comunes en monitorización de condición para éxito en mantenimiento de fábrica
- B&R presenta monitorización de condición para automatización móvil en Agritechnica
- Monitorización proactiva de salud de maquinaria de planta: Prevenga paradas y aumente fiabilidad
- Monitorización proactiva de condición para equipos industriales: Prevenir downtime y aumentar eficiencia
- Monitoreo de condición: 5 tipos comunes de fallo y su importancia crítica
- 4 Formas en que el Monitoreo de Condición Impulsa el Rendimiento de Equipos Rotativos
- Mercado Global de Monitoreo de Condición Alcanzará $3.9M MDD para 2025, Impulsado por Mantenimiento Predictivo