



Optimice la Soldadura Automatizada: Estrategias Comprobadas para Máximo Rendimiento y Fiabilidad
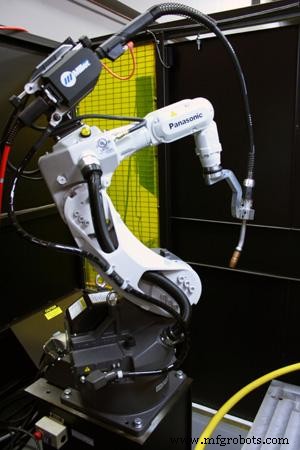 Cuando invierte en automatización, el objetivo es claro: desbloquear mayor productividad y calidad superior que diferencien su operación de soldadura e impulsen la rentabilidad. Lograr esa visión requiere más que un robot; demanda piezas consistentes y repetibles, flujo de trabajo optimizado, operadores calificados y los consumibles adecuados.
Asociarse con un integrador robótico de renombre es el primer paso, pero seleccionar la antorcha MIG, puntas de contacto, boquillas, liners y cabezales retentores correctos es igualmente crítico. Estos consumibles a menudo reciben menos atención, sin embargo influyen directamente en tiempo de inactividad, costes operativos y calidad general de soldadura. La siguiente guía destaca cómo optimizar cada componente para máximo rendimiento.
Extensiones y Conexiones
La distancia punta-de-contacto-a-boquilla varía con cada aplicación, yet consistentemente afecta la calidad de soldadura. Uniones complejas o utillaje típicamente requieren una relación extendida, proporcionando mayor alcance y mejor alineación. Sin embargo, una mayor distancia también expone la punta a mayor salpicadura y calor, acortando su vida útil. Los compuestos anti-salpicadura pueden mitigar esto, pero la inspección regular sigue siendo esencial. El reemplazo proactivo de puntas antes de que el desgaste sea crítico es la mejor defensa contra costosos tiempos de inactividad.
Las puntas de cromo-circonio de servicio pesado o extendido ofrecen durabilidad superior. Si bien su conductividad es marginalmente menor que el cobre, la diferencia es insignificante para la mayoría de aplicaciones, y la vida extendida puede compensar el mayor coste inicial. Busque el surco mecanizado en la base de la rosca —un sello de construcción en cromo-circonio.
Conexiones seguras entre puntas de contacto, cabezales retentores (o difusores) y boquillas son vitales. Un ajuste apretado asegura conductividad eléctrica fiable y reduce pérdida de calor, traduciéndose en soldaduras consistentes y mayor vida de consumibles. Consumibles diseñados para roscar y acoplarse de forma segura mejoran aún más la longevidad.
Alambres y Selección de Punta de Contacto
La elección del alambre impacta directamente el rendimiento de la punta. Tambores grandes (500-1.000 lb) son comunes en sistemas automatizados para reducir cambios, pero a menudo carecen del caste o hélice de carretes más pequeños. Esto puede causar que el alambre alimente recto a través de la punta, limitando el contacto eléctrico y creando retroceso cuando el alambre hace arco de vuelta a la punta. Subdimensionar la punta relativa al alambre —ej., punta de 0,040 pulgadas para alambre de 0,045 pulgadas— puede ayudar a mantener un arco estable. Verifique con un integrador o distribuidor de confianza, especialmente al usar alambres metal-cored donde el subdimensionado no siempre es posible.
Considere también los recubrimientos de alambre. Alambres sólidos sin recubrimiento de cobre desgastan puntas y liners más rápido que variantes con recubrimiento de cobre, que actúan como lubricantes y mejoran la alimentación. Aunque los alambres con recubrimiento de cobre son más caros inicialmente, la vida extendida de consumibles y el tiempo de inactividad reducido a menudo justifican la inversión.
Modos de Soldadura
Los sistemas automatizados operan frecuentemente a amperajes más altos y ciclos de trabajo más largos que configuraciones semi-automáticas. El modo de transferencia —continuo, spray o pulsado— también influye en el desgaste de consumibles. MIG pulsado, por ejemplo, somete las puntas a picos de calor intensos, acelerando la erosión y acortando intervalos de reemplazo.
Monitoree de cerca el uso de puntas en tales programas. Reemplace consumibles antes de que el rendimiento degrade para evitar pérdida de conductividad, retroceso o salpicadura excesiva. Use pausas de producción rutinarias para cambios de punta manteniendo el arco funcionando sin interrupción. Para aplicaciones de alto calor, las puntas de cromo-circonio de servicio pesado siguen siendo la mejor opción.
Selección y Mantenimiento de la Boquilla Adecuada
La elección de boquilla está dictada principalmente por la geometría del utillaje. Boquillas de cuello de botella, rectas o cónicas ofrecen perfiles más estrechos, otorgando mejor acceso a uniones estrechas o complejas. Sin embargo, cuanto más cónica es la boquilla, más delgada es, limitando su capacidad para alto amperaje o ciclos de trabajo prolongados. Si su proceso opera a ≥300 amperios o tiempo de arco sostenido, una boquilla de servicio pesado con paredes más gruesas e aislantes robustos es aconsejable.
Boquillas de cobre o con aislantes de fibra de vidrio de alta temperatura pueden mejorar el rendimiento, pero la boquilla debe seguir proporcionando cobertura adecuada de gas de protección y no acortar indebidamente la vida de consumibles. Trabaje con su integrador o distribuidor para emparejar la boquilla con su punta y requisitos de proceso.
Mantenga boquillas con una estación de limpieza dedicada o escariador. Estas unidades eliminan salpicadura, limpian residuos del cabezal retentor y pueden aplicar un recubrimiento anti-salpicadura base agua o aceite. Posicione la estación cerca del robot para acceso rápido y programe el robot para limpiar durante ciclos de carga de pieza o transferencia de herramienta, asegurando mínima interrupción.
Otras Consideraciones
Elija consumibles bien mecanizados con superficies lisas y redondeadas. Tales diseños resisten la acumulación de salpicadura y extienden la vida. Incluso operando cerca de límites de utillaje, opte por los consumibles de mayor servicio que aún encajen, ya que típicamente duran más.
Preste mucha atención a la selección del cabezal retentor e instalación del liner. El cabezal retentor debe emparejar con la boquilla y punta, proporcionando un ajuste seguro para conductividad óptima. Recorte e instale liners según las guías del fabricante, usando un calibre de liner para confirmar la longitud correcta. Longitud incorrecta de liner puede causar problemas de alimentación de alambre y costosos tiempos de inactividad.
En última instancia, mantener consumibles en condición óptima le libera para enfocarse en cosechar los beneficios de la automatización —mayor rendimiento, calidad consistente y mejor ROI— en lugar de resolver problemas.
Para insights más profundos, visite www.tregaskiss.com.
Mantenimiento y reparación de equipos
- Catalyst Paper Mejora el Rendimiento de sus Molinos con la Iniciativa de Fiabilidad Ivara
- Soluciones Integradas de Mantenimiento SKF: Aumente Fiabilidad y Rentabilidad de Activos
- Optimizar el inventario MRO impulsa la rentabilidad en servicios públicos
- Benchmarking para mejora de fiabilidad y rendimiento
- Soldadura por resistencia automatizada: revolucionando la unión de metales
- Soldadura por resistencia automatizada explicada: herramientas, usos y ventajas
- Modernizar la documentación para un rendimiento operativo máximo
- Impulsar la eficiencia de la fuerza laboral mediante evaluación diferida de competencias
- Impulsar el rendimiento del trabajador con herramientas digitales y estrategias inteligentes
- Mejorando la eficiencia de combustible: Soldadura de aluminio para camiones pesados
- Wearables médicos de alto rendimiento por Hochuen Medical – Precisión, cumplimiento y atención transformadora