



Cómo el Monitoreo de Emisiones Acústicas Evitó un Paro Costoso en una Planta Alimentaria
Un reciente estudio de emisiones acústicas (AE) descubrió una posible falla crítica de rodamiento, lo que provocó una acción preventiva planificada que salvó a un importante fabricante de alimentos de costes significativos y tiempo de inactividad no planificado.
El equipo AE, junto con las herramientas de inspección principales, fue suministrado por Holroyd Instruments. Este caso ilustra cómo esta tecnología puede evitar un evento no planificado mayor, evitando daños colaterales costosos en equipos relacionados y el plazo de entrega prolongado que habría llevado a un tiempo de inactividad extendido y clientes insatisfechos por falta de stock.
Detección temprana
La historia comenzó en abril de 2010 cuando se detectaron lecturas elevadas en dos puntos de nodo en una gran caja de engranajes reductora de transferencia durante un programa de muestreo rutinario de siete días. Las señales de angustia superaron el umbral de alarma y provocaron inspecciones adicionales. Una tercera lectura elevada, con tendencia ascendente, disparó una orden de trabajo planificada en el sistema computarizado de gestión de mantenimiento (CMMS) para investigar y actuar. Sacar la caja de engranajes de servicio no era una opción debido a las altas demandas de producción, y la experiencia previa con el reemplazo de rodamientos en una línea hermana aumentaba el riesgo percibido.
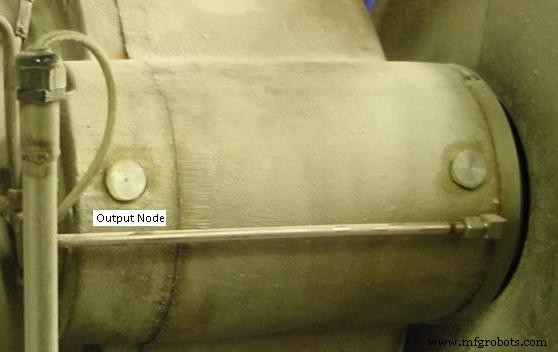
Lado de entrada de una caja de engranajes de transferencia, con el punto de nodo del rodamiento de salida en el lado izquierdo.
Análisis detallado
Las inspecciones detalladas confirmaron que el rodamiento con mayor angustia era efectivamente el rodamiento de salida. Se escuchaban clics audibles pronunciados en el extremo de salida. Los dos rodamientos en las ubicaciones de nodo —que accionan el motor en la entrada y salida— fueron el foco del análisis; los rodamientos adyacentes en el gran engranaje helicoidal reductor permanecieron bajos y silenciosos. Se aconsejó al gerente de ingeniería que existía una anomalía en un rodamiento de entrada, los demás estaban en buen estado, y la producción podía continuar con monitoreo de condición dirigido. La frecuencia de muestreo de aceite aumentó de mensual a quincenal, y las inspecciones AE pasaron a un ciclo de cuatro días, proporcionando datos comparativos para el eventual reemplazo del rodamiento.
Planificación del reemplazo
El reemplazo planificado del rodamiento implicó coordinación entre el planificador de producción, el gerente de mantenimiento y el especialista de producto. Quedó claro que la caja de engranajes necesitaría permanecer en servicio al menos seis meses más hasta que los nuevos rodamientos estuvieran disponibles. Se establecieron planes de contingencia para un cambio de emergencia si las lecturas AE o las muestras de aceite indicaban una falla inminente, con advertencias de que una falla repentina del rodamiento podría ocurrir rápidamente. Se compró un nuevo juego de rodamientos y se programó una reunión con el fabricante para examinar los rodamientos usados cuando se retiraran a principios de 2011.
Las lecturas AE se mantuvieron elevadas durante este período de espera, pero las muestras de aceite no mostraron aumentos significativos en elementos clave asociados con fallas de rodamientos de rodillos. En las semanas previas al reemplazo, se recolectaron espectros de todos los puntos de la caja de engranajes para evaluación futura, eliminando frecuencias potencialmente confusas de la bomba de aceite y componentes circundantes. Se muestra a continuación un gráfico de espectro de sobre AE antes del cambio de rodamiento.
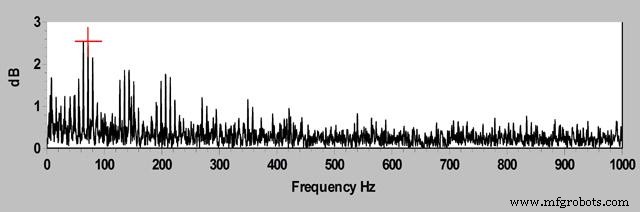
Como se ve, un pico a 73 Hz —que coincide con la frecuencia de pista del rodamiento— indicaba un defecto en la superficie de la pista en lugar de una falla de jaula o elemento rodante.
Resultado exitoso
El reemplazo del rodamiento procedió y la planta volvió a operar en 12 horas, evitando cualquier tiempo de inactividad no planificado. El juego de rodamientos usados fue devuelto con la caja de engranajes, desengrasado e inspeccionado. Ambos rodamientos parecían inicialmente similares y en buen estado. Al desmontar, el rodamiento de salida sospechoso reveló un desprendimiento mayor en la pista interior, con picaduras extensas y residuos. Un representante del fabricante de rodamientos confirmó que los rodamientos habían funcionado admirablemente dadas las duras condiciones operativas durante casi diez años, representando una falla de fin de vida que podría haber acelerado a una falla catastrófica en días o semanas. El desprendimiento medía aproximadamente 10 mm de largo y 2,5 mm de ancho.
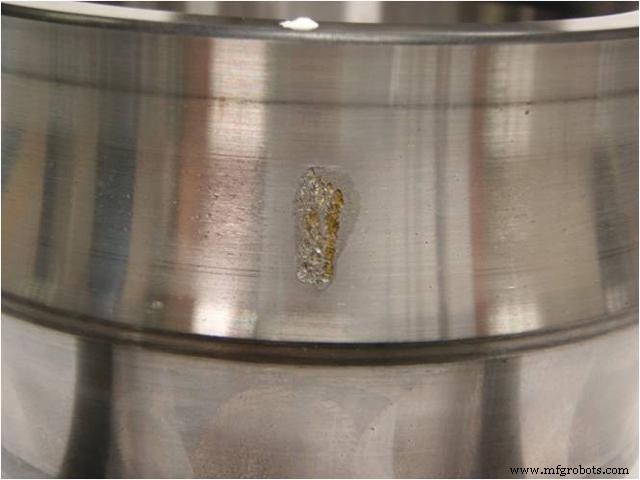
Daño por desprendimiento en la pista, con bordes emplumados y picaduras superficiales en la zona cargada. La siguiente capa de material en el lado derecho habría fallado.
Tras el trabajo correctivo, se registraron espectros adicionales para confirmar la ausencia de ruido de alta frecuencia. Los niveles de ruido de fondo cayeron a un tercio de las mediciones previas; el pico máximo cayó por debajo de 0,4 dB y el nivel de fondo estuvo por debajo de 0,2 dB.
Conclusiones clave
En conclusión, el uso diario de estos sistemas y herramientas resultó esencial para detectar la anomalía antes de que escalara a un evento mayor. El éxito dependió de la estrecha colaboración entre ingeniería y operaciones, permitiendo mantenimiento planificado con mínima interrupción.
Las lecciones clave incluyen la idoneidad de intervalos de inspección de siete días para esta planta crítica, la iniciación temprana de acción preventiva, la precisión de AE para localizar fallas de rodamientos, la sinergia entre clics audibles y datos de rpm, y la confianza que la detección temprana de anomalías proporciona para trabajos correctivos oportunos.
El análisis de causa raíz realizado inmediatamente después del reemplazo del rodamiento confirmó que, al haber alcanzado los rodamientos su fin de vida, no se requerían alteraciones en los programas de mantenimiento futuros. El monitoreo de condición basado en AE dio la seguridad de detectar cualquier anomalía futura en una etapa muy temprana.
Para más información sobre sistemas de monitoreo de condición, visite Kittiwake Holroyd en www.kittiwakeholroyd.com.
Mantenimiento y reparación de equipos
- Monitoreo de lubricación en tiempo real: cómo el FT-IR portátil impulsa el mantenimiento proactivo
- Éxito duradero: lecciones de persistencia de Abraham Lincoln y el liderazgo en mantenimiento
- Cómo la Planta Ehingen de SAPPI Usa Monitoreo de Condición para Impulsar Eficiencia y Confiabilidad
- Maximice la productividad: cómo el software de mantenimiento reduce costes y ahorra tiempo
- Evitando errores comunes en monitorización de condición para éxito en mantenimiento de fábrica
- Monitorizar eficientemente temperaturas de salas con Raspberry Pi y Nagios
- Centro de Energía Doméstica: Monitorización de paneles solares fotovoltaicos, térmicos y temperaturas con Raspberry Pi y Moteino
- Monitorización precisa de temperatura en armario de servidores con Raspberry Pi
- Garantizando la seguridad: El papel esencial del monitoreo de carga en crisis y más allá
- 5 estrategias probadas de cloud computing para ahorrar tiempo y reducir costes
- Guía Completa de Fecha y Hora en C++