



Fundición en Molde: Proceso, Ventajas, Desventajas, Terminología Clave y Aplicaciones
Fundición en Molde (Casting)
La fundición es el proceso de manufactura más versátil para geometrías complejas: metal fundido se vierte en una cavidad de molde con la forma final (o near-net-shape), se solidifica y se extrae la pieza. Produce desde gramos (joyería) hasta cientos de toneladas (bastidores de prensas, camas de máquina). Procesos: arena verde, arena resinada, cera perdida (investment), molde permanente (gravity/low pressure), molde shell, fundición a presión (die casting), centrífuga, continua.
Proceso General (Pasos Comunes)
- Fusión: metal en horno (inducción, arco, reverbero, cubilote) a T_colada controlada.
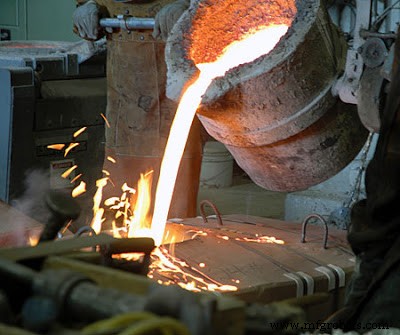
- Colada (Pouring): vertido en cuenca de colada → canal (sprue) → corredores (runners) → compuertas (gates) → cavidad.
- Solidificación: enfriamiento controlado (direccional si es crítico) con alimentación por risers/rebosaderos.
- Desmoldeo y Limpieza: rotura molde, corte de colada/risers, granallado, corte de rebabas, inspección.
- Operaciones posteriores: tratamiento térmico, mecanizado, acabado, recubrimiento.
Ventajas y Desventajas
Ventajas
- Geometría compleja near-net-shape: cavidades internas, nervios, variación de espesor.
- Tamaño ilimitado: desde gramos a > 500 t (fundición en foso).
- Alta resistencia a compresión (estructura isotrópica fundida).
- Amplia gama de aleaciones: todas las fundibles (hierro, acero, Al, Cu, Mg, Zn, Ti, superaleaciones).
- Estructura isotrópica (sin dirección de laminado/forja).
- Coste unitario más bajo para geometrías complejas vs mecanizado desde sólido.
- Componentes compuestos/híbridos: insertos cerámicos, preformas de fibra, fundición bimetálica.
Desventajas
- Acabado superficial rugoso (Ra 6–25 µm arena; 1–3 µm cera perdida/die casting) → requiere mecanizado.
- Defectos de fundición: porosidad (gas, contracción), inclusiones, segregación, grietas en caliente, frío-insuficiente.
- Menor resistencia a fatiga vs forjado (defectos internos, estructura de grano columnar).
- No económico para series muy altas de piezas simples (compete con estampado, forja en frío, extrusion).
- Tiempos de ciclo largos (solidificación, enfriamiento, desmoldeo).
- Impacto ambiental: arena usada, emisiones fusión, energía.
Terminología Clave del Molde de Arena (Green Sand Mold)
- Frasco (Flask):
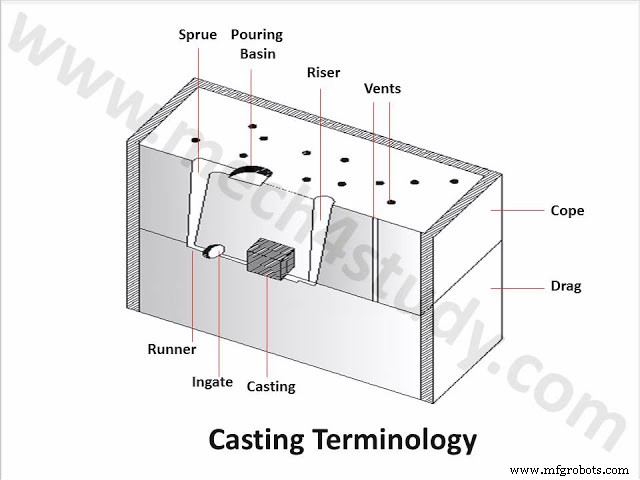
- Contenedor (caja) que sostiene el molde de arena. Mínimo 2 partes: cope (superior) y drag (inferior). Cheeks (intermedios) para complejidad > 2 partes.
- Cope:
- Parte superior del frasco/molde.
- Drag:
- Parte inferior del frasco/molde.
- Cheeks:
- Partes intermedias en frascos de 3+ partes.
- Modelo (Pattern):
- Réplica de la pieza; madera, metal, plástico. Crea cavidad al apisonar arena alrededor.
- Cuenca de Colada (Pouring Basin):
- Embudo superior que recibe metal del cucharón y alimenta el canal principal.
- Canal / Espiga (Sprue):
- Conducto vertical cónico que conecta cuenca con corredor horizontal. Controla caudal y presión.
- Corredor (Runner):
- Canal horizontal (generalmente en drag) que distribuye metal a compuertas.
- Compuerta / Ingate (Gate / Ingate):
- Entrada final a la cavidad; geometría controla velocidad, dirección, llenado.
- Rebosadero / Alimentador (Riser / Feeder):
- Depósito de metal fundido que compensa contracción de solidificación. Tipos: abierto (top), ciego (blind), lateral (side). Diseño crítico (Módulo de Chvorinov).
- Núcleo (Core):
- Forma de arena (resinada) colocada en cavidad para crear huecos internos (agujeros, cámaras). Soportado por chaplets.
- Chaplets:Soportes metálicos (mismo metal base) que sostienen el núcleo contra flotación y fuerzas de colada.
- Enfriadores (Chills):
- Insertos metálicos (Cu, acero, Cr) en molde para acelerar solidificación local → solidificación direccional.
- Respiraderos (Vents):
- Pequeños canales (alambre, papel, malla) para escape de gases de molde y aire atrapado.
Aplicaciones Representativas
- Bloques motor, culatas, cajas de cambio (hierro fundido, Al - die casting/arena).
- Camas de máquina, bastidores, columnas (acero fundido, hierro fundido).
- Álabes de turbina, palas de compresor (investment casting - superaleaciones Ni/Co).
- Válvulas, bridas, cuerpos de bomba (hierro, acero, bronce).
- Ruedas, tambores freno, nudos dirección (hierro fundido, Al).
- Arte, escultura, joyería (cera perdida, bronce, plata, oro).
La fundición sigue siendo la columna vertebral de la manufactura de componentes complejos; la simulación numérica (llenado, solidificación, tensiones) y la automatización (moldeo automático, colada robotizada) elevan su precisión y repetibilidad.
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes
- Soldadura por Forja: Principios, Técnicas, Usos, Ventajas y Desventajas
- Soldadura por Difusión (Diffusion Bonding): Principios, Proceso, Aplicaciones, Ventajas y Limitaciones
- Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras