



Vaciado de Salamandra Optimizado para Reparaciones Capitales de Altos Hornos
Una salamandra significa todos los materiales líquidos y solidificados en el hogar de un alto horno por debajo de la boca de colada. La salamandra incluye hierro líquido y escoria, y mezclas de hierro sólido, escoria y coque/carbono. Durante la operación normal del alto horno, el fondo y el hogar contienen el "hombre muerto" y la salamandra.
Cuando el alto horno va a ser revestido, es necesario que el horno se vacíe completamente eliminando todos los componentes del fondo y el hogar. También es deseable eliminar estos componentes durante el revestimiento parcial del horno o durante las reparaciones de la boca de colada. Esto proporciona condiciones de trabajo más seguras durante estas reparaciones parciales y previene daños a los refractarios del hogar como resultado de movimientos cíclicos de enfriamiento y calentamiento. La eliminación de todos los componentes del fondo y el hogar del horno se realiza normalmente mediante vaciado de salamandra. Este se suele realizar preferiblemente en el nivel más bajo donde se puede esperar hierro líquido en el hogar del alto horno.
Concepto y importancia
El vaciado de salamandra de un alto horno es la colada final después de que el horno se apaga para drenar el último hierro líquido del hogar. Debido a su rara ocurrencia, el vaciado de salamandra representa en la mayoría de las plantas siderúrgicas un trabajo especializado que requiere mucha preparación.
Una salamandra solidificada es normalmente difícil de remover, especialmente si contiene titanio. Una gran cantidad de salamandra sólida puede retrasar la ruta crítica de las reparaciones capitales del alto horno por varios días o incluso semanas. Para la remoción de la salamandra solidificada a menudo se requiere lanza de oxígeno e incluso explosivos. Estos tipos de remoción también causan riesgos de salud y seguridad.
El vaciado de la salamandra líquida se realiza generalmente inmediatamente después del apagado del horno. Es importante maximizar el rendimiento durante el vaciado de salamandra para minimizar la cantidad de sólidos residuales que quedan en el horno. Un vaciado exitoso normalmente proporciona un hogar limpio al equipo de reparaciones capitales. Esto no solo minimiza retrasos, sino que también contribuye a condiciones de trabajo más seguras durante la demolición de refractarios. Un hogar limpio también eleva la moral del equipo de reparaciones.
La eliminación total del contenido del hogar para un vaciado exitoso requiere actividades de pre-preparación y monitoreo en el alto horno para aumentar la temperatura y fluidez. Estas actividades deben combinarse con el uso de técnicas de perforación y lanza bien probadas.
Generalmente, debido a la construcción normal de un alto horno y su casa de colada, la boca de colada de salamandra debe posicionarse cerca del suelo de la casa de colada en un área de difícil acceso, llena de tuberías, cables, etc. Estas áreas de difícil acceso también pueden ser peligrosas para el personal que perfora o lanza la salamandra, debido a rutas de escape insuficientes o de difícil acceso.
El énfasis en seguridad y medio ambiente es la fuerza impulsora para mejorar el proceso de vaciado de salamandra. Si bien drenar la mayor cantidad posible de hierro líquido del hogar es el objetivo principal, otros aspectos importantes son: (i) ubicación de la boca de colada de salamandra, (ii) aspectos ambientales del vaciado, y (iii) vaciado de la máxima cantidad de hierro líquido de salamandra.
Localización de la boca de colada
Es necesario localizar la mejor posición de la boca de colada de salamandra. En el pasado, la posición exacta de la salamandra solía ser desconocida, debido a la falta de información sobre el interior del hogar del alto horno y, por tanto, sobre la posición de la línea de desgaste. Sin datos o con datos insuficientes de termopares, era difícil determinar la posición óptima para perforar o lanzar la boca de colada. La experiencia profesional guiaba para determinar la ubicación y ángulo de perforación para alcanzar la salamandra. Más de una vez se tuvieron que perforar y lanzar varios agujeros antes de alcanzar la salamandra y que esta comenzara a colar.
Hoy en día, con los hogares de altos hornos modernos equipados cada vez más con redes densas de termopares, el cálculo térmico de la posición de la línea de desgaste, y por tanto de la posición de la salamandra, se ha vuelto posible. El aumento de la densidad de la red de termopares ha mejorado la precisión del cálculo. Ahora, en lugar de adivinar la ubicación donde se puede alcanzar la salamandra, se sabe dónde el taladro alcanza la línea de desgaste y, por tanto, desde dónde se espera la salamandra. Una ventaja adicional de una localización más precisa es la posibilidad de mejorar la ingeniería del entorno del vaciado de salamandra.
Aspectos ambientales
El vaciado de salamandra improvisado en el pasado no solo resultaba en mucho hierro chisporroteante, sino también en grandes nubes de humo. Con la creciente atención a los aspectos ambientales, estas nubes oscuras se han vuelto cada vez más indeseables. La estimación mejorada de la posición de la línea de desgaste permitió una ingeniería más detallada del vaciado de salamandra y la posibilidad de introducir instalaciones de desempolvado en la boca de colada. Campanas de extracción temporales y conductos se diseñan, construyen y conectan al sistema de desempolvado existente, para que el vaciado de salamandra no sea más contaminante que una colada regular. Esto elimina las enormes nubes de humo rojo, que también dificultan la visión del vaciado.
Presión de soplado durante el vaciado
En el pasado, las salamandras se vaciaban después del apagado y después de que el alto horno se sacaba completamente de soplado. Como resultado, la salamandra solo tenía su propia presión ferroestática como fuerza impulsora para salir del horno. No perforar completamente la boca de colada hasta el líquido y lanzar la última parte, resulta en un diámetro de boca indefinido y a veces en coladas lentas. Estas coladas lentas también pueden retardarse por una disminución de la temperatura del metal caliente de la salamandra, causada por el efecto del sistema de refrigeración del hogar durante el tiempo de espera entre el fin del apagado y el inicio del vaciado. Ahora es práctica habitual mantener cierta presión de soplado en el horno como fuerza impulsora adicional para drenar más líquido.
Requisitos previos para un vaciado exitoso
Existen varios requisitos previos para que el vaciado de salamandra sea exitoso. Estos incluyen: (i) una proporción máxima entre salamandra líquida y sólida, (ii) baja viscosidad/alta temperatura de los líquidos, (iii) ajuste correcto de los ángulos y elevaciones de vaciado, (iv) buenos resultados del apagado, y (v) ejecución eficiente de las actividades reales de vaciado.
Las preparaciones para el vaciado de salamandra comienzan 3 a 6 meses antes de apagar el alto horno para las reparaciones capitales e incluyen actividades reales de vaciado y modificaciones del proceso. Las modificaciones del proceso deben resultar en condiciones favorables para un vaciado óptimo. Uno de los principales objetivos se relaciona con la fusión/licuefacción de la salamandra sólida existente y el aumento de su fluidez para obtener un flujo suave. La fluidez de los líquidos aumenta con la temperatura y puede verificarse durante la colada. También el contenido de silicio del metal caliente puede monitorearse ya que da una indicación bastante buena del estado térmico del hogar. Los refractarios del fondo y el hogar deben estar expuestos directamente a los líquidos para un vaciado efectivo.
El estado térmico del hogar también puede monitorearse analizando lecturas clave de los termopares. La licuefacción de la salamandra se relaciona básicamente con el aumento del estado térmico del hogar. Abarca todas las actividades que contribuyen a este objetivo, y lecturas más altas de los termopares reflejan un aumento en el estado térmico. El proceso de licuefacción está determinado tanto por el flujo local de metal caliente como por la temperatura, pero el flujo es el más importante. Por tanto, el foco debe dirigirse hacia la influencia del flujo de metal caliente en el hogar. Esto normalmente no es una práctica estándar en la operación de altos hornos.
La licuefacción de la salamandra es básicamente lo opuesto a la protección del hogar para extensión de campaña. Típicamente, las metodologías de licuefacción incluyen: (i) reducción de la refrigeración del fondo y paredes laterales, (ii) objetivo de mayor productividad en el alto horno, (iii) implementación estricta de colada alternando entre bocas de colada, (iv) aumento del nivel de silicio en el metal caliente, (v) carga de coque de mayor tamaño, (vi) eliminación de TiO₂ de la carga.
Número y posición de bocas de colada
El número de bocas de colada necesarias para un vaciado exitoso es una decisión importante. Normalmente depende del diámetro del hogar. Como regla práctica, usualmente se considera una boca cuando el diámetro del hogar es menor a 9 metros, dos bocas cuando el diámetro está en el rango de 9 m a 12 m, y tres bocas si el diámetro supera los 12 metros.
Se definen múltiples ángulos y elevaciones en cada posición de vaciado. En general, múltiples posiciones aumentan el rendimiento del vaciado ya que aumenta la probabilidad de éxito y mejora el drenaje. La determinación del número correcto de posiciones es un equilibrio entre costos y riesgos, por lo que una evaluación previa de condiciones también puede prevenir múltiples posiciones. La posición del(los) punto(s) de colada alrededor de la circunferencia se determina normalmente por condiciones de acceso, disposición de canales y posiciones de cucharones/cama de arena.
Normalmente se prefieren múltiples posiciones ya que la perforación puede comenzar simultáneamente en dos posiciones usando dos equipos para ahorrar tiempo. A menudo se ve que el rendimiento en una posición es cero, mientras que en la otra es grande. Esto puede ser causado por obstáculos/barreras internas locales que impiden la efluencia suave de líquidos. Múltiples posiciones, por tanto, reducen el riesgo de rendimientos bajos/nulos.
Ángulos y elevaciones de vaciado
El ajuste correcto de los ángulos y elevaciones de vaciado es normalmente un compromiso entre cálculos teóricos y consideraciones, y límites prácticos. Elementos estructurales en sitio como tuberías y cables pueden limitar las condiciones de acceso y la(s) elevación(es) de la(s) vía(s) de cucharones pueden inhibir la selección de la elevación teórica más óptima.
Usualmente es práctica común determinar al menos tres conjuntos de ángulos y elevaciones crecientes en cada posición circunferencial de vaciado. La distancia vertical entre los puntos de partida es normalmente alrededor de 300 mm.
Ejecución del proceso
El proceso completo de vaciado de salamandra se ejecuta normalmente dentro de 24 horas. Generalmente se sigue un criterio de "continuar-detener" para asegurar que se prevengan retrasos. Como ejemplo, se asigna un máximo de 4 horas para perforación y lanza de un agujero, independientemente del éxito. Esto requiere equipos especializados y experimentados. La distancia vertical entre agujeros debe ser alrededor de 300 mm para asegurar que los agujeros no se fusionen, ya que la efluencia de líquidos aumentará el diámetro del agujero "exitoso". Un diámetro típico de perforación es alrededor de 80 mm, que puede aumentar a más de 200 mm durante el vaciado. La distancia mínima entre dos agujeros asegura que estos se mantengan intactos. La longitud del vaciado se limita normalmente a tres metros para evitar taponamientos durante el vaciado. Hay posibilidades de taponamiento si la longitud es mayor a tres metros.
Metodologías de perforación
Existe una amplia variedad de equipos de perforación. Básicamente, dos tipos son bien conocidos: (i) tipo montado en monorraíl, y (ii) tipo manual en canal. Usualmente el equipo de perforación manual es preferible para maximizar la flexibilidad en el ajuste de ángulo(s) y elevación(es) mientras se minimizan costos. Hay varios tipos de equipos de perforación manual como perforadora de roca y perforadora de núcleo. Un tipo de perforadora de núcleo, que puede alinearse mejor y tiene mayor precisión, es usualmente preferido. La unidad de potencia y control de la unidad de perforación se ubica normalmente fuera del canal para maximizar la seguridad. La unidad de perforación se monta en un pequeño riel, que se "engancha" o suelda a la carcasa y es soportado por el canal.
Las actividades de vaciado de salamandra incluyen: (i) remoción de placa, (ii) instalación de apisonado, (iii) secado del apisonado, (iv) montaje del equipo de perforación, (v) perforación de salamandra, (vi) lanza de oxígeno, (vii) vaciado de salamandra.
Las actividades de vaciado están normalmente en la ruta crítica de las reparaciones capitales y deben ejecutarse normalmente dentro de 24 horas. La duración está determinada principalmente por el número de posiciones circunferenciales y equipos asociados de trabajadores. Puede necesitarse perforación y lanza de oxígeno repetitivas.
La duración típica para las actividades mencionadas se limita a 12 horas. A veces se practica la pre-perforación durante el pre-paro, pero normalmente no contribuye a acelerar las actividades de vaciado durante las reparaciones capitales. La instalación de apisonado en la interfaz canal/carcasa y posterior secado pueden eliminarse si se aplica un diseño correcto y los trabajos asociados se ejecutan durante el pre-paro.
El vaciado de salamandra es una actividad crítica durante una reparación capital de un alto horno. Un vaciado exitoso que resulta en un alto rendimiento de líquidos removidos antes del enfriamiento y un bajo peso de residuos sólidos previene largos retrasos y mejora las condiciones de salud y seguridad durante la demolición de refractarios. Por tanto, es importante asegurar que todas las técnicas y experiencias disponibles se investiguen y utilicen. La Fig. 1 muestra el vaciado de salamandra inferior en el Alto Horno 2 de la Planta Siderúrgica de Visakhapatnam.
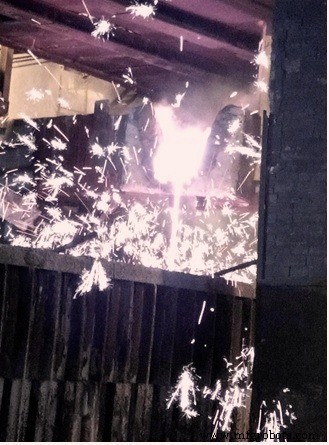
Fig. 2 Vaciado de salamandra inferior en AH2 de Planta Siderúrgica de Visakhapatnam
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Granulación en Seco de Escoria de Alto Horno: Impulsando Recuperación Energética y Sostenibilidad
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad