



Optimizando el moldeo por inyección de bajo volumen: Mejores prácticas para precisión y eficiencia
El Moldeo por Inyección de Bajo Volumen es una nueva forma de ver el moldeo por inyección convencional establecido. Durante mucho tiempo, se ha asociado con la producción en masa con conteo de piezas que van desde 500.000 a varios millones de piezas. Sin embargo, las nuevas tecnologías de Control Numérico Computarizado, sondas táctiles y otras innovaciones nos han permitido crear el utillaje de moldeo por inyección para lotes de piezas de bajo volumen.
Diseño de utillaje de moldeo por inyección
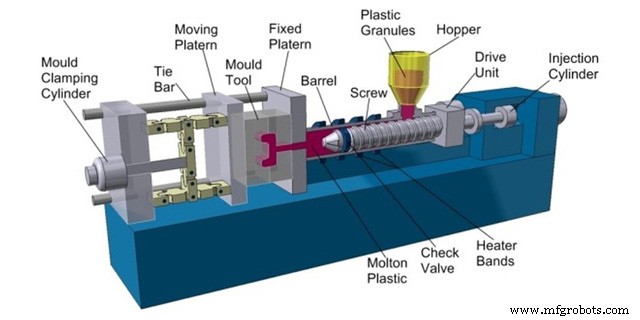
Primero, veamos cómo se diseña el moldeo por inyección convencional para entender qué logramos cambiar en el proceso para moverlo de la producción en masa a esa área de fabricación de bajo volumen. El proceso y las herramientas usadas para el moldeo por inyección convencional y el moldeo por inyección de bajo volumen son en realidad bastante similares.
La herramienta de moldeo consta de tres elementos principales: el molde de inyección que hace que el plástico fundido tome la forma deseada; el sistema de sujeción que se usa para mantener las mitades del molde juntas y evita que se desplacen creando un defecto de escalón; El sistema de alimentación de plástico. El sistema de alimentación consiste consecutivamente en el tornillo de alimentación rodeado por calentadores y la tolva con gránulos de plástico dentro.
Proceso de moldeo por inyección
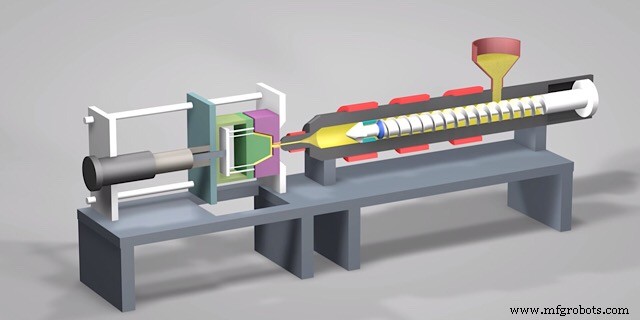
El proceso se realiza de la siguiente manera. Los gránulos caen de la tolva al tornillo y se funden y alimentan simultáneamente en la cavidad del molde. La cavidad se llena con plástico líquido hasta que se alcanza la presión requerida. Después, cuando la pieza se enfría lo suficiente, el sistema de sujeción desbloquea el molde y la pieza es expulsada. Algunos elementos innecesarios se eliminan mecánicamente y el proceso puede configurarse de nuevo. Si el flujo de trabajo está establecido, fabricar cada pieza toma solo unos minutos.
Moldeo por inyección de bajo volumen VS Proceso convencional: Diferencias
Ahora ya sabes cómo funciona el proceso convencional de moldeo por inyección, pero ¿cuál es la diferencia comparada con la variación rápida? Bueno, la parte más cara del sistema de moldeo es el molde, que contiene la cavidad del producto. Generalmente se hace para durar. Se usan aceros endurecidos especiales, se tratan térmicamente y procesan para obtener dureza, precisión y acabado superficial de la pieza sobresalientes. No olvides que la cavidad es difícil de trabajar ya que las herramientas más grandes no encajan en todas partes y las herramientas más pequeñas se rompen fácilmente. Las mitades del molde necesitan coincidir precisamente entre sí o la pieza tendrá un desplazamiento a lo largo de su centro.
El coste de un molde de acero endurecido tratado térmicamente es colosal y el tiempo para fabricarlo es significativo. El resultado del moldeo por inyección es una pieza casi perfecta en términos de calidad, pero solo se vuelve rentable cuando el coste del molde se distribuye sobre el vasto volumen de productos que puede producir.
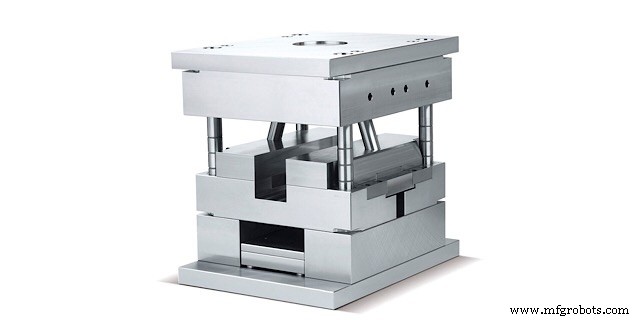
Ahí es donde el moldeo por inyección rápido (RIM) entra en juego, ya que ataca directamente el punto débil del moldeo por inyección convencional. El RIM, ves, apunta a reducir el coste del molde. Generalmente se fabrica con metales más blandos (aleaciones de aluminio, por ejemplo) y tiene muchas más juntas. El resultado es que el molde se vuelve considerablemente más barato pero sirve menos, por lo que es perfecto para moldeo por inyección de bajo volumen y bajo coste.
Las ventajas del moldeo por inyección rápido
Incluso los moldes de inyección rápidos son bastante difíciles de fabricar. Seguramente, más duros que formas de fundición de silicona o impresión 3D. Sin embargo, RIM mantiene una serie de ventajas no disponibles para otros procesos de prototipado rápido.
Características precisas
Los moldes de inyección están expuestos a una presión muy alta. Esto lleva a que el plástico dentro de los moldes se apile más fuerte en el molde en comparación con otras técnicas de fabricación de bajo volumen. Esto hace posible producir piezas con características muy finas o paredes delgadas. Debido a la presión intensiva, el plástico llena la cavidad mejor y no quedan burbujas de aire.
Eficiencia aumentada
El moldeo por inyección en sí se lleva a cabo significativamente más rápido que otros procesos de fabricación de plástico. Una vez que los moldes están listos, se requiere menos de una hora para que cada pieza sea moldeada. Y eso considerando una calidad más alta comparada con otros procesos. Además, a pesar de que el molde no es lo suficientemente duro para millones de inyecciones, aún puede soportar decenas de miles.
Resistencia mejorada
Tienes la opción de usar rellenos (pequeñas partículas especiales para endurecer el plástico) en los moldes de inyección en el procedimiento de moldeo por inyección de plástico. Los rellenos ayudan a reducir la densidad del plástico cuando se está moldeando y también ayudan a añadir más resistencia a la pieza una vez moldeada. En secciones donde las piezas necesitan ser fuertes y robustas, la inyección de plástico tiene una serie de ventajas que otros procesos de moldeo no ofrecen. Las máquinas de moldeo por inyección permiten la producción de la misma pieza a partir de múltiples materiales sin hacer cambios significativos en el sistema.
Gran flexibilidad
El moldeo por inyección rápido es conocido por su flexibilidad aumentada. La cavidad del molde suele ser una pieza separada, por lo que es mucho más fácil cambiar el diseño de la cavidad si son necesarios cambios. Esto lo hace una buena opción para prototipado en etapas posteriores cuando se fabrica un lote de muestra del producto para pruebas reales. Además, es mucho más fácil hacer ajustes para moldes de aluminio que para acero tratado térmicamente.
Materiales para moldeo por inyección de bajo volumen
LVIM copia el moldeo convencional en cuanto al material. Las aleaciones de aluminio tienen un punto de fusión y estabilidad térmica más altos que cualquier plástico industrial usado en la industria moderna. Los materiales de IM más extendidos son Polipropileno (PP), Acrilonitrilo Butadieno Estireno (ABS), Poliamida (Nylon), Polietileno de Alta Densidad (HDPE) y Policarbonato (PC). Además, la flexibilidad del proceso IM permite usar un molde para múltiples materiales plásticos sin ningún cambio en el diseño. Solo los parámetros de moldeo tienen que cambiarse.
Diseño para moldeo por inyección de bajo volumen
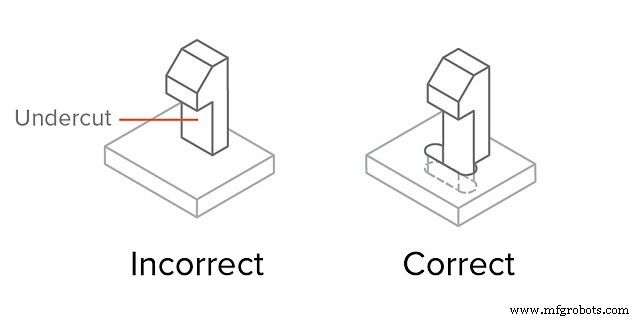
El diseño para producción de piezas de plástico de bajo volumen es similar al diseño para procesos convencionales. El punto principal es mantener el espesor de pared uniforme para prevenir cavidades pero al mismo tiempo evitar que el espesor de la pieza sea demasiado grande. Otro tema importante es tener en cuenta los elementos para la expulsión de la pieza. Las paredes verticales deben ser de 85-87 grados en lugar de 90 y cada ángulo agudo debería tener radios en su lugar. Otros temas notables son entalladuras y cierres. Esos son básicamente elementos que sobresalen sobre la pared vertical o bolsillos verticales. Esos elementos deben prevenirse a toda costa. Es mejor hacer agujeros para prevenir entalladuras en lugar de dejar esos elementos intactos.
Análisis de costes
Como ya se mencionó, el coste inicial principal del proceso de inyección radica en el coste del molde y el coste variable radica en el material. El segundo punto es muy difícil de minimizar ya que no puedes realmente disminuir el coste del material sin sacrificar la calidad de la pieza y el desperdicio de material con procesos IM es mínimo. Sin embargo, el coste inicial puede variarse para lograr el coste de moldeo por inyección deseado.
Las formas de controlar los costes iniciales comprenden la calidad variable y robustez del molde. Si elegimos una aleación de aluminio más blanda para la cavidad, la mecanizabilidad crece y el tiempo de entrega se acorta mucho con ello, sin embargo, el número de inyecciones que puede soportar disminuye. Además, el molde puede hacerse en un ensamblaje que consiste en la cavidad y el bloque para instalar en la herramienta de moldeo. De esa manera, puedes fabricar partes del molde simultáneamente y disminuir el tiempo de entrega. Sin embargo, la calidad de la pieza es peor debido a la menor precisión de las juntas adicionales. Básicamente, tendrás que elegir entre tres parámetros conectados: tiempo de entrega, robustez del molde y calidad de la pieza.
Qué podemos hacer
En WayKen, puedes disfrutar del servicio de moldeo por inyección de bajo volumen para ayudarte a crear piezas de material específico en solo 2-5 semanas. Además, si aprovechas el mecanizado de alta velocidad, EDM y una amplia selección de materiales, obtendrás tus piezas complejas e intrincadas más rápido y a un coste reducido. Por lo tanto, el moldeo por inyección rápido es realmente económico y eficiente.
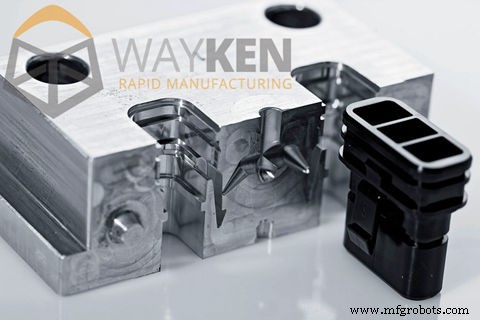
También hay una situación en la que el cliente nos pide dar sugerencias constructivas que sean mejores para la producción al cotizar, para que puedan cambiar algún diseño y hacer el molde más fácil de fabricar y las piezas más fáciles de sacar del molde. Por ejemplo, para el espesor de la pieza si es demasiado grueso, sugeriremos al cliente hacerlo más delgado, o cuando las piezas salen del molde, la pieza con demasiado espesor tendrá contracción, pero algunos clientes pensarán que estará bien, entonces necesitaremos una muestra límite de esta contracción para futuros controles de calidad de producción en masa.
Tecnología Industrial
- Guía precisa de estimación de costes de inyección de plástico
- Las principales empresas de moldeo por inyección aprovechan el marketing digital para expandir oportunidades
- 10 defectos comunes en moldeo por inyección y consejos de prevención
- Moldeo por Inyección de Reacción (RIM): Proceso, Beneficios y Aplicaciones
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Moldeo por colada vs. Moldeo por inyección de reacción (RIM): Diferencias clave en la producción de poliuretano termoestable
- Moldeo por inyección de bajo volumen: Limitaciones clave y soluciones prácticas
- Seis Tipos de Compuertas de Moldeo por Inyección y Cómo Elegir la Correcta
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Moldeo por inyección vs. mecanizado de plásticos: cómo elegir el proceso adecuado para sujetadores personalizados