



Optimizando el diseño de entalladuras para moldeo por inyección exitoso
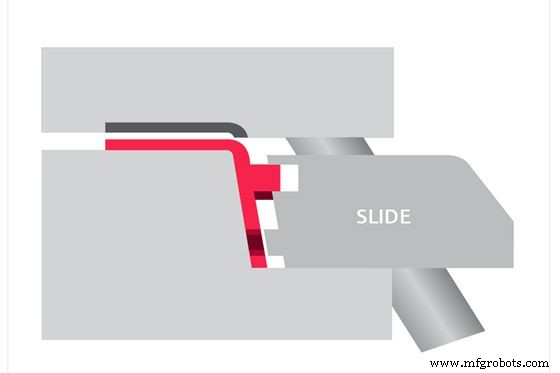
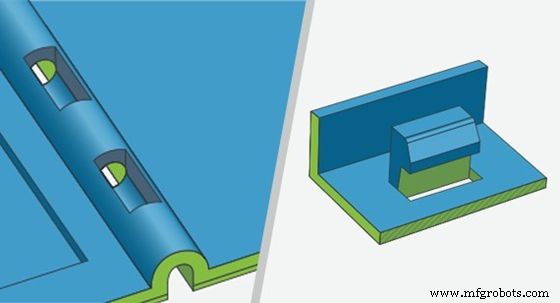
El moldeo por inyección con entalladuras es un proceso usado para crear piezas con formas y características complejas que impiden sacar la pieza del molde sin ningún daño. Las características de entalladura en el moldeo por inyección generalmente aumentan la complejidad general de cualquier diseño y los costes asociados. Por estas razones, es mejor evitarlas siempre que sea posible. En este artículo, exploraremos en detalle cuándo ocurrirán las entalladuras en el moldeo por inyección y varios métodos usados para crear entalladuras. Hay muchos escenarios donde el moldeo por inyección con entalladuras se vuelve necesario, pero aquí hay algunos comunes. Usando el proceso de moldeo por inyección con entalladuras, puedes crear insertos personalizados que encajen en piezas más grandes. Los mecanizadores a menudo usan este tipo de inserto en dispositivos médicos o productos que necesitan un ajuste exacto. También puedes usar insertos de entalladura como alternativa a tornillos o remaches al unir dos piezas. El moldeo por inyección con entalladuras puede crear agujeros laterales que son difíciles de producir usando métodos tradicionales. Los mecanizadores a menudo usan agujeros laterales para montar componentes o unirlos a otros equipos. También puedes usarlos para fines estéticos, como añadir un elemento de diseño o ventilar calor dentro del producto. Las roscas verticales son otro uso común para el moldeo por inyección con entalladuras. Estas roscas se encuentran comúnmente en pernos y tornillos, pero también puedes usarlas como parte de un ensamblaje donde múltiples piezas necesitan roscarse juntas para funcionar correctamente como una unidad. En el caso de racores de púas, las partes macho necesitan ser entalladas para formar un labio, sosteniendo la parte hembra del racor de púa. Si estás diseñando una característica de encaje, como lengüeta y ranura, debes entallar un lado de la lengüeta para poder encajar el lado con la ranura en otra. Los principales desafíos del moldeo por inyección con entalladuras resultan del diseño, elección de materiales y requisitos estéticos de la pieza mecanizada. Cuanto más complicado es el arreglo, más problemas encontrarás con el diseño de entalladura. Todo comienza ahí. Sería mejor controlar ángulos de desmoldeo, ángulos de cavidad y otros ángulos complejos para el mayor rendimiento. Para reducir la posibilidad de cualquier dificultad en el proceso de expulsión, debes hacer el recubrimiento en la carga manual de la sustancia adecuada. Puede ser difícil incluir características de entalladura en algunos materiales. Por ejemplo, algunos materiales, incluyendo plásticos con relleno de vidrio, son más difíciles de sacar del molde. Según la regla general, cuanto más duro es el material, más dificultades tendrás en extraerlo. Por lo tanto, usa tanto ángulo de desmoldeo como sea posible al emplear estos materiales más duros. Además, la solución que puedas emplear para maximizar tu moldeo con entalladuras depende de la flexibilidad y elasticidad general del material. Las demandas estéticas del proyecto pueden proporcionar otro obstáculo significativo. Por ejemplo, la opción de diseño de entalladura que puedes emplear tendrá ciertas restricciones si trabajas con un componente donde no quieres una línea de partición notable en piezas moldeadas por inyección o cualquier otra preocupación estética. Consecuentemente, tendrás que lidiar con dificultades adicionales. El éxito con entalladuras requiere pequeñas alteraciones del molde y un alto nivel de competencia. Algunos de los diseños que pueden ayudar a minimizar defectos y desgaste del molde incluyen los siguientes. Los mecanizadores emplean insertos cargados manualmente cuando es necesario incluir una entalladura en el mecanizado para características desafiantes como un labio con ángulo agudo. También son útiles cuando una característica adicional como un agujero colocado incómodamente hace imposible usar una solución estándar como un bump-off. Para usar un inserto cargado manualmente, el operador inserta una o más piezas metálicas en el molde antes de inyectar el plástico. El número y posición de las piezas dependen de cuántas entalladuras necesita la pieza mecanizada. Estas piezas metálicas efectivamente crean una cavidad al impedir que el plástico fluya en los espacios que ocupan. Una vez que el operador abre el molde después de que se ha creado el artículo, tienen que recuperar el inserto cargado manualmente físicamente. La desventaja es que aumenta el coste y tiempo de ciclo del moldeo por inyección ya que el operador debe cargar y descargar cada cavidad individualmente. Mover la línea de partición del molde para superponer una entalladura es a veces la forma más simple de lidiar con entalladuras. La lógica es que cuando la característica se divide por la mitad por la línea de partición, el operador puede liberar el componente del molde sin necesitar una entalladura. Los mecanizadores pueden hacer zigzag la línea de partición usando este método para alinear con diferentes características, eliminando la necesidad de entalladuras. Sin embargo, hay limitaciones para este método. Estas van desde la geometría y las propiedades de flujo del plástico. Los bump-offs son una buena opción cuando se trabaja con telas flexibles y elásticas. El proceso solo difiere del proceso estándar de moldeo por inyección añadiendo un solo inserto. El operador remueve este inserto primero después de la finalización del procedimiento. El vacío que deja detrás da al componente algo de "espacio para maniobrar". Una vez remueve el inserto, pueden sacar la pieza del molde. El "espacio para maniobrar" permite al mecanizador doblar ligeramente la pieza mientras la saca del molde, incluso con la presencia de la entalladura. Aunque los bump-offs pueden parecer relativamente simples desde fuera, usarlos requiere consideración cuidadosa de varias cosas. Primero, la pieza debe ser lo suficientemente elástica para no romperse cuando el operador de la máquina la dobla. Además, el operador debe asegurar que el ángulo de ataque varíe de 30 a 40 grados. En casos donde tener una entalladura es inevitable, una característica de acción lateral puede ayudar a mantener la pieza funcional. Un núcleo de acción lateral es un inserto que se introduce antes de inyectar el plástico en el molde. Cuando el operador inyecta el material en el molde, no puede llenar el volumen ocupado por este inserto. El mecanizador luego desliza el inserto hacia afuera después de la finalización del moldeo. Sin embargo, a diferencia del caso con bump-offs donde el mecanizador remueve el inserto antes de la pieza, remueven los núcleos de acción lateral después de sacar la pieza. Las acciones laterales también funcionan mejor con materiales rígidos que no se adhieren fácilmente a la superficie del molde. Una desventaja de las acciones laterales es que cada inserto tiene que ser diseñado específicamente, haciendo el procedimiento más complejo. Los mecanizadores usan cierres deslizantes cuando una característica, como un gancho que sobresale del lado de un moldeo, no puede hacerse fácilmente por otro método. Insertas un corte deslizante a través del agujero en la pared del componente principal para producir la entalladura y el gancho. La otra mitad del molde creará la característica restante del gancho. El problema con los cierres deslizantes es que deben ser extremadamente ajustados. Esto es porque no puedes permitir que el plástico desarrolle más allá de la forma de la característica si necesitas usarlos como dos secciones acopladas de una herramienta. Si no, causará fricción sustancial cada vez que abras y cierres la herramienta. Además, debes dar ángulo de desmoldeo a cada una de esas superficies en unos tres grados para prevenir daño al molde, lo que resultaría rápidamente en piezas moldeadas con un acabado inaceptable. Esto es necesario porque el contacto metal-metal completo no ocurrirá hasta que el molde esté completamente cerrado y se forme un sello mecánico entre las dos caras. El moldeo por inyección con entalladuras se usa ampliamente en numerosos sectores debido a su capacidad para producir productos con características de entalladura. Hemos seleccionado algunos de estos sectores y los explicamos a continuación. En esta aplicación, usamos otros métodos para formar características como botones y bridas que son difíciles de lograr. Las entalladuras también se usan para crear cavidades para componentes electrónicos en electrónica de consumo como teléfonos móviles y portátiles. Usando otros métodos como moldeo por inyección o mecanizado, puedes usar entalladuras para crear geometrías complejas que no puedes fabricar fácilmente. En dispositivos médicos como jeringas y catéteres, las entalladuras crean ranuras a lo largo de su longitud, permitiéndoles funcionar correctamente. El proceso de moldeo por inyección con entalladuras puede ser complicado y requiere mucha experiencia para ejecutarse correctamente. En WayKen, sin importar moldeo por inyección con entalladuras o entalladuras en mecanizado, podemos manejar todos tus requisitos de entalladuras y entregar los mejores resultados consistentemente. WayKen también proporciona servicios de utillaje rápido y moldeo por inyección de prototipos de alta calidad diseñados para desarrollar tu producto rápida y eficientemente. Contáctanos para una cotización instantánea y obtén DFM para ayudarte a optimizar tu diseño de pieza y minimizar cualquier complejidad. Hay numerosas razones para utilizar entalladuras en tu proceso de diseño. Primero, identificar la moldeabilidad de tus componentes es vital al diseñar cualquier pieza para moldeo por inyección. Ya sea un diseño de pared recta o una entalladura, debes construir la geometría con especificaciones precisas para permitir que el plástico fluya correctamente y produzca una pieza con defectos mínimos. ¿Qué son las entalladuras en el moldeo por inyección? Una entalladura en moldeo es una depresión o protuberancia en una forma que impide que sea retirada de un molde de una pieza. Las entalladuras en componentes moldeados impiden que la pieza sea descargada directamente de una máquina de moldeo por inyección. Pueden ser entalladuras internas o externas, con entalladuras externas en el exterior del componente y entalladuras interiores en el interior. ¿Qué es el proceso de entalladura? Al extraer el componente del molde, necesitas algunos mecanismos para ajustar la porción del molde que toca la entalladura para sacar la pieza del molde ya que la pieza no es directamente desmontable sin el dispositivo. Este es el procedimiento de entalladura. ¿Qué es una "línea de partición" en el moldeo por inyección? La línea de partición denota la dirección de la línea de extracción del molde o el punto en el que el mecanizador separa las dos mitades del molde sin causar daño a la pieza. La línea de separación suele ser por el centro de la pieza. Sin embargo, esto cambia dependiendo de la forma de la pieza.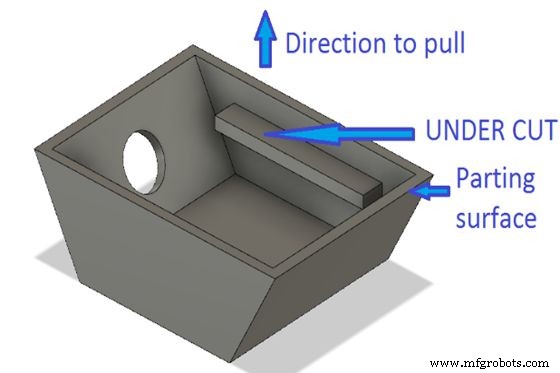
¿Qué situaciones hacen necesario el moldeo por inyección con entalladuras?
1. Insertos personalizados
2. Agujeros laterales
3. Roscas verticales
4. Racores de púas
5. Características de encaje
Desafíos con las entalladuras en el moldeo por inyección
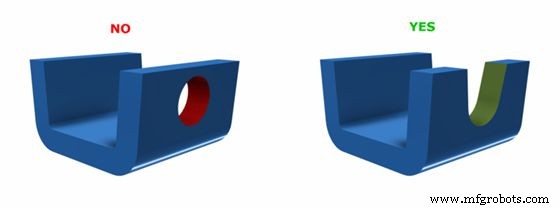
1. Falta de ángulo de desmoldeo
2. Dificultad para extraer materiales del molde
3. Consideración estética
Diferentes formas de usar entalladuras exitosamente en piezas moldeadas
1. Usar insertos cargados manualmente
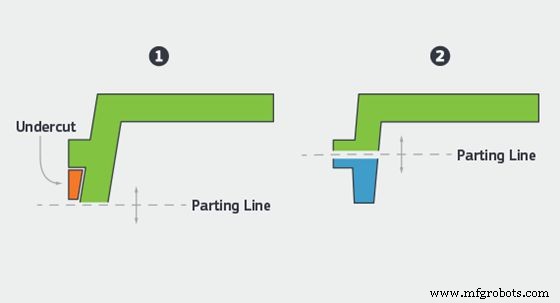
2. Colocación de líneas de partición
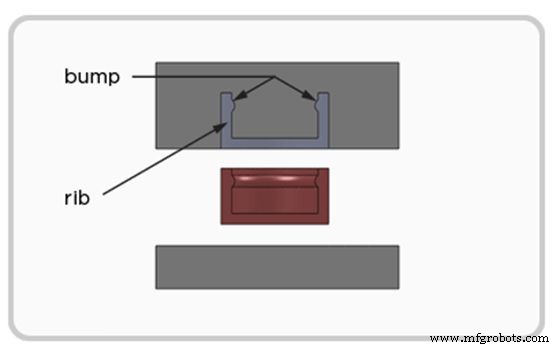
3. Insertos Bump-off
4. Acciones laterales
5. Utilizar cierres (Shutoffs)
Aplicaciones de entalladuras en moldeo por inyección
Electrónica de consumo
Dispositivos médicos
WayKen te ayuda a resolver el problema de entalladuras eficazmente
Conclusión
Preguntas frecuentes
Tecnología Industrial
- Moldeo por Inyección de Reacción (RIM): Proceso, Beneficios y Aplicaciones
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Termoformado vs Reaction Injection Molding (RIM): Elegir el Proceso Adecuado para Productos Moldeados Personalizados
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Moldeo por colada vs. Moldeo por inyección de reacción (RIM): Diferencias clave en la producción de poliuretano termoestable
- Dominando las tolerancias en moldeo por inyección: 4 estrategias probadas para precisión y ahorro de costos
- Dominando el diseño de entradas en moldeo por inyección: Guía completa para piezas plásticas perfectas
- Dominando los ángulos de desmoldeo en moldeo por inyección: Principios de diseño y mejores prácticas probadas
- Seis Tipos de Compuertas de Moldeo por Inyección y Cómo Elegir la Correcta
- Dominando el moldeo por inyección con contraincisiones: Estrategias de diseño para piezas complejas
- Cuándo elegir el sobremoldeo en el moldeo por inyección