



Problemas en el roscado: causas, diagnóstico y soluciones
El macho (tap) es una herramienta para roscar todo tipo de roscas internas medias y pequeñas. Su estructura es simple y fácil de usar, pudiendo operarse manualmente o en máquina. En el proceso de roscado, ¿qué problemas pueden surgir, cómo encontrar las causas y soluciones?
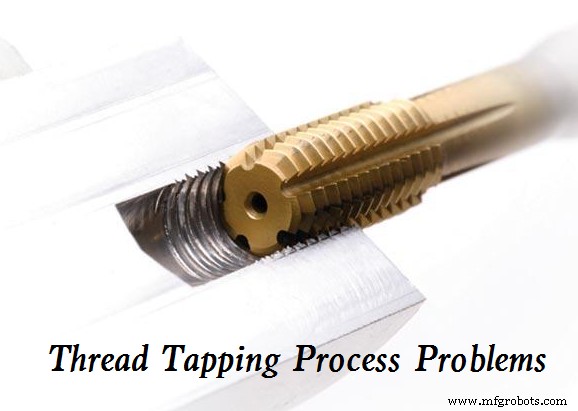
Problemas del proceso de roscado, causas y soluciones o correcciones
Rotura de dientes del macho
Causas: ángulo frontal del macho demasiado grande; espesor de corte de cada diente demasiado grande; dureza de temple del macho demasiado alta; desgaste significativo tras largo uso.
Soluciones: reducir ángulo frontal adecuadamente; alargar longitud del cono de corte; reducir dureza adecuadamente; reemplazar macho cuanto antes.
Rotura del macho
Causas: diámetro del taladro de fondo demasiado pequeño, causando atasco de viruta por evacuación ineficaz; profundidad de taladrado insuficiente; velocidad de corte demasiado alta o velocidad de roscado demasiado rápida; diámetros de taladro de fondo no coinciden con el macho; parámetros de afilado incorrectos, resultando en dureza desigual de la pieza; uso prolongado con desgaste severo.
Soluciones: seleccionar correctamente diámetro de taladro de fondo; afilar inclinación del filo o usar macho de ranura helicoidal; profundidad de taladro según estándar; reducir velocidad de corte y seleccionar según estándar; al roscar, calibrar macho y taladro para asegurar coaxialidad, usar portamachos flotante; aumentar ángulo frontal y acortar longitud de cono de corte; asegurar dureza de pieza según requisitos, usar portamachos de seguridad; reemplazar macho desgastado a tiempo.
Desgaste excesivo del macho
Causas: velocidad de corte demasiado alta al roscar; selección inadecuada de parámetros de afilado; fluido de corte inadecuado o insuficiente; dureza del material de la pieza demasiado alta; quemaduras al afilar el macho.
Soluciones: reducir velocidad de corte; reducir ángulo frontal y alargar cono de corte; elegir fluido de corte con buena lubricidad; tratar térmicamente la pieza adecuadamente; afilar macho correctamente.
Diámetro de paso de la rosca excesivo
Causas: grado de precisión del diámetro de paso del macho mal seleccionado; selección de corte irrazonable; velocidad de roscado demasiado alta; mala coaxialidad entre macho y taladro de fondo; parámetros de afilado inadecuados; rebabas en macho afilado, longitud de corte demasiado corta.
Soluciones: elegir diámetro de paso del macho con grado de precisión razonable; seleccionar fluido de corte adecuado y reducir velocidad; corregir coaxialidad y usar portamachos flotante; reducir adecuadamente ángulo frontal y trasero del cono; eliminar rebabas del afilado y aumentar longitud del cono.
Diámetro de paso de la rosca demasiado pequeño
Causas: grado de precisión del diámetro de paso del macho mal seleccionado; parámetros de afilado irrazonables y macho desgastado; selección inadecuada de fluido de corte.
Soluciones: seleccionar diámetro de paso con grado adecuado; aumentar adecuadamente ángulo frontal y del cono; reemplazar macho excesivamente desgastado; elegir fluido de corte con buena lubricidad.
Rugosidad superficial de la rosca demasiado alta
Causas: parámetros de afilado inadecuados; dureza del material de pieza demasiado baja; mala calidad de afilado; fluido de corte irrazonable, velocidad demasiado alta; macho desgastado por uso prolongado.
Soluciones: aumentar adecuadamente ángulo frontal y disminuir ángulo del cono; usar tratamiento térmico para aumentar dureza de pieza; asegurar bajo valor de rugosidad en superficie de corte del macho; elegir fluido de corte con excelente lubricación; ajustar velocidad y reemplazar macho desgastado.
Tecnología Industrial
- Operaciones de luz de colada en alto horno: eliminación eficiente de arrabio y escoria
- Taladrado explicado: Definición, proceso y 12 consejos expertos para metal
- Corte Oxi-Combustible Explicado: Proceso, Ventajas y Desventajas
- Fresado de Roscas vs. Roscado: Análisis Experto de Ventajas, Desventajas y Rendimiento
- Cómo elegir el macho de roscar adecuado: materiales y recubrimientos explicados
- Guía experta para mecanizado CNC de paredes delgadas: selección de herramienta, planificación de trayectorias y control de calidad
- Estriado (knurling) explicado: herramientas, problemas comunes y consejos para éxito en torno CNC
- Dominio del mandrinado CNC: supere desafíos, consejos y técnicas para taladrado de precisión
- Dominando la soldadura en PCB: Tipos, técnicas y mejores prácticas
- Dominando el Rosqueado: Perspectivas Expertas sobre Machos y Fresado de Rosca
- Corte Láser: Precisión, Versatilidad y Beneficios Clave para la Fabricación Moderna