



Fresado de Roscas vs. Roscado: Análisis Experto de Ventajas, Desventajas y Rendimiento
Muchos mecanizadores consideran el fresado de roscas (thread milling) el método preferido para generar roscas internas. El roscado (tapping), en cambio, es significativamente más rápido, se considera más fácil de configurar y generalmente requiere herramientas de corte menos costosas.
Al comparar métodos de mecanizado, lo mejor es consultar a expertos familiarizados con ambos. Marlon Blandon, gerente de producto de fresas de roscar en EMUGE Corp., y Kyle Matsumoto, gerente de producto en OSG, pasan sus días pensando en roscas y la mejor forma de cortar, conformar o fresarlas.
Aquí, Blandon y Matsumoto discuten pros y contras de estos dos métodos.
Tamaño y Disponibilidad de Herramienta
Hay muchos machos (taps) para elegir. Solo en machos de ranura recta: desde roscas ultrapequeñas #000-120 hasta herramientas para 1 1/2"-6, esta última casi imposible de accionar salvo con husillo de alta potencia y engranajes.
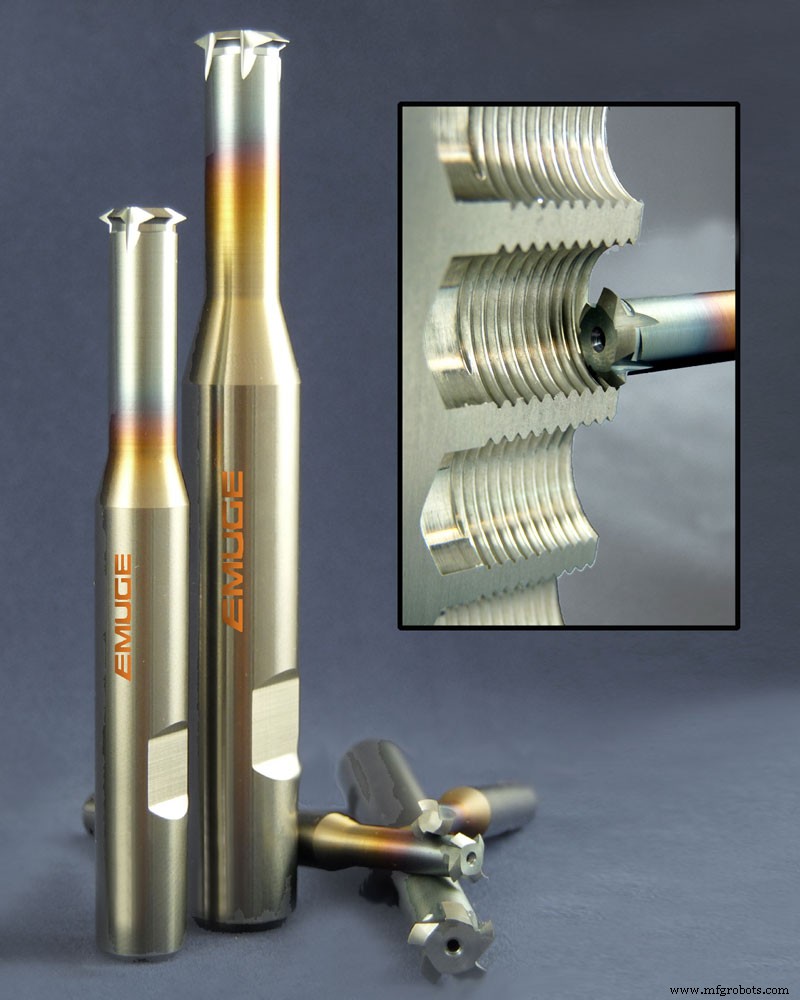
En comparación, el fresado de roscas no tiene límite de tamaño. Fresas para estos y prácticamente cualquier otro tamaño están disponibles, sin preocupaciones por par del husillo.
Velocidad de Corte
Usando una fresa de perfil completo 1/4"-20 en acero dulce, probablemente unos 10 segundos para entrar en rampa, trazar un círculo completo y salir. Una fresa de plano único (single-plane) tardará mucho más, pues debe completar una pasada completa por cada paso de rosca.
Un macho de corte o rolamiento de esa misma rosca en un centro taladro/rosca o centro de mecanizado CNC con cabezal de roscado sincronizado Speedsynchro de EMUGE: 1-2 segundos, quizás menos, por agujero.
Consulte la Tabla de Machos de MSC para Encontrar el Tamaño de Tornillo Adecuado
Flexibilidad de Mecanizado
Aunque el roscado gana en velocidad, queda en lejano segundo lugar en flexibilidad. Cada una de las casi cuatro docenas de tamaños de tornillo en la tabla ANSI requiere su propio macho. Añada machos de fondo, de entrada, de conformado, ranura recta, helicoidal, punta helicoidal —con varios tamaños H para cada uno— y verá por qué los machos son la pesadilla del encargado de cribado.
Por contraste, una fresa de plano único puede reemplazar a todos esos machos, permitiendo tamaño y profundidad de agujero.
Simplicidad del Trabajo
Con la flexibilidad viene algo más de complejidad. El fresado de roscas entra y sale en rampa, y materiales duros pueden necesitar una «pasada de muelle» (spring pass) para compensar deflexión de herramienta. El avance correcto debe determinarse por el diámetro exterior de la fresa, no por su trayectoria programada, que es menor. Aun así, los sistemas CAM manejan este cálculo fácilmente, al igual que un programador manual experto. El fresado de roscas ya no es el gran reto que era.
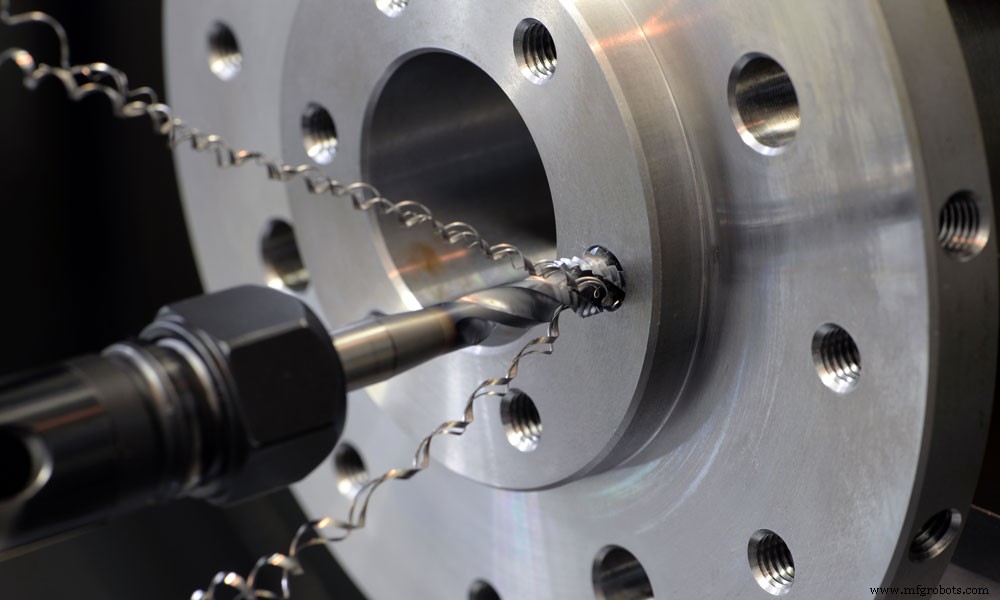
Roscar un agujero solo requiere portaherramientas adecuado, ciclo CNC de roscado estándar y macho diseñado para geometría de rosca y material de pieza. Métalo en la máquina, ajuste unos parámetros, y lo probable es que la primera pieza salga bien.
Otras Consideraciones
Blandon de EMUGE destaca que el fresado de roscas proporciona mucho mejor control de viruta vs. roscado. Preocupación significativa en roscas grandes o profundas en materiales dúctiles, donde las virutas pueden alcanzar pies de longitud. Matsumoto de OSG dice que machos de conformado/rolamiento eliminan este problema, aunque generan mayores fuerzas de roscado. Ambos fabricantes tienen machos con geometría de hélice variable para hacer virutas «bonitas y compactas», según Matsumoto.
Ambos sugieren usar el portaherramientas adecuado. Para roscado: OSG tiene SynchroMaster, EMUGE ofrece gama de cabezales de roscado sincronizado. Para fresado de roscas: use portaherramientas que aguante altas fuerzas radiales. Evite pinzas ER si es posible, especialmente al fresar materiales endurecidos o base níquel o usando fresas de perfil completo; mejor pinzas de contracción (shrink-fit) o portaherramientas mecánico de alta calidad como sistema FPC de EMUGE.
En general, el fresado de roscas da roscas de mayor calidad y menos riesgo de desechar pieza cara por rotura de herramienta.
Conclusión: para empresas de metalmecánica de alta mezcla, bajo volumen —especialmente mecanizando gran variedad de materiales— gana el fresado de roscas. Donde el tiempo de ciclo es prioridad absoluta, el roscado es probablemente el camino.
¿Encuentra más efectivo el roscado o el fresado de roscas para su negocio? Comparta sus experiencias en los comentarios.
Tecnología Industrial
- Lógica de Escalera 102: Beneficios, Inconvenientes y Cuándo Usarla
- Fracking explicado: proceso, historia y el debate sobre su impacto
- Corte Oxi-Combustible Explicado: Proceso, Ventajas y Desventajas
- Explorando el poliuretano: Tipos, usos y por qué domina las industrias modernas
- Elegir el mejor sellador: Poliuretano, silicona o caucho. Guía clara
- Cerámicas Avanzadas: Beneficios, Desafíos y Aplicaciones Industriales
- Técnicas comunes de mecanizado de roscas CNC explicadas
- Tecnología en la Manufactura: Beneficios, Desafíos y Perspectivas Futuras
- Fundición a presión: ventajas, desafíos y claves para fabricantes
- ¿Debería recubrir su bomba? Evaluando beneficios e inconvenientes
- Aislamiento de poliestireno: pros, contras y consideraciones clave