



Portaherramientas: La Clave para Desbloquear la Máxima Productividad en Mecanizado
Máquinas herramienta precisas y herramientas de corte avanzadas juntas brindan productividad excepcional en corte de metal. Sin embargo, el eslabón entre la herramienta de corte y el husillo de la máquina —el portaherramientas— es crucial para alcanzar plenamente esa productividad. Los fabricantes de utillaje ofrecen gran variedad de estilos, cada uno diseñado para rendimiento óptimo en ciertas aplicaciones. Un taller debe basar su elección en sus operaciones específicas y las piezas que produce. No obstante, mientras buscan la tecnología de máquina más avanzada y materiales de herramienta de corte, a menudo dan mínima importancia a seleccionar, aplicar y mantener portaherramientas que mejor se ajusten a sus necesidades productivas específicas.
No Todos los Portaherramientas Son Iguales
Ningún método de sujeción es apropiado para todas las aplicaciones. Un portaherramientas diseñado para acabado de alta velocidad típicamente carecerá de rigidez y resistencia para desbaste profundo de fundiciones en bruto. Inversamente, uno para desbaste suele carecer de cualidades de balanceo para correr suavemente a altas velocidades en acabado. Además, el diseño robusto y volumen de un portaherramientas de desbaste puede limitar acceso a detalles finos o profundos. Materiales de pieza difíciles requieren portaherramientas con mayor resistencia y rigidez. La capacidad de amortiguar vibración y suministrar refrigerante también son criterios importantes de selección.
Usar un portaherramientas inadecuado puede resultar en errores dimensionales, piezas desechadas, desgaste excesivo de husillos, menor vida de herramienta y más roturas. En trabajos no críticos, un portaherramientas económico puede dar resultados satisfactorios. Pero en operaciones donde la precisión repetible es obligatoria —y especialmente cuando desechar una pieza cara reduce márgenes— la inversión en portaherramientas de alta calidad enfocados a la aplicación es un seguro de bajo coste contra pérdidas imprevistas.
Para algunos jefes de taller, versiones largas de portaherramientas usadas en variedad de aplicaciones es estrategia válida de ahorro. Sin embargo, usar siempre el portaherramientas más corto posible maximiza rigidez, minimiza vibración que degrada superficie y preserva vida de herramienta.
Los portaherramientas representan menos del 2 % de costes totales de producción. Reducir ese coste a la mitad produce ahorros insignificantes, mientras una pieza desechada o herramienta rota tiene efecto financiero medible. Herramientas y portaherramientas premium pueden aumentar tasas de arranque de metal para retorno inmediato de la inversión. Especialmente en industrias como fabricación de componentes aeroespaciales donde la estabilidad del proceso es primordial, muchos fabricantes se centran sobre todo en adquirir utillaje premium para evitar piezas defectuosas y perder tiempo en resolución de problemas y paradas de producción. Los fabricantes aeroespaciales suelen tomar tiempo extendido para validar nuevos conceptos de portaherramientas antes de certificarlos para producción.
Factores de la Pieza Influyen en la Selección del Portaherramientas
Factores que influyen: maquinabilidad del material de pieza en cada trabajo y configuración de la pieza final, que puede determinar dimensiones del portaherramientas necesarias para alcanzar ciertos contornos o características. Sin embargo, los portaherramientas deberían ser lo más simples y fáciles de usar posible para minimizar errores de operador.
Independientemente de la tecnología de sujeción aplicada, la rigidez de la máquina, potencia del husillo y capacidad para generar tolerancias ajustadas dictarán qué operaciones son factibles. Intentar producir tolerancias de micras en una máquina desgastada es pérdida de tiempo.
Los elementos básicos de la máquina juegan papel clave: máquina rápida con guías lineales aprovechará mejor portaherramientas para alta velocidad; máquinas con guías de caja (box ways) soportan mecanizado pesado. Una máquina multitarea explotará plenamente capacidades de portaherramientas que logren torneado y fresado/taladrado en una sola sujeción.
La estrategia de mecanizado también guiará la selección. Por ejemplo, talleres pueden elegir herramientas para maximizar productividad en corte de alta velocidad (HSC) con pasadas ligeras, o en corte de alto rendimiento (HPC) enfocado en altas tasas de arranque en máquinas con potencia adecuada pero velocidad limitada.
Baja excentricidad (runout) repetible ayuda a asegurar enganche constante de herramienta, reduciendo vibración y maximizando vida. El balanceo es crucial: un portaherramientas de alta calidad debe estar finamente balanceado a calidad G2,5-25 000 RPM (1 g·mm). Los talleres pueden investigar y consultar a proveedores para determinar el sistema o sistemas que cubran rentablemente sus necesidades.
Cada Portaherramientas Tiene su Nicho
Ya sea tipo Weldon simple, pinza, contracción térmica, mecánico o hidráulico, los portaherramientas deben coincidir con requisitos operacionales específicos. Portaherramientas simples para vástagos Weldon son rígidos, fáciles de usar, transmiten alto par y ofrecen sujeción fuerte y segura con fuerte acción anti-extracción. Ideales para desbaste pesado, pero carecen de concéntrica precisa. En general, son inherentemente desbalanceados y no se aplican productivamente en aplicaciones de alta velocidad.
Portapinzas y pinzas intercambiables son la tecnología más común para herramientas cilíndricas. Estilos ER económicos disponibles en amplia gama de tamaños y ofrecen sujeción suficiente para fresado y taladrado ligeros fiables. Portapinzas ER de alta precisión tienen baja excentricidad (< 5 µm en punta) y diseño simétrico balanceable para alta velocidad, con versiones reforzadas para mecanizado pesado. Facilitan cambio rápido y admiten gama de diámetros.
Portaherramientas de contracción térmica (shrink fit) ofrecen fuerza de sujeción fuerte, concéntrica de 3 µm a 3xD y excelentes cualidades de balanceo. Sus narices pequeñas y simples dan buen acceso a detalles ajustados.
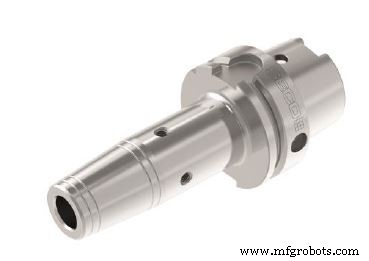
Versiones reforzadas pueden hacer fresado moderado a pesado, pero la fuerza de agarre depende de tolerancias ID del vástago y portaherramientas. Requieren unidad de calentamiento especial, y el proceso calentamiento/enfriamiento consume más tiempo de preparación que simplemente cambiar pinzas.
Portaherramientas mecánicos de fresado (milling chucks) brindan fuerza de agarre fuerte y alta rigidez radial mediante múltiples hileras de rodillos de agujas. Diseño permite fresado pesado y cambios rápidos, pero excentricidad puede ser mayor que en sistemas de pinzas. Suelen ser más grandes que otros estilos, lo que puede restringir acceso a algunos detalles.
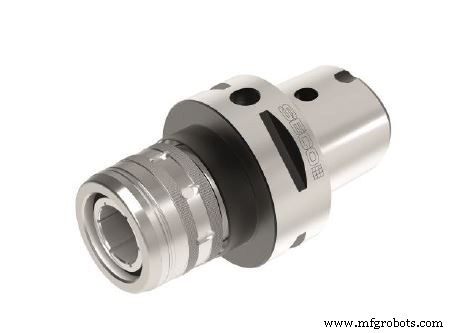
Portaherramientas hidráulicos que usan presión de aceite para generar fuerza de sujeción tienen menos elementos internos que los mecánicos, resultando en perfil comparativamente más esbelto. Tienen baja excentricidad y son efectivos para escariado, taladrado y fresado ligero a altas velocidades, pero son sensibles a cargas radiales pesadas.
Tan importante como cómo sujeta la herramienta es cómo monta en el husillo. El cono o extremo cónico del portaherramientas determina capacidad de transmisión de par y establece precisión de centrado. Conos tradicionales BT, DIN y CAT son efectivos en máquinas pequeñas pero pueden ser limitados en capacidad de alta velocidad. Versiones con contacto tanto en cono como en cara (dual contact) aportan mayor rigidez y precisión, especialmente en voladizos largos. Tamaños de cono mayores se requieren para transmitir mayor par de forma fiable. Un portaherramientas HSK-E32 no puede reemplazar un HSK-A125A en mecanizado pesado.
La elección del estilo de cono a menudo viene determinada por preferencias regionales. HSK surgió en Alemania a mediados de los 90 con el auge de máquinas de 5 ejes. Conos CAT predominan en EE. UU., mientras en Asia son populares vástagos BT, frecuentemente en versiones cono/cara. HSK es muy común para mecanizado de 5 ejes. PSC (sistema de sujeción poligonal: Capto) y conexiones KM se usan principalmente en máquinas multitarea y ya son estándares ISO. Ambos KM y Capto son también sistemas modulares, permitiendo ensamblar herramientas específicas en distintas longitudes apilando extensiones o reducciones. Estilos que permiten tornear, fresar o taladrar en una sola sujeción ganan popularidad con el aumento de máquinas multitarea.
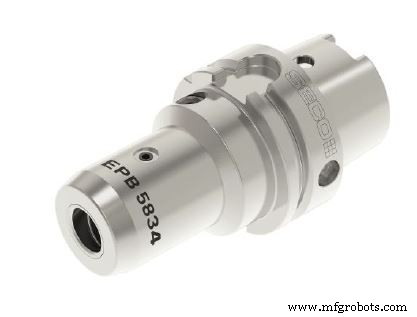
Aunque existen sistemas propietarios que usan portaherramientas y pinzas únicos de forma innovadora para lograr resultados impresionantes, un taller debe calcular sus beneficios. Estos sistemas suelen implicar mayor coste y elección limitada de herramientas al depender de un solo proveedor.
Coste y Otras Consideraciones
Aunque el coste base de un portaherramientas hidráulico o mecánico es superior al de pinza o contracción térmica, hay otros factores: coste del sistema de calentamiento para contracción, y tiempo requerido para cambio de herramienta. También es necesario un portaherramientas de contracción por cada diámetro, frente a admitir distintos diámetros cambiando pinzas en un portapinzas.
Operadores y personal de mantenimiento de utillaje también juegan papel importante en la aplicación exitosa. Como con máquinas herramienta y otros equipos, los portaherramientas requieren uso y mantenimiento correctos para maximizar beneficios y explotar su potencial. Por ejemplo, el operador debe insertar el vástago a su longitud completa, porque un asentamiento incorrecto genera vibración destructiva de precisión o incluso expulsión de la herramienta. Seguir especificaciones de montaje es crítico. No usar llave de extensión para aplicar par excesivo al apretar pinza, lo que tuerce la pinza y desalinea la herramienta.
El mantenimiento de utillaje también es importante pero a menudo ignorado. Operadores deben limpiar siempre portaherramientas antes de usar e inspeccionar el husillo. Almacenar limpios y secos, con tapas para proteger el cono. La presión de fluido en portaherramientas hidráulicos debe verificarse regularmente.
Conclusión
Los talleres deben reconocer la importancia de los portaherramientas en el sistema de mecanizado y aprender cómo emparejar correctamente el portaherramientas adecuado a sus máquinas, estrategias y piezas puede impulsar productividad y reducir costes. Al mismo tiempo, los fabricantes ofrecen selecciones más completas de portaherramientas (ver recuadro) diseñados para necesidades operativas individuales.
Mejoras futuras van más allá del hardware. Gestión de utillaje usando software y etiquetas RFID es elemento de manufactura basada en datos y se vuelve más común. Avances incluyen portaherramientas sensorizados que monitorizan fuerzas en tiempo real. Los datos permiten ajuste en proceso de parámetros de mecanizado por el operador o automáticamente vía IA vinculada a la unidad de control de máquina. Estas y otras tecnologías reforzarán aún más las contribuciones productivas de los portaherramientas.
Tecnología Industrial
- Mecanizado CNC de 5 ejes: Precisión, eficiencia y libertad de diseño
- Husillos de Máquina Herramienta: El Componente Central que Impulsa la Fabricación de Precisión
- Maximizar Productividad Combinando Fresado y Torneado con Herramientas de Torreta
- Fresadoras a Través de los Tiempos: De Artesanales a Herramientas de Alta Precisión
- Mecanizado de 3 Ejes vs 5 Ejes: Lo Que Necesita Saber
- Máquinas Desequilibradas: El Problema Silencioso que Todo Taller Debe Resolver
- Dominando el Mecanizado de Titanio: Seleccionando las Mejores Herramientas de Fresado para Superaleaciones
- Empoderando a los maquinistas: Inspección superficial en proceso para calidad de producto superior
- Maximice el éxito en mecanizado de alto rendimiento: Por qué importan los portaherramientas
- Por qué los refrigerantes son cruciales para el éxito del mecanizado: vida de herramienta, acabado y eficiencia
- Mecanizado CNC: La Potencia de Precisión que Impulsa la Manufactura Moderna