



Entendiendo las diferencias: Soldadura A-TIG vs FB-TIG
La soldadura Tungsten Inert Gas (TIG) es un popular proceso de soldadura basado en arco donde el arco eléctrico se constituye entre un electrodo de tungsteno no consumible y la pieza de trabajo. Es un proceso fiable y económico para unir eficientemente y permanentemente partes metálicas con o sin el uso de metal de aporte. Aparte de su capacidad de producir uniones sólidas, la espléndida apariencia del cordón de soldadura hace que este proceso sea abrumadoramente aceptable en diversas aplicaciones que van desde estructuras hasta dominios aeroespaciales. A pesar de muchas ventajas, está limitado por la profundidad máxima de penetración alcanzable. Utilizando un conjunto óptimo de parámetros y todas las condiciones favorables, puede alcanzar un máximo de 3,5 mm de penetración en una sola pasada. Por tanto, unir componentes más gruesos requiere preparación de borde y múltiples pasadas, que consumen tiempo y, por tanto, afectan la productividad general.
Variantes de la soldadura Tungsten Inert Gas (TIG)
La penetración limitada despierta interés de investigación en este tema y el resultado es la aparición de algunas variantes de la soldadura TIG que muestran una mejora notable en la profundidad de penetración alcanzable. La soldadura Activated Tungsten Inert Gas (A-TIG) y la soldadura Flux Bound Tungsten Inert Gas (FB-TIG) son dos de esas variantes que utilizan fundente activador adecuado para mejorar varias características de la soldadura TIG convencional. Estos procesos también se llaman soldadura TIG asistida por fundente, ya que requieren obligatoriamente una capa de fundente activador en los componentes a unir.
Fundente activador y su aplicación en la superficie metálica
En ambos casos, una capa delgada (espesor generalmente inferior a 50 µm) de fundente activador se aplica en la superficie del material base antes de la soldadura. Dichos fundentes activadores incluyen un gran número de óxidos y haluros de metal como óxido de titanio (TiO₂), sílice (SiO₂), óxido de cromo (Cr₂O₃), carbonato de magnesio (MgCO₃), óxido de magnesio (MgO), dióxido de manganeso (MnO₂), óxido de calcio (CaO), óxido de aluminio (Al₂O₃), dióxido de circonio (ZrO₂), etc. Una mezcla homogénea de tales fundentes en diferentes proporciones también se usa.
Dicho fundente se mezcla primero con acetona para formar una solución similar a pasta y luego se aplica en la superficie del metal base ya sea manualmente usando un pincel suave o automáticamente usando un sistema mecanizado. La proporción de mezcla no es importante ya que la acetona es altamente volátil y, por tanto, esta proporción no permanecerá constante incluso durante la aplicación de la capa de fundente en el metal. Sin embargo, mantener la uniformidad en el espesor del recubrimiento de fundente es un factor crucial para obtener una soldadura libre de defectos. Después de aplicar el recubrimiento de fundente, la soldadura se lleva a cabo exactamente de la misma manera que en el caso de la soldadura TIG convencional. Todos los parámetros de proceso permanecen iguales, excepto que el voltaje de circuito cerrado aumenta ligeramente en algunos casos (generalmente este cambio es despreciable).
Soldadura Activated Tungsten Inert Gas (A-TIG)
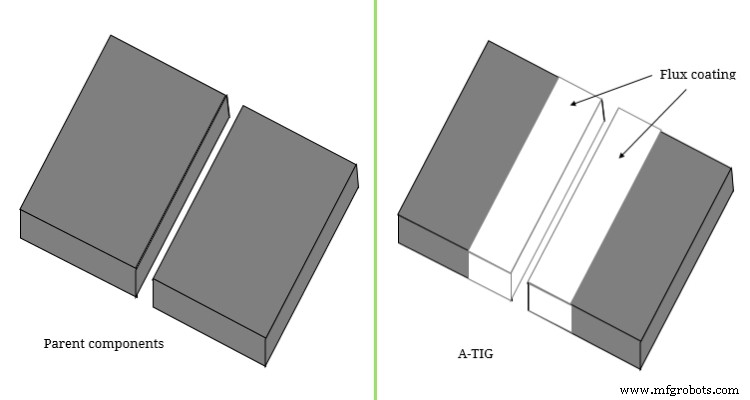
Aunque A-TIG y FB-TIG siguen el mismo principio mencionado anteriormente, difieren en la posición de aplicación del fundente activador en los metales base. En la soldadura Activated Tungsten Inert Gas (A-TIG), el fundente se aplica en la cara de unión del metal base y alrededor de ella. Generalmente, el fundente se aplica hasta un ancho de unos 4 mm desde la cara de unión a través de la abertura de raíz en cada lado. Así, aquí el fundente se encuentra justo debajo del arco durante la soldadura. Una capa típica de fundente en el metal base para la soldadura A-TIG se muestra esquemáticamente aquí.
Soldadura Flux Bound Tungsten Inert Gas (FB-TIG)
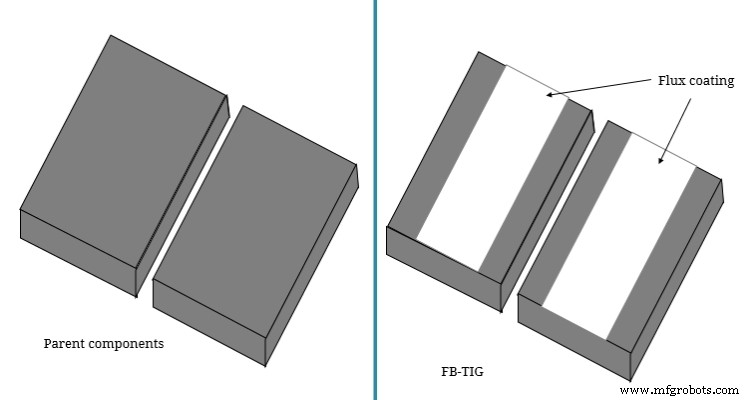
En la soldadura Flux Bound Tungsten Inert Gas (FB-TIG), no se aplica fundente en la cara de unión y alrededor de ella; en su lugar, se aplica en la superficie superior del metal base manteniendo un pequeño espacio después de la abertura de raíz. Así, aquí el fundente no se encuentra justo debajo del arco eléctrico durante la soldadura. El fundente activador, su método de aplicación en la superficie metálica y el procedimiento de soldadura permanecen exactamente iguales que en la soldadura A-TIG. La única diferencia radica en la posición donde se aplica el fundente. Sin embargo, ambas muestran una mejora palpable en la profundidad de penetración alcanzable. Una capa típica de fundente en el metal base para FB-TIG se muestra esquemáticamente aquí.
Ventajas ofrecidas por A-TIG y FB-TIG sobre TIG convencional
Diversas investigaciones han revelado que el uso de dicho fundente puede obtener numerosas ventajas en comparación con la soldadura TIG convencional. Tanto A-TIG como FB-TIG proporcionan resultados similares y, por tanto, sus ventajas también son las mismas cuando se comparan con la convencional. Sus ventajas se enumeran a continuación.
- Profundidad de penetración mejorada: El uso de fundente activador conduce a un arco constricto que aumenta la densidad de calor del arco. Muchos defensores afirman que la reversión del Efecto Marangoni causa tal aumento en la penetración. La soldadura TIG asistida por fundente generalmente da penetración en el rango de 6–9 mm; sin embargo, con el uso de parámetros óptimos, una penetración tan profunda como 11 mm también puede lograrse en una sola pasada. Esto indica un aumento de aproximadamente 3 veces en la penetración en comparación con el proceso convencional de soldadura TIG.
- Cordón de soldadura estrecho: El arco constricto también resulta en un cordón de soldadura estrecho. Esto tiene ciertas ventajas indirectas como menor deformación, menor zona afectada por el calor (ZAT), etc. La ZAT se considera un punto débil en la unión soldada, ya que sus propiedades metalúrgicas se ven severamente afectadas por el calentamiento del arco y una ZAT más estrecha siempre es deseable.
En este artículo se proporciona una comparación científica entre la soldadura Activated Tungsten Inert Gas (A-TIG) y la soldadura Flux Bound Tungsten Inert Gas (FB-TIG). El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
Tecnología Industrial
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Torneado vs. Fresado: Diferencias clave explicadas
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- Soldadura MIG vs. MAG: Diferencias clave explicadas
- GMAW vs. GTAW: Comparación exhaustiva de dos técnicas de soldadura por arco
- Soldadura MIG vs. TIG: Diferencias clave y aplicaciones
- Soldadura Frontal vs. Trasera (Forehand vs Backhand): Diferencias Clave Explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Fabricación Metálica vs. Soldadura Metálica: ¿Qué los Diferencia?
- Fabricación Metálica vs. Soldadura: Diferencias Clave Explicadas