



TIG vs A‑TIG: Diferencias clave explicadas
La soldadura es un proceso de unión antiguo que puede ensamblar eficientemente y económicamente dos o más miembros estructurales permanentemente. Existe una gran variedad de procesos de soldadura que pueden unir estructuras de diversos materiales de maneras multifacéticas. La soldadura por arco con gas de tungsteno (GTAW), popularmente conocida como soldadura Tungsten Inert Gas (TIG), es uno de los procesos de soldadura por fusión donde los metales pueden unirse por coalescencia o formación de cordón de soldadura debido a la fusión de las caras de unión de los componentes base. El arco eléctrico, constituido entre el electrodo y los metales base conductores, se usa para fines de calentamiento y fusión.
Como consecuencia del extenso desarrollo a lo largo de las últimas décadas, la soldadura TIG ha surgido como una técnica de soldadura prometedora y fiable para unir permanentemente dos o más componentes metálicos. Puede realizarse en modo autogénico; sin embargo, el material de aporte también puede aplicarse cuando se desee (tanto los modos homogéneo como heterogéneo son posibles). La apariencia suntuosa del cordón de soldadura, mayor eficiencia del arco, menor probabilidad de defectos y nivel mínimo de salpicaduras hicieron de este proceso una técnica de fabricación favorable en una amplia gama de aplicaciones industriales, incluyendo construcción, automóvil y aeroespacial.
En la soldadura TIG, el arco eléctrico se establece entre el electrodo no consumible (hecho de tungsteno con pequeños elementos de aleación) y la pieza de trabajo conductora. Este calor del arco funde las caras de unión de los componentes base, lo que finalmente produce coalescencia. El metal de aporte, si se aplica, también deposita en la abertura de raíz en estado fundido debido al calentamiento del arco. La preparación de borde también puede realizarse si el espesor de la placa es mayor a 4–5 mm. A pesar de muchas ventajas, la soldadura TIG está limitada por la penetración alcanzable, que es de alrededor de 3–3,5 mm basándose en muchos parámetros relevantes. Lograr profundidad de penetración superior a 3,5 mm en una sola pasada es prácticamente difícil con la soldadura TIG, si no imposible.
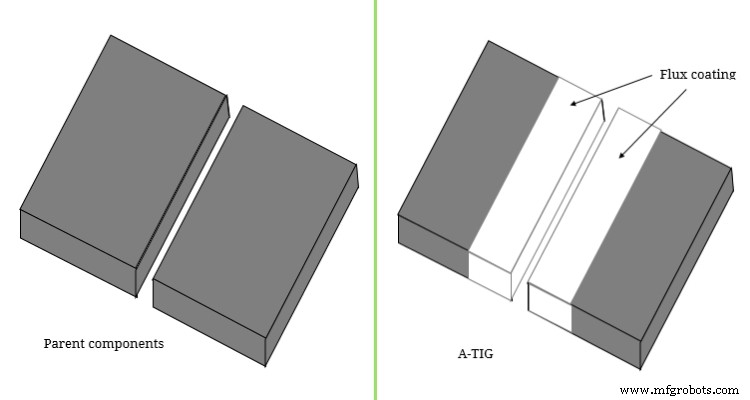
Esta limitación desencadena un interés de investigación palpable y, como consecuencia, han surgido muchas variantes que proporcionan ventajas únicas sobre el proceso convencional de soldadura TIG. La soldadura TIG activada y con fundente ligado son dos variantes notables. En la soldadura Activated Tungsten Inert Gas (A-TIG), una capa delgada de fundente activador se aplica en las caras de unión y la región circundante de los componentes base antes de la soldadura. Esto muestra un resultado prometedor al mejorar la profundidad de penetración en 3 veces o incluso más en comparación con la soldadura TIG convencional con parámetros de proceso similares. Por tanto, lograr penetración de 7–11 mm es factible con la soldadura A-TIG, lo que resulta en una mejora notable de la productividad en toda la fabricación. A continuación se presentan en formato de tabla las diversas diferencias entre la soldadura Tungsten Inert Gas (TIG) y la soldadura Activated Tungsten Inert Gas (A-TIG). Vale la pena mencionar que ambos procesos se realizan en el mismo conjunto y de la misma manera, excepto la aplicación de fundente en la soldadura A-TIG.
Tabla: Diferencias entre soldadura TIG y soldadura A-TIG
| Soldadura TIG | Soldadura A-TIG |
|---|---|
| No se aplica fundente activador en los metales base en la soldadura TIG. | Una capa delgada de fundente activador se aplica en las caras de unión y áreas circundantes antes de la soldadura. |
| Generalmente proporciona profundidad de penetración en el orden de 3–3,5 mm. | Puede proporcionar penetración mucho más profunda, en el rango de 7–11 mm. |
| El ancho del cordón de soldadura y también el ancho de la ZAT es más amplio. | Debido al fenómeno de constricción del arco, el ancho del cordón de soldadura y el ancho de la ZAT son más estrechos. |
| Establecer el arco eléctrico entre el electrodo y las placas base no es problemático. | Debido a la presencia de capa de fundente aislante en el metal base, establecer el arco es problemático. |
| Este proceso puede aplicarse para unir materiales delgados y gruesos. | Este proceso no es adecuado para materiales delgados (menos de 4 mm) ya que se observarán defectos como exceso de penetración. |
| Al juzgar sobre la base de una sola pasada, la soldadura TIG es más rápida. | Dado que el fundente debe aplicarse antes de la soldadura, la soldadura A-TIG consume más tiempo. |
| Es menos productiva, especialmente cuando se requieren unir placas más gruesas debido a la preparación de borde y múltiples pasadas. | Es altamente productiva, ya que se puede lograr penetración más profunda en una sola pasada sin ninguna preparación de borde. |
Uso de fundente activador
Esta es la diferencia principal entre la soldadura TIG y la soldadura A-TIG, ya que el fundente activador se usa solo en esta última. Dichos fundentes activadores incluyen un gran número de óxidos y haluros de metal como óxido de titanio (TiO₂), sílice (SiO₂), óxido de cromo (Cr₂O₃), carbonato de magnesio (MgCO₃), óxido de magnesio (MgO), dióxido de manganeso (MnO₂), óxido de calcio (CaO), óxido de aluminio (Al₂O₃), dióxido de circonio (ZrO₂), etc. Una mezcla homogénea de tales fundentes en diferentes proporciones también se usa. Dicho fundente se mezcla primero con un disolvente adecuado para preparar una pasta semisólida y la misma se aplica en las caras de unión y regiones circundantes del componente base. Debe aplicarse antes de la soldadura y debe permitirse que se seque antes de establecer el arco. El fundente puede aplicarse manualmente o con la asistencia de un sistema mecanizado; sin embargo, el espesor de esta capa de fundente debe ser uniforme para lograr una unión libre de defectos. Generalmente, este espesor varía de 30–75 µm basándose en varios parámetros relevantes.
Profundidad de penetración, ancho del cordón de soldadura y ZAT
Diversas investigaciones han demostrado claramente que una profundidad de 7–11 mm es alcanzable en una sola pasada sin ninguna preparación de borde pero con el uso de fundente adecuado; en comparación con la soldadura TIG común que puede proporcionar máximo 3,5 mm de penetración bajo condiciones similares. Tal mejora notable en la penetración se atribuye a la reversión del Efecto Marangoni cuando se aplica el fundente. El uso de fundente activador también conduce a la constricción del arco, lo que posteriormente aumenta la densidad de calor del arco eléctrico. Un arco constricto resulta en un cordón de soldadura más estrecho y también en una zona afectada por el calor (ZAT) más estrecha, ya que se desea una menor tasa de aporte de calor en un área particular.
Establecimiento del arco entre electrodos
Todo proceso de soldadura por arco requiere que se establezca un arco eléctrico entre el electrodo y los materiales de trabajo conductores. De hecho, este arco es la fuente principal de calor para fundir las caras de unión del material base. En la soldadura TIG, constituir el arco entre el electrodo de tungsteno puntiagudo y el metal base conductor no es problemático. Sin embargo, con la soldadura A-TIG, debido a la presencia de capa aislante en las superficies del metal de trabajo, el flujo de electrones se restringe y, por tanto, establecer el arco es un poco difícil. A menudo se usa una placa de soporte libre de fundente adicional en la entrada de la unión para facilitar este propósito. También requiere un voltaje de circuito cerrado ligeramente mayor para mantener el arco durante todo el proceso.
Unión de chapas finas y gruesas
La soldadura A-TIG proporciona inherentemente una penetración más profunda y, por tanto, no es económico usarla para unir chapas finas o placas con espesor inferior a 4 mm. Incluso si se usa para tales casos, se observarán exceso de penetración, inexactitud dimensional y alta deformación. Sin embargo, para unir componentes más gruesos, A-TIG es preferido, ya que puede dar penetración de 7–11 mm en una sola pasada y eso también sin ninguna preparación de borde. Por el contrario, la soldadura TIG puede usarse ventajosamente para unir componentes tanto delgados como gruesos siguiendo la técnica necesaria.
Preparación de borde, múltiples pasadas y productividad
Unir placas gruesas (espesor > 3,5 mm) mediante soldadura TIG requiere preparación de borde adecuada y múltiples pasadas para rellenar adecuadamente toda la abertura de raíz. La soldadura de múltiples pasadas también aumenta el nivel de aporte de calor en un área particular y, por tanto, el ancho de ZAT, la deformación, etc., también aumentan, lo cual es generalmente indeseable. Esto requiere un gran volumen de metal de aporte costoso, así como una cantidad considerable de tiempo. De hecho, la soldadura TIG no es adecuada cuando se requiere depositar un gran volumen de metal de aporte; la soldadura por arco con gas metálico (GMAW) es la opción preferida en tal escenario. Sin embargo, la soldadura A-TIG también puede usarse ventajosamente para tales propósitos sin requerir preparación de borde o soldadura de múltiples pasadas.
En este artículo se presenta una comparación científica entre la soldadura TIG y la soldadura A-TIG. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
Tecnología Industrial
- Soldadura MIG vs. TIG: Elige la Técnica Adecuada para tu Proyecto
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Torneado vs. Fresado: Diferencias clave explicadas
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- Soldadura MIG vs. MAG: Diferencias clave explicadas
- GMAW vs. GTAW: Comparación exhaustiva de dos técnicas de soldadura por arco
- Soldadura MIG vs. TIG: Diferencias clave y aplicaciones
- Soldadura Frontal vs. Trasera (Forehand vs Backhand): Diferencias Clave Explicadas
- Fabricación Metálica vs. Soldadura Metálica: ¿Qué los Diferencia?
- Fabricación Metálica vs. Soldadura: Diferencias Clave Explicadas