



Soldadura MIG vs. TIG: Diferencias clave y aplicaciones
La soldadura es uno de los procesos de unión populares que casi ha reemplazado a otros procesos de unión permanente, incluyendo el remachado. El desarrollo intensivo de la técnica de soldadura a lo largo de las últimas décadas la convierte en la opción prominente para la unión de estructuras metálicas, plásticos e incluso cerámicas. Por definición, la soldadura es uno de los procesos de unión que puede unir permanentemente dos o más componentes por formación de coalescencia con o sin la aplicación de material de aporte adicional, calor y presión. Existe una amplia variedad de tales procesos para satisfacer la necesidad de ensamblar diferentes materiales de diversas maneras. Dichos procesos pueden clasificarse como soldadura por arco, soldadura por gas, soldadura por resistencia, soldadura de estado sólido y soldadura por energía intensa. Cada uno de estos grupos tiene nuevamente varios procesos. MIG y TIG son dos procesos diferentes de soldadura por arco.
En la soldadura por arco, se establece un arco eléctrico entre el metal base y el electrodo. Este arco es la fuente principal de calor para fundir las caras de unión del metal base y formar coalescencia. Dado que los metales base deben fundirse para lograr la unión, todos los procesos de soldadura por arco son básicamente soldadura por fusión. Existen varios procesos de soldadura por arco, como soldadura por arco manual con electrodo revestido (MMAW), soldadura por arco con gas metálico (GMAW), soldadura por arco con gas de tungsteno (GTAW), soldadura por arco sumergido (SAW), soldadura por arco con núcleo de fundente (FCAW), soldadura por electroescoria (ESW), etc. Todos ellos se basan en el mismo principio en términos de técnica de unión, pero su capacidad y proceso son diferentes. Cada uno ofrece ciertas ventajas sobre los demás.
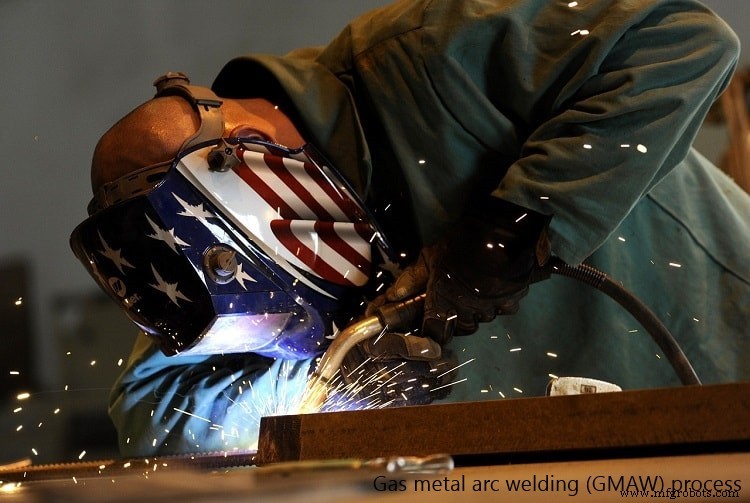
La soldadura por arco con gas metálico (GMAW) es un proceso de soldadura por fusión altamente productivo donde el electrodo consumible se alimenta continuamente a la zona de soldadura desde un carrete de alambre usando un sistema automatizado. El arco, constituido entre el electrodo y los metales base bajo la presencia de una diferencia de potencial suficiente, funde el electrodo a una tasa más rápida y posteriormente deposita en la abertura de raíz para perpetuar el proceso. También se suministra gas protector adecuado para proteger el arco de alta temperatura y las áreas circundantes de la oxidación. Basándose en la propiedad del gas protector, GMAW puede ser de dos tipos: Metal Active Gas y Metal Inert Gas. En la soldadura Metal Inert Gas (MIG), se utiliza un gas químicamente inerte (como argón, helio, etc.) para fines de protección; mientras que en la soldadura Metal Active Gas, un gas químicamente activo (como dióxido de carbono u oxígeno) se mezcla con gas inerte para usar como protección.
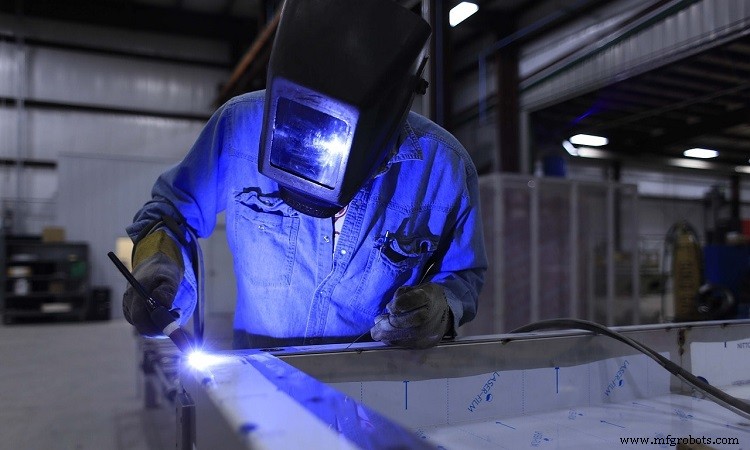
La soldadura por arco con gas de tungsteno (GTAW), popularmente conocida como soldadura Tungsten Inert Gas (TIG), es un proceso de soldadura por fusión versátil y fiable que utiliza un electrodo de tungsteno no consumible para constituir el arco eléctrico. El metal de aporte, si se necesita, también puede suministrarse externamente alimentando una varilla de aporte en la zona de soldadura. A diferencia de la soldadura MIG, la soldadura TIG no es adecuada para alta tasa de deposición de aporte; sin embargo, la calidad de la unión y la apariencia del cordón de soldadura es mucho mejor. Por tanto, tanto la soldadura MIG como la TIG son procesos de soldadura por fusión donde el calor se suministra por un arco eléctrico y ambos utilizan gas inerte como gas protector. Sin embargo, difieren en ciertas formas, incluyendo el proceso y la capacidad. A continuación se proporcionan en formato de tabla las diversas diferencias entre la soldadura MIG y la soldadura TIG.
Tabla: Diferencias entre soldadura MIG y soldadura TIG
| Soldadura MIG | Soldadura TIG |
|---|---|
| La soldadura MIG se realiza usando un electrodo consumible. | La soldadura TIG se realiza usando un electrodo no consumible. |
| El electrodo puede estar hecho de cualquier metal competente. | El electrodo está hecho de tungsteno con algunos elementos de aleación. |
| La tasa de deposición de aporte es muy alta. Por tanto, el proceso es altamente productivo. | La tasa de deposición de aporte es comparativamente baja. |
| Produce salpicaduras que causan pérdida de metal de aporte, mala apariencia, etc. | Es libre de salpicaduras si se emplean parámetros óptimos. |
| El modo de soldadura autogénico no es posible ya que el electrodo es consumible. | Es preferido para el modo autogénico; también puede aplicarse para otros modos. |
| No puede realizarse para requisitos de unión en posición overhead. | Puede aplicarse para requisitos de unión en posición overhead. |
| MIG es simple y generalmente no requiere soldador altamente entrenado. También es muy fácil de controlar. | TIG es un poco difícil, especialmente establecer y mantener el arco. Por tanto, requiere soldador experimentado. |
Electrodo consumible y no consumible
Un electrodo conductor es obligatorio en todo proceso de soldadura por arco para constituir el arco. A veces, este electrodo mismo deposita metal fundido en la abertura de raíz entre las placas base. Un electrodo consumible es aquel que puede fundirse por el calor del arco para depositar aporte durante la soldadura. Por el contrario, un electrodo no consumible no se espera que se funda durante la soldadura y, por tanto, el metal de aporte debe suministrarse externamente cuando se desee. En la soldadura MIG, el electrodo consumible se funde por el calor del arco y posteriormente suministra metal de aporte. Así, el electrodo se alimenta continuamente en la zona de soldadura a una tasa predefinida. La soldadura TIG se realiza usando un electrodo no consumible y, por tanto, no se funde para suministrar aporte. En caso de que se desee aporte, el mismo se suministra adicionalmente alimentando una varilla de aporte de pequeño diámetro debajo del arco.
Material del electrodo
El material de aporte debe ser compatible con el material base; de lo contrario, se producirá una soldadura defectuosa. Con la soldadura MIG, el metal de aporte (igual que el metal del electrodo) puede elegirse según el metal base. Por tanto, el electrodo puede estar hecho de una amplia variedad de metales, cada uno generalmente adecuado para un pequeño grupo de metales base. En la soldadura TIG, el electrodo siempre está hecho de tungsteno debido a su resistencia, alta temperatura de fusión y buena capacidad de retención de forma. A veces, también se añaden pocos elementos de aleación (por ejemplo, torio, óxido de lantano, óxido de cerio, zirconia, etc.) con el tungsteno para mejorar varias características de soldadura como la emisividad de electrones, la erosión del electrodo, etc.
Tasa de deposición de aporte y productividad
En el proceso de soldadura MIG, el electrodo en forma de alambre de pequeño diámetro enrollado en un carrete se alimenta continuamente mediante un arreglo mecanizado adecuado. Por tanto, el aporte puede depositarse a una tasa más rápida y, en consecuencia, este proceso de soldadura es altamente productivo en comparación con la soldadura TIG. Así, la soldadura MIG es adecuada cuando el borde está preparado en forma de V o U o la abertura de raíz es mayor.
Nivel de salpicaduras y apariencia
La salpicadura son pequeñas gotitas de metal de aporte fundido que se producen debido a la dispersión del arco y emergen posteriormente de la zona de soldadura. Esta salpicadura causa pérdida de metal de aporte que conduce a una tasa de deposición de aporte no uniforme. También desestabiliza el arco. Las gotitas de metal fundido depositadas abruptamente también perjudican la apariencia y a veces requieren rectificado para su eliminación. Muchos procesos de soldadura por arco producen salpicaduras, incluyendo GMAW (tanto MIG como MAG). Aunque MIG tiende a producir bajo nivel de salpicaduras, no puede realizarse de manera libre de salpicaduras incluso si se emplean un conjunto óptimo de parámetros de proceso y una técnica de soldadura adecuada. La soldadura TIG generalmente no produce salpicaduras a menos que la superficie del material de la pieza no esté limpia. El cordón de soldadura producido por la soldadura TIG es limpio, suave y atractivo.
Modos autogénico, homogéneo y heterogéneo
Basándose en la aplicación del metal de aporte y su composición, la soldadura puede clasificarse como modos autogénico, homogéneo y heterogéneo. Un modo autogénico de soldadura se realiza sin aplicar ningún metal de aporte. Cuando la abertura de raíz es virtualmente cero o muy pequeña, no se requiere aporte. En el modo homogéneo de soldadura, se aplica aporte y la composición del aporte es más o menos la misma que la del metal base. El aporte también se aplica en el modo heterogéneo de soldadura, pero la composición del aporte difiere sustancialmente de la del metal base. Dado que el electrodo consumible es inherente a la soldadura MIG, no puede realizarse en modo autogénico. Contrariamente, TIG es adecuado y preferido para tal propósito. TIG también puede aplicarse ventajosamente para modos homogéneo y heterogéneo con un conjunto óptimo de parámetros.
Posibilidad de unión en posición overhead
La posición de soldadura incluye posición plana, inclinada, overhead, etc. La posición de unión overhead es muy difícil de ejecutar, ya que el aporte debe depositarse contra la gravedad. El baño de metal fundido siempre tiene tendencia a caer y puede incluso lesionar al soldador. Por tanto, la fuerza gravitacional sola no es adecuada para la deposición adecuada de aporte; de hecho, impone restricción. La fuerza de Lorentz ayuda en tal situación. La soldadura TIG con un conjunto óptimo de parámetros puede emplearse para soldadura overhead. Sin embargo, requiere un soldador experimentado para lograr buena penetración y calidad de soldadura.
En este artículo se presenta una comparación científica entre la soldadura Metal Inert Gas (MIG) y la soldadura Tungsten Inert Gas (TIG). El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Gas Metal Arc Welding Handbook por W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) por I. H. Griffin, E. M. Roden y C. W. Briggs (3ª edición, Delmar Cengage Learning).
Tecnología Industrial
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Soldadura MIG vs. TIG: Elige la Técnica Adecuada para tu Proyecto
- Soldadura MIG vs. MAG: Diferencias clave explicadas
- GMAW vs. GTAW: Comparación exhaustiva de dos técnicas de soldadura por arco
- MMAW vs GMAW: Diferencias clave en procesos de soldadura
- TIG vs A‑TIG: Diferencias clave explicadas
- Entendiendo las diferencias: Soldadura A-TIG vs FB-TIG
- Soldadura por Fusión vs. Soldadura en Estado Sólido: Diferencias Clave Explicadas
- Soldadura Frontal vs. Trasera (Forehand vs Backhand): Diferencias Clave Explicadas
- Fabricación Metálica vs. Soldadura Metálica: ¿Qué los Diferencia?
- Soldadura MIG vs. TIG: ¿Qué técnica ofrece un rendimiento superior?