



RW Screw: Liderando la Automatización en Equipos Legados
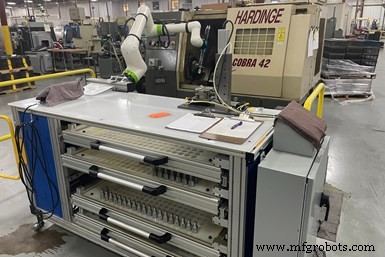
RW Screw cree que agregar robots a equipos legados que permanecen precisos tiene sentido. Aquí, un cobot atiende un centro de torneado Hardinge. Esta estación de robot con cajones para material y piezas terminadas está atornillada al piso para prevenir cualquier "caminata" debido al movimiento del robot, dada la posicionamiento de precisión requerido para instalar piezas en el collet del plato.
RW Screw de Massillon, Ohio actualmente emplea aproximadamente 230 personas. Bill Reeder, presidente del taller de mecanizado por contrato de 74 años, dice que un nivel óptimo de personal dado su capacidad de equipos es aproximadamente 265. La empresa tiene más de 200 herramientas de máquina, incluyendo VMCs, tipo suizo, husillo único, multi-husillo, máquinas de transferencia rotativa y rectificadoras, así como equipos de mecanizado secundario y acabado. Desafortunadamente, un pequeño número de estos pueden estar inactivos a veces porque no hay nadie disponible para operarlos.
Una razón es que hay muchos negocios de fabricación en el área del norte de Ohio todos compitiendo por la misma gente. Además, Amazon abrió recientemente un nuevo centro de cumplimiento en el cercano Canton que se espera cree 1,000 nuevos empleos. El desafío de personal ha llegado al punto donde RW Screw ha realizado que implementar automatización y tecnología que puede reducir la participación humana en procesos de fabricación son necesarios para mantener el éxito hacia adelante.
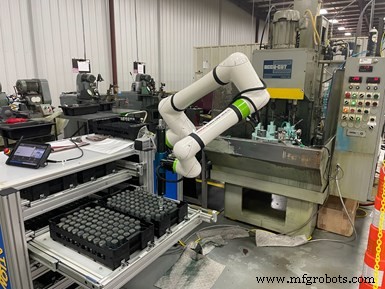
Aquí hay otro ejemplo de un nuevo cobot atendiendo efectivamente una máquina de bruñido más antigua —aunque precisa.
De hecho, Reeder dice que la empresa evalúa oportunidades para automatizar procesos no simplemente con un ojo hacia volverse más eficiente per se, sino más bien como un medio requisito para un fin para asegurar que continúe entregando productos a tiempo y a especificación a sus clientes como se espera.
Agregar robots para atender equipos de fabricación es una parte de su solución. La empresa instaló recientemente seis robots en un lapso de siete meses y planea agregar 10 más este año. Dicho esto, Reeder señala que ninguno ha o eliminará el trabajo de nadie allí. En cambio, los empleados pueden ser reasignados para realizar tareas que pueden ser más valiosas que cargar y descargar herramientas de máquina, por ejemplo.
A lo largo de los años, RW Screw también ha aprendido lecciones sobre integrar automatización como medio para reducir o eliminar operaciones manuales como Reeder me explicó durante una visita reciente. Una de estas es que la automatización es más que robots, citando cómo la empresa ha considerado cómo la inspección, medición de herramientas y dispositivos de sujeción, así como el tipo de alimentadores de barras que usa pueden agilizar el trabajo en la planta.
Pero, durante mi visita, Reeder también señaló tres tácticas que RW Screw aplica con respecto a la integración de automatización que siento que merecen consideración tanto para talleres nuevos en automatización como para aquellos experimentados con ella. Esas tácticas incluyen tomarse tiempo al integrar robots, crear un comité directivo de automatización, y trabajar para desarrollar ingenieros de automatización, no necesariamente ingenieros de fabricación.
Adiciones de Robots y Otra Automatización
E. Ray Woolley fundó R.W. Screw Products Inc. en 1948. Ahora conocida como RW Screw, la empresa tiene una instalación con más de 200,000 pies cuadrados de espacio de fabricación y administrativo.
El primer paso significativo de la planta en automatización robótica fue integrar un robot Denso por sí misma para cargar y descargar ejes en una máquina de conformado de estriado. Transportadores se usan para tanto entregar nuevas piezas al robot como recolectar piezas completadas después del mecanizado.
RW Screw también ha instalado varios modelos colaborativos (también conocidos como cobots). Por ejemplo, varios cobots FANUC CRX-10iA/L de seis ejes atienden equipos como centros de torneado, máquinas de bruñido y rectificadoras, algunos de los cuales son equipos legados, pero permanecen altamente precisos.
Reeder dice que la empresa aprecia la robustez de los cobots, que ofrecen una carga útil de 10 kg y alcance de 1,418 mm así como el soporte al cliente de FANUC. Y aunque estos cobots están diseñados para ser re-desplegados de una máquina a otra, la planta tiene cada uno dedicado a una máquina específica. La mayoría están unidos a mesas/soportes con cajones usados para presentar material bruto al robot y recolectar piezas completadas una vez mecanizadas. La planta atornilla estos soportes al piso para prevenir cualquier posible "caminata" debido al movimiento del robot.
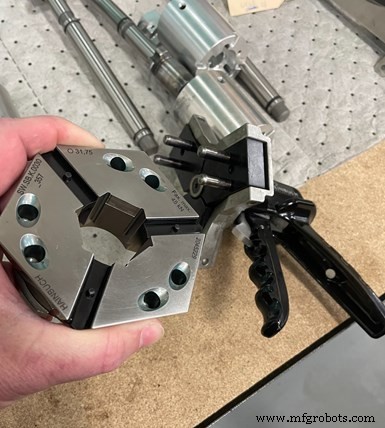
Los cambios para máquinas de transferencia rotativa, multi-husillo y otros centros de torneado ahora son más rápidos usando pinzas de cambio rápido.
Pero, la planta considera otro equipo que puede automatizar un proceso o reducir el tiempo y cantidad de intervención humana. La sujeción de cambio rápido de Hainbuch es un ejemplo de lo último. De hecho, fue un artículo que Hainbuch produjo, porciones del cual parafraseo en los siguientes párrafos, lo que me impulsó a visitar RW Screw para aprender más sobre los esfuerzos de mejora de la planta en primer lugar.
La planta usa mandriles hidráulicos estacionarios Hydrok de Hainbuch en sus máquinas de transferencia rotativa Hydromat y Schutte. Jason Schoemann, ingeniero de ventas en Hainbuch America, señala la máquina Hydromat Eclipse de 12 estaciones de RW Screw equipada con mandriles hexagonales Hydrok SE 65 con rango de sujeción de 3 a 65 mm. "El Hydrok SE 65 se adapta bien al rango de tamaño de la familia de piezas de RW Screw, y la geometría hexagonal ofrece protección óptima contra contaminación, aumenta la vida de la herramienta y entrega 25% mayor fuerza de sujeción", dice Schoemann. "Acomoda tanto barra redonda como hexagonal con cabezales de sujeción que pueden cambiarse rápida y fácilmente".
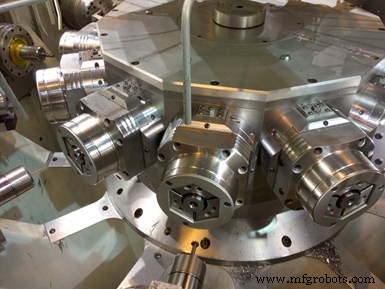
La máquina de transferencia rotativa Hydromat Eclipse de 12 estaciones de RW Screw está equipada con mandriles hexagonales Hainbuch Hydrok SE 65 que se dice proporcionan 25% mayor fuerza de sujeción que dispositivos convencionales. Crédito de foto: RW Screw
Para cambios de pinza, un operador usa un dispositivo estilo pistón con pines que inserta en la cara de una pinza y aprieta el mango. Un mecanismo de bloqueo en el mango mantiene el dispositivo colapsado mientras se instala y remueve la pinza. Presionar un gatillo desbloquea el dispositivo de cambio y libera la pinza.
"La función de cambio rápido de Hainbuch es esencial para lograr nuestros objetivos de producción", explica Reeder. "Lo que solía tomar uno o dos días para cambiar entre piezas ahora toma 30 minutos, y podemos pasar de barra hexagonal a redonda en 3 horas. Igualmente importante para mantener tolerancias con éxito es la alta repetibilidad del sistema Hainbuch debido a rectificado de precisión. Además, el 25% extra de rigidez reduce vibraciones, que es un factor crítico al tornear barra hexagonal".
Ejemplos de otro equipo que la planta ha encontrado para automatizar procesos más allá de agregar robots incluyen:
- Alimentadores de barras estilo revista. Los alimentadores de barras se usan comúnmente en la mayoría de talleres de mecanizado de alta producción, pero vienen en varios diseños. RW Screw encuentra valor en modelos estilo revista que permiten cargar grandes paquetes de barras para lograr tramos largos —quizás tres turnos— de mecanizado desatendido. Los ha agregado a máquinas de transferencia rotativa y multi-husillo en forma de marcas Cucchi BLT y FMB de Edge Technologies que aceptan barras de 12 pies para extender aún más el tiempo de mecanizado desatendido y reducir el tiempo de inactividad de la máquina.

Alimentadores de barras estilo revista que aceptan barras de 12 pies extienden el tiempo de mecanizado desatendido y reducen el tiempo de inactividad en RW Screw para equipos como máquinas de transferencia rotativa.
- Preajustador de herramientas. Un preajustador de herramientas mide automáticamente offsets para que un operador no tenga que hacerlo en una máquina mientras instala nuevo utillaje para un nuevo trabajo. RW Screw usa un preajustador Origin de Omega TMM, que el fabricante del dispositivo dice se adapta a la necesidad de la industria para un dispositivo de preajuste óptico de herramientas de nivel de entrada para planta. El utillaje para nuevos trabajos se agrupa entonces y se entrega a la celda de trabajo de una máquina para esperar instalación.
Gracias a un preajustador de herramientas, el utillaje para nuevos trabajos puede medirse fácilmente, luego agruparse y entregarse a la celda de trabajo de una máquina para esperar instalación para un nuevo trabajo.
- Dispositivos de inspección por visión. Instrumentos de medición sin contacto usando cámaras para medir piezas pueden acelerar enormemente los procesos de inspección. En un ejemplo, un estudio de tiempo reveló que una persona que atendía dos máquinas pasaba el 60% de su tiempo midiendo piezas en la máquina. Ahora, esas mediciones se toman automáticamente en un sistema de visión Keyence para permitir que esa persona atienda tres máquinas. La planta también creó una celda para piezas que requieren inspección al 100% que usa un alimentador de cuenco para suministrar piezas a un sistema de visión encerrado y estación de tacto para medirlas automáticamente mientras clasifica las buenas de las malas.
En un momento, un técnico pasaría 20 minutos cada hora midiendo estas piezas de eje complejas. Ahora, este sistema de visión Keyence mide automáticamente esas piezas casi instantáneamente para liberar al técnico para realizar otras tareas de valor agregado.
Lecciones de Automatización, Consejos
Tres prácticas que RW Screw implementa como parte de su enfoque para aplicar automatización destacaron durante mis conversaciones con Reeder. Enumeradas a continuación, estas ideas podrían valer la pena considerar tanto si está en las etapas tempranas de automatizar procesos o ha estado integrando automatización por algún tiempo.
- Tómese tiempo al integrar robots. Integrar su primer robot enseñó a RW Screw no apresurar estos proyectos, especialmente en un entorno de alta producción. Hoy, la planta crea máquinas "simuladas" —plantillas que imitan máquinas reales— para usar mientras programan un robot, identificando puntos de contacto, afinando el proceso, etc. Ajustar el proceso con el robot frente a la máquina real no solo puede extender el tiempo de inactividad de la máquina, sino que podría causar que los empleados duden del valor de la robótica si están lidiando con problemas por un período después de la integración.
- Establezca un comité directivo de automatización. RW Screw creó un comité directivo de automatización que se reúne semanalmente para discutir proyectos de automatización propuestos. Una vez por trimestre, el comité examina de cerca para identificar proyectos con los que tiene sentido avanzar. Como parte de estos esfuerzos, Reeder y otros gerentes dan paseos regulares por la planta para involucrar a los empleados y aprender sobre cualquier punto de dolor de producción. La solución a un problema podría ser agregar un robot, pero también podría ser agregar otra tecnología para abrir un cuello de botella de producción que existe debido a una operación manual.
- Desarrolle ingenieros de automatización. En el pasado, RW Screw se enfocó en desarrollar técnicos de fabricación, expertos en cómo mecanizar una pieza, cómo funciona una herramienta o pinza, etc. Eso sigue siendo valioso. Sin embargo, ha pivotado un poco para desarrollar técnicos de automatización que entienden robots, medición automatizada y varias otras formas de automatización de planta. Como señala Reeder, la planta no puede permitirse tener a su personal de mantenimiento haciendo continuamente cambios de puntos de contacto de robot todo su turno. Todo el personal debe aprender a realizar tareas como esa, y la planta continuará invirtiendo en ese tipo de capacitación hacia adelante.
Previamente, este trabajo de alto volumen requería nueve personas en tres turnos para realizar inspección de piezas al 100%. Por lo tanto, RW Screw diseñó este proceso que usa un alimentador de cuenco para suministrar piezas a una celda de inspección que incluye un sistema de visión y tacto para medir automáticamente todas las piezas y clasificar las buenas de las malas.
Sistema de control de automatización
- La automatización cubre vacíos laborales durante la crisis del COVID-19
- 4 estrategias probadas para implementar automatización industrial
- Trazando el Futuro de la Automatización en Operaciones de Cadena de Suministro
- Construyendo una cadena de suministro robusta: Cómo los expertos fabricantes de herramientas y matrices impulsan la innovación
- Mitos de la automatización industrial al descubierto: Separando realidad de ficción
- Desmintiendo 4 Mitos de la Automatización de Almacenes: Lo que Debes Saber
- 5 Procesos Líderes de Fabricación Aditiva Explicados
- Entendiendo los Tres Tipos Más Comunes de Abrazaderas de Manguera
- Los 6 accionamientos de tornillo más comunes explicados: torque, uso y selección
- Accesorios de tornear por batido de precisión para tornos de roscado multi-eje tipo suizo
- Soluciones low-code aceleran la automatización de procesos industriales