



Eliminar el Stringing en Impresión 3D: 5 Estrategias Probadas para Modelos Limpios y de Alta Calidad
Profesionales y aficionados coinciden: el stringing (hilos o "pelos") es un problema común en su trabajo diario. Entonces, ¿qué es el stringing en impresión 3D?
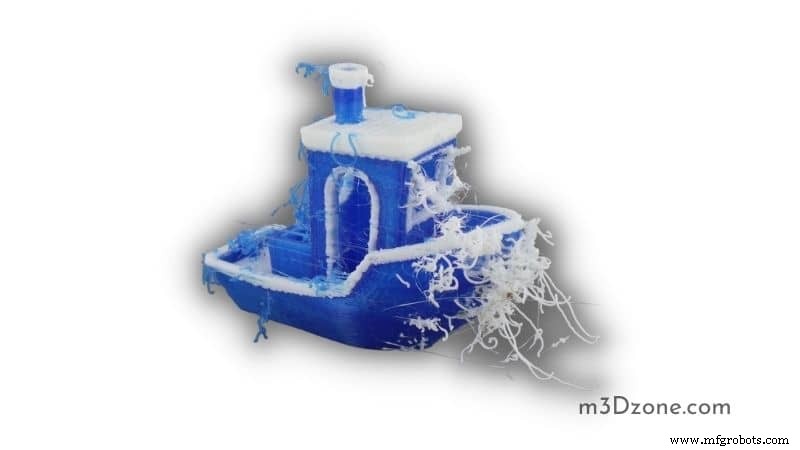
El stringing ocurre cuando el filamento gotea por la boquilla en zonas donde no debería.
Hace que el modelo parezca sucio, ya que finos hilos de filamento ocupan los huecos de la impresión. Además, el stringing afecta negativamente la calidad final.
Los modelos con huecos significativos tienden a sufrir más stringing. Afortunadamente, corregirlo es fácil porque varios ajustes de impresión ayudan a combatirlo.
El ajuste de retracción (retraction) encabeza la lista: permite al extrusor tirar del filamento hacia atrás al terminar una sección, deteniendo el goteo que causa stringing.
También, la retracción ayuda a que el cabezal empuje el filamento de nuevo a la boquilla cuando toca volver a imprimir.
¿Por Qué Ocurre el Stringing en Impresión 3D?
El stringing o exudación de plástico es frecuente en el proceso. Se nota fácilmente porque deja delicados hilos similares a telarañas o cabellos.
El stringing ocurre por un par de razones. La causa más típica es la exudación de filamento por el cabezal mientras se desplaza.
Mientras el cabezal recorre el volumen de construcción, diminutos trozos de filamento gotean, causando stringing excesivo. Estos filamentos fundidos acaban solidificándose, pegándose a las piezas impresas.
Ordinariamente, el stringing no debería ocurrir. Sin embargo, también puede depender del tipo de filamento que uses. Del mismo modo, materiales higroscópicos como TPU y Nylon tienden a tener stringing si no se almacenan bien.
Otra razón es el uso de filamentos que necesitan alta temperatura para fundir. Puede que necesites editar los ajustes de proceso para lograr la temperatura correcta y así detener el stringing excesivo.
¿Qué Hace el Stringing a los Modelos Impresos en 3D?
El stringing, exudación o goteo ocurre cuando material excedente e indeseado permanece en el modelo tras finalizar la impresión. Recibe el nombre "stringing" porque el material sobrante parece hilos.
Significativamente, el material extra queda atrapado en bordes y lados del modelo terminado, haciéndolo lucir desordenado. Además, la pieza pierde las dimensiones exactas que debería tener, perdiendo calidad.
Algunos usuarios prefieren retirar hilos de plástico con stringing moderado de modelos terminados. Sin embargo, les resulta difícil eliminar los hilos con métodos ordinarios de post-procesado.
Notablemente, los usuarios tienden a dejar marcas innecesarias que empeoran la calidad superficial. En justicia, estos esfuerzos no valen la pena, pues al final suelen desechar el modelo y reimprimirlo con ajustes actualizados.
¿Qué Causa el Stringing en Impresión 3D?
Calor Excesivo
Si calientas un polímero, se funde. El plástico fundido se deposita capa a capa para construir el objeto. Si la impresora usa una temperatura de impresión alta, produce demasiado calor que causa stringing.
A medida que aumenta la temperatura del extrusor, la boquilla puede filtrar trozos de plástico que causan stringing.
Velocidad de la Impresora 3D
La velocidad a la que trabaja la impresora determina si puede causar exudación. Si la impresora se mueve extremadamente rápido, causa huecos y exudación.
Por eso, la mayoría de impresoras 3D tienen velocidad ajustable para evitar el stringing.
Cómo Arreglar Stringing / Exudación
El stringing o exudación afecta la calidad de impresión. Por tanto, ayuda encontrar formas de combatirlo. El calor excesivo en el motor del extrusor causa alta temperatura de impresión que resulta en stringing.
También, una alta velocidad de impresión sigue siendo una de las causas más típicas. Si eres un entusiasta buscando soluciones a este fenómeno evidente, debes abordar estas causas.
Distancia de Retracción
La distancia de retracción es el ajuste más crítico. Determina el volumen de plástico que se retira hacia la boquilla.
Cuanto más plástico se retrae, menor la posibilidad de goteo de la boquilla.
La mayoría de extrusores directos estándar requieren una distancia de retracción de 0,5 mm a 2,0 mm. Si experimentas exudación, prueba aumentar la distancia de retracción en 1,0 mm e imprime test.
Comprueba si el test resulta en un rendimiento mejorado sin exudación.
Velocidad de Retracción
Otro ajuste significativo es la velocidad de retracción. Determina qué tan rápido se retrae el filamento de la boquilla.
¿Cómo afecta la velocidad de retracción a la exudación?
Si retraes demasiado lento, el plástico gotea lentamente y puede filtrar antes de que el extrusor se mueva a su siguiente destino.
Por el contrario, si retraes demasiado rápido, el filamento puede separarse del plástico fundido dentro de la boquilla.
Más significativamente, el punto óptimo se encuentra en el rango de 1200‑1600 mm/min (20‑100 mm/s).
Temperatura de Boquilla Excesivamente Alta
Una vez que tienes los ajustes de retracción correctos y sigues teniendo stringing, revisa los cables del termistor para asegurar que operan óptimamente y no afectan negativamente la temperatura.
Si el ajuste de temperatura es demasiado alto, el plástico dentro de la boquilla será menos viscoso y goteará fácilmente.
Por el contrario, si la temperatura es demasiado baja, el plástico permanecerá sólido y tendrá dificultad para extruirse.
Así, si la temperatura del extrusor es demasiado alta, bájala 5‑10 °C. Eso tendrá un impacto significativo en la calidad.
Movimientos Largos sobre Espacios Abiertos
El movimiento del extrusor entre dos ubicaciones distintas conlleva probabilidad de exudación.
Durante movimientos largos, el plástico empieza a gotear de la boquilla. Por tanto, cuanto más largo el recorrido, más exudación.
Más importante, ya existe software que ajusta automáticamente la trayectoria de la boquilla, acortándola, para eliminar el problema.
Velocidad de Movimiento de la Impresora
Puedes reducir el stringing aumentando la velocidad de movimiento del cabezal. Además, el tiempo que el extrusor tarda en desplazarse entre dos ubicaciones determina la cantidad de hilos.
Siempre puedes ajustar la velocidad de movimiento para reducir el stringing mientras viaja entre dos puntos.
Secado del Material de Filamento
Asegura siempre tu filamento plástico para protegerlo de absorber humedad del ambiente.
La humedad del filamento tiende a evaporarse dentro de la boquilla y empujar el plástico hacia fuera, por lo que la evaporación de humedad dentro de la boquilla resulta en stringing con productos finales mal impresos.
¿El PLA es Más Susceptible al Stringing que Otros Filamentos?
Distintos materiales tienen distintos rangos de temperatura. Por ejemplo, el PLA tiene un rango bajo de 185‑205 °C.
Por otro lado, el PETG tiene un rango más alto de 220‑245 °C.
La mayor temperatura de impresión del PETG y otros materiales reduce la viscosidad (resistencia al flujo). Esto hace que esos materiales sean más propensos al stringing que el filamento PLA.
Formas Sencillas de Prevenir el Stringing en Impresión 3D
1. Imprime a la Temperatura Correcta
Si quieres reducir stringing, imprime a la temperatura adecuada. Asimismo, reduce tu ajuste de temperatura para asegurar exudación mínima.
2. Aumenta los Ajustes de Retracción
El mecanismo de retracción funciona como una marcha de retroceso. Si activas la retracción, tirará hacia atrás de los plásticos semisólidos que empujan el líquido a extruirse.
La retracción alivia la presión de los filamentos fundidos. Así, evita que el plástico gotee de la boquilla en movimiento.
3. Ajusta la Velocidad de Impresión
Ajustar tu velocidad ayuda a detener la exudación. Significativamente, el filamento tardará más en fundirse y estar listo para extruirse al moverse poco.
4. Protege tu Filamento de la Humedad
Los filamentos absorben humedad del ambiente. Esta humedad se convierte en burbujas al evaporarse al calentarse. Aun así, las burbujas al estallar causan exudación.
Por tanto, necesitas almacenar y asegurar tu filamento lejos de la humedad. Dejar el filamento al aire libre prolongadamente hace que absorba agua.
5. Limpia la Boquilla de tu Impresora
Las boquillas a menudo acumulan partículas de plástico durante la impresión. Si se dejan mucho tiempo sin limpiar, el plástico se atasca dentro.
Es común con filamentos de alta temperatura como PETG. Así que puedes considerar cambiar a filamentos de menor temperatura como ABS y PLA.
Limpiar la boquilla frecuentemente para evitar atascos te ayudará a prevenir el stringing.
Conclusión
El stringing en impresión 3D sigue siendo un reto frecuente que hay que abordar para mejorar la calidad.
El stringing hace que la impresión parezca desordenada y fea, ya que plástico indeseado se asienta en bordes y superficie.
El objeto pierde sus dimensiones originales e impacta negativamente en la calidad. Por suerte, existen numerosas medidas para combatir el stringing: ajustes de retracción, velocidad adecuada, limpieza de la boquilla y prevención de humedad en el filamento.
Impresión 3d
- 8 Estrategias Comprobadas para Eliminar Tiempo Muerto y Reducir Costes
- 7 Estrategias Comprobadas para Eliminar Accidentes con Equipos Pesados en Obras
- Otto DIY+: Robot Arduino Bluetooth fácil de imprimir en 3D
- 8 estrategias probadas para proteger a los fabricantes de ciberataques
- Prevención de cortes de energía: 5 estrategias esenciales para proteger su negocio
- 6 Tácticas Comprobadas para Afilar la Eficiencia de Programas CNC
- Cómo los Codificadores Láser Protegen las Marcas: 3 Estrategias Clave Antifalsificación
- Prevén daño al turbocompresor: Soluciones simples para apagados en caliente
- 4 estrategias probadas para impulsar la eficiencia de combustible en excavadoras
- Cómo prevenir y reparar marcas de hundimiento en piezas moldeadas por inyección
- Seis formas probadas de eliminar la frustración en el análisis de fallos por corrosión