



Configuración experta de PETG en Cura: Perfiles para impresiones perfectas
El PETG es uno de los polímeros más usados en impresión 3D, superado solo por el PLA. Es una versión modificada del plástico que se usa en botellas de refresco, por ejemplo. La modificación lo hace más adecuado para impresoras 3D al bajar su temperatura de fusión y facilitar la extrusión. Comparado con el PLA, el PETG es más resistente pero más blando. Algunos filamentos también tienen opacidades variables y pueden lograr buenos niveles de transparencia, lo que es bueno no solo por razones estéticas sino para proyectos que incorporan luces. También tiene un rango de temperatura de trabajo más alto, y es más adecuado para condiciones exteriores.
Ahora que conocemos las ventajas del PETG, ¡descubramos cómo ajustar la configuración de la impresora para lograr los mejores resultados posibles!
Para imprimir con PETG, la temperatura de cama debe ser de 70 °C o más, mientras que la temperatura de impresión debe estar entre 220 °C y 240 °C. Es importante apagar el ventilador para las capas iniciales y establecer la velocidad de impresión entre 30 y 50 mm/s. Con PETG debes vigilar el stringing, la adherencia a la cama y la separación de capas o deslaminación, por lo que la configuración de retracción es muy importante.
Repasaré cada uno de los ajustes con mayor detalle y discutiré cómo afinarlos. ¡Empecemos!
Los problemas del PETG
El PETG puede ser muy propenso al stringing, pero es solo cuestión de tener las retracciones bien calibradas o soplar rápidamente los modelos terminados con una pistola de calor para eliminar los finos hilos de plástico. La adherencia a la cama también es una preocupación porque para algunos usuarios el PETG no se adhiere lo suficiente y para otros se adhiere demasiado, haciendo que retirar el modelo de la cama sea un dolor. Finalmente, hay una mala unión entre capas que puede dar problemas, pero generalmente también se puede gestionar en el laminador.
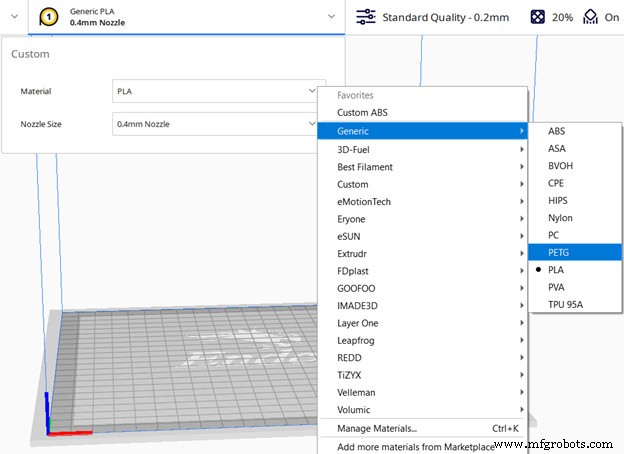
Activa el perfil PETG por defecto de Cura (Úsalo como punto de partida)
Cura tiene muchos perfiles de marcas conocidas integrados, por lo que es una idea inteligente usarlos como punto de partida y hacer pequeños ajustes desde ahí. Si la marca no está en la lista, puedes empezar con un perfil genérico de PETG.
Altura de capa
La altura de capa tiene un efecto significativo en el tiempo de impresión, el detalle y la resistencia. Cuanto mayor sea la altura de capa, menor el tiempo de impresión, pero menos detalle y resistencia. Para PETG se recomienda elegir una capa fina para evitar la deslaminación.
Según un estudio, cuanto mayor es la relación entre altura de capa y tamaño de boquilla, menor es el hueco entre capas y mejor la resistencia. Por tanto, si necesitas una capa mayor, es aconsejable usar una boquilla mayor. Es posible emular una boquilla mayor cambiando el ancho de extrusión, pero probablemente sea mejor no exceder el 125-150 % del tamaño real de la boquilla. (Ejemplo: 0,6 mm para boquilla de 0,4 mm).
Más información sobre este tema en este artículo nuestro.
Ajuste fino
Imprime cambiando solo ligeramente la altura de capa y comprueba los resultados hasta encontrar la altura de capa perfecta para tu proyecto específico.
Altura de capa ideal para PETG:
- Para detalle: 25 % del tamaño de boquilla o ancho de extrusión (0,1 mm para boquilla de 0,4 mm)
- Mejor altura de capa general: 25-40 % del tamaño de boquilla o ancho de extrusión (0,15 mm para boquilla de 0,4 mm)
- Impresiones rápidas/prototipado: 50-80 % del tamaño de boquilla o ancho de extrusión (0,2-0,3 mm para boquilla de 0,4 mm)
Temperatura de impresión
La temperatura de impresión para PETG no es tan permisiva como para PLA. Si no se ajusta bien, obtendrás modelos muy stringing con poco detalle o deslaminación grave. Cuanto mayor sea la temperatura de impresión, mayor la adhesión entre capas pero menor el detalle.
Ajuste fino
El ajuste de temperatura puede hacerse imprimiendo una torre de calibración de temperatura y cambiando la temperatura de extrusión tras una distancia fija. Una vez terminada la impresión, podrás ver claramente el rango en el que tu filamento tiene la mejor adhesión entre capas y detalle.
Temperatura de impresión ideal para PETG: 220-240 °C
¡Hay un buen vídeo sobre este tema!
Temperatura de cama
El PETG es conocido por adherirse demasiado bien a algunas superficies pero también mal si la temperatura de cama no está bien ajustada. Con camas de cristal, la pieza a veces se desprende con trozos de la cama pegados. Un buen agente desmoldante como barra de pegamento es vital en estas circunstancias.
Un estudio muestra que una temperatura de cama ligeramente superior a la temperatura de transición vítrea del filamento mejora enormemente la adherencia.
A diferencia de sustancias como el agua, los polímeros tienen una temperatura característica adicional, la temperatura de transición vítrea. Cuando el polímero se calienta por encima de este umbral, sus propiedades físicas cambian de frágil y duro a dúctil y resistente. La temperatura vítrea del PETG es de unos 80 °C. Por tanto, si tu máquina puede alcanzar esta temperatura, se recomienda encarecidamente ajustarla al menos a 70 °C o más. Se espera un elephant's foot más pronunciado, pero esto puede compensarse en el laminador o en el propio modelo añadiendo un chaflán en la parte inferior.
Ajuste fino
Empieza con la cama a al menos 70 °C y sube en incrementos de 5 °C si la impresión falla. Ten cuidado de que subir demasiado puede arruinar tu cama porque el modelo se adhiere demasiado y arranca parte del revestimiento o incluso trozos de la propia cama.
Temperatura de cama ideal para PETG: 70-85 °C
Velocidad de impresión
La velocidad de impresión para PETG es similar a la del PLA, aunque ir más lento puede dar mejores resultados. Los ajustes por defecto de CURA deberían estar bien. De 30 a 50 mm/s es un rango sensato. Algunas fuentes sugieren que aumentar las velocidades de desplazamiento (travel) puede mejorar el stringing. Si tu impresora puede manejar 120+ mm/s, vale la pena probarlo.
Ajuste fino
Puedes afinar tu velocidad imprimiendo la misma pieza varias veces con velocidades variables.
Ajustes de velocidad ideales para PETG:
- Velocidad de impresión: 30-50 mm/s
- Velocidad de impresión de capa inicial: 20-30 mm/s
- Velocidad de relleno: 40-60 mm/s
- Velocidad de desplazamiento (travel): 100+ mm/s según la impresora
Retracción
El PETG puede ser bastante propenso al stringing porque imprime en caliente y no usa mucho enfriamiento, pero con retracciones adecuadas y otras opciones activadas, puedes obtener resultados impresionantes.
Una prueba de stringing puede ayudar a ajustar la retracción. Primero, usa una distancia de retracción de 3 mm si tienes extrusor directo y 6 mm si tienes configuración Bowden. Una velocidad de retracción de 25 mm/s en cualquiera de las dos configuraciones sería una buena estimación inicial o prueba más lento. Los ajustes de stock de Cura suelen funcionar bien.
¿Qué es Combing y qué ajuste usar?
Combing desactiva la retracción y modifica los movimientos de desplazamiento para ir sobre el relleno y depositar cualquier plástico que gotee. Puede ser útil configurarlo en «Within infill» (dentro del relleno).
Ajuste fino
Puedes afinar tu velocidad imprimiendo la misma pieza varias veces con velocidades y distancias de retracción variables.
Ajustes de retracción ideales para PETG:
- Distancia de retracción: 3 mm para directo o 6 mm para Bowden
- Velocidad de retracción: 25 mm/s
- Combing: ACTIVADO y configurado en «Within Infill»
Adherencia a la cama
Como se mencionó en la sección de temperatura de cama, si la temperatura se establece por encima de la temperatura de transición vítrea del filamento, la fuerza de adherencia mejorará significativamente.
Los brims (borde) son un borde de una sola capa que aumenta el contacto con la cama. Su uso es particularmente útil en modelos que no tienen una buena base para adherirse a la cama. La skirt (falda) es lo mismo, pero nunca entra en contacto con el modelo. La falda solo actúa como cebador para la boquilla, por lo que no es muy efectiva para adherir capas.
Las balsas (rafts) se comportan como un brim pero consisten en al menos dos o tres capas debajo de todo el modelo. También ayuda a compensar la irregularidad de la cama. La barra de pegamento y la laca son útiles no solo cuando la impresión no se adhiere, sino también cuando está firmemente adherida.
Ajustes ideales de adherencia a cama para PETG:
- Temperatura de cama: 70 °C o más
- Tipo de adherencia a cama: Láminas PEI o cristal recubierto
- Ancho de brim: Al menos 10 mm
- Productos que ayudan con la adherencia: Barra de pegamento, Laca
Enfriamiento de impresión
Para evitar deslaminación y warping, no uses enfriamiento con PETG. La primera mejor opción para piezas resistentes es apagar el enfriamiento de las piezas completamente, excepto para puentes (bridging). Para detalles nítidos y menos stringing puedes usar 100 % de velocidad de ventilador después de que se hayan depositado las primeras dos o tres capas.
Ajuste fino
Ajustes de enfriamiento ideales para PETG:
- Velocidad de ventilador en capa inicial: apagado
- Velocidad de ventilador: 0-100 % según busques detalle o resistencia
- Tipo de adherencia a cama: Láminas PEI o cristal recubierto
- Ancho de brim: Al menos 10 mm
¿Necesitas una cámara (enclosure) para imprimir PETG?
Imprimir con cámara no es estrictamente necesario para PETG, pero en habitaciones frías pueden ser útiles.
Resumen: Ajustes/Perfil ideal de Cura para imprimir PETG
- Altura de capa: 25-40 % del tamaño de boquilla o ancho de extrusión (0,15 mm para boquilla de 0,4 mm)
- Temperatura de impresión: 220-240 °C
- Temperatura de cama: 70 °C o más
- Tipo de adherencia a cama: Skirt
- Distancia de retracción: 3 mm para directo o 6 mm para Bowden
- Velocidad de retracción: 25 mm/s
- Combing: ACTIVADO y configurado en «Within Infill»
- Velocidad de impresión: 30-50 mm/s
- Velocidad de desplazamiento (travel): 100+ mm/s según la impresora
- Velocidad de ventilador capas iniciales: apagado
- Velocidad de ventilador resto de la impresión: 0-100 % según busques detalle o resistencia
Impresión 3d
- Dominando el acabado final para impresiones SLS de alta calidad
- Cómo lograr colores vivos y duraderos en impresión 3D SLS
- Técnicas profesionales de acabado para impresiones 3D FDM
- Contaminación de polvo: La amenaza silenciosa para la impresión 3D de metal de alto rendimiento
- 4 técnicas expertas para un acabado impecable en impresiones FDM 3D
- Dominando la Exportación STL de Alta Calidad para Impresión 3D Precisa
- Resistencia al Calor del PLA Explicada: Comparativa con ABS, ASA, PETG y Otros Materiales
- Ajustes óptimos de PETG para Ender 3 Pro y V2: Logra impresiones perfectas
- Configuración y Perfiles de Cura para ABS: Optimizados para Cada Impresora 3D
- Aplicaciones clave de actuadores neumáticos en automatización moderna
- Por qué OSGi es el framework ideal para soluciones IoT modernas