



Ajustes óptimos de PETG para Ender 3 Pro y V2: Logra impresiones perfectas
Decidí probar qué tan bien mi Ender 3 puede imprimir PETG e imprimí múltiples cubos de 20 mm e incluso un jarrón.
En este artículo, compartiré mis hallazgos, qué ajustes funcionaron y cuáles no, ¡y más!
También incluiré un par de fotos de los modelos que creé para que puedas ver la calidad de impresión que logré.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los ajustes ideales para crear impresiones de alta calidad en tu Ender 3, definitivamente consulta nuestros propios perfiles de Cura adaptados específicamente para la serie de impresoras Ender 3 (puedes conseguirlos todos por solo $7).
¡Sin más preámbulos, empecemos!
Temperatura de impresión
En general, el PETG imprime muy bien entre el rango de 220 °C y 250 °C. Sin embargo, la Ender 3 usa una configuración tipo Bowden que no está diseñada para imprimir por encima de 240 °C o 245 °C, ya que podría dañarse, así que recomiendo mantenerse en ese rango de 220 °C a 240 °C.
En mis pruebas, imprimir a 220 °C dio la mejor calidad de impresión en general.
Temperatura ideal de impresión de PETG en la Ender 3:
- 220 °C – 240 °C (con 220 °C dando resultados ligeramente mejores)
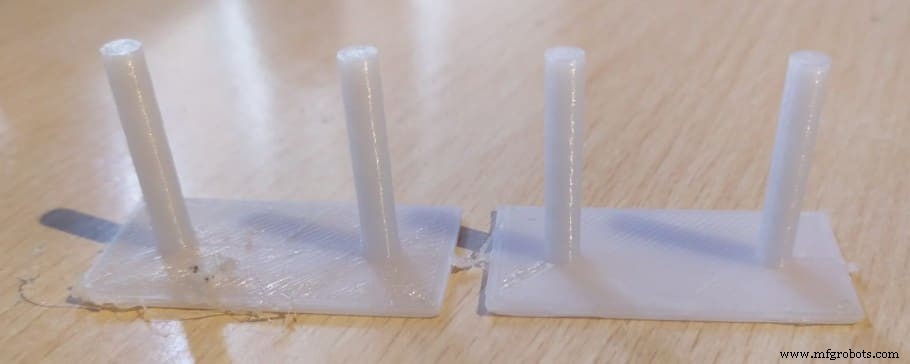
Después de probar múltiples temperaturas de impresión en más de 20 impresiones diferentes, descubrí que en mi caso, 220 °C dio los mejores resultados. 230 °C en adelante crearía hilos y protuberancias en las capas superiores de mis modelos; de hecho, puedes verlo aquí en las pruebas de stringing que realicé (imprimí más de 10 pruebas de stringing usando dos filamentos diferentes hasta que lo logré):
Adhesión a la cama
La adhesión a la cama es probablemente el factor más importante a considerar al imprimir, ya que quieres que tu primera capa se adhiera correctamente a la superficie de impresión para evitar deformaciones y que la impresión se despegue.
Factores como la temperatura de impresión, la temperatura de la cama, el tipo de superficie de impresión que uses, etc., influirán en qué tan bien el modelo se mantiene pegado a la superficie.
Temperatura de la cama
El PETG necesita imprimirse a una temperatura bastante alta, lo que significa que para evitar la deformación necesitarás establecer la cama entre 60 °C y 70 °C (60 °C es lo que generalmente se recomienda, sin embargo, no tuve buenos resultados con ello).
Ahora, aquí hay algo que quizás no sabías: cuanto más alta sea la temperatura de la cama, más fuerte será la adhesión. De hecho, se realizó un estudio donde los resultados mostraron que la adhesión a la cama era más fuerte al subir ligeramente por encima de la temperatura de transición vítrea del plástico, que en el caso del PETG es 80 °C (esencialmente, necesitas establecer la temperatura de la cama a un poco más de 80 °C).
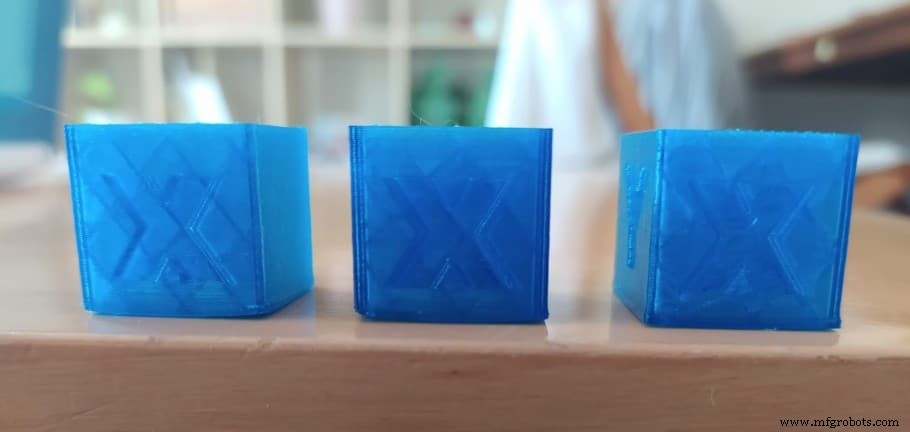
Imprimí un par de cubos de 20 mm diferentes a 230 °C con temperaturas de cama variables (60 °C, 70 °C y 85 °C), y las esquinas inferiores de los dos primeros cubos se deformaron (60 y 70 °C), pero a 85 °C la adhesión fue lo suficientemente fuerte como para que la deformación casi se eliminara.
Así que empieza con 60 °C y si la impresión se deforma, considera aumentar la temperatura de la cama a 70 °C y si eso no funciona, prueba 80 °C u 85 °C.
Temperatura ideal de cama para PETG en Ender 3:
- Para lograr la adhesión más fuerte posible, establece la cama ligeramente por encima de la temperatura de transición vítrea del PETG (80 °C). 85 °C parece dar la adhesión más fuerte.
Superficie de impresión
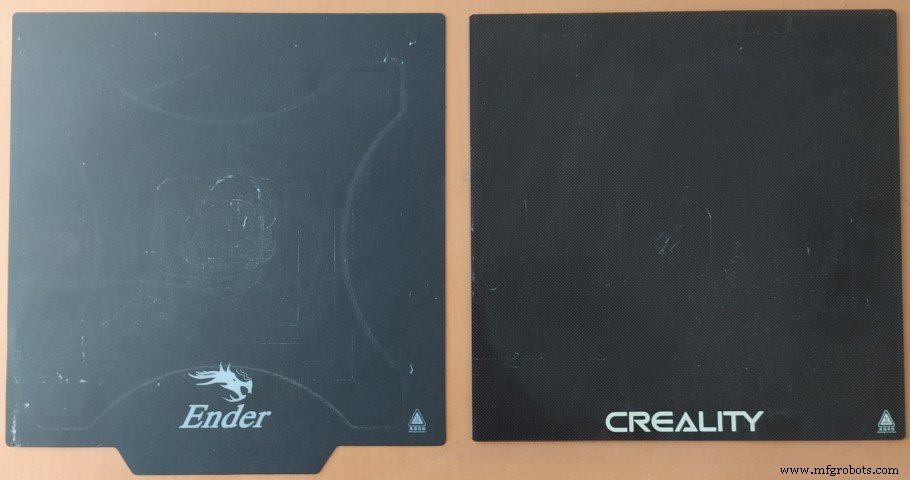
Mis pruebas de impresión de PETG en la Ender 3 se realizaron usando la cama de vidrio de Creality y, aunque objetos pequeños como el cubo de 20 mm sufrieron un poco de deformación, nunca se despegaron de la placa de impresión, sin importar la temperatura de la cama.
Mucha gente recomienda usar cinta Kapton o cinta de pintor azul, ya que ambas permiten que el PETG se adhiera mucho más fuertemente.
Sin embargo, la solución ideal parece ser la superficie de impresión que viene incluida tanto con la Ender 3 Pro como con la V2, no la Ender 3, que es la superficie BuildTak o magnética, ya que proporciona una excelente superficie para que el PETG se adhiera, y quitar las impresiones también es bastante simple.
Nota importante: Algunos sitios web dicen que el PETG puede adherirse tan bien a una cama de vidrio que quitarlo podría hacer que el vidrio se rompa o incluso que se lleve algunos trozos de vidrio. No he tenido esa experiencia en absoluto; de hecho, mi experiencia con PETG fue que la adhesión no era tan fuerte como con otros materiales como PLA, TPU, etc.
Pruébalo tú mismo y ve qué funciona. Si te resulta difícil quitar la impresión, deja que la cama se enfríe primero (incluso meter la cama en el refrigerador podría ayudar a que se contraiga, lo que debería facilitar la extracción del PETG).
¿Imprimir con falda (skirt), borde (brim) o balsa (raft) para PETG?
Escribí un artículo completo explicando qué son una falda, un borde y una balsa, y definitivamente deberías consultarlo, ya que realmente pueden ayudar a mejorar la adhesión a la cama.
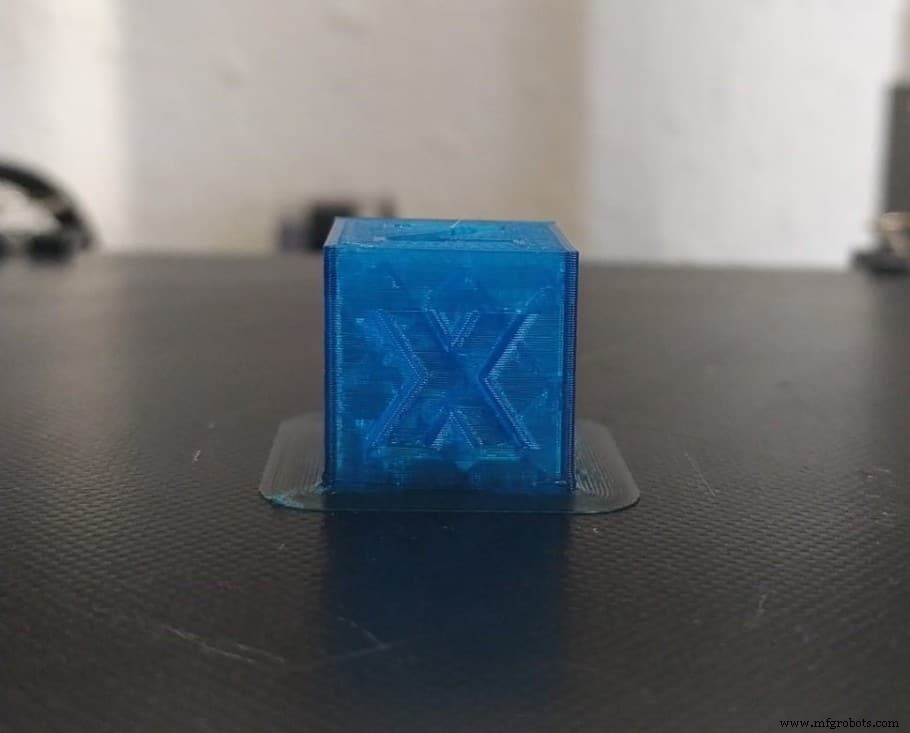
Al imprimir los diferentes cubos de prueba, todos se deformaron al imprimir con una falda, así que intenté imprimir otro usando un borde con la cama a 60 °C y no solo se deformó, sino que en realidad se despegó de la placa de impresión (lo intenté varias veces y siempre terminó con el mismo resultado).
Los mejores resultados absolutos los obtuve imprimiendo con un borde y estableciendo la temperatura de la cama a 85 °C, ya que esto mantuvo la impresión pegada a la cama en todo momento sin permitir que se deformara ni un poco.
Una balsa aumentará la adhesión a la cama aún más, pero asegúrate de leer el artículo que acabo de enlazar sobre balsas, bordes y faldas, ya que una balsa usará más material y dejará marcas en el modelo.
Generalmente recomiendo usar una falda, y si necesitas mejor adhesión, ve con un borde.
Ajustes de retracción
La retracción es cuando el extrusor tira del filamento hacia atrás para aliviar algo de presión dentro del hotend y evitar que el filamento rezume, lo cual es esencial cuando se intenta evitar el stringing. Ahora, el PETG, en estado fundido, es mucho más viscoso que otros filamentos y requiere los ajustes de retracción adecuados si evitar el stringing es una prioridad para ti.
Sin embargo, el PETG imprime de manera muy similar al PLA y los ajustes de retracción suelen ser los mismos, o muy similares.
Así que, si usas Cura, los ajustes de retracción predeterminados deberían funcionar bien, en la mayoría de los casos.
Ajustes ideales de retracción de PETG para la Ender 3:
- Distancia de retracción: 6,5 mm.
- Velocidad de retracción: 25 mm/s.
- Conteo máximo de retracción: 10.
- Ventana mínima de distancia de extrusión: 10 mm.
- Modo de combing: ACTIVADO y configurado en "Within Infill" (sin stringing).
Si quieres aprender todo sobre la retracción en la Ender 3, ¡consulta este artículo que escribimos!
Velocidad de impresión
El PETG no necesita realmente imprimirse más lento que el PLA, por lo que los ajustes predeterminados de Cura para la Ender 3 deberían funcionar bien (50 mm/s).
Si quieres mejorar la calidad de la impresión, definitivamente podrías reducirla tanto como quieras, pero entre 30 mm/s y 50 mm/s parece ser el punto óptimo.
Ajustes ideales de velocidad de PETG para la Ender 3:
- 30 mm/s – 50 mm/s.
Refrigeración de impresión
Como mencioné anteriormente, quieres lograr una primera capa bien adherida y, para lograr esto, el ventilador de capa debe estar apagado mientras se imprimen las primeras capas.
Después de esto, el ventilador debe estar al 100 % para aumentar el detalle y reducir el stringing.
Sin embargo, si el detalle no es una prioridad y se desea más resistencia, imprime con el ventilador de capa apagado durante toda la duración de la impresión. Esto asegurará una mejor unión entre las capas y aumentará la resistencia de las capas, así como la resistencia general del modelo.
Ajustes ideales de velocidad de PETG para la Ender 3:
- Para detalle, el ventilador de capa debe estar al 100 %, excepto las primeras capas para asegurar una buena adhesión de la primera capa.
- Para resistencia, imprime el modelo completo con el ventilador de capa apagado.
¿Necesitas un recinto para imprimir con PETG?
Un recinto no es necesario al imprimir con PETG, ya que es un material bastante simple de trabajar; sin embargo, definitivamente ayudará a prevenir que los modelos se deformen o se desprendan de la superficie de impresión, porque la temperatura dentro de él se mantiene relativamente cálida y constante.
Ahora, imprimir con un recinto generalmente ayuda a evitar un par de problemas y, aunque no sea una necesidad, tener una impresora cerrada puede salvarte de un par de impresiones fallidas.
El PETG es lo suficientemente simple de trabajar, pero definitivamente se deforma más que el PLA, no tanto como el ABS, y si vives en un clima más frío, entonces podrías querer cerrarlo para reducir el riesgo de deformación.
Ajustes ideales de Ender 3 para imprimir con PETG
Los ajustes para imprimir con PETG son muy similares a los usados para imprimir con PLA, ya que son materiales tan similares. Sin embargo, hay un par de diferencias clave:
- Temperatura de impresión: 220-240 °C (las capas superiores se ven mejor a 220).
- Temperatura de cama: 85 °C para mejor adhesión.
- Altura de capa inicial: 0,2 mm para mejor adhesión de la primera capa.
- Distancia de retracción: 6,5 mm.
- Velocidad de impresión: 30 mm/s – 50 mm/s.
- Velocidad del ventilador: 100 % para detalle, apagado para resistencia.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los ajustes ideales para crear impresiones de alta calidad en tu Ender 3, definitivamente consulta nuestros propios perfiles de Cura adaptados específicamente para la serie de impresoras Ender 3 (puedes conseguirlos todos por solo $7).
Conclusión
El principal problema que tuve con el PETG fue la adhesión a la cama, especialmente al intentar imprimir con la cama a 60 °C, que es generalmente la temperatura recomendada que he visto en línea, ya que las impresiones se deformaban o incluso se despegaban de la placa de impresión.
Decidí aumentar la temperatura de la cama a 70 °C, pero no hubo ningún cambio real.
Dado que la temperatura de transición vítrea del PETG es 80 °C, decidí probar 85 °C y esto funcionó de maravilla (consulta el estudio que enlacé antes, donde la conclusión es que subir ligeramente por encima de la temperatura de transición vítrea aumenta la adhesión), tanto al imprimir con como sin borde, pero esto puede ser porque estoy usando una cama de vidrio y no la BuildTak; tal vez con la cama BuildTak puedas imprimir cómodamente a 60 °C.
Así que, si tienes problemas de adhesión a la cama con PETG, ¡intenta aumentar la temperatura de la cama!
Además de eso, la Ender 3 es perfectamente capaz de imprimir PETG sin problemas y las impresiones salen geniales, aunque tengo que decir que el PLA parece imprimir mejor en esta máquina y logra un acabado más agradable, pero las impresiones de PETG siguen siendo perfectamente aceptables.
Consulta nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo invertido en investigar qué impresora, filamento o actualizaciones comprar, ya que sabemos que esta puede ser una tarea muy abrumadora y que generalmente lleva a mucha confusión.
Hemos seleccionado solo un puñado de impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión; y los filamentos, así como las actualizaciones listadas, fueron todos probados por nosotros y cuidadosamente seleccionados, para que sepas que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Construya un Sistema de Monitorización de Temperatura y Luz Multi‑Sensor con Raspberry Pi y DS18B20
- FDM 3D Printing: Comparativa de filamentos ASA, PETG y PC – Guía experta de rendimiento y aplicaciones
- Guía paso a paso: Cambiar la boquilla en Ender 3, Ender 3 Pro y Ender 3 V2
- Calibración Precisa del Z-Offset en Ender 3: Guía Paso a Paso
- Solucionar el Hundimiento del Eje X en Ender 3: Pasos Simples para Restaurar la Nivelación
- Resistencia al Calor del PLA Explicada: Comparativa con ABS, ASA, PETG y Otros Materiales
- Análisis Ender 3 Pro: Guía de Compra 2022 y Evaluación de Valor
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- Domina el Nivelado de Cama en la Ender 3: Guía Paso a Paso para Impresiones Perfectas
- Mejores Upgrades para Ender 3, Pro y V2: Imprimibles Gratis y Kits Premium
- Impresión 3D óptima: Dominando velocidad y temperatura