



Dominando el Bridging (Puenteo) en PETG: Problemas Comunes, Ajustes Óptimos y Soluciones Rápidas
El bridging (puenteo) en PETG es cada vez más popular en impresión 3D, pero no está exento de desafíos que a veces ensucian la impresión.
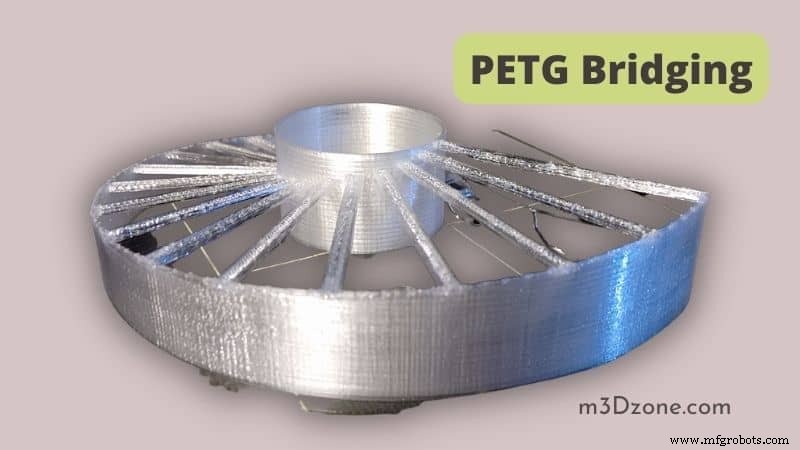
El problema más común en bridging de PETG es la deformación de puentes por caída desde la parte inferior (sagging), creando bucles no deseados.
¿Qué es el Bridging en Impresión 3D?
El bridging presenta muchos desafíos resultado de un mal puenteo. Factores como temperatura de extrusor inadecuada, velocidad de impresión errónea y baja velocidad de enfriamiento causan problemas.
Aunque los problemas de bridging son técnicamente difíciles de resolver para lograr puentes perfectos, la culpa recae principalmente en no tener los ajustes de bridging correctos.
Como operador, tu credibilidad gestionando parámetros resolverá los problemas y evitará el desastre antes de que ocurra.
Este artículo te proporciona información rica sobre los ajustes correctos de bridging para tu impresora 3D y cómo solucionar los problemas.
¿Es el PETG Bueno para Bridging?
Tu habilidad gestionando el proceso de bridging e impresión determinará si el PETG es bueno. Pero por definición, el PETG (tereftalato de polietileno glicol) produce mejores resultados en bridging.
Eso es porque el poliéster termoplástico tiene alta durabilidad, conformabilidad y resistencia química en fabricación. Así que sí, el PETG es bueno en bridging.
Problemas de Bridging en PETG
El problema ocurre al imprimir cuando una parte del objeto tiene poco soporte desde abajo. Ocurre porque algunos hilos de filamento quedan en voladizo horizontal desde el componente.
Esquema de problemas comunes que causan errores de bridging en PETG:
- El filamento no se solidifica si no das suficiente tiempo de enfriamiento
- Caudal (flow rate) configurado a velocidad de impresión muy alta
- Velocidad de impresión seleccionada demasiado alta
- Usas temperaturas de extrusor extremadamente altas
- Soporte deficiente al imprimir puentes largos
¿Cómo Hacer Bridging en PETG?
El bridging en PETG puede ser complejo y difícil de lograr puentes perfectos, pero puedes manejar la mejor calidad con práctica suficiente y mejora continua.
El siguiente desglose te guiará para lograr puentes perfectos.
Ajustes Óptimos de Bridging para PETG
Para lograr los mejores resultados, ajusta los siguientes parámetros de bridging:
Verifica que la Temperatura No Sea Anormalmente Alta
La temperatura de extrusor anormalmente alta es la razón común por la que los puentes PETG se caen (droop). Considera usar una torre de temperatura para determinar la ideal.
Si tu temperatura de extrusor es demasiado alta, el enfriamiento del PETG tardará más. Como el puente no tiene soporte debajo, el PETG se caerá (droop).
Configura tu temperatura al menos 10 °C por debajo de la recomendación real. Eso te cautela de excesos que causen sobrecalentamiento.
Ej.: si tu temperatura de boquilla PETG es 230 °C, considera configurar 220 °C.
Velocidad de Impresión / Velocidad de Bridging
El factor velocidad de bridging es más complicado: velocidad demasiado alta o baja tiene efecto negativo.
- Velocidad demasiado alta → problemas de adhesión entre capas (no dan tiempo suficiente de enfriamiento).
- Velocidad excesivamente baja → caída del puente (los filamentos no tienen tiempo para extruirse).
Para ajustes correctos, configura la velocidad de bridging al menos 10 mm/s por encima de la velocidad estándar recomendada para tu PETG.
Velocidad de Enfriamiento
Enfriamiento lento hace que el PETG permanezca fundido más tiempo → caída. Para manejar el hundimiento (sagging), configura la velocidad del ventilador al 100%.
Si notas problemas de adhesión entre capas por enfriamiento excesivo, reduce la velocidad del ventilador en incrementos del 5%.
Configura y mantén la velocidad de enfriamiento en el punto óptimo donde no ocurran obstrucciones de boquilla ni problemas de adhesión. Mantén la velocidad lo más alta posible mientras no ocurran problemas de adhesión.
Caudal del Multiplicador de Extrusión en Bridging
Configura el multiplicador de extrusión en bridging a valor por defecto 100% y redúcelo en incrementos del 1% si ocurre sobre-extrusión. Sigue reduciendo al 1% hasta controlar totalmente la sobre-extrusión.
El caudal del multiplicador es muy sensible; si lo configuras mal, destruirá fácilmente el puente PETG.
Prueba de Bridging. ¿Qué es una Prueba de Bridging?
Probar los puentes es paso necesario para determinar dónde mejorar tus ajustes.
En la prueba se verifican todos los aspectos que afectan la calidad: temperatura, multiplicador de extrusión, caudal, efecto de enfriamiento. La prueba de bridging PETG también te ayuda a aprender a corregir errores como voladizos y filamentos húmedos.
Durante la prueba, entrénate en corregir problemas de bridging en PETG. Hemos desglosado las soluciones fáciles a problemas comunes que enfrentan usuarios de puentes PETG.
Solución Fácil de Problemas de Bridging en PETG
Verifica que tus Filamentos Estén Secos
Señales de filamento húmedo:
- El extrusor produce sonidos de crujido o chasquido.
- Burbujas aleatorias en el filamento fundido al salir de la boquilla.
- Bordes rugosos, oozing (goteo) o stringing (hilos).
- Mala calidad superficial y adhesión entre capas.
Al notar lo anterior, seca tus filamentos:
- Almacena filamentos en ambiente con humedad < 30%.
- Usa secador de filamentos.
- Puedes usar horno: ajusta temperatura y espera unas horas.
- Deshidratadores de alimentos: opción más segura (mismo rango de temperatura que para frutas).
Mantén temperaturas dentro de la temperatura de transición vítrea durante el secado.
Usa Diversos Soportes como Fundación
Varios soportes estabilizan los puentes al conectar con la placa de construcción → dan fundación a los puentes.
Los puentes son difíciles de imprimir porque carecen de fundación comparados con otras partes que contactan la placa.
Usar soportes facilita el trabajo. Desventaja: el contacto con soportes deja superficies más rugosas. Resuelve aumentando la distancia entre soporte e impresión.
Otra desventaja: trabajo extra retirando soportes que te frena.
Disminuye el Caudal del Multiplicador de Extrusión en Bridging
Disminuir el caudal estabiliza el flujo de filamentos. Evita el exceso de plástico fundido de la boquilla, negándole tiempo de enfriamiento suficiente.
El resultado será un puente que parecerá lava solidificada. Recomendado: configura caudal al 100% y reduce en incrementos del 1% hasta lograr la mejor calidad.
Considera Hacer Capas Finas
Capas finas = mayor área de contacto y más adhesión entre capas ajustando la altura de capa. Beneficios:
- Aumentan resistencia y reducen vacíos.
- Impresión más precisa, especialmente combinadas con ángulo de bridging correcto.
- Impresión 3D más efectiva con capas finas, especialmente en ángulos agudos.
Considera Minimizar la Temperatura del Extrusor
Efectos de temperatura alta: filamentos acuosos y calientes, voladizos y puentes dañados. Temperaturas bajas reducen adhesión y hacen filamentos más sólidos → resultados de calidad.
Hemos discutido los ajustes de temperatura en la sección de ajustes. Ten presente que las altas temperaturas de extrusor son causa común de mala calidad.
¿Qué Distancia Puedes Puentear con una Impresora 3D?
Aunque el bridging PETG 3D se populariza, hay limitaciones que debes conocer:
- El bridging en impresora 3D tiene tamaño de construcción restringido
- Problemas de derechos de autor son comunes en impresión 3D
- Puede quitar empleos de fabricación
Complicaciones legales, ej.: al imprimir armas. La mayoría de impresoras no pueden producir gadgets complejos por limitación de materiales que pueden depositar a la vez.
Conclusión
Aunque el bridging en PETG es un concepto complejo, con esfuerzo entenderás todos los elementos subyacentes para que tu viaje de impresión sea disfrutable. Gestionar ajustes y solucionar problemas es una habilidad que se adquiere con el tiempo.
Tener solo un parámetro mal configurado puede ser receta para muchas complicaciones que comprometen la calidad. Pero hará tu impresión 3D divertida si tienes paciencia.
Impresión 3d
- Monitorización fluida de temperatura y humedad en Raspberry Pi con EzTemp
- FDM 3D Printing: Comparativa de filamentos ASA, PETG y PC – Guía experta de rendimiento y aplicaciones
- Cómo teñir piezas de nailon impresas en 3D de forma rápida y segura
- Descubre lo fácil que es la impresión 3D: Guía para principiantes
- Resistencia al Calor del PLA Explicada: Comparativa con ABS, ASA, PETG y Otros Materiales
- Inflamabilidad de Filamentos Comunes de Impresión 3D: PLA, ABS, PETG, TPU Explicados
- Navegando 2017: Principales desafíos para pequeños y medianos fabricantes
- Eliminación de Espuma en Pinturas, Recubrimientos y Tintas: Estrategias Probadas para Calidad y Eficiencia
- Respiradores Reutilizables y PAPR: Protección Superior para Trabajadores de la Salud
- Abordando retos legales en computación en la nube: Riesgos, regulaciones y mejores prácticas
- Los 5 Principales Retos del 5G: Navegar Espectro, Coste, Cobertura, Dispositivos y Seguridad