



Eliminar el Levantamiento de Esquinas en PETG: 9 Pasos Probados para una Impresión Perfecta
Todo entusiasta de la impresión 3D sueña con un proceso fluido que ofrezca el mejor valor.
Nadie disfruta de desafíos frecuentes por problemas mecánicos, fallos de software o cuestiones de filamento.
Por ejemplo, el warping (deformación) en impresión 3D es un problema común que afecta la calidad, y los entusiastas necesitan eliminarlo.
Problema de Levantamiento de Esquinas en PETG
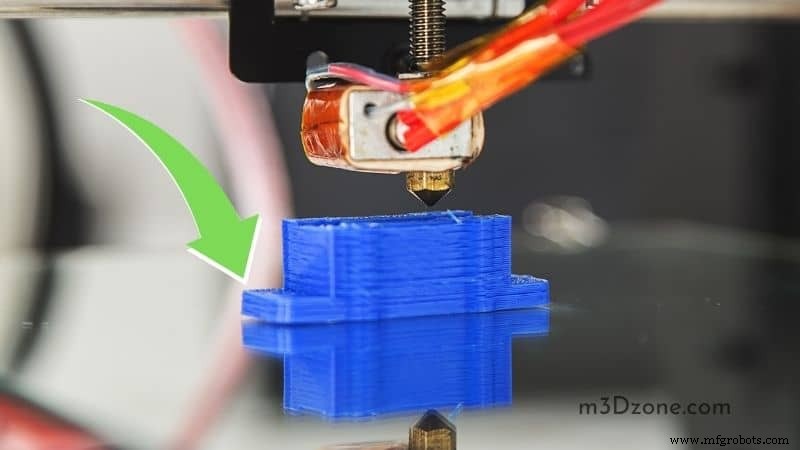
El filamento PETG se expande ligeramente con el calor pero se contrae al enfriarse. Si el material se contrae demasiado, resulta en esquinas de la impresión curvándose hacia arriba desde la superficie de impresión.
El artículo ofrece información suficiente e investigada sobre el filamento PETG, más concretamente el problema de levantamiento de esquinas en PETG y la mejor forma de solucionarlo.
¿Qué es el Filamento PETG?
PETG = Polietileno Tereftalato Glicol.
Está hecho de copoliéster, lo que lo hace duradero y flexible. En círculos de impresión 3D, el PETG se ve como una mejora del filamento PET. La "G" añadida a PET lo convierte en PET-G.
"G" significa Glicol-modificado, propiedad que da al producto brillo y aspecto vítreo.
El filamento PETG es alternativa al popular PLA, ya que también presume de propiedades del ABS y es relativamente fácil de usar.
Además, su baja temperatura de conformado lo hace fácilmente termoformable y doblable en caliente.
Características del Filamento PETG
El PETG destaca por:
- Flexibilidad
- Resistencia
- Resistencia a temperatura e impacto
Ventajas del Filamento PETG
- Filamento fuerte
- Rentable
- Fácil de conformar
- Apto para alimentos
- Fácil de colorear
- Reciclable
- Emisiones inodoras
- No tóxico
Desventajas del Filamento PETG
- Pocas marcas disponibles
- Problemas de warping
- Pegajoso (sticky)
- Alta temperatura de impresión
- Alta temperatura de base
- No apto para boquillas de latón
- Menos resistente a arañazos
Aplicaciones de los Filamentos PETG
El PETG destaca como uno de los filamentos más usados en aplicaciones industriales y médicas. También prominente en señalética y envasado.
- Fabricación de férulas médicas
- Dispositivos electrónicos
- Cubiertas
- Fabricación de botellas
- Displays gráficos
¿Qué es el Levantamiento de Filamento en 3D?
El resultado de la distorsión es el levantamiento de esquinas en impresión 3D. Ocurre durante el curado o enfriamiento de la impresión.
¿Qué causa el rizado (curling) o warping?
Si una impresión 3D tiene caras grandes junto a la base o capas de mayor huella encima de la primera capa, aumenta la fuerza de warping. Resulta en piezas 3D deformadas y de baja calidad.
Además, filamentos con mayor nivel de relleno (infill) tienen más fuerza y concentración de material → pueden causar warping fácilmente.
¿Qué Causa el Levantamiento en Impresión 3D?
Primera Capa
La primera capa es crítica en cualquier impresión FDM. Forma la base fundamental sobre la que se depositan las capas superiores.
Es útil tener una adhesión perfecta de la base de la impresora. De lo contrario, las primeras capas mal adheridas causan que la impresión se desprenda de la placa → warping de PETG.
Base Calentada / Temperatura de la Base
Si tu base calentada se vuelve extremadamente caliente, ¡cuidado! Es señal de alerta de que puede ocurrir warping.
Una base muy caliente hace que capas superiores pesadas compriman las inferiores. Al comprimirse, las capas inferiores tienden a ceder y fluir hacia afuera → warping.
Ajusta las temperaturas de la base a valores óptimos para obtener la mejor calidad sin levantamiento.
Destacar: la temperatura de transición vítrea del PETG es 70–80 °C. Evita calentar la base más allá de este rango.
Temperatura de Boquilla
La temperatura de boquilla juega un papel vital para reducir el warping. Recuerda: mejor adhesión es la solución número 1 al warping.
¿Por qué los usuarios olvidan calibrar la temperatura de boquilla? Porque imprimir con filamento sobrecalentado es más cómodo: aumenta la adhesión entre capas y ayuda a detener el warping.
La impresión de temperatura del extrusor funciona de forma similar a los ventiladores de refrigeración. Los ajustes de enfriamiento hacen que la boquilla baje la temperatura del filamento PETG fundido.
Lo importante: temperatura baja del extrusor reduce la adhesión a la base. Por el contrario, altas temperaturas de boquilla vuelven el plástico líquido y mejoran la adhesión a la base.
Filamento PETG Húmedo
La mayoría de filamentos son higroscópicos: absorben humedad por la temperatura ambiente. Absorben agua en distintos niveles; el PETG está en la media.
El PETG no absorbe demasiada agua. Sin embargo, la humedad en el filamento afecta negativamente la calidad de impresión.
Más significativamente, filamentos PETG húmedos causan numerosos problemas de impresión, encabezados por el warping.
Alta Velocidad de Impresión
La alta velocidad de impresión es causa principal de warping en 3D. Impresiones lentas dan tiempo a la impresora para liberar calor excesivo → el objeto se enfría uniformemente eliminando distorsión.
Por el contrario, imprimir rápido no permite liberar calor → el objeto se enfría de forma desigual causando warping.
Ignorar el Uso de Recinto (Enclosure)
Si quieres mantener cálida el área de impresión, usa un recinto. Puede ser una simple caja de cartón, si mantiene homogénea la temperatura alrededor de la base calentada.
Así, ayuda a que los objetos se enfríen uniformemente, eliminando posibilidades de warping en PETG. Si no usas recinto en ciertas impresoras, tendrás problemas de levantamiento de esquinas.
¿Cómo Evito que mi PETG Se Levante?
Usa un Recinto para Impresora al Imprimir en 3D
Si buscas cero warping durante la impresión, usa un recinto para impresora 3D. Una cámara calentada evita cambios de temperatura alrededor de la base.
Manteniendo la temperatura de la superficie de construcción intacta, permites que la impresión se enfríe uniformemente. Importante: detiene el warping.
También ayuda en seguridad, polvo, ruido y protección contra humos tóxicos.
Ajusta la Temperatura de tu Base Calentada
Si aumentas la temperatura de la base, detendrás el warping del PETG. ¿Cómo? Aumentar la temperatura controla el cambio rápido de temperatura, ayudando a que el calor se emita uniformemente en el modelo.
Recuerda seguir los requisitos del fabricante de PETG para temperaturas de base entre 70–80 °C.
Usa Adhesivos en la Placa de Construcción
Los movimientos del objeto impreso causan contracción del material que lleva a warping. Para evitar distorsión, aplica adhesivo adecuado en la base para ayudar a pegar el objeto.
Adhesivos adecuados en el mercado:
- Barra de pegamento
- Cinta de pintor azul
- Superficie de cama PEI
Apaga la Refrigeración las Primeras Capas
Si no quieres problemas de warping, apaga el sistema de refrigeración para las primeras capas.
Baja los ajustes de enfriamiento para ralentizar el proceso. También puedes cambiar la altura de capa para que el ventilador entre a velocidad normal directamente en Cura.
Significativamente, retrasa el encendido de ventiladores si notas rizado temprano en el proceso.
Nivela tu Plataforma de Construcción
La presión por enfriamiento rápido y contracción del material resulta en warping de los bordes. La mejor forma de eliminarlo es usar una base plana y nivelada siempre que imprimas en 3D.
Una plataforma bien nivelada mejora la adhesión del material. Añade adhesivos como barra de pegamento a la base plana → listo para imprimir sin preocuparte por rizado.
Problemas Causados por el Levantamiento en Impresión 3D
El levantamiento causa un problema grave de calidad por cambios instantáneos o rápidos de temperatura en la plataforma.
Cambia la dimensión del objeto impreso de forma que puede no servir para su propósito.
Además, impacta negativamente la calidad general al entregar una impresión de baja calidad.
Solución al Levantamiento de Esquinas PETG en 9 Pasos Fáciles
- Nivela tu base de impresión ajustando el Z-offset
- Extiende una capa de cola PVA en la placa para ayudar a que el objeto se pegue
- Usa tiras de cinta de pintor para facilitar la limpieza
- Aumenta superficie añadiendo brim. También mejora el agarre en la placa
- Despliega mouse ears (orejas de ratón) en las esquinas para que se peguen
- Prevén fluctuaciones de temperatura ambiente cerrando puertas y ventanas
- Si notas rizado, apaga ventiladores de refrigeración las primeras capas
- Baja la velocidad de impresión y la temperatura de boquilla
- Usa base calentada para igualar la temperatura
Conclusión
El warping o levantamiento de esquinas en impresión 3D ocurre por cambios instantáneos y rápidos de temperatura alrededor de la base. También la contracción del material causa warping.
Para evitar que una pieza impresa se deforme, lo mejor es trabajar en evitar cambios bruscos de temperatura alrededor de la base y evitar la contracción del material.
Impresión 3d
- Guía Rápida: Repara el Aire Acondicionado de tu Coche en 5 Pasos Sencillos
- Consigue un seguro de coche barato en 5 pasos sencillos
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- Imprime directamente por USB en tu Ender 3: Guía paso a paso
- ¿Cuánto dura un filamento de 1 kg para impresora 3D? Guía práctica
- Solucionar fuga en boquilla de impresora 3D: Guía paso a paso
- Evite el curvado en esquinas: Soluciones simples a la sobreextrusión en impresión 3D
- Previene y resuelve el filamento pegado en la boquilla: Guía práctica
- Crea un Modelo 3D a Partir de Cualquier Foto en 5 Pasos Simples – Guía Gratuita
- Soluciones rápidas para huecos en impresiones 3D: Guía profesional
- Dominando la Soldadura TIG en Magnesio: Guía Segura Paso a Paso