



Solucionar fuga en boquilla de impresora 3D: Guía paso a paso
¿Has notado "pelos" de plástico entre paredes de tu impresión? ¿Pequeñas bolas en los lados? ¿Fugas en cada capa?
Este error ocurre cuando la boquilla "gotea" (leaking), dejando salir plástico cuando no debe.
En este artículo profundizamos en la fuga de boquilla, uno de los problemas más molestos y recurrentes. Aprenderás su origen, causas principales y cómo prevenirlo.
Identificas boquilla con fuga si tus impresiones muestran "pelos" o "hilos" finos de plástico donde no debería haber extrusión. Causa: temperatura de extrusión demasiado alta y/o ajustes de retracción incorrectos. Pon temperatura según specs del fabricante. Empieza con retracción: distancia 6.5 mm, velocidad 25 mm/s, distancia mínima de viaje 1 mm.
Analizaremos cada aspecto para solucionar tu fuga, pero antes usa esta tabla de referencia:
| Parámetro | Descripción | Valor base | Demasiado bajo | Demasiado alto | Modelo test |
|---|---|---|---|---|---|
| Temperatura | Temp. a la que el filamento se calienta al extruir | Ver specs fabricante. PLA: 190–220 °C. ABS: 240–270 °C. | -Subextrusión -Boquilla no extruye | Fuga en boquilla | Temp Tower |
| Retracción: Distancia | Cuántos mm se retrae el filamento cada vez | 6.5 mm | -Fuga en boquilla | -Filamento atascado -Subextrusión | Retraction Test |
| Retracción: Velocidad | Qué tan rápido se recorre la distancia de retracción | 25 mm/s | -Sin mejora -Filamento solo se estira en boquilla | -Marca el filamento | |
| Retracción: Dist. mínima viaje | Distancia mínima de viaje para activar retracción | 1 mm | -Retrae demasiado a menudo | -Retracción puede no ocurrir nunca |
Problemas de impresión 3D
La forma final se logra moviendo el extrusor mediante controlador CNC. El extrusor alimenta filamento y puede dejar de extruir en espacios vacíos entre dos posiciones en la misma capa.
Si todo funciona, la pieza tiene medidas exactas en alto, ancho, profundo y forma idéntica al modelo digital, con pocas imperfecciones.
No siempre es así, sobre todo al empezar o con impresora nueva sin calibrar.
Entre muchos errores, está la fuga de boquilla, de los más comunes. Afortunadamente, solucionable y fácil si sabes la causa.
¿Por qué gotea la boquilla?
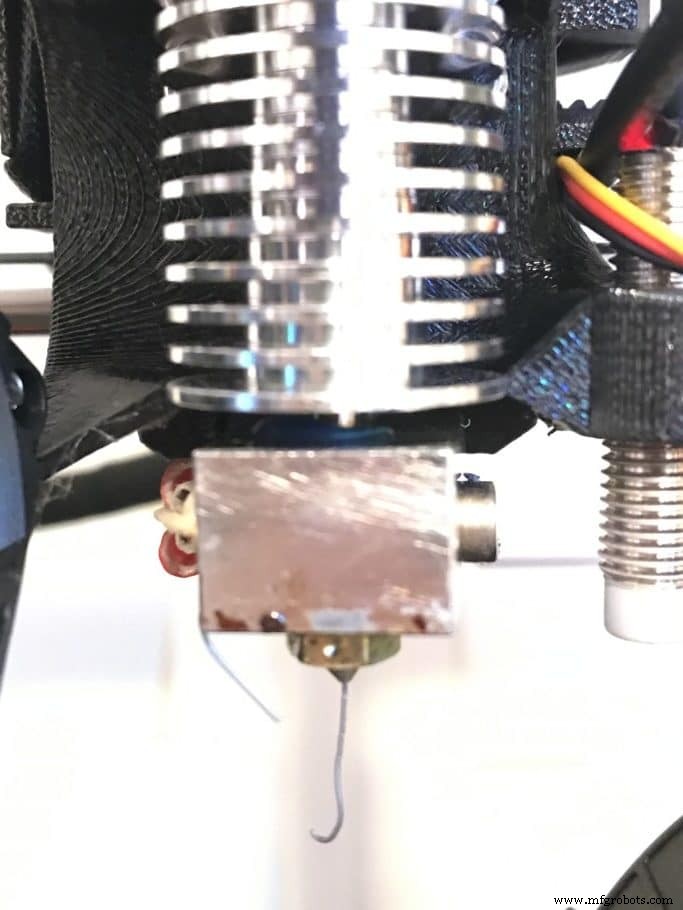
El extrusor calienta el plástico para que fluya. A la entrada, filamento ~1.75 mm. Lo empuja por un orificio menor (0.1–1 mm). La presión interna hace fluir el plástico por el orificio pequeño: la boquilla.
Esa es la teoría (extrusión directa o Bowden). A veces el material no sale bien porque el extrusor no alimenta correctamente o algún ajuste no está bien.
La impresión 3D es fundir: temperatura es parámetro principal.
Al elegir material, el fabricante da hoja de datos con rango óptimo. Distintos materiales, distintos rangos; mismo plástico de distintos fabricantes puede variar.
Siempre revisa la hoja de datos. Suele estar en web del fabricante o en el envase.
A veces el rango es amplio ("190–220 °C"). Poco útil. ¿Cómo te vestirías si el parte dice 0–30 °C?
Volvamos al extrusor: si temperatura demasiado baja, plástico no está lo bastante líquido y se atasca. Ves que la impresora "trabaja" pero no extruye. Rayadura redonda típica en el filamento donde está el engranaje de empuje.
Temperatura alta causa lo contrario: plástico demasiado fluido, no necesita empuje para fluir. Su propio peso hace que el material dentro del barril empiece a gotear (oozing).
El plástico fluye aunque no deba. La boquilla deja rastro al moverse: "pelo" o "hilo" fino. Por eso "stringing", "impresiones peludas" o "bigotes".
Seguro ya sabes qué es stringing. Si dudas y quieres comparar tu problema con un caso real, mira la foto:
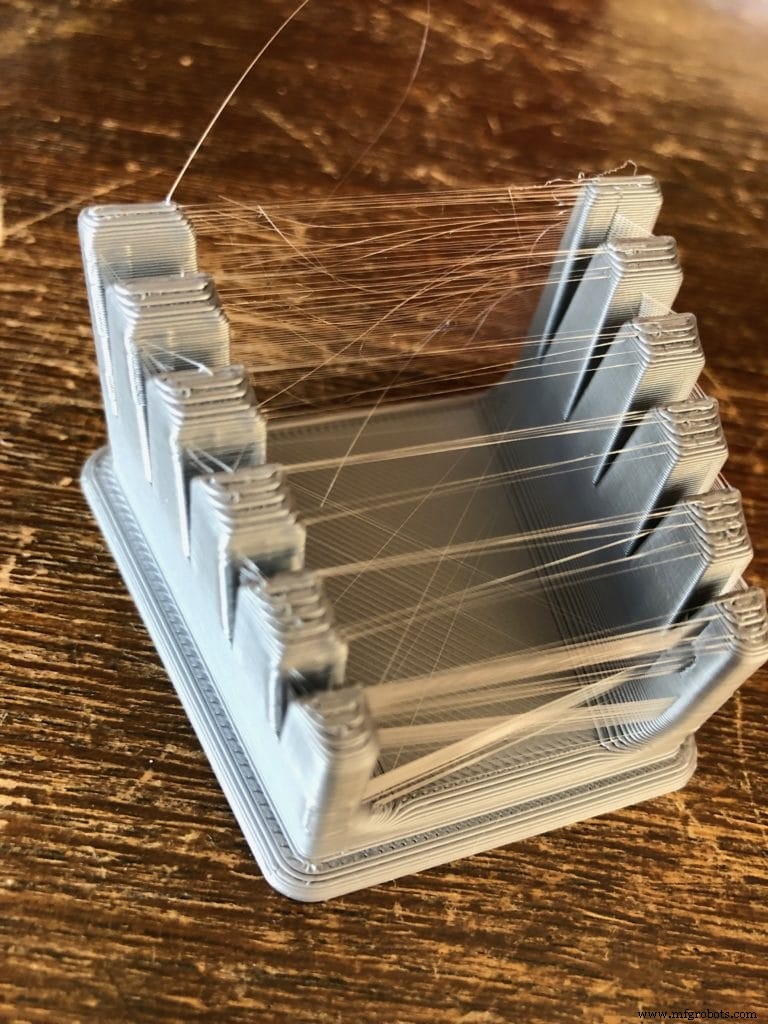
Diferencia entre fuga por temperatura alta y goteo normal en calentamiento inicial. El plástico, como cualquier material, cambia volumen al calentar.
La presión interna en el barril sube al calentar inicialmente, pues el filamento se expande. Proceso normal, no te preocupes.
Si la boquilla está vacía al inicio, el extrusor recorre distancia sin filamento dentro. Solución rápida y efectiva: añade líneas de falda (skirt) antes de empezar la pieza.
Una boquilla con fuga puede dejar la punta vacía al inicio de cada capa. El engranaje gira pero no sale plástico. Resulta en líneas vacías en costuras de capa. La pieza se ve mal, sobre todo en zonas finas.
Cómo solucionar fuga en boquilla
Los dos parámetros clave son temperatura y retracción.
Temperatura de extrusión óptima
Para hallar la temperatura óptima, imprime varias piezas variando solo temperatura. Verás opacas a baja temp y brillantes al subir. Elige punto intermedio: algo de brillo pero no excesivo.
Tu impresora probablemente permite cambiar temperatura durante la impresión. Alternativa más rápida: cambia temp en intervalos de 3–5 °C y deja correr unas capas.
Si la calidad mejora, sigue cambiando en esa dirección hasta que empeore.
Como este método lleva tiempo, hay G-codes generados que varían temperatura cada cierto número de capas, evitando imprimir muchas piezas.
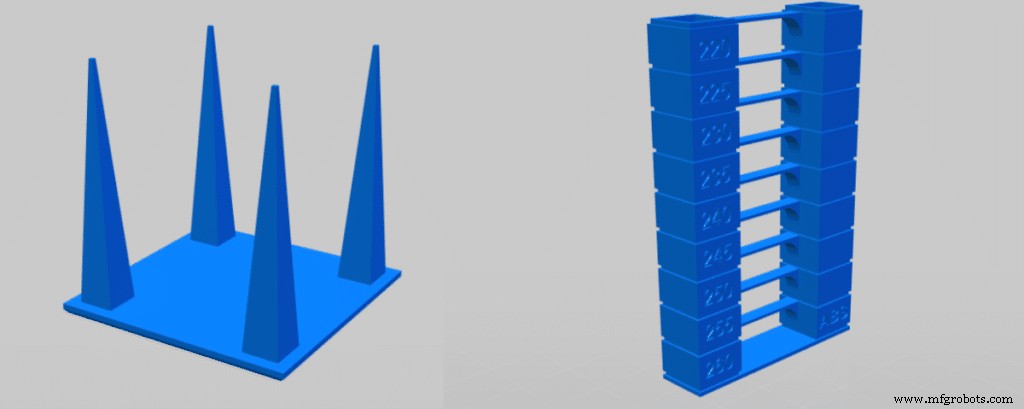
Ejemplo: imprime esta Temp Tower de Thingiverse.
Busca "temperature tower" en nuestro buscador y elige el que encaje con tu impresora. Hay docenas de tests. Verifica que el G-code sea para impresora similar a la tuya. Puedes editar el código para cambiar ajustes a testear.
Recuerda: temperatura alta ayuda adherencia a cama. Puedes poner temp más alta en primeras capas para asegurar adherencia y bajarla después. Útil si tu impresora no tiene cama caliente.
¿Qué es la retracción?
Al imprimir, el engranaje gira en una dirección, forzando filamento por la boquilla. Para evitar goteo, configuras la impresora para girar un poco en sentido contrario cuando debe viajar a un punto sin extruir. Esto retrae el filamento dentro del barril y quita presión en la boquilla. Si la retracción está bien, no gotea en viajes y no quedan hilos.
Tres parámetros de retracción: distancia, velocidad, distancia de viaje.
Distancia: cuántos mm retrae cada vez. Distancia corta → hilos más finos pero no para el problema. Demasiado larga → boquilla vacía al reanudar, deja huecos. Además, retraer demasiado puede atascar filamento y arruinar la impresión.
Velocidad de retracción: qué tan rápido se recorre esa distancia. El plástico fundido obedece propiedades de fluidos: si retraes muy lento, el filamento solo se estira y no hay mejora. Pero retracción muy rápida también causa problemas.
Distancia de viaje: viaje mínimo que debe hacer el extrusor sin extruir antes de retraer.
Ajustes óptimos de retracción
De nuevo, tests de calibración son lo más fácil.
Este test de retracción es mi favorito, pero busca "retraction test" en search.3dsolved.com (nuestro buscador).
Procedimiento fácil: imprime el objeto, cambia distancia y velocidad (de uno en uno), reimprime hasta que salga bien. Cada test tarda 15–20 min, así que solucionas en pocas iteraciones.
Buen punto de partida:
- Distancia retracción: 6.5 mm
- Velocidad retracción: 25 mm/s
- Distancia mínima viaje: 1 mm
Otra forma de evitar stringing: velocidad de viaje (travel speed) más alta al no extruir. Menos tiempo goteando = menos hilos = mejores impresiones.
Si quieres profundizar en retracción, escribí un post entero sobre qué ajustes usar.
¡Ahora calibremos nuestras impresoras!
Conclusión
Ahora no solo identificas boquilla con fuga, sino que tienes conocimiento técnico profundo de causas, soluciones y, lo más importante, por qué funcionan estas soluciones. Entender el problema siempre rinde más que seguir una receta.
Productos recomendados
Hemos seleccionado impresoras, filamentos y mejoras probados para todos los niveles, eliminando conjeturas y ahorrando investigación.
Impresión 3d
- Guía paso a paso para reemplazar boquillas en su impresora 3D Stratasys
- Guía paso a paso: Cambiar la boquilla en Ender 3, Ender 3 Pro y Ender 3 V2
- Limpieza de boquilla Ender 3: Desatasco rápido y fácil para impresiones fiables
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- Solucionando fallo de extrusión a media impresión en impresoras 3D – Guía rápida
- ¿Cuánto dura un filamento de 1 kg para impresora 3D? Guía práctica
- Soluciones para extrusor dual: Solapado de relleno y exudado (oozing)
- Solucione impresora 3D que no alimenta filamento: guía paso a paso
- Cómo Solucionar el Salto de Capas en Impresoras 3D: Guía Completa
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D
- Reparación de Cilindro Hidráulico con Fugas: Guía Completa de Reparación