



Limpieza de boquilla Ender 3: Desatasco rápido y fácil para impresiones fiables
Si alguna vez te ha pasado que el cabezal se lleva la pieza puesta al moverse, o has lidiado con una boquilla atascada sin saber cómo desatascarla bien, quédate: voy a cubrir ambos problemas.
Empecemos por el más sencillo.
Si quieres evitar el ensayo y error para lograr impresiones de alta calidad en tu Ender 3, consulta nuestros perfiles de Cura para la serie Ender 3 (todos por solo 7 $).
Limpia la boquilla y el bloque calentador con un cepillo de latón
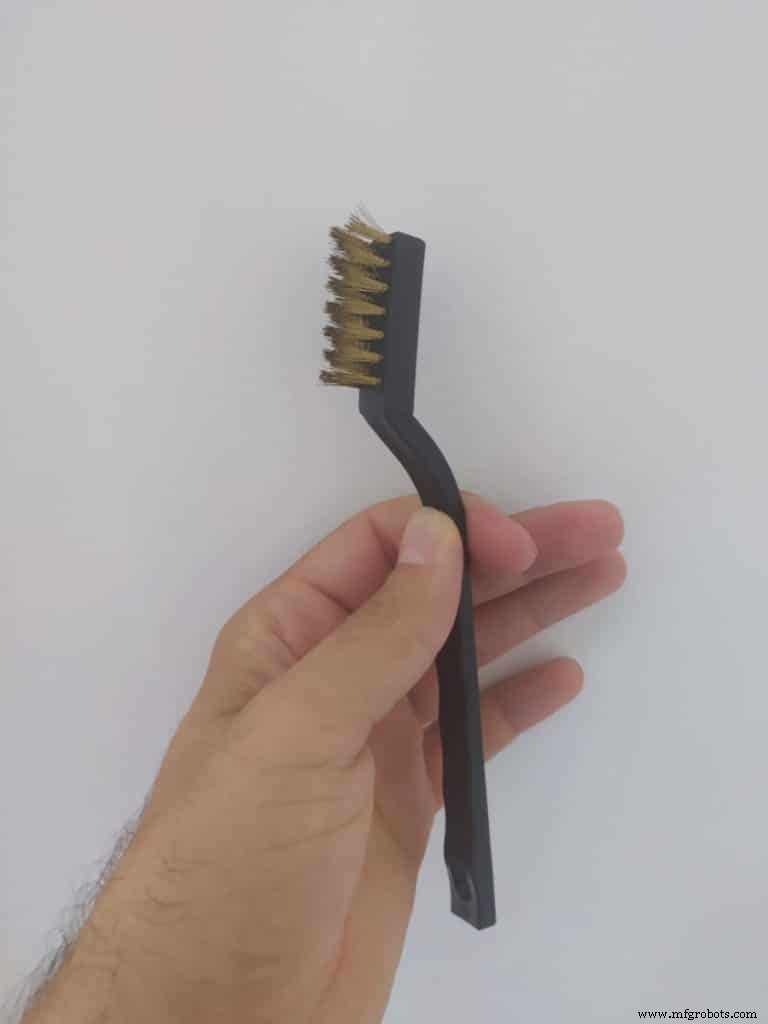
El filamento fundido puede adherirse a la boquilla e incluso al bloque calentador (heatblock), haciendo que la boquilla se pegue a la pieza y la arranque de la base al moverse.
No es muy común con PLA o ABS, pero el PETG, por ejemplo, tiene distinta viscosidad fundido y tiende a pegarse más a boquilla y heatblock, formando un churro que acaba despegando la pieza.
Cómo limpiar boquilla y heatblock:
- Quita la carcasa del ventilador retirando los dos tornillos.
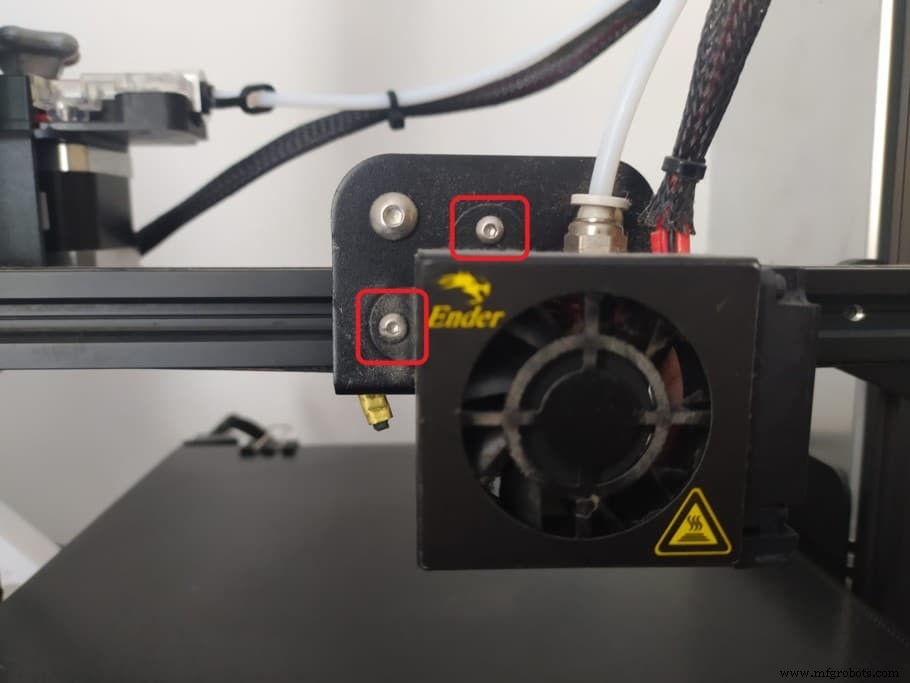
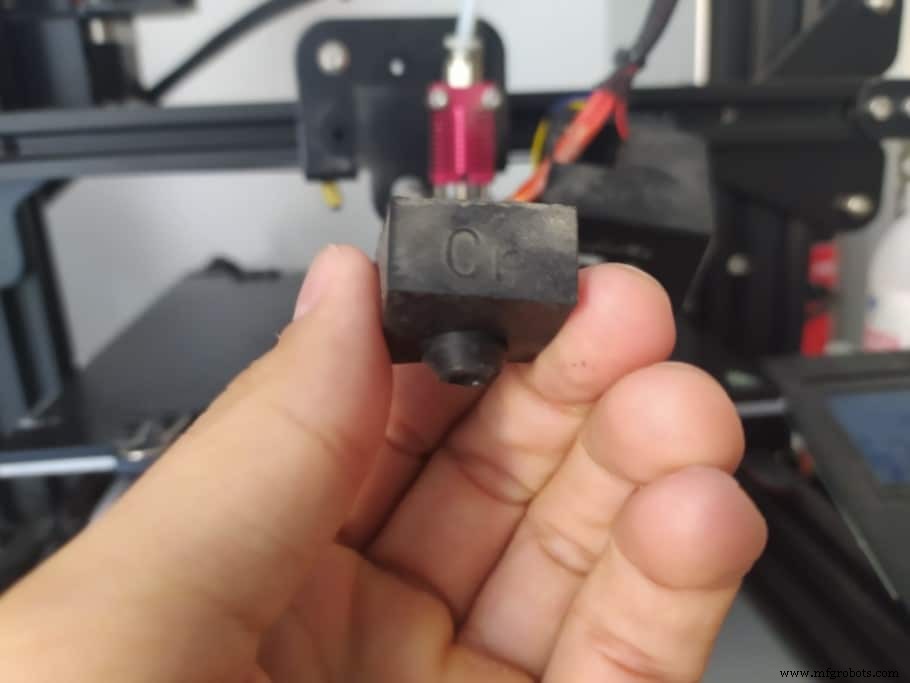
- Quita el calcetín de silicona del heatblock (si lo hay).
- Calienta la boquilla a la temperatura del filamento (200 °C para PLA).
- Con un cepillo de latón, elimina todo el filamento del heatblock y la boquilla.
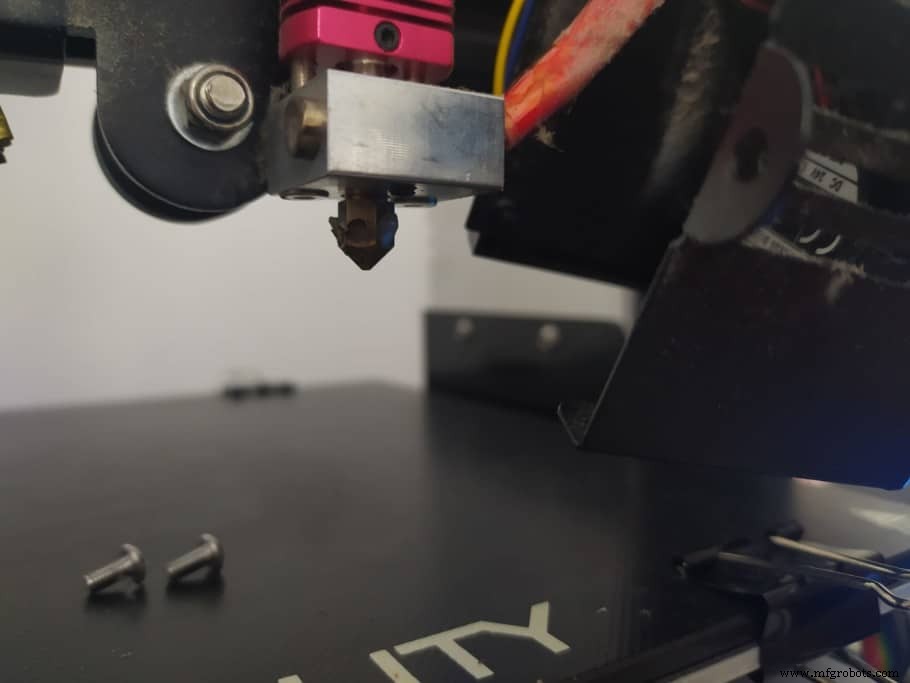
- Deja enfriar y vuelve a montar la carcasa.
Para que esto no pase a menudo, recomiendo poner un calcetín de silicona. Muchas impresoras ya traen uno; si no, cómpralo e instálalo tras limpiar bien el hotend.
El calcetín evita que el filamento se pegue a boquilla y heatblock, reduciendo mucho la limpieza.
Boquilla atascada: ¿Por qué ocurre?
Los atascos son un problema real en cualquier impresora 3D, pueden arruinar una impresión e incluso obligar a desmontar todo el hotend para limpiarlo.
Principales causas de atasco:
- Heat creep: El calor sube más de lo debido por el hotend y funde filamento donde no debe, pegándose a las paredes y estrechando el paso.
- Boquilla demasiado cerca de la base: Impide el flujo correcto y causa "extrusión retrógrada" (el filamento sube), generando atascos.
- Temperatura de impresión demasiado baja: El material no funde bien, se pega a las paredes internas de la boquilla, sube la presión y el extrusor acaba sin poder empujar filamento.
- Acumulación de polvo: El polvo que entra en el hotend se quema y se adhiere como carbón, estrechando la abertura con el tiempo.
- Filamento de mala calidad: No todos los filamentos tienen el mismo control de calidad; algunos tienen tolerancias de diámetro mayores o contaminantes que se queman y atascan la boquilla.
Veamos cómo lidiar con los atascos y prevenirlos.
Cómo desatascar una boquilla de impresora 3D (en Ender 3)
Aunque lo muestro en una Ender 3, los pasos son idénticos para casi cualquier impresora.
Desatasca con la aguja de 0,4 mm incluida
Todas las impresoras traen una aguja para desatascar; si la tuya no, puedes conseguir una.
Pasos:

- Precalienta a la temperatura de fusión del filamento (200 °C PLA, 230 °C PETG/ABS, etc.).
- Introduce la aguja por el orificio de la boquilla y empuja el filamento hacia arriba; saca la aguja (repite varias veces).
- Extrude algo de filamento para ver si fluye bien.
- Repite si hace falta.
Normalmente esto soluciona el problema: empujar el tapón hacia arriba lo funde. Si hay suciedad o polvo, al empujarlo se rompe en trozos que salen extruidos.
Haz un "Cold Pull" (Atomic Pull)
El cold pull consiste en sacar el filamento sin calentar del todo la boquilla, de modo que el filamento frío arrastre lo que obstruye.
Cómo hacer un cold pull:
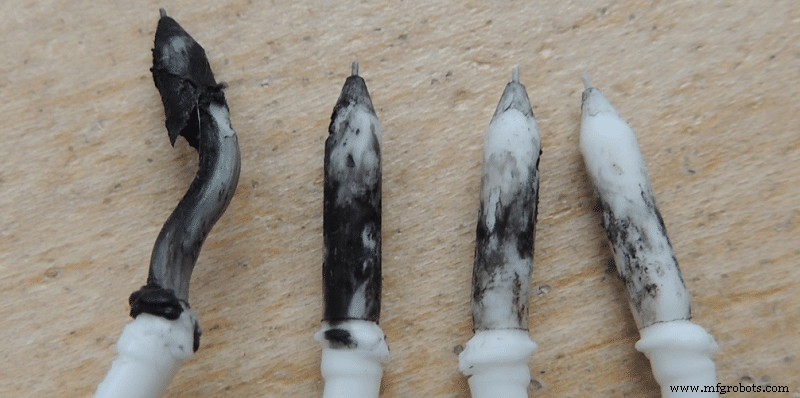
- Calienta la boquilla a 220 °C (si acabas de imprimir PLA).
- Introduce un trozo de ABS blanco o claro, Nylon, o cualquier filamento resistente al calor.
- Empújalo a mano con fuerza.
- Mira si sale filamento por la boquilla (si el tapón es total, puede que no salga nada).
- Deja enfriar la impresora a unos 90 °C para PLA o 160 °C para ABS. Mantén la presión mientras enfría.
- Al alcanzar la temperatura del paso 5, saca el filamento de golpe y con fuerza del hotend. Inspecciona la parte semifundida: debe tener manchitas negras (restos que causaban el atasco).
- Corta la parte sucia y repite desde el paso 2 hasta que el filamento salga limpio.
Este método elimina la mayor parte de suciedad y polvo que la aguja no alcanza.
Ten cuidado de no forzar demasiado la máquina al tirar del filamento; a veces hace falta algo de fuerza extra.
Usa filamento de limpieza (Cleaning Filament)
Hay marcas que venden "Filamento de limpieza de boquilla" que funciona sorprendentemente bien.
Para usarlo, cárgalo como filamento normal (en impresoras Direct Drive). Si usas Bowden, mejor quita el tubo Bowden y mete el filamento a mano en el hotend.
Cómo limpiar con filamento de limpieza:
- Precalienta a la temperatura que pida el filamento de limpieza (suele ser 230 °C).
- Mete el filamento hasta que salga un poco por la boquilla y déjalo "cocer" un par de minutos.
- Pasados 5 minutos, mete un poco más y espera de nuevo.
- Repite varias veces.
- Saca el filamento de limpieza y carga filamento normal.
- Extrude para comprobar que sale bien.
Funciona muy bien y lo recomiendo a quien quiera que la impresora se limpie sola sin hacer cold pulls ni meter agujas.
Desatascar/limpiar la boquilla fuera de la impresora
Los métodos anteriores se hacen con la boquilla puesta, pero a veces no basta y hay que sacarla para limpiarla a fondo.
Si nunca la quitaste, no es difícil. Pero SIEMPRE, SIEMPRE precalienta la boquilla antes de desatornillarla Y al volver a ponerla (puedes enroscarla en frío pero sin apretar; el apriete final en caliente), o dañarás el hotend.
Recomiendo hacer un par de cold pulls antes de sacarla para eliminar todo el material posible. Una vez fuera, tienes dos opciones: limpieza mecánica o con disolventes.
Limpia la boquilla con disolventes (ABS, PLA)
Según el filamento que causó el atasco, puedes usar distintos disolventes. Primero, saca la boquilla completamente (recuerda: precalienta antes).
Cómo desatascar con disolventes:
- Saca la boquilla y sumérgela en un recipiente con el disolvente correspondiente un par de horas: acetato de etilo para PLA, acetona para ABS.
- Si usaste otro filamento, busca su disolvente y sumerge la boquilla un par de horas.
- Saca la boquilla y usa alicates, agujas y objetos punzantes para eliminar restos de filamento y suciedad.
Limpieza mecánica con pistola de calor
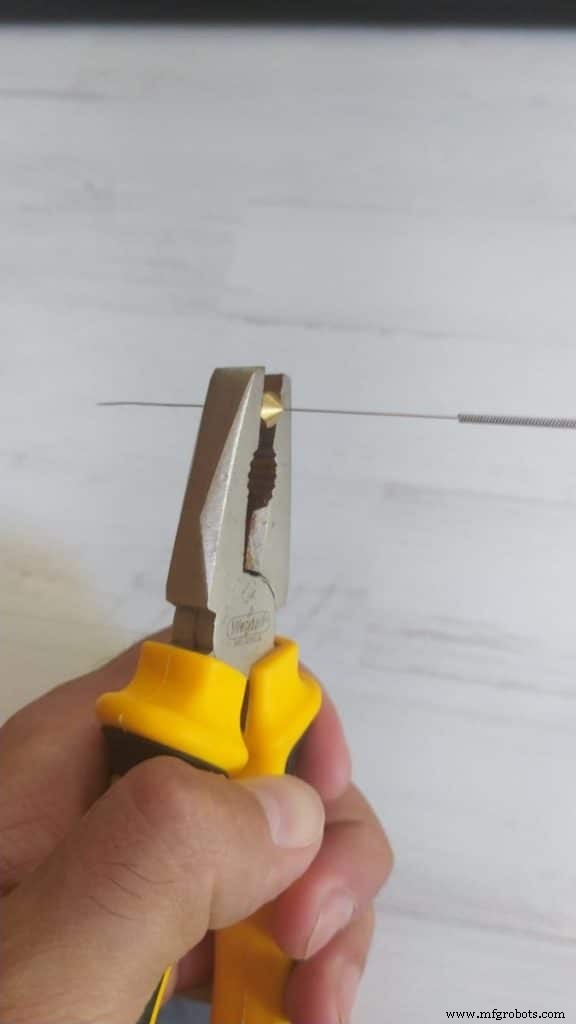
Probablemente el mejor método, pero necesitas pistola de calor (u otra forma de calentar mucho la boquilla para ablandar el plástico interior), alicates de punta larga y las agujas de antes (las que vienen con la impresora).
Cómo limpiar con pistola de calor:
- Pon la pistola de calor a baja potencia sobre la mesa apuntando arriba.
- Con alicates, mete la boquilla directo en el chorro de calor hasta que se caliente.
- Usa la aguja y los alicates de punta larga para sacar la mayor cantidad de residuos posible.
Repite hasta que veas la boquilla limpia (mira a través: si el orificio se ve perfectamente redondo, está bien).
Ojo con boquillas endurecidas (hardened): sobrecalentarlas puede hacerles perder sus propiedades y dañarlas.
Cómo prevenir que la boquilla se atasque
Aunque limpiar no es tan difícil, prevenir es más listo que curar.
Recomendaciones fáciles de aplicar:
Mantén la impresora en un entorno limpio
El polvo y la suciedad causan atascos. Tener la impresora en una habitación limpia, con poco polvo en el aire, evita que se acumule con el tiempo.
El polvo se pega al filamento, el extrusor lo mete en la boquilla, las partículas "cuecen" y queman dentro, atascándola con el tiempo.
Hay una solución casi gratis.
Usa un filtro de polvo para el filamento
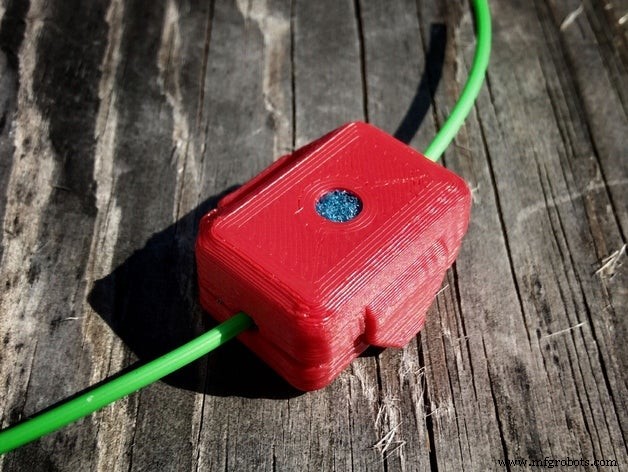
Los filtros de polvo son eso: un filtro por donde pasa el filamento antes de entrar al hotend o al tubo Bowden, limpiando el polvo.
Hay muchos diseños gratis online para imprimir, pero ni hace falta: corta un trocito de esponja de cocina normal y pasa el filamento por él.
Cada vez que el extrusor tira, el filamento pasa por la esponja y se limpia.
Usa filamento de calidad
Como dije, no todos los filamentos son iguales ni todos los fabricantes tienen el mismo control de calidad. Algunos tienen tolerancias de diámetro mayores o partículas raras que atascan con el tiempo.
No compres el más barato solo por precio. Lee reseñas y opiniones antes.
Las marcas que yo uso son SUNLU u Hatchbox: asequibles y nunca tuve problemas.
No precalientes indefinidamente
Dejar el hotend precalentado mucho tiempo hace que el filamento "cueza" dentro de la boquilla más de lo debido. Aunque empiece a gotear, con el tiempo empieza a fundirse más arriba, como en el *heat creep*, y acaba tapando.
En general, precalienta y empieza a imprimir en cuanto alcance la temperatura. Dejarlo 30 min precalentando puede dar problemas.
Si quieres evitar el ensayo y error para lograr impresiones de alta calidad en tu Ender 3, consulta nuestros perfiles de Cura para la serie Ender 3 (todos por solo 7 $).
Conclusión
Si ves filamento pegado a boquilla y heatblock, usa un cepillo de latón (o acero si la boquilla es de acero) para quitarlo. Recuerda: precalienta primero.
Así evitas que el plástico se pegue a la pieza y la arranque de la base.
Además, si tu heatblock y boquilla no tienen calcetín de silicona, pon uno: ayuda muchísimo.
Si tienes un atasco, sigue los pasos en el orden que los di: primero intenta limpiar con la boquilla puesta (más práctico).
Si no funciona, desatornilla la boquilla DESPUÉS DE PRECALENTARLA y sigue el resto de pasos.
¡Espero que te sirva!
¡Que tengas un buen día!
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados para que no tengas que adivinar ni perder tiempo investigando qué impresora, filamento o mejoras comprar, ya que sabemos que puede ser abrumador y generar confusión.
Hemos seleccionado unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios y expertos, facilitando la elección. Los filamentos y mejoras listados los hemos probado y seleccionado cuidadosamente, así que sabes que funcionarán como es debido.
Impresión 3d
- Guía paso a paso: Cambiar la boquilla en Ender 3, Ender 3 Pro y Ender 3 V2
- Cuándo cambiar la boquilla de tu impresora 3D: Guía práctica por material y uso
- Calibración Precisa del Z-Offset en Ender 3: Guía Paso a Paso
- Solucionar el Hundimiento del Eje X en Ender 3: Pasos Simples para Restaurar la Nivelación
- Domina el Nivelado de Cama en la Ender 3: Guía Paso a Paso para Impresiones Perfectas
- Cómo cambiar el filamento en la Ender 3: Guía paso a paso con fotos
- Dominando la limpieza de la cama de impresora 3D: Guía paso a paso
- Solucionando fallo de extrusión a media impresión en impresoras 3D – Guía rápida
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D
- El Triodo: Piedra Angular de la Tecnología de Tubos de Vacío
- Guía esencial de mantenimiento para máquina de marcado láser