



Solucionando fallo de extrusión a media impresión en impresoras 3D – Guía rápida
Durante el uso regular y normal de una impresora 3D, hay una amplia variedad de problemas que pueden aparecer. Algunos solo retrasarán nuestro trabajo unos minutos, mientras que otros pueden dejar nuestra máquina completamente inútil hasta que podamos resolver el problema.
Un problema común y molesto es cuando nuestra impresora deja de extruir repentinamente a media impresión. Después de gritar y llorar por una cantidad razonable de tiempo, podemos proceder a preguntarnos: ¿qué está causando este problema y cómo podemos solucionarlo?
Los problemas más comunes que causan que una impresora deje de extruir filamento a media impresión son un extrusor obstruido o un driver del motor del extrusor sobrecalentado. El extrusor podría obstruirse debido a mala calibración, temperatura de impresión incorrecta, mala calidad del filamento, o presencia de polvo y suciedad cerca de la impresora.
Puedes desobstruir el extrusor con una aguja de acupuntura o una cuerda de guitarra, o realizando un cold pull (tirada en frío). En el caso de un driver del motor de extrusión sobrecalentado, la solución depende de enfriar el componente con un ventilador siempre encendido o reemplazando la pieza por una nueva.
Entramos en más detalle, discutimos cada causa, cómo solucionar apropiadamente, cómo resolverlo, y finalmente, cómo reducir/prevenir que esto vuelva a ocurrir.
¿Qué causa que el extrusor se detenga a media impresión?
Sin filamento
Puede parecer obvio, pero siempre comprueba que este no sea el caso antes de empezar a solucionar problemas. Si el carrete se ha acabado, necesitarás empezar con un carrete nuevo antes de reanudar la impresión.
Si eres nuevo en la impresión 3D, te recomendaría comprobar la estimación del laminador de la cantidad de filamento que consumirá tu modelo antes de empezar a imprimir cualquier objeto.
Otra forma de evitar este problema es instalar un sensor de fin de filamento que pausará el trabajo de impresión y te permitirá cargar un nuevo carrete sin necesidad de detener la impresión completamente. La buena noticia es que cada vez más fabricantes de impresoras 3D incluyen esta característica por defecto.
También puede ser el caso de que el carrete de filamento se enredó. Esto puede deberse a un problema de fabricación pero es más probable que sea causado por nosotros. Para prevenir esto, debes mantener la tensión del filamento y no dejar el extremo del filamento suelto cuando lo guardas.
Extrusor obstruido
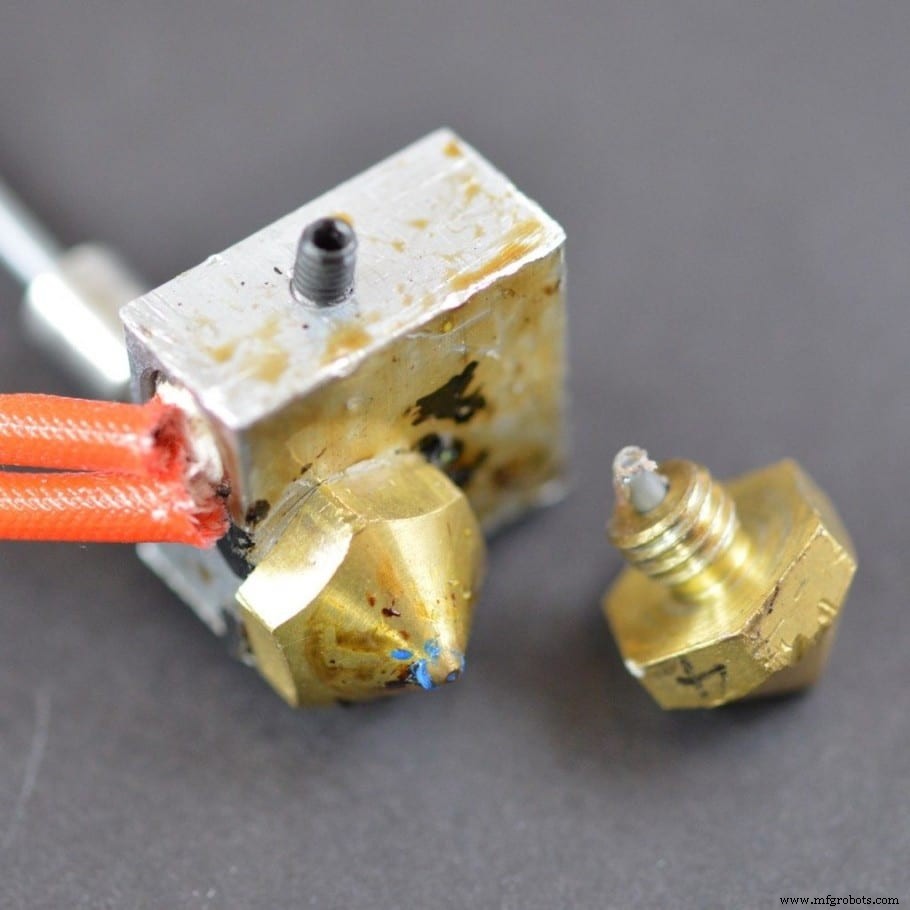
Ahora que sabes que tu máquina no se ha quedado sin filamento, ¡empecemos con la verdadera solución de problemas! Empecemos comprobando las cosas que pueden llevar a una boquilla obstruida.
Altura de boquilla incorrecta o mala calibración
Este problema es muy común, y por suerte para nosotros, también es muy fácil de arreglar. Si tu extrusor no empieza a extruir plástico cuando la impresión empieza, puede deberse a una altura de boquilla incorrecta (cama no nivelada correctamente y la boquilla se clava en ella).
Si la boquilla está demasiado baja, no hay suficiente espacio entre la punta de la boquilla y la superficie de la base de construcción. Esto lleva a que la boquilla sea bloqueada por la base de construcción, y así el filamento no podrá fluir suavemente.
Notarás este problema cuando el filamento no se extruye en la primera o incluso segunda capa, pero desde la tercera o cuarta capa, la extrusión debería ser normal. Si tu extrusor deja de depositar filamento en las capas sucesivas, casi definitivamente no es causado por esto.
La solución para este problema es calibrar tu impresora 3D (Nivelación de Cama) para que el espacio entre la boquilla y la superficie de impresión sea suficiente (entre 0.1 mm y 0.2 mm para boquilla de 0.4 mm) para garantizar una extrusión normal de filamento. Como regla general, deberías poder colocar un trozo de papel entre la boquilla y la base de construcción.
Temperatura de impresión incorrecta
Al usar plástico PLA, la temperatura óptima de extrusión puede variar desde tan bajo como 180°C hasta 220°C. Intentar imprimir a una temperatura demasiado baja muy probablemente resultará en ninguna extrusión en absoluto, e imprimir a temperaturas innecesariamente altas puede, contraintuitivamente, ser incluso peor.
De hecho, si intentas imprimir a una temperatura demasiado alta para un material dado, tu filamento puede simplemente vitrificarse en el extrusor y por lo tanto obstruirlo.
En resumen, aconsejo siempre comprobar la temperatura óptima recomendada por el fabricante del filamento. Generalmente se pueden encontrar en algún lugar del empaque o incluso en el propio carrete.
Por si acaso no lo encuentras ahí, siempre puedes googlear la marca y rezar para que alguien haya encontrado la temperatura ideal. No encontrar este parámetro simple fácilmente también es una indicación de que tu filamento es, para decirlo cortésmente, subóptimo.
Filamento de mala calidad
Como mencionamos arriba, las malas prácticas de fábrica pueden resultar en una alta probabilidad de problemas durante una impresión. Significa que filamentos con un diámetro mayor o con un ancho inconsistente e imperfecto a lo largo del carrete pueden causar problemas durante el proceso de impresión.
Un filamento de mala calidad y contaminantes involuntarios acechando dentro del material pueden acumularse y obstruir directamente dentro de la boquilla en intervalos aleatorios.
Los principales determinantes de la calidad de un filamento son las materias primas usadas para hacer el filamento, la tecnología de la línea de producción y los procesos de control que el fabricante pone en marcha. Es bastante importante usar un material probado de calidad de una marca fiable. Siempre revisa reseñas y opiniones antes de comprar una marca nueva.
Sin embargo, si quieres un carrete de PLA asequible y de alta calidad, consigue este de Amazon ya que funciona genial.
Polvo o suciedad en la habitación
Si tu impresora está colocada en una habitación que no está limpiada adecuadamente, el polvo y la suciedad pueden interferir con el funcionamiento de la máquina. Si el polvo de alguna manera entra en el extrusor, se carbonizará. Con el tiempo, más suciedad se acumulará dentro de la boquilla. Impedirá el flujo correcto del material y llevará a impresiones de mala calidad. Eventualmente, incluso puede obstruir el extrusor.
Driver del motor del extrusor sobrecalentado
Cuando el driver del motor del extrusor se sobrecalienta, puede saltar algunos pasos aleatorios lo que también puede llevar a una boquilla obstruida. La primera señal de sobrecalentamiento es un comportamiento errático del motor paso a paso. Típicamente, esto puede reconocerse por los sonidos del motor stepper perdiendo repentinamente potencia.
Incluso puede resultar en un apagado térmico (thermal shutdown). Si este es el caso, el motor del extrusor no se moverá en absoluto.
Si esto le pasa a tu impresora, definitivamente deberías apagar la máquina y permitir que la electrónica se enfríe antes de intentar imprimir de nuevo. Para prevenir que esto vuelva a ocurrir, recomiendo enfriar la placa de la impresora con el ventilador siempre encendido.
Esto también podría ser causado por un componente defectuoso, en cuyo caso no te recomendaría trastear con soluciones a menos que realmente sepas lo que estás haciendo.
Arreglando un extrusor obstruido
El hecho de que el filamento caliente pueda pasar suavemente por un orificio de 0.4 mm y solo falle en raros eventos aún me asombra. Independientemente de mi propensión a asombrarme, ¡veamos cómo podemos arreglar una boquilla obstruida cuando nuestra máquina lo requiere!
Hay múltiples formas de arreglar una boquilla obstruida. Algunas arreglarán el problema temporalmente mientras que otras deberían servir como una solución más definitiva. ¡Repasemos cada una de ellas!
Empujar manualmente el filamento en el extrusor
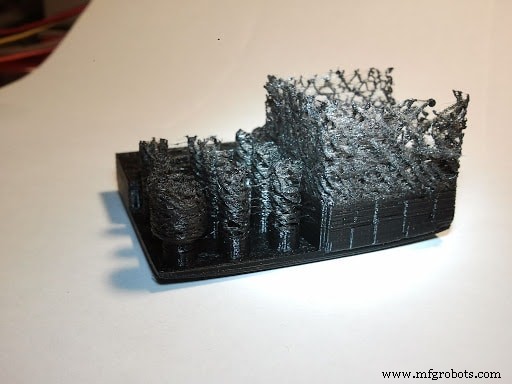
La forma más fácil de arreglar una boquilla obstruida es empujando manualmente el filamento en el extrusor. Antes de hacerlo, asegúrate de que el hotend esté completamente calentado. Aprieta el brazo del extrusor para comprimir el resorte, empuja el filamento a través (no demasiado fuerte) y verifica que salga por la boquilla.
Esta solución puede arreglar tu problema, pero no garantizará que todo el residuo se extruyó fuera de la boquilla. Aún podrías tener algunos residuos dentro de la boquilla que pueden llevar a un flujo desigual de filamento, así que mantén un ojo en la calidad de las primeras capas después de hacer esto.
Desobstruir con una cuerda de guitarra o alambre de acupuntura
Para resolver la boquilla obstruida sin desmontar el hotend puedes intentar limpiar la boquilla con una aguja de acero inoxidable, un alambre fino, o incluso con una cuerda de guitarra.
El procedimiento a seguir es bastante simple:
- Paso 1: Calienta el hotend a la temperatura de extrusión del material que causó la obstrucción.
- Paso 2: Inserta la aguja/alambre/cuerda a través de la boquilla entre 10 mm y 30 mm de profundidad (unas cuantas veces).
- Paso 3: Si no se obtiene un flujo continuo, repite todo el proceso de nuevo.
Método Atómico / Cold Pull
Si el método de la aguja no funcionó, intenta el cold pull. Para este método, necesitarás un filamento con buena resistencia térmica como filamento ABS o Nylon.
- Paso 1: Calienta la boquilla a 220°C (Si acabas de imprimir con PLA).
- Paso 2: Inserta un trozo de ABS, Nylon, o cualquier filamento fuerte con buena resistencia térmica de color blanco o claro.
- Paso 3: Empújalo manualmente lo más fuerte posible.
- Paso 4: Observa si el filamento fluye a través de la boquilla (si la obstrucción es total, puede no extruir nada).
- Paso 5: Deja que la impresora se enfríe a unos 90°C para PLA y 160°C para ABS. Mantén la presión durante el enfriamiento.
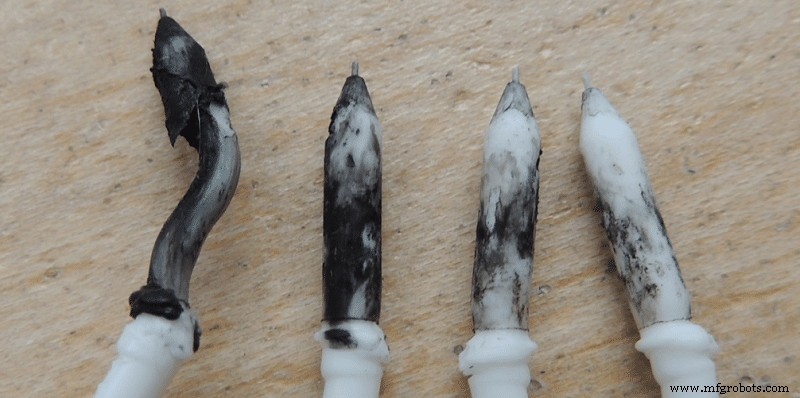
- Paso 6: Cuando la impresora alcance la temperatura más baja mencionada en el paso 5, retira el filamento rápida y fuertemente del hotend e inspecciona la parte semifundida del filamento. Esta debe tener un poco de suciedad (puntos negros). Esos puntos negros eran los que causaban el bloqueo.
- Paso 7: Corta la parte sucia del filamento y repite desde el paso 2 hasta que el filamento salga limpio.
Limpieza Profunda
Este método implica desmontar la boquilla a la temperatura más alta que nuestro extrusor puede alcanzar. Calienta la boquilla usando una antorcha, una pistola de calor, o incluso la estufa de casa. Elimina todo el plástico dentro y fuera de la boquilla.
Para comprobar si la limpieza realmente funcionó, apunta la boquilla hacia una fuente de luz e intenta mirar a través del orificio. Si ves un círculo bonito y redondo de luz, significa que has limpiado tu boquilla. Para limpiar aún más la boquilla, puedes sumergir tu boquilla en acetona (para ABS) o sosa cáustica (PLA) y dejarla reposar una noche.
Cómo prevenir que esto vuelva a ocurrir
Para ahora deberías ser el orgulloso dueño de una impresora que extruye filamento uniformemente durante todo el trabajo. Ahora que el evento es reciente y aún recuerdas cuánto odiabas arreglar este problema, puedes estar dispuesto a leer sobre las cosas que puedes hacer para reducir la probabilidad de hacer esto de nuevo en el futuro próximo.
Aquí tienes algunos consejos para prevenir que la impresora deje de extruir repentinamente durante una impresión:
Reduce la velocidad de impresión
Al trabajar con materiales flexibles y/o que requieren temperaturas más altas (como Nylon), es importante respetar el límite de velocidad impuesto en la hoja de datos de la impresora 3D.
Lo que determinará la velocidad de impresión en impresoras 3D FFF/FDM son las propiedades del material usado así como la calidad de los componentes de tu impresora 3D.
Para filamentos flexibles en máquinas Bowden, no se recomienda ir más rápido de 20 mm/seg. Para máquinas con Direct Drive, la velocidad recomendada es 40 mm/seg para filamentos flexibles de dureza media y alta y 25 mm/seg para filamentos flexibles de baja dureza.
Siempre usa filamento de buena calidad
Como se mencionó líneas arriba, el filamento que usas puede ser el mayor enemigo cuando se trata de la salud general de tu hotend. Material no regular puede atrapar el filamento dentro del tracto hasta el final del recorrido del hotend. Además, un filamento sucio puede causar pequeños restos de polvo que formen un muro de sedimento dentro de la cavidad de la boquilla o en la garganta del hotend.
Para prevenir este problema, podemos crear un pequeño filtro para impurezas. Solo envuelve un trozo limpio de esponja sujeto a una abrazadera plástica alrededor del filamento para que la suciedad termine limpiándose ahí antes de entrar en el camino del hotend.
Ventilador del hotend
El ventilador del hotend es crucial para que el filamento permanezca a una temperatura estable antes de ser calentado por el bloque calefactor. Si pierde eficiencia, el filamento se calentará antes de tiempo, expandiéndose dentro del cuerpo del hotend y causando una obstrucción. Por lo tanto, siempre debes mantener el ventilador limpio y en excelente condición.
Tubo PTFE
El tubo de Teflón tiene una vida útil limitada por la temperatura y su uso. El tubo estándar de impresora 3D no puede manejar temperaturas por encima de 240°C. Uno de los primeros signos de un tubo PTFE defectuoso son sub-extrusión o ruidos de filamento dentro del extrusor. Cuando esto ocurre, reemplaza el tubo PTFE para evitar obstruir la boquilla.
Una solución aún mejor sería comprar el tubo Capricorn azul ya que puede soportar temperaturas más altas.
Conclusión
Un extrusor obstruido es a menudo un gran dolor de cabeza para muchos usuarios y aún más cuando necesitamos imprimir algo lo antes posible. Es importante garantizar un flujo suave y continuo de filamento hacia el extrusor. Esto, además de alargar la vida del extrusor, también llevará a una mejor calidad de impresión general.
Todas las soluciones y arreglos detallados no son ni difíciles ni caros. Solo necesitas un poco de paciencia y resiliencia para disfrutar de estas increíbles máquinas.
Consulta nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo dedicado a investigar qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser una tarea abrumadora que generalmente genera mucha confusión.
Hemos seleccionado solo unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión. Los filamentos y mejoras listados fueron todos probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Guía paso a paso para reemplazar boquillas en su impresora 3D Stratasys
- Limpieza de boquilla Ender 3: Desatasco rápido y fácil para impresiones fiables
- Solucionar el Hundimiento del Eje X en Ender 3: Pasos Simples para Restaurar la Nivelación
- Elimina Jerk y Ghosting en impresión 3D: Técnicas probadas para impresiones más suaves
- ¿Cuánto dura un filamento de 1 kg para impresora 3D? Guía práctica
- Solucionar fuga en boquilla de impresora 3D: Guía paso a paso
- Solucione impresora 3D que no alimenta filamento: guía paso a paso
- Previene y resuelve el filamento pegado en la boquilla: Guía práctica
- Guía rápida para desenredar bobinas de filamento 3D anudadas
- Eliminar el Ghosting en Impresión 3D: Pasos Sencillos para Quitar Vibraciones y Mejorar Calidad
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D