



Soluciones para extrusor dual: Solapado de relleno y exudado (oozing)
La impresión 3D trae multitud de problemas, y con doble extrusor es aún más complicado.
Por eso creé esta guía: cómo lidiar con exudado (oozing), stringing, solapado de infill, y usar torre de purga (prime tower) y escudo anti-goteo (ooze shield).
¿Qué es un extrusor dual?
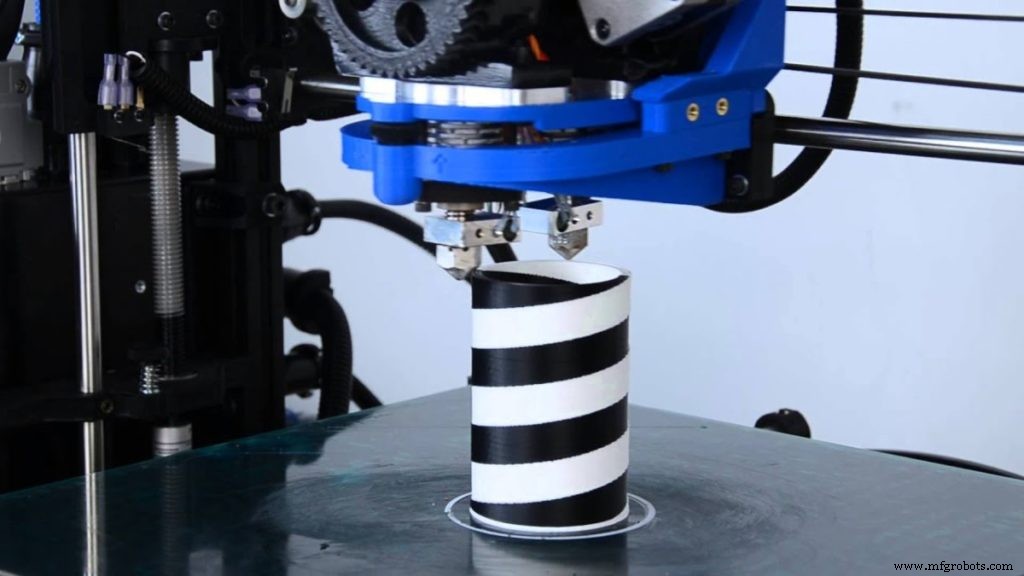
Extrusor simple: una boquilla, un filamento a la vez, un material a la vez.
Extrusión dual: dos extrusores, dos boquillas, dos materiales/colores simultáneos.
Problemas de impresión con doble extrusor
Exudado y stringing (oozing y stringing)
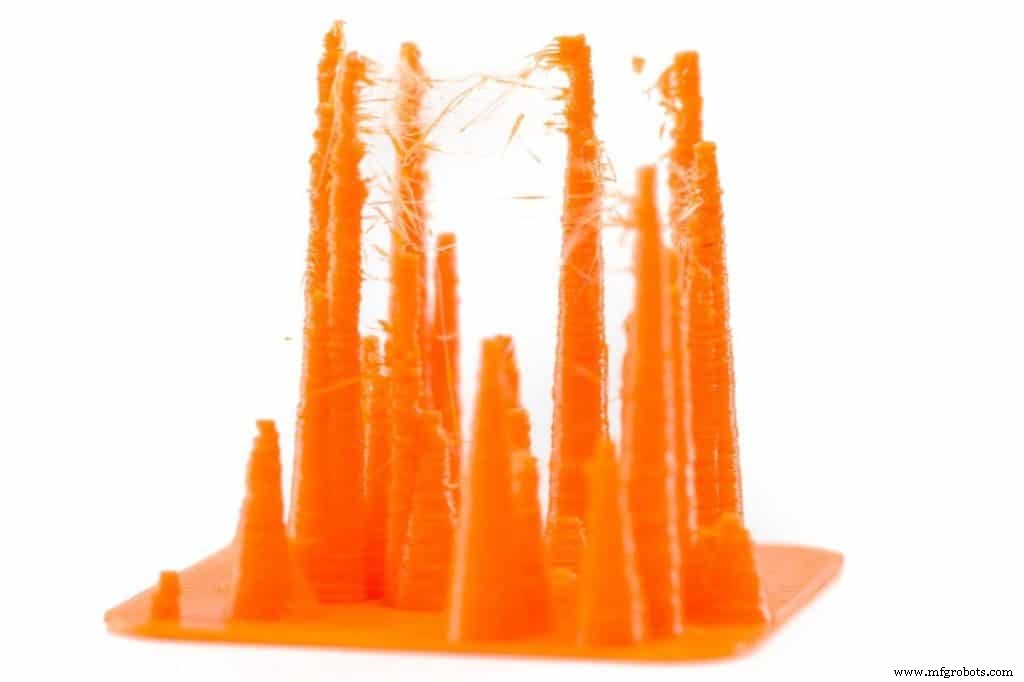
Con doble extrusor, uno imprime mientras el otro está parado. Según el color necesario, usa uno u otro.
El filamento residual en la boquilla parada puede exudar sobre el modelo al moverse, dejando hilos pegajosos. Superficie rugosa y llena de hilos.
Causas: temperatura muy alta, retracción (velocidad/distancia) mal ajustada, velocidad/distancia de movimiento entre posiciones de impresión.
Desplazamiento de capas (layer shifting)
Las capas no se alinean bien, aspecto "escalera". Ocurre porque impresoras 3D tienen control de lazo abierto: no reciben feedback de posición del cabezal, solo se mueven a coordenadas.
Golpear la impresora mueve el cabezal, pero la impresora no lo sabe y sigue imprimiendo en otra ubicación.
Mayoría de causas son hardware: tornillos de poleas sueltos, correas (sistema de movimiento) estiradas con el tiempo.
Si correas estiradas, verifica si tu impresora tiene tensores integrados o imprime los tuyos.
Otra causa: velocidad de impresión muy alta; los motores no siguen el ritmo. Movimiento más rápido de lo que motores aguantan → clic típico al fallar posición. El resto de la impresión queda desalineado → aspecto escalera.
Cómo activar extrusión dual en el laminador (slicer)
Procedimientos distintos según laminador. Cubro Cura, Simplify3D e Ideamaker.
Cura
1. Añade tu impresora dual: Preferencias → Impresoras → Añadir.
2. Click en tu impresora → Machine Settings.
3. En pestaña Printer, pon Number of Extruders = 2. ¡Extrusión dual activada!
4. Configura cada extrusor en pestañas Extruder 1 y Extruder 2.
5. Asigna cada modelo 3D al extrusor que quieras.
Simplify3D
1. Asegura que tu impresora dual está añadida: Configuration Assistant (bajo Help).
2. Para asignar modelos a extrusores: Dual Extrusion Wizard (bajo Tools). Marca Group and align models.
3. Configura extrusores individualmente: Edit Process Settings (esquina inferior izquierda).
Ideamaker
1. Añade impresora con Configuration Wizard (menú Printer → Configuration Wizard).
2. Menú Printer → Printer Settings. Nueva ventana: cambia Extruder Count a 2. ¡Activado!
3. Ajusta demás parámetros en esa ventana.
Ajustes de extrusión dual para impresiones de mayor calidad
Para prevenir problemas, usa torre de purga (prime tower) y escudo anti-goteo (ooze shield). Fáciles de configurar en la mayoría de laminadores.
Torre de purga (Prime Tower)
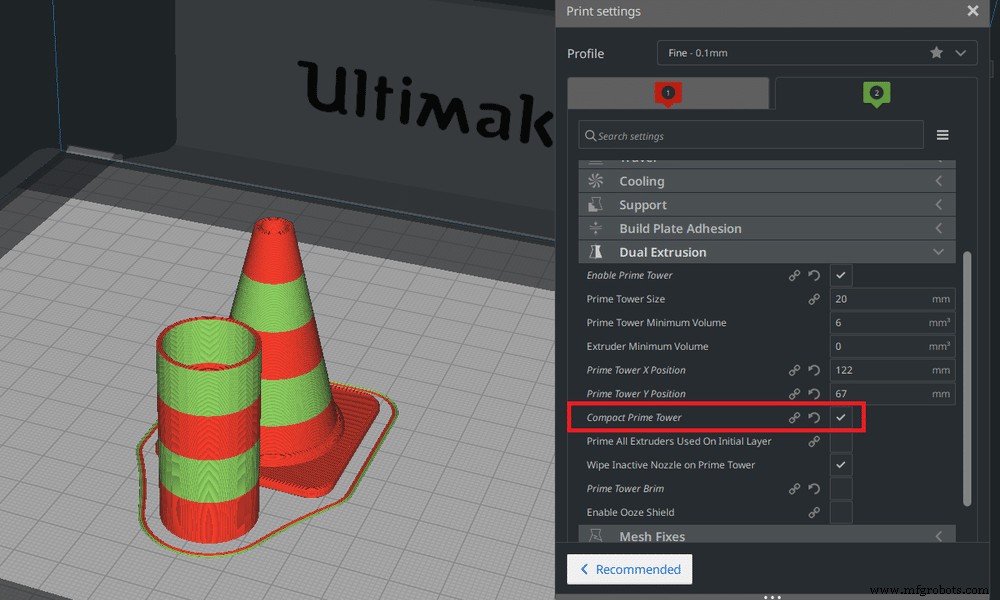
Es una impresión extra que prepara la boquilla antes de cada capa. Reduce exudado, subextrusión y aumenta robustez general.
Funciona dejando que la boquilla extruya plástico para purgar el filamento residual y permitir nuevo filamento.
Cómo activar Prime Tower
- Cura: Configuración impresora → Dual Extrusion → marca Prime Tower.
- Simplify3D: crea prime tower automáticamente con dos extrusores; visible en previsualización.
- Ideamaker: Ajustes Avanzados → Ooze → marca Wipe Tower.
Consideraciones adicionales:
- Tamaño prime tower: eje X/Y mayor = torre más estable.
- Volumen/grosor mínimo: debe ser lo bastante grueso para purgar eficazmente.
- Posición X/Y: cerca de la impresión principal.
- Flujo prime tower: siempre 100% por defecto. No lo toques.
Escudo anti-goteo (Ooze Shield)
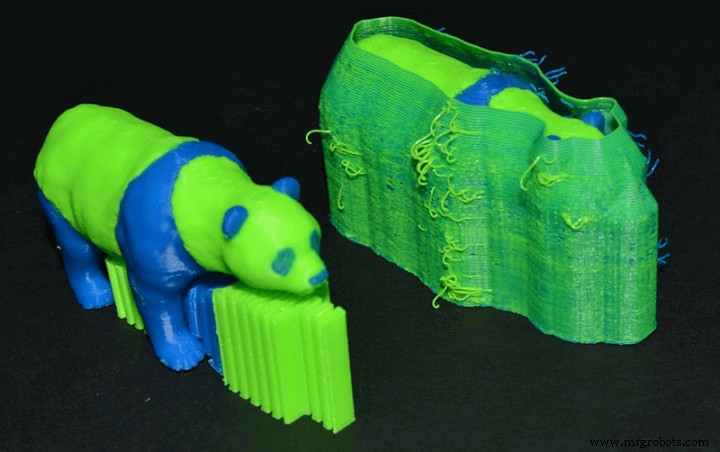
Capa extra de material alrededor del modelo que atrapa el exceso que gotea de la boquilla parada.
Evita que colores sangren entre sí; al limpiar la boquilla en el escudo, el stringing no es problema.
Cómo activar Ooze Shield
- Cura: Configuración impresora → Dual Extrusion → marca Ooze Shield.
- Simplify3D: activado por defecto con dos extrusores; visible en previsualización.
- Ideamaker: Ajustes Avanzados → Ooze → marca Wipe Wall.
Consideraciones:
- Ángulo ooze shield: activarlo hace el escudo más fuerte, evita colapso. Ángulo menor = más material.
- Distancia ooze shield: distancia entre escudo y modelo para evitar contacto y fusión. 2 mm y ángulo 60° funcionan bien para la mayoría de materiales y casos.
Solapado en extrusión dual (Dual Extrusion Overlap)
Ajustes para personalizar solapado:
- Enable union overlapping volumes: permite reconocer dos volúmenes interferentes y laminarlos juntos como uno.
- Enable "remove all holes"
- Enable "extensive stitching" para cerrar huecos en el modelo
- Keep disconnected faces para conectar geometría y perfeccionar forma
- Merged meshes 0.0–0.2 mm para reducir sobre-extrusión
- Remove mesh intersection para evitar doble extrusión en cama
- Alternate mesh removal: Cura detecta y elimina mallas solapadas dobles. Evita warping de capa.
Cómo arreglar problemas de solapado
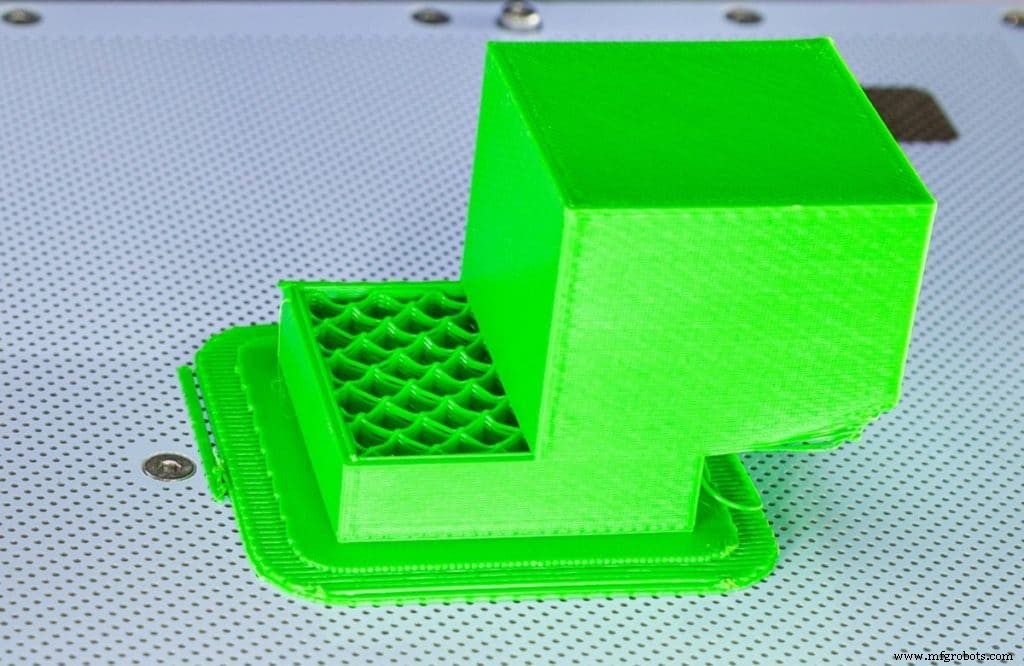
La impresión 3D es por capas; cada capa tiene pared y relleno (infill). El infill sostiene el modelo, haciéndolo robusto incluso con materiales frágiles. La pared define forma y estructura, con patrón distinto al infill. Por eso hay solapados: patrón de pared ≠ patrón de infill. Soluciones:
- Aumentar solapado de perímetro (outline overlap)
- Engrosar paredes de impresión
- Reducir velocidad de impresión
- Usar patrón de infill adecuado y regulado
- Aumentar volumen y densidad de infill
- Regular temperatura de impresión
Conclusión
Tendrás que jugar con ajustes hasta reducir exudado y solapados, pero esta guía te pone en el buen camino.
¡Espero que ayude! ¡Que tengas un día estupendo!
Productos recomendados
Hemos seleccionado impresoras, filamentos y mejoras probados para todos los niveles, eliminando conjeturas y ahorrando investigación.
Impresión 3d
- Guía paso a paso para reemplazar boquillas en su impresora 3D Stratasys
- Conectar GrabCAD Print a su impresora 3D Stratasys – Guía paso a paso
- Paso a paso: Conecte su Ender 3 a WiFi para impresión sin cables
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- Soluciona clics, deslizamientos y saltos del extrusor: Guía paso a paso
- ¿Cuánto dura un filamento de 1 kg para impresora 3D? Guía práctica
- Solucionar fuga en boquilla de impresora 3D: Guía paso a paso
- Evite el curvado en esquinas: Soluciones simples a la sobreextrusión en impresión 3D
- Solucione impresora 3D que no alimenta filamento: guía paso a paso
- Separación entre Relleno y Paredes en Impresión 3D: Soluciones Rápidas y Fiables
- Reparación de Motor Paso a Paso de Impresora 3D: Guía Paso a Paso