



Separación entre Relleno y Paredes en Impresión 3D: Soluciones Rápidas y Fiables
Como todo entusiasta de la impresión 3D sabe, el relleno (infill) es un aspecto esencial para la calidad, resistencia y tiempo de impresión de un objeto. A veces, perdemos horas, electricidad y filamento imprimiendo una pieza solo para descubrir que el relleno no toca realmente la carcasa (o paredes) del modelo, volviendo la estructura de relleno prácticamente inútil.
En este artículo te guiaré por las causas de este problema y cómo solucionarlo. En resumen, ¿qué provoca que el relleno no toque la pared o carcasa de un objeto impreso en 3D?
La falta de contacto entre paredes y relleno puede deberse a subextrusión, causada a su vez por temperaturas de boquilla bajas, velocidades de movimiento altas o calibración inadecuada de la impresora, y también puede corregirse ajustando el solapamiento del relleno (infill overlap). Se recomienda aumentar este ajuste en incrementos del 1 % y probar los resultados.
| Solución | Descripción | Indicación |
|---|---|---|
| Soplamiento de relleno (Infill overlap) | Porcentaje que el relleno se solapa con el perímetro más cercano | Aumentar 2 % hasta 14 % |
| Temperatura de boquilla | Temperaturas bajas pueden causar subextrusión | Ajustar a la temperatura máxima indicada por el fabricante |
| Velocidad de movimiento | Si es muy rápida, el extrusor no logra extruir el filamento necesario, causando subextrusión | Reducir a 25 mm/s |
| Problemas del alimentador | Fricción en el tubo Bowden puede causar subextrusión | Limpiar todo el sistema de alimentación y ajustar tensión del extrusor |
| Problemas de calibración | Calibración incorrecta hace que la impresora consuma menos filamento del indicado | Calibrar pasos del extrusor (e-steps) o aumentar flujo (flow rate) |
Motivos por los que las paredes no tocan el relleno
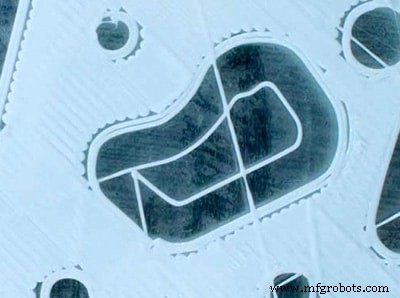
Hay varias razones por las que las paredes de una impresión no tocan el relleno, y para remediarlo tendrás que seguir un proceso de eliminación.
Aquí tienes una hoja de ruta básica para diagnosticar el problema. Una vez confirmado que no es un error de diseño del modelo, tendrás que revisar sistemáticamente lo siguiente.
Configuración del laminador (Diferente según perfil de impresora)
Lo más obvio es revisar la configuración del laminador, ya que sería la forma más fácil y rápida de resolver el problema.
Debes mirar el porcentaje de Infill Overlap (solapamiento de relleno). Según Cura, este ajuste determina «la cantidad de solapamiento entre el relleno y las paredes como porcentaje de la anchura de línea del relleno. Un ligero solapamiento permite que las paredes se conecten firmemente al relleno».
Al parecer, Cura tiene diferentes valores predeterminados de Infill Overlap según el perfil de impresora. En mi Ender 3 está al 30 %, en otras impresoras al 10 % o incluso al 0 %, así que tus ajustes pueden variar.
Si tu Infill Overlap ya está en el 10 % (valor por defecto de Cura), te sugiero hacer varias pruebas aumentando de 2 % en 2 % para ver si se resuelve; si no, descarta este parámetro como causa.
En ese caso, restablece el porcentaje de solapamiento al valor predeterminado (10 % o el que corresponda a tu impresora) y continúa con el diagnóstico.
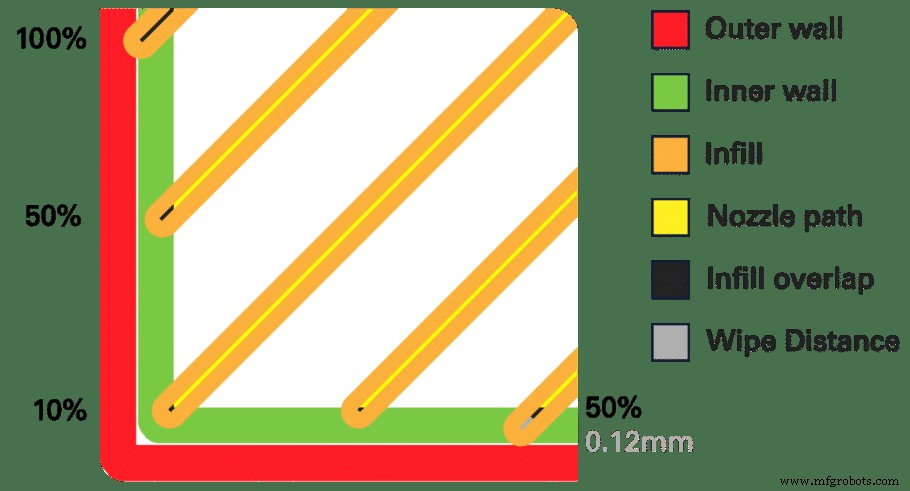
Como ves en la ilustración, un solapamiento del 100 % significaría que la trayectoria de la boquilla solapa todo el ancho de capa (0,4 mm con la boquilla más común).
Temperatura de extrusión
El siguiente paso es revisar la temperatura de extrusión. ¿Por qué podría ser causa? Simple: si la temperatura es demasiado baja, el filamento fundido será más viscoso e impedirá el flujo regular o deseado desde la boquilla, requiriendo mayor presión para extruir la misma cantidad de material.
Esto puede causar subextrusión, lo que lleva a que las paredes no toquen el relleno.
Una temperatura demasiado baja también provoca otros problemas: mala adhesión entre capas y entre el filamento en el mismo plano horizontal entre paredes y relleno.
Por otro lado, una temperatura excesiva genera otro tipo de problemas. Cambios en el filamento fundido ocurren si la temperatura es muy alta y el plástico permanece demasiado tiempo en la boquilla, causando atascos.
Revisa la temperatura recomendada por el fabricante del filamento en la bobina que usas y ajusta la temperatura al máximo recomendado. Esto ayudará a obtener el flujo correcto desde la boquilla.
Por ejemplo, si tu PLA tiene un rango de 190–215 °C, ajusta a 215 °C, comprueba resultados y ve bajando poco a poco hasta encontrar el punto óptimo.
Velocidad de movimiento
La temperatura es el factor principal del caudal (flow rate); sin embargo, el caudal del filamento fundido también lo definen el diámetro de la boquilla, la velocidad de impresión y la altura de capa. Todos estos ajustes juntos definen el caudal, que mide cuánto filamento fundido sale de la boquilla por segundo.
Al intentar empujar más material del que permite el caudal, terminarás con subextrusión. El equilibrio entre temperatura y velocidad del filamento hacia el punto de extrusión no debe llevarse al extremo; debe haber siempre un buen equilibrio entre ambos.
Es cierto que con mayor temperatura puedes imprimir más rápido. Inversamente, con menor temperatura, la velocidad de movimiento debe reducirse para lograr una extrusión óptima.
La velocidad de movimiento varía entre modelos de impresora, y para descartar esto como causa puedes probar ajustando la velocidad a 25 mm/s o al menos por debajo de 50 mm/s. Esta velocidad es lo suficientemente baja para concluir que, si el problema persiste, la causa es otra.
Subextrusión
Tienes razón, ya hablamos de subextrusión al revisar temperatura y velocidad. No obstante, la subextrusión también puede deberse a otros factores más complejos. Como las causas anteriores tenían soluciones directas, las descartamos primero.
Como dijimos, la subextrusión ocurre cuando tu impresora no puede producir la cantidad correcta de material requerida. Las señales obvias son: la impresora salta capas, imprime capas más finas de lo normal, o capas interrumpidas con huecos o puntos.
Una vez descartados temperatura y velocidad, este es probablemente uno de los problemas más difíciles de resolver por las muchas variables. Repasaremos cada una, de la más fácil a la más difícil, y espero que puedas identificar y solucionar el problema real.
Problemas del alimentador (feeder)
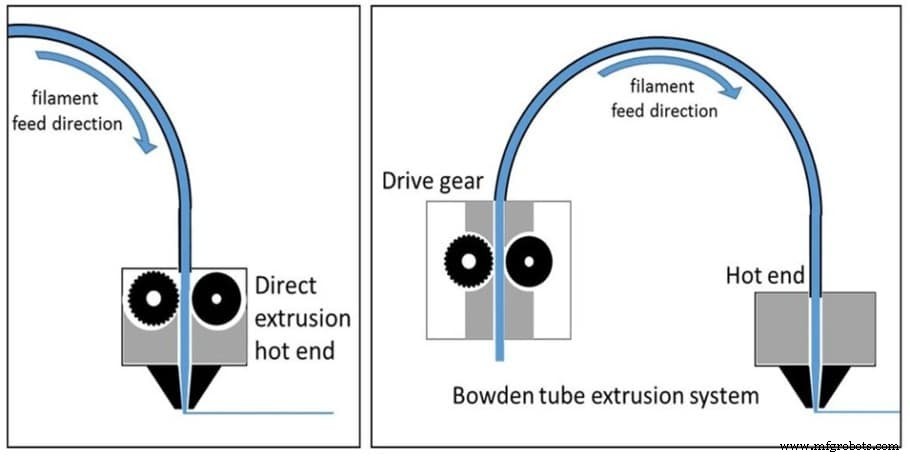
Si tu impresora usa sistema de alimentación Bowden, hay gran probabilidad de que la subextrusión esté relacionada con fallos en el tubo Bowden durante la alimentación, incluido el hotend.
Esto puede deberse a fricción en el tubo y hotend que impide la alimentación, o a que no hay suficiente agarre del filamento para empujarlo a la velocidad correcta.
Para comprobar la tensión del alimentador, retira el filamento del tubo Bowden y examínalo buscando señales de que ha sido empujado a través del tubo. Si el filamento sigue tan liso como en la bobina, la tensión es demasiado baja: no hay suficiente agarre para empujarlo.
Al igual que con el caudal óptimo, aquí también debe haber equilibrio. Poca o demasiada tensión en el alimentador resultan en subextrusión. Hemos visto poca tensión; veamos ahora el exceso.
Cuando el filamento entra en el tubo Bowden, se aplana y restringe el movimiento. El alimentador muerde el filamento, lo que se conoce como «grinding» (molienda), ya que el proceso desgasta el filamento. El alimentador probablemente empiece a hacer un sonido de clic y retroceda, lo que también indica un atasco en el hotend.
Para remediarlo, retira el filamento del alimentador y limpia todo el sistema de alimentación, comprobando la tensión en el proceso. Al ser un problema de hardware, puede variar entre impresoras, pero para darte una idea de cómo abordarlo, mira este video sobre ajuste de tensión del alimentador en una Ultimaker.
Subextrusión por calibración
La calibración de extrusión determina lo que el laminador ordena a tu impresora consumir, medido en mm sobre una distancia de recorrido predeterminada. Si está bien calibrada, tu impresora consumirá exactamente la misma cantidad de filamento.
Si las mediciones no coinciden y el consumo es menor al indicado por el laminador, la calibración está mal y resultará en subextrusión. Hay dos formas de corregirlo: una fácil pero temporal, y otra más compleja pero permanente.
Solución permanente: calibrar pasos del extrusor (e-steps)
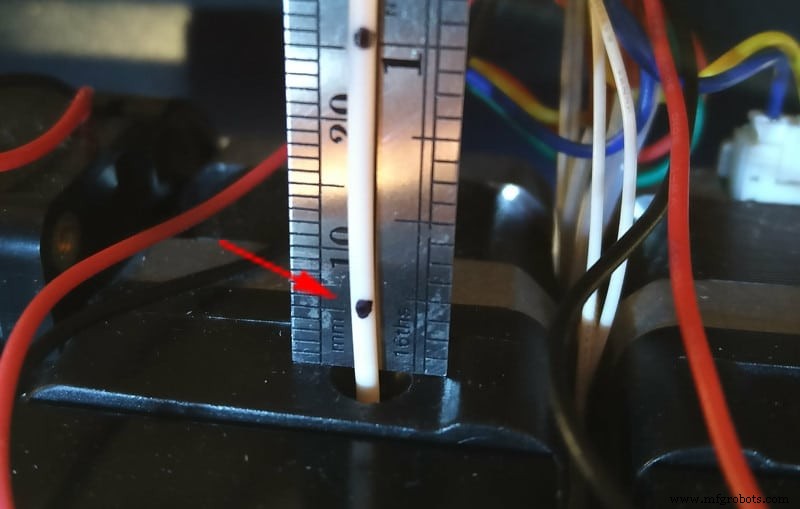
Los pasos dependen de la impresora que uses, pero básicamente la prueba sigue un patrón. El objetivo es determinar si la instrucción del laminador se ejecuta correctamente.
Empieza usando un calibre vernier, digital o manual, da igual mientras sepas usarlo y las mediciones sean precisas. Ten a mano un rotulador permanente para hacer marcas en el filamento que no se borren. Mide exactamente 100 mm (10 cm) desde la entrada del extrusor y repite la medición dos veces más, para tener tres marcas a 100 mm, 200 mm y 300 mm.
Calienta el hotend unos 5 °C por encima del rango alto del filamento para asegurar flujo constante. Ahora ordena a la impresora extruir 100 mm (10 cm) de material y comprueba si la marca coincide exactamente con la entrada del extrusor al inicio de tu primera medición.
Si la marca queda dentro del extrusor, tu calibración está mal y la impresora está extruyendo más de lo indicado. Esto es sobreextrusión, y el material extra se aplastará contra la capa anterior y goteará por los lados de la carcasa exterior. Habrás notado el mal acabado de cualquier impresión anterior. Para corregir la calibración, primero debes determinar el valor incorrecto para hacer los ajustes necesarios en la consola de la impresora.
Por el contrario, si la marca queda fuera y no coincide con la entrada, tienes subextrusión, y esto podría ser la causa de que la carcasa de tu objeto no toque el relleno.
Para solucionarlo, puedes calibrar los pasos de extrusión. Ten en cuenta que este proceso no es sencillo, por lo que suelo recomendar aumentar el flujo (flow rate) como alternativa para resolver el problema.
Solución fácil: cambiar el flujo (flow rate)
Un parámetro que también debe revisarse además de los pasos del extrusor es el flujo, ya que te permite controlar directamente el flujo de filamento al extrusor. Es importante tener en cuenta las diferentes densidades de los filamentos que usarás.
El flujo se ve influenciado por el diámetro del filamento en uso y el diámetro de extrusión relativo al motor del extrusor. La prueba mide básicamente la cantidad de filamento que entra en el extrusor.
Necesitarás un calibre y un micrómetro para medir con precisión las variables y calcular el flujo con esos valores. Antes de empezar, asegúrate de que la boquilla está en buen estado funcional y sin residuos dentro y fuera.
También verifica la temperatura de extrusión del filamento específico y que cumple las recomendaciones del fabricante. Por último, asegúrate de que la base está nivelada y calibrada para evitar desviaciones dimensionales en el eje Z, y lee y comprende las instrucciones de la prueba antes de proceder.
Como se mencionó, marca el filamento cada 100 mm con un rotulador. Ordena a la impresora extruir 100 mm y compáralo con las marcas. Si la impresora consumió menos de 100 mm, estás ante subextrusión.
Para corregirlo, ajusta el flujo al 102 % y repite la prueba. Si sigue subextruyendo, aumenta el porcentaje. Por el contrario, si no ves la siguiente marca, significa que extruyó más de 10 cm, por lo que hay que reducir el flujo. Repite hasta que la impresora consuma exactamente 10 cm cuando se lo ordenes.
Conclusión
Espero que a estas alturas hayas podido resolver el problema que te trajo aquí. Con un poco de suerte, bastó con cambiar el Infill Overlap y salir de este artículo. Por otro lado, si llegaste hasta la calibración del flujo, espero que la información te haya sido útil. Si es así, definitivamente dominas el arte de diagnosticar y resolver los problemas de tu impresora.
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados para que elimines las conjeturas y reduzcas el tiempo investigando qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser abrumador y generar mucha confusión.
Hemos seleccionado unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión. Los filamentos y mejoras listados fueron probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Digitalizando la fabricación aditiva: Optimizando post‑procesado y QA para el éxito en producción
- Revolucionando Alimentación y Bebidas: Cómo la impresión 3D impulsa la innovación y la eficiencia
- Revolucionando Fabricación: Cómo el Utillaje Impreso en 3D Recorta Costes y Acelera Time-to-Market
- Solucionar el Hundimiento del Eje X en Ender 3: Pasos Simples para Restaurar la Nivelación
- Superando los 7 principales desafíos de la última milla: Soluciones probadas para envíos más rápidos y rentables
- Verifique y pague facturas de flete rápidamente: Guía completa
- Identifica rápido fresas espiral up-cut vs down-cut
- Use Analítica de Datos para Identificar y Resolver Problemas de Producción Rápidamente
- Los 5 Principales Desafíos del Almacén y Soluciones Comprobadas para un Picking Más Rápido
- Elimine el rebaba en moldeo por inyección: 9 causas raíz y soluciones probadas
- Navegando remedios en litigio de patentes inglés: Perspectivas de decisiones judiciales recientes