



Elimine el rebaba en moldeo por inyección: 9 causas raíz y soluciones probadas
La rebaba es uno de los defectos más comunes en el moldeo por inyección. Es la fina capa de plástico en la línea de partición o cualquier otra parte donde dos superficies disímiles del molde se encuentran y forman un límite. Estas áreas pueden crear una diferencia en la expansión y otros parámetros, lo que puede contribuir a aumentar las posibilidades de rebaba.
Lidiar con la rebaba en moldeo por inyección es simple, pero exige recursos extra y afecta la eficiencia general del proceso. Además, el desbarbado – eliminación de rebaba manual o automática – también puede afectar negativamente la calidad del producto y potencialmente dañar el molde, resultando en costes más altos y otras pérdidas. Por eso es tan importante minimizar el defecto de rebaba en proyectos de moldeo por inyección.
Para resolver la rebaba en moldeo por inyección, es importante identificarlas primero y luego abordarlas eficazmente con un enfoque dirigido. Hacerlo aseguraría los resultados más rápidos y le ayudaría a apuntar en la dirección correcta de optimizar el proceso de moldeo por inyección y eliminar todos los defectos.
¿Qué es la rebaba en moldeo por inyección?
La rebaba en moldeo por inyección es un defecto donde la pieza tiene exceso de plástico en la línea de partición, un límite, o cualquier otra área donde diferentes formas y áreas del molde se encuentran. Generalmente, el rebaba en moldeo de plástico es más común en la línea de partición. Sin embargo, otras áreas también se ven afectadas. Sus causas y efectos permanecen iguales independientemente de la ubicación.
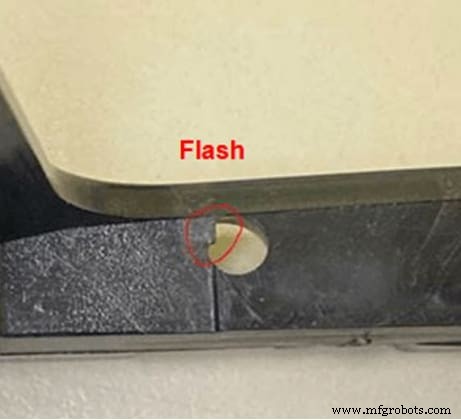
En la industria actual, la rebaba en piezas moldeadas es común y la mayoría de fabricantes la reducen significativamente pero no la eliminan por completo. La razón principal es el coste global del moldeo por inyección. Los moldes sin rebaba son bastante caros, pero la mayoría de empresas encuentran un equilibrio entre coste, calidad y estética.
Las principales causas de la rebaba en moldeo por inyección
La rebaba en moldeo por inyección puede ocurrir por una serie de razones. A veces, la fuente del problema puede ser más de una. Puede tener un desajuste en la línea de partición junto con un flujo incorrecto, llevando a los mismos resultados – un defecto de rebaba en piezas de moldeo por inyección.
Una cosa importante a notar sobre el problema de rebaba en moldeo por inyección es que no está restringido a una sola instancia o subproceso. La rebaba tiene múltiples causas y puede ocurrir por una plétora de razones que van desde problemas en la fase de inyección hasta fallos en el equipo de mantenimiento, u otras razones como viscosidad, presión o velocidad.
Aquí están las causas más comunes de rebaba en moldeo de plástico y cuándo ocurren realmente.
Rebaba en molde durante la fase de inyección
1 – Desajustes en la línea de partición
Una de las mayores razones detrás del desajuste en la línea de partición es la presencia de contaminantes ambientales como polvo y residuos, que pueden mantener el molde abierto. Resultantemente, el exceso de material se filtra y causa un defecto de rebaba. Además, fallos en el molde también pueden causar este problema. Principalmente estos fallos se propagan con el tiempo debido al uso. Utillaje viejo y desgastado conduce a fugas y eso resulta en rebaba por desajuste en la línea de partición.
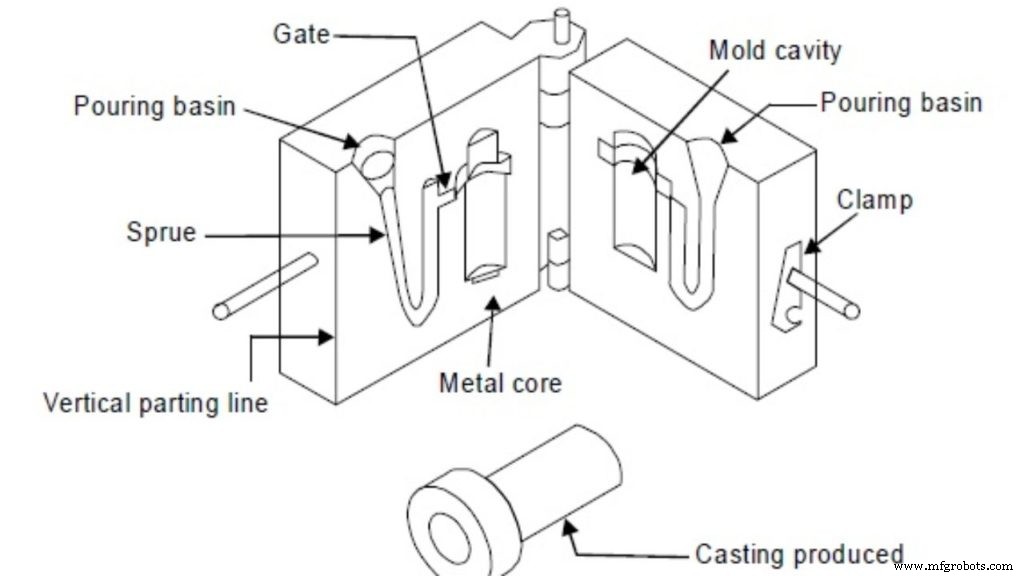
Incluso si tiene el molde perfecto y asegura que no hay contaminantes, la rebaba aún puede ocurrir cuando trata con presión de sujeción inadecuada o formas extremadamente complejas. Cavidades y otras características intrincadas pueden aumentar la presión general que su molde soporta y causar fugas y defectos en algunas áreas.
2 – Ventilación inadecuada
El moldeo por inyección es un proceso intrincado donde necesita cuidar la temperatura general, presión, bolsas de aire y otras características. Por ejemplo, burbujas de aire atrapadas son un gran defecto en cualquier diseño de moldeo por inyección que puede afectar las capacidades mecánicas y de carga de la pieza en general. De manera similar, las piezas moldeadas por inyección tienen un rango de temperatura específico para una excelente formación. Las ventilaciones son responsables de asegurar operaciones suaves de todos estos componentes. Cualquier problema en eso llevaría a varios defectos no limitados solo a la rebaba.
Rebaba en molde durante empaquetado o mantenimiento
3 – Baja presión de sujeción
La rebaba puede ocurrir tanto durante el proceso de empaquetado como de mantenimiento. El proceso de empaquetado cuenta para la contracción del material durante el enfriamiento. La mejor forma es añadiendo el exceso mientras el proceso de mantenimiento mantiene todo el sistema en equilibrio de presión hasta el enfriamiento.
En ambos casos, la presión de sujeción necesita ser precisa. Una fuerza de sujeción incorrecta puede perturbar la línea de partición y permite que el líquido entrante salga y cause rebaba.
4 – Problema con el casquillo de entrada
Los casquillos de entrada son parte del molde y son responsables de transferir los plásticos fundidos a la cavidad. Con el tiempo, pueden perder el soporte para sostener la fuerza de la presión de inyección y deteriorar su función. En tales casos, sus piezas moldeadas por inyección tendrán defectos y el más común de ellos es la rebaba.
Rebaba en molde durante el proceso debido a características de flujo
Aparte de la etapa del proceso, hay algunos elementos que pueden causar rebaba en moldeo por inyección debido a las características del proceso y flujo. Cuánta rebaba tendrá su pieza de plástico debido a características del proceso depende de las siguientes características del proceso.
5 – Viscosidad
La viscosidad es la propiedad de cualquier líquido para fluir y es central en el proceso de moldeo por inyección. Una viscosidad más baja significa que el líquido fundido fluirá fácilmente fuera de la forma del molde y tendrá distorsiones en forma de rebaba. Generalmente, esta viscosidad es una función de la temperatura, propiedades del material, presión y velocidad.
6 – Temperatura del barril y boquilla
La presión no es el único factor que aumenta la viscosidad y resultando la rebaba en su pieza de moldeo por inyección. La temperatura del barril y boquilla tiene un efecto directo en ella también. Una temperatura más alta hace que el fluido sea más propenso a filtrarse debido a una viscosidad más baja y resultando en un aumento de las posibilidades de rebaba en moldeo por inyección.
7 – Sobrellenado
Cualquier configuración de moldeo por inyección tendrá restricciones basadas en tamaño y geometría. Si el plástico fundido se sobrellena, la presión de inyección naturalmente superará la presión de sujeción y causará fugas. Esto aumentaría las posibilidades de rebaba y otros defectos. Sin embargo, debe tener cuidado al ajustar la configuración de alimentación ya que el enfriamiento encoge el plástico y no quiere una pieza incompleta debido a un disparo corto en moldeo por inyección.
8 – Alta presión
La presión está entre las características de proceso más comunes que podrían aumentar la probabilidad de rebaba. La física básica dicta que una alta presión conduce a más temperatura y características de flujo en un ambiente cerrado. El aumento de presión y el resultante aumento de viscosidad pueden causar múltiples defectos incluyendo rebaba.
9 – Sobreempaquetado
Complejidades en el diseño y vías intrincadas en el molde también pueden crear rebaba en piezas moldeadas por inyección. En campos estrechos, una cantidad limitada de líquido fundido puede solidificarse y bloquear el flujo. Creando así presión localizada dentro del molde. Los defectos resultantes no se detienen solo en la rebaba. En su lugar, tendrá que lidiar con otros problemas como deformación, densidad no uniforme y múltiples otros problemas relacionados.
5 formas efectivas de controlar la rebaba en moldeo por inyección
No hay duda de que prevenir la rebaba es bastante importante porque el rebaba causaría muchos problemas funcionales y estéticos. Sin embargo, la eliminación de rebaba en moldeo por inyección es posible.
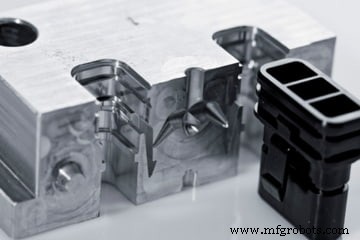
Aquí están las 5 formas más efectivas que le ayudan a controlar la rebaba en sus piezas moldeadas.
Diseño para fabricabilidad
La forma más efectiva de asegurar que su pieza moldeada por inyección esté libre de rebaba es diseñarla para fabricabilidad. Esto significa asegurar características simples y más efectivas que realicen la función en lugar de centrarse en sistemas intrincados.
Para entender esto mejor desde la perspectiva del proceso de moldeo por inyección, considere la línea de partición. Los expertos en el campo recomiendan usar una línea de partición en el borde en lugar de la superficie. Esto tiene beneficios tanto estéticos como funcionales ya que la línea de partición no será visible en el borde. El diseño también reducirá las posibilidades de rebaba ya que la costura contrarrestaría cualquier desajuste en la línea de partición.
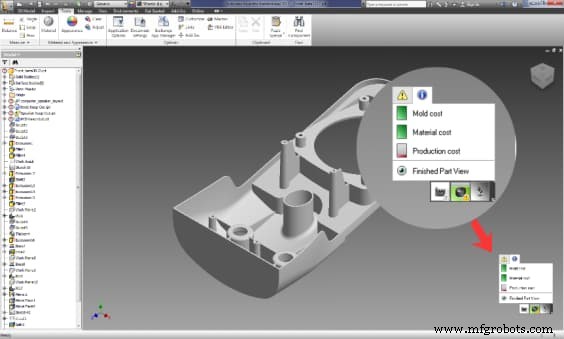
Hoy, usar análisis DFM es una parte importante de cualquier proyecto industrial de moldeo por inyección. Hay herramientas de software especiales que simulan los resultados eficazmente y le muestran las características de flujo y predicen problemas comunes como deformación, rebaba y flujo de calor en moldeo por inyección. En RapidDirect, por ejemplo, puede subir su archivo de diseño de pieza a la plataforma de fabricación en línea y luego obtener análisis DFM gratis para sus piezas.
Reduzca la velocidad de inyección
Otra excelente forma de reducir la rebaba en moldeo por inyección es controlar las variables del proceso. La velocidad de inyección tiene un efecto directo en la viscosidad, presión y temperatura que pueden causar rebaba. Esto es generalmente lo primero que muchos expertos hacen al lidiar con rebaba ya que la mayoría de las variables del proceso están conectadas con la velocidad de inyección.
Especifique un molde sin rebaba
Una forma excelente, pero cara, de eliminar completamente la rebaba de sus piezas moldeadas por inyección es usar un molde sin rebaba. Garantiza los mejores resultados pero viene a un coste exorbitante que no es viable para muchas empresas y aplicaciones. Para aplicaciones sensibles donde la estética, funcionalidad y todos los demás elementos son bastante importantes y los costes no son un problema, entonces esta es quizás la mejor forma de asegurar una pieza libre de defectos.
Limpieza adecuada del molde
Una de las principales causas de desajuste en la línea de partición es la acumulación de suciedad, residuos y otros contaminantes en el molde. Además, micropartículas en cavidades estrechas del molde pueden incluso causar sobreempaquetado, lo que mejora aún más los defectos generales en la pieza. Mantener su molde limpio y mantenido puede ayudar a minimizar las posibilidades de estos problemas y asegurar los mejores resultados.
Mantenimiento adecuado del molde y mejoras en el proceso
Finalmente, el mantenimiento del molde y las optimizaciones de proceso son algo esencial para resultados consistentes y fiables. La tonelada de sujeción y presión a veces pueden dañar el molde y dejar algunas deformaciones que pueden causar múltiples defectos en la pieza.
Un socio capacitado puede ayudar a su proyecto de moldeo por inyección
La rebaba en moldeo por inyección es una realidad inevitable y la mejor forma de reducirla es mediante la optimización continua del proceso y manteniendo un ojo en todas las señales. Los moldes sin rebaba son una opción pero vienen con el inconveniente de costes aumentados. En su lugar, es más viable abordar las causas más comunes mejorando el diseño, manteniendo los moldes y optimizando el proceso de moldeo por inyección para asegurar los mejores resultados.
El socio adecuado de servicios de moldeo por inyección como RapidDirect puede ayudarle a hacer todo eso sin perder tiempo ni recursos. Somos un servicio certificado ISO que ofrece resultados inigualables gracias a nuestro equipo versátil y estrictos controles de calidad. Desde el diseño más complejo hasta el elemento más simple, nuestro equipo ha trabajado con numerosas entidades nacionales para optimizar cada paso de la fase de diseño y cumplir todos sus requisitos en el menor tiempo.
Lo que distingue a RapidDirect es la plataforma DFM de vanguardia que proporcionamos. Nuestro portal en línea le permite acceder a nuestras innumerables plantillas de diseño y recibir asistencia de nuestro equipo de expertos para crear el mejor producto. Comenzar con RapidDirect es simple. Solo suba su diseño con las especificaciones y características requeridas para obtener una cotización instantánea y comenzar a experimentar el futuro de la fabricación.
Resina
- Principales riesgos de seguridad en la construcción y estrategias de prevención probadas
- Principales Riesgos de Seguridad en Camiones y Estrategias Comprobadas para Mantenerse Seguro
- Guía precisa de estimación de costes de inyección de plástico
- Dominando la automatización en moldeo por inyección: Guía paso a paso para impulsar la productividad
- Superando los 7 principales desafíos de la última milla: Soluciones probadas para envíos más rápidos y rentables
- 4 causas principales de fallo en switchgear y estrategias de prevención probadas
- Identificando causas clave de fallo de máquina y estrategias para evitar tiempo de inactividad
- 4 Problemas Comunes en Máquinas CNC y Soluciones Comprobadas
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Moldeo por inyección vs. mecanizado de plásticos: cómo elegir el proceso adecuado para sujetadores personalizados
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión