



Elegir el proceso de moldeo por inyección automotriz adecuado para una calidad óptima
En el proceso de producción de piezas plásticas automotrices, hay muchos tipos diferentes de tecnologías de proceso. Moldeo por inyección, moldeo por soplado, moldeo asistido por gas, etc. pueden usarse para la producción de piezas plásticas automotrices. Entre estos diversos métodos de producción, el moldeo por inyección es el más utilizado en el proceso de producción de componentes plásticos automotrices, y la tecnología de moldeo por inyección se usa para el tablero de instrumentos, parachoques, asientos, etc. de los automóviles.
¿Qué es el moldeo por inyección?
El moldeo por inyección es un método de moldeo por inyección y moldeo. En el proceso de moldeo por inyección, el material de moldeo por inyección se pone primero en el barril de alimentación de la máquina de moldeo por inyección, y luego se funde a través de una serie de altas temperaturas, y luego el fundido plástico es empujado a la cavidad por la fuerza de alta presión del tornillo, mantener presión, enfriar y formar, y finalmente abrir el molde para expulsar el producto terminado. El moldeo por inyección tiene las ventajas de alta velocidad, alta eficiencia y operación automática.
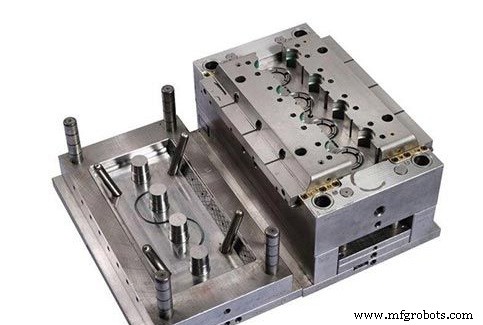
Cómo elegir el equipo de moldeo por inyección
No importa qué tipo de producto se produzca, en la premisa de garantizar la calidad básica del producto, cómo reducir el coste de producción es el primer problema que consideran los gerentes de empresa. Aquí consideramos cómo seleccionar el equipo de moldeo por inyección desde la perspectiva del control de costes. En el proceso de selección de equipo de moldeo por inyección, no solo debemos evitar el desperdicio de material causado por la compra de equipos demasiado grandes, sino también evitar la situación en que el equipo no puede usarse debido a la compra de equipos demasiado pobres. Por lo tanto, cómo elegir el equipo más adecuado para controlar el coste de moldeo por inyección al más razonable también necesita ser considerado y analizado desde muchos aspectos. Al seleccionar equipo de moldeo por inyección, generalmente realizamos un análisis integral desde cuatro aspectos: capacidad de moldeo por inyección, fuerza de cierre, tamaño de plantilla y tamaño de apertura del molde del equipo.
La capacidad de moldeo por inyección del equipo de moldeo por inyección se juzga principalmente según la calidad del plástico de moldeo por inyección de la máquina de moldeo por inyección.
La fuerza de cierre se refiere a la fuerza de cierre aplicada por la máquina de inyección al molde después de que el molde se cierra, para superar la tensión generada por el fundido en la cavidad del molde, de modo que se evite que el molde se abra y cause que los productos plásticos se deformen y dañen. La selección de la fuerza de cierre requiere que el área proyectada de la dirección de apertura del molde determinada por el tamaño de apariencia del producto × el número de cavidades × la presión media en la cavidad del material de moldeo por inyección sea menor que la fuerza de cierre.
El tamaño de la plantilla se usa principalmente para asegurar que el molde pueda fijarse eficaz y seguramente en la máquina de moldeo por inyección. Generalmente, el tamaño del molde debe ser mayor que la apariencia del producto, y el molde debe ser menor que la distancia interior de la columna grande. La apariencia del producto +140 mm debe ser menor que el intervalo de la varilla de unión, y el ancho del producto×2+210 debe ser menor que el intervalo de la varilla de unión.
El tamaño de la apertura del molde es para asegurar que el producto pueda retirarse suavemente de la máquina de moldeo por inyección después de que se complete el proceso de moldeo por inyección. La profundidad del producto × 3.5 debe ser menor que la carrera de apertura del molde.
Cómo ahorrar costes de inyección automotriz
Entendiendo el proceso de moldeo por inyección y cómo seleccionar el equipo de moldeo por inyección, podemos aprender de los métodos de control de costes de Japón para piezas de moldeo por inyección, y llevar a cabo control de costes combinado con las condiciones específicas de China. El coste de las piezas de moldeo por inyección se divide principalmente en cuatro categorías: coste de material, coste de procesamiento, flete y otros costes.
- Coste de material
El coste de material está compuesto principalmente por el coste de material de moldeo por inyección y el coste de material de lavado de barril. El coste de productos, entradas, canales y otros procesos pertenecen al coste de material de moldeo por inyección. Al cambiar el material o color de la máquina de moldeo por inyección, para garantizar la calidad del producto, necesitamos limpiar el barril, y el coste de esta parte es la tarifa de material para limpiar el barril. El coste de material del lavado de barril es inversamente proporcional al número de piezas producidas en cada lote, es decir, cuanto menos piezas se produzcan en cada lote, mayor será el coste por cada pieza.
- Coste de cambio de molde
El coste de cambio de molde, el coste de moldeo por inyección y el coste de desbarbado son todos costes de procesamiento. Cambiar el molde significa que en el proceso de trabajo, como diferentes piezas necesitan usar diferentes moldes, el molde necesita ser cambiado. Durante el proceso de cambio de molde, el equipo está ocupado, en estado inactivo y no puede producir; el proceso de cambio de molde requiere operación manual. Para realizar la operación, es necesario pagar costes laborales a los trabajadores, y estos costes pueden clasificarse en la tarifa de cambio de molde. El coste de moldeo por inyección se refiere al coste incurrido en el proceso de moldeo por inyección, que puede controlarse mejorando la tecnología de producción y acortando el tiempo de procesamiento. El coste de desbarbado se refiere al coste de reparar las piezas defectuosas en las piezas después de que se complete el proceso de producción de las piezas. Cuando el rendimiento de la máquina de moldeo por inyección es bueno, las piezas producidas básicamente no tienen rebabas, por lo que esta parte no se considera coste.
- Flete
El flete se refiere al coste incurrido después de que las piezas de moldeo por inyección son transportadas del taller de moldeo por inyección al taller de montaje de automóviles. Si la producción se realiza en la misma área de fábrica, esta parte del coste puede ignorarse básicamente. Si la distancia es larga, se puede usar transporte por carretera, ferrocarril o aire según las necesidades reales, y el coste de cada modo de transporte también es bastante diferente.
- Otros gastos
Otros gastos incluyen principalmente tasas de gestión, costes financieros, costes de embalaje, etc. La tasa de gestión se refiere principalmente al coste incurrido en el proceso de gestión de materiales, el coste financiero se refiere principalmente al coste incurrido por la ocupación de fondos por materiales, y el coste de embalaje se refiere principalmente al coste de proteger la superficie de las piezas de automóvil.
Conclusión
No es difícil usar productos plásticos en lugar de productos de acero en automóviles. Lo difícil es cómo usar productos plásticos para optimizar la estructura de los automóviles y producir automóviles de alta calidad y bajo coste.
Tecnología Industrial
- Elegir el socio adecuado de moldeo por inyección de plástico: Factores clave para el éxito
- El moldeo por inyección de plástico impulsa la innovación en la industria automotriz
- Guía precisa de estimación de costes de inyección de plástico
- Seleccionando el Fabricante de PCB Adecuado: Guía Práctica para Calidad y Fiabilidad
- Moldeo por Inyección de Reacción (RIM): Proceso, Beneficios y Aplicaciones
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Termoformado vs Reaction Injection Molding (RIM): Elegir el Proceso Adecuado para Productos Moldeados Personalizados
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Moldeo por colada vs. Moldeo por inyección de reacción (RIM): Diferencias clave en la producción de poliuretano termoestable
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Moldeo por inyección vs. mecanizado de plásticos: cómo elegir el proceso adecuado para sujetadores personalizados