



Cuatro técnicas de prototipado rápido para moldes de fabricación indirecta eficientes
Use el prototipado rápido para hacer moldes maestros y verter materiales blandos como cera, caucho de silicona, resina epoxi y poliuretano para formar moldes blandos. Por ejemplo, una mezcla de metal y epoxi es coloidal a temperatura ambiente y puede fundirse y curarse a temperatura ambiente, lo que la hace ideal para replicar moldes.
El molde de inyección hecho de este material sintético tiene una vida útil de 50 a 5000 piezas. Al usar caucho de silicona de curado a temperatura ambiente para hacer moldes de inyección, la vida útil es generalmente solo de 10 a 25 piezas. Cuando se usa molde de caucho de silicona vulcanizado para fundición de bajo punto de fusión, la vida del molde es generalmente de 200 a 500 piezas.
En la fabricación industrial moderna, los métodos comunes de prototipado rápido se pueden dividir aproximadamente en 4 tipos:
- Moldes de silicona
- Moldes compuestos de tipo resina
- Moldes de pulverización por arco
- Moldes de cavidad de fundición de polvo de acero unido químicamente
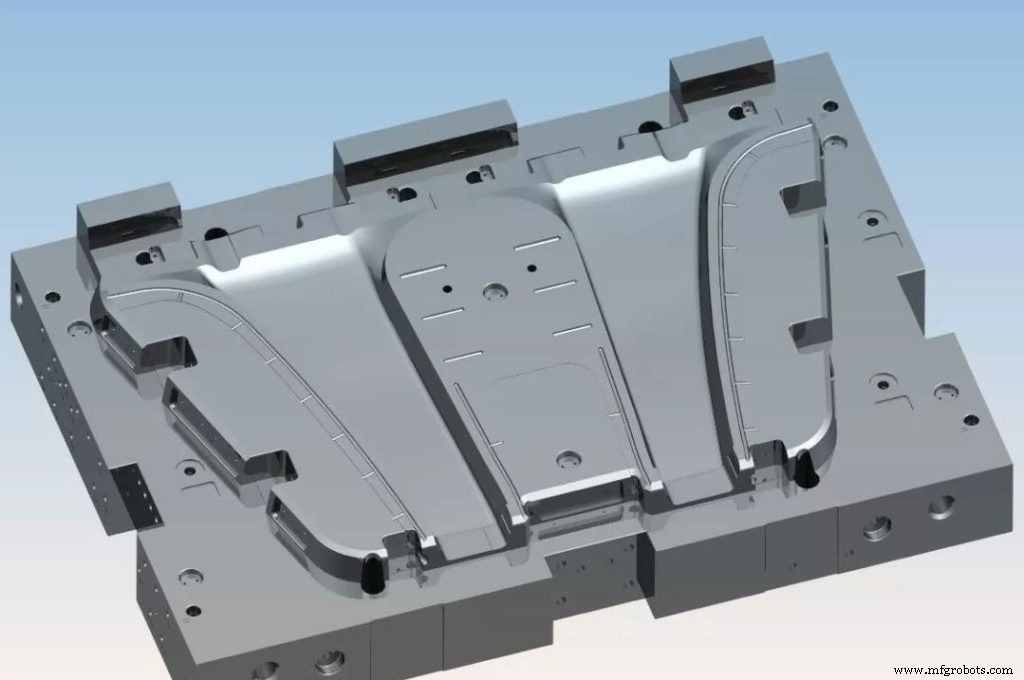
Usar prototipado rápido para hacer moldes maestros o moldes blandos combinados con fundición a la cera perdida, fundición de precisión de tipo cerámico, electroformado, pulverización en frío y otros procesos tradicionales puede hacer moldes complejos, produciendo piezas plásticas o metálicas en lotes. Los moldes duros suelen tener mejor mecanizabilidad, pueden mecanizarse localmente para mayor precisión, y pueden incrustarse con insertos, piezas de refrigeración y quemadores.
1. Molde de silicona
El molde de silicona se basa en el prototipo del modelo. Se vierte con caucho de silicona vulcanizado para fabricar directamente el molde de caucho de silicona. El vaciado puede completarse porque el caucho de silicona tiene un ángulo de desmoldeo inverso y piezas con ranuras profundas. Se saca directamente, lo que es único comparado con otros moldes.
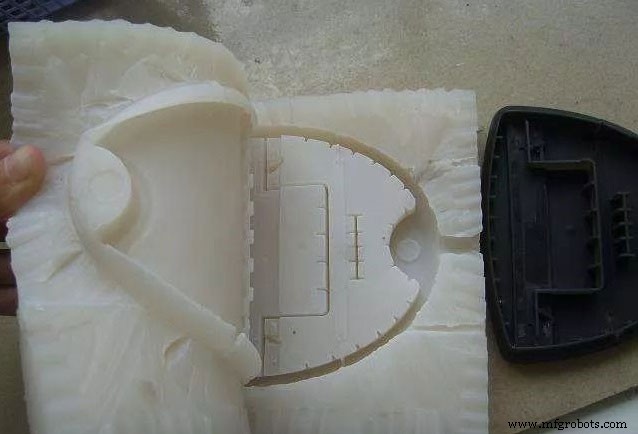
El proceso de producción del molde de silicona es:
- Hacer un prototipo, tratar la superficie del prototipo para que tenga buena rugosidad superficial →
- Fijar el prototipo con la base del molde, aplicar agente desmoldeante en la superficie del prototipo →
- Colocar el caucho de silicona y mezclar en vacío. Sacar las burbujas de aire en el dispositivo, verter la mezcla de caucho de silicona en él, y obtener el molde de caucho de silicona →
- Curado del caucho de silicona →
- El caucho de silicona se corta a lo largo de la superficie de partición, y se saca el prototipo para obtener el caucho de silicona. Si se encuentra que el molde tiene algunos defectos, se puede reparar con caucho de silicona recién formulado.
2. Molde compuesto de tipo resina
Este método es un método de moldeo en el que resina epoxi líquida y materiales orgánicos o inorgánicos se componen como materiales de matriz, y el molde se vacía basado en el prototipo.
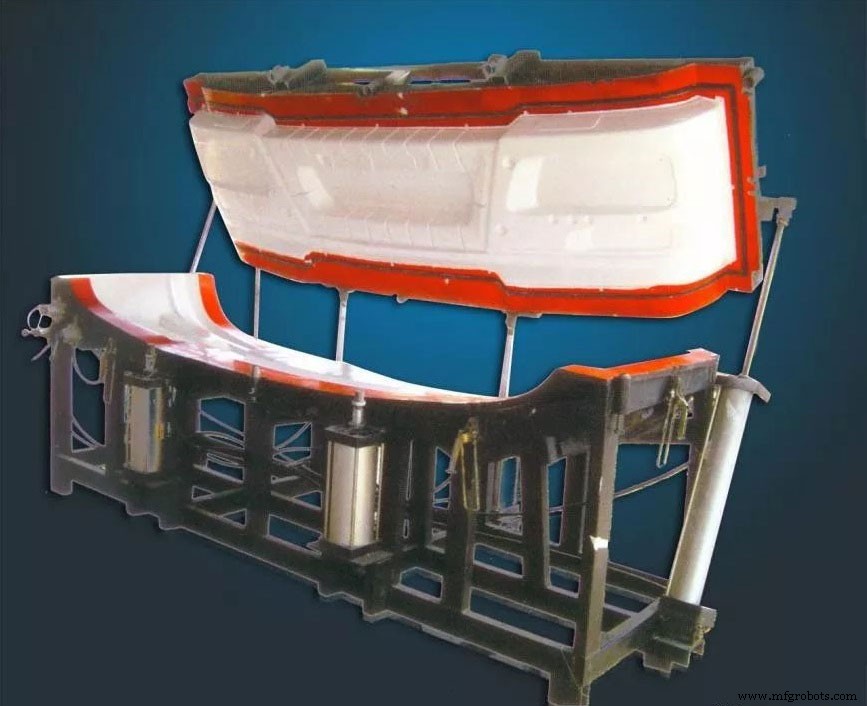
- El proceso es producción de prototipo y tratamiento de superficie →
- Diseño y producción de bastidor de molde →
- Selección y diseño de superficie de partición →
- Cepillar agente desmoldeante (incluyendo superficie de partición) en la superficie del prototipo →
- Cepillar resina gel coat (el propósito es evitar que la superficie del molde sea frotada). , colisión, envejecimiento atmosférico, corrosión por medio, etc., haciendo el molde seguro y fiable en uso real) →
- Vaciar molde cóncavo →
- Cuando el molde cóncavo se fabrica, se invierte, y se aplica agente desmoldeante y resina gel coat →
- Separar moldes y vaciar moldes a temperatura ambiente, generalmente 1 a 2 días para solidificar y formar, es decir, separación de molde, retirada de prototipo y reparación de molde.
Para resinas metálicas con alta resistencia al calor y alta resistencia al desgaste, las resinas epoxi curadas a temperatura ambiente a menudo no pueden cumplir los requisitos, por lo que primero deben usarse resinas epoxi curadas a alta temperatura. Esto inevitablemente causará problemas para prototipos hechos de resina fotosensible. Porque comienza a ablandarse a 70~80°C, se requiere un núcleo de transición para este propósito.
Resina epoxi, yeso, caucho de silicona, poliuretano, etc., son comúnmente usados para núcleos de molde de transición, y los núcleos de molde de yeso y caucho de silicona son más comunes. Esta tecnología de fabricación de moldes de resina epoxi tiene las características de proceso simple, alta conductividad del molde, alta resistencia, y no requiere procesamiento de perfil. Es adecuada para moldes de refracción plástica, moldes de estirado de láminas, películas de blister, y moldes de moldeo de espuma de poliuretano.
3. Molde de pulverización por arco
Los abrasivos de pulverización por arco también toman el prototipo como modelo. El metal fundido se atomiza completamente y se pulveriza sobre la superficie del prototipo a una cierta velocidad para formar la superficie de la cavidad del molde. El respaldo se rellena con materiales compuestos, y se usa resina epoxi o silicona rellena de aluminio. El soporte de caucho separa la carcasa del prototipo para obtener un molde preciso y añade un sistema de colada, un sistema de refrigeración, etc., junto con el molde para formar un molde de inyección.
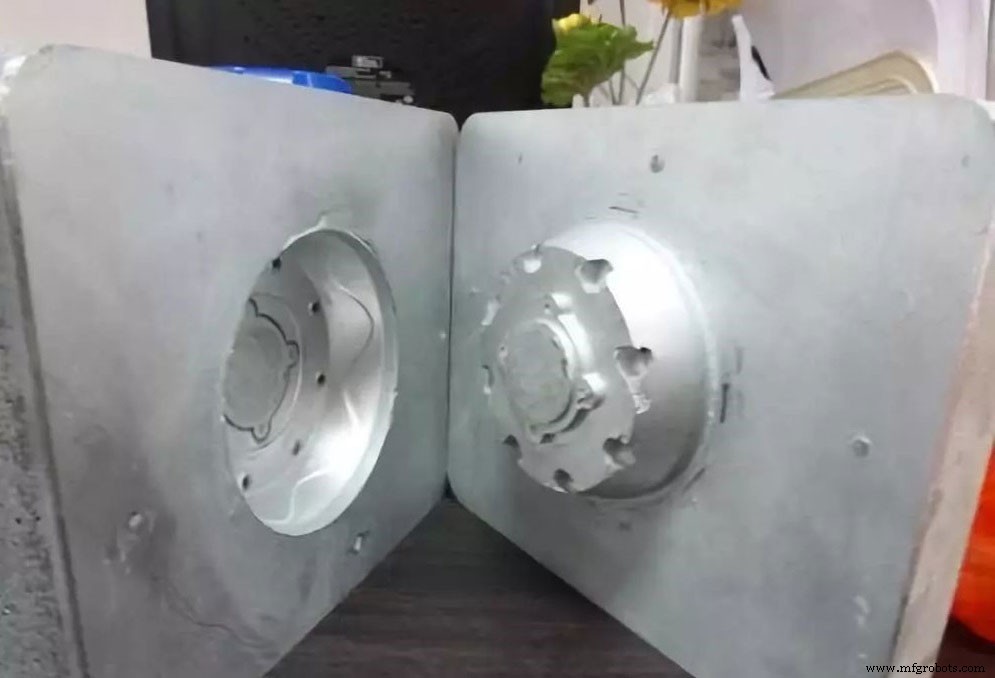
Se caracteriza por un proceso simple y ciclo corto; cavidad y patrones finos de superficie se forman de una sola vez; ahorra procesos costosos y que consumen tiempo como el dibujo en el procesamiento tradicional de moldes y tratamiento térmico de mecanizado CNC, y no se requiere mecanizado; alta precisión dimensional del molde, el ciclo se acorta, y se ahorra coste.
4. Molde de cavidad de fundición de polvo de acero unido químicamente
El proceso es el siguiente:
- Usar un sistema de prototipado rápido para hacer un molde maestro de papel →
- Verter materiales blandos como caucho de silicona, resina epoxi y poliuretano para formar un molde blando →
- Separar del molde maestro →
- Verter una cavidad de polvo de acero unido químicamente en el molde blando, Quemar el aglutinante en la cavidad en el horno, verter polvo de acero →
- Infiltrar cobre en la cavidad →
- Pulir la superficie de la cavidad →
- Añadir el sistema de colada y sistema de refrigeración, etc. →
- Molde de inyección para producción en masa.
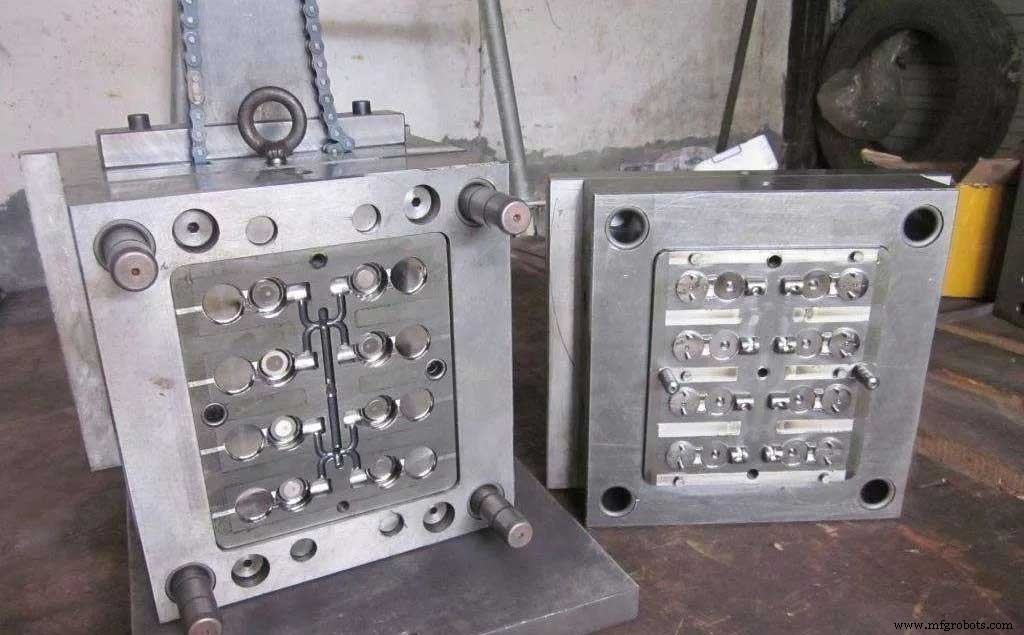
Grandes procesos de prototipado rápido vienen de grandes fabricantes de prototipado rápido
Los proveedores actuales de servicios de mecanizado CNC pueden ofrecer servicios de prototipado rápido. Pero hay una gran diferencia en su capacidad de producción. No todas las empresas pueden completar la fabricación de abrasivos de alta calidad. Así que elegir un buen fabricante de prototipado rápido es una cuestión de cuidadosa consideración. El gran prototipado rápido viene de grandes fabricantes de prototipado rápido.
JTR es un fabricante de prototipado rápido con una década de experiencia, y sus capacidades de fabricación son incuestionables. El ciclo de procesamiento es corto, el nivel técnico es alto, y la precisión es alta, por lo que los clientes lo reciben bien. Si necesita servicios de prototipado como este para ayudarle a hacer el trabajo, no dude en ponerse en contacto con nosotros.
Tecnología Industrial
- Por qué un sistema de ejecución de fabricación aditiva cambia el juego para el prototipado rápido
- Prototipado Rápido para Desarrollo de Producto: Guía Práctica
- Estrategias prácticas de diseño para fabricación aditiva y prototipado rápido
- Optimizando el Diseño de PCB para Fabricación: Estrategias Clave y Mejores Prácticas
- Fabricación de PCB en la era del 5G: tendencias y desafíos
- Prototipado de PCB rápido y fiable: acelere su proceso de diseño
- Prototipado Rápido con Metales Exóticos: Desarrollo de Componentes Rápido, Preciso y Fiable
- Cómo el Prototipado Rápido y la Impresión 3D Aceleran el Éxito en Fabricación
- Principales Métodos de Prototipado Rápido para Innovación en Dispositivos Médicos
- Cuatro Métodos de Fabricación Probados para Juntas Tóricas Duraderas
- Prototipado rápido en manufactura: cómo la impresión 3D acelera el desarrollo de productos