



Cómo añadir nervaduras de compresión para piezas moldeadas por inyección más resistentes
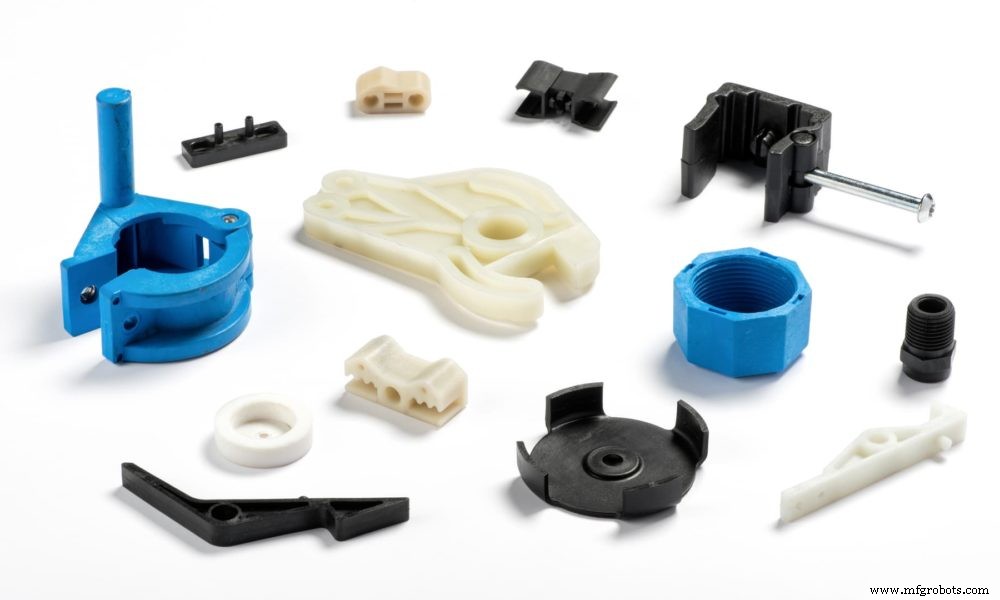
El moldeo por inyección juega un papel crítico en la producción de piezas y diseños de plástico, y es un procedimiento bastante fácil. Sin embargo, los fabricantes tienden a enfrentar algunas dificultades de fabricación al tratar con conexiones a presión, especialmente sin la ayuda de nervaduras de compresión.
Estas pequeñas estructuras aseguran el funcionamiento suave del proceso de producción. Además, aseguran que las diferentes piezas en las que está trabajando se mantengan firmemente unidas a lo largo del proceso de producción. Este artículo discutirá qué son las nervaduras de compresión y su importancia en piezas moldeadas.
¿Qué son las nervaduras de compresión en moldeo por inyección?
Las nervaduras de compresión en moldeo por inyección son pequeñas características salientes añadidas a diseños de moldeo para soportar y mejorar la estabilidad de conexiones a presión. Estas estructuras son a menudo superficies pequeñas de aproximadamente una décima de pulgada de diámetro. Necesitan una interferencia de aproximadamente 0.01 pulgadas entre las piezas ajustadas para funcionar mejor. El diseño de nervaduras de compresión de plástico se usa frecuentemente en agujeros u otros componentes que deben ser ajustados a presión con otra pieza.
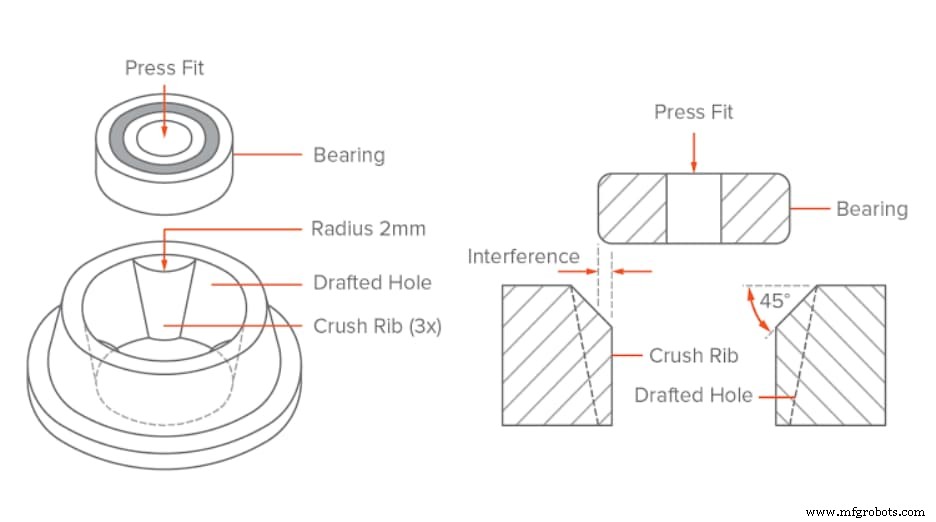
En la producción de nervaduras de compresión para piezas de plástico, los fabricantes usualmente las hacen puntiagudas o redondeadas. Durante el ensamblaje, sus puntas se deforman, creando así un ajuste apretado cuando están en contacto con otros componentes. Se necesitan al menos tres nervaduras de compresión para un ajuste individual para fabricar piezas de plástico con soporte sólido, ajuste firme y buena alineación. Sin embargo, usar más para soporte adicional y mejor también es válido.
Diseños de nervaduras de compresión: Tradicionales y redondeadas
Como se mencionó anteriormente, los diseños de nervaduras de plástico vienen en dos formatos: nervaduras puntiagudas, que es el diseño tradicional, y las redondeadas. Cualquier diseño de nervaduras de compresión hace el trabajo, es decir, asegurar una conexión segura y firme. Las puntas de radio de ambas nervaduras se deforman fácilmente, creando un ajuste apretado cuando están en contacto con otros componentes durante el ensamblaje.
Sin embargo, lo que diferencia a las dos es el coste de producción. Donde las nervaduras puntiagudas requieren corte en moldes con EDM – Mecanizado por descarga eléctrica, lo que representa un aumento en el coste global de fabricarlas, por otro lado, las nervaduras redondeadas pueden fresarse directamente en los moldes, al igual que los otros componentes.
¿Son necesarias las nervaduras de compresión para piezas moldeadas?
¡Sí! Las nervaduras de compresión son características esenciales para soporte en diseños de plástico, especialmente en conexiones a presión.
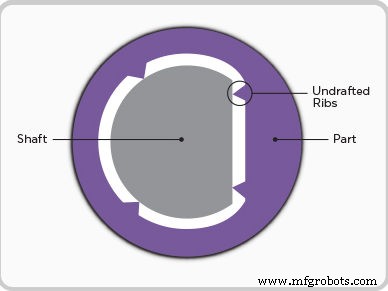
Algunos pueden considerar las nervaduras de compresión innecesarias ya que otros métodos de fabricación como la impresión 3D pueden fabricar fácilmente componentes a presión con pocas o ninguna complicación. Sin embargo, este no es el caso en el moldeo por inyección, aunque pueda pensar que son insignificantes hasta que tenga una idea clara de lo que está intentando diseñar las piezas moldeadas.
El moldeo por inyección implica derretir componentes de plástico antes de remoldearlos en la forma deseada. Durante el procedimiento, dado que las piezas de plástico ya están en forma líquida, tienden a pegarse a las paredes del molde, y tratar de quitar estas piezas puede dañarlas o incluso el molde.
Por tanto, los fabricantes a menudo dejan o hacen agujeros de desmoldeo en piezas y componentes durante el moldeo por inyección para reducir la fricción y facilitar la extracción de estos componentes de los moldes. Sin embargo, estos agujeros resultan en sujeciones a presión flojas y débiles. Aquí es donde los diseños de nervaduras de compresión demuestran ser necesarios. Añadir nervaduras de compresión al interior del agujero asegura que tenga una sujeción fuerte sin eliminar el agujero de desmoldeo.
Estas nervaduras tienen una superficie mínima con menos resistencia cuando surge la necesidad de quitarlas después de la fabricación completa del diseño. Por tanto, los fabricantes pueden mantener el desmoldeo en el agujero con nervaduras de compresión y aún producir una sujeción firme para las piezas a presión. Las nervaduras ofrecen resistencia y estabilidad a las paredes de su molde pero mantienen un espesor reducido. Si surge la necesidad de aumentar el espesor de la pared, las nervaduras ayudan a minimizar posibles complicaciones.
Generalmente, el aumento de espesor en diseños de plástico puede resultar en hundimiento y deformación, comprometiendo toda la estructura. En este caso, usar una nervadura es un medio efectivo para evitar tales problemas.
Directrices para nervaduras de compresión en moldeo por inyección
Las nervaduras son extensiones más o menos delgadas, a menudo en ángulos rectos desde la pared o plano de las piezas de plástico. A continuación, algunas directrices útiles para nervaduras de compresión:
- La fabricación de nervaduras con espesor mínimo es esencial para prevenir partes gruesas de la base de la pared.
- Para reducir marcas de hundimiento, use nervaduras de aproximadamente el 60 por ciento del espesor de la pared de unión.
- Use ángulos de desmoldeo adecuados.
- Para prácticas efectivas, aumente el espaciado a aproximadamente dos veces el espesor de la pared.
- Al trabajar con materiales brillantes, use nervaduras más delgadas – aproximadamente el 40 por ciento del espesor de la pared.
Opciones para desmoldeo y ajuste apretado además de añadir nervaduras de compresión
Las piezas y diseños de moldeo por inyección de plástico bien estructurados a menudo tienen desmoldeos, ya que son necesarios para expulsar rápidamente estas piezas del molde. Sin embargo, estos desmoldeos pueden debilitar las piezas a presión. Por tanto, la adición de nervaduras resulta ser un medio mejor y más efectivo para trabajar con componentes a presión.
Si elige no usarlos en su diseño, a continuación hay otras opciones que proporcionarán un ajuste apretado a sus conexiones a presión.
Deje el agujero tal como está
Esta opción puede ser arriesgada, aunque podría ser efectiva si se hace correctamente. Durante el moldeo, el moldeador necesita soportar el desmoldeo cero. El tamaño del agujero mencionado es un factor ya que agujeros poco profundos plantean menos dificultades, pero los más profundos requieren más estrés en los núcleos del molde durante el enfriamiento y expulsión.
Aumentar la fuerza de expulsión puede llevar a la rotura del núcleo o pasadores de expulsión. Consecuentemente, el moldeador puede necesitar ajustar algunos parámetros del proceso para prevenir daño al molde. Sin embargo, esto arriesga complicaciones como porosidad y líneas de unión débiles. Esta opción es bastante complicada y requiere un alto nivel de experiencia. Por tanto, los fabricantes pueden necesitar considerar otras opciones antes de proceder con ella.
Añadir desmoldeo al agujero
Añadir un desmoldeo al agujero también asegura una fácil extracción de los componentes del molde ya que la pieza que se encoge no requiere mucha fuerza. Por tanto, al hacer el desmoldeo correctamente en el agujero, todo lo que se necesita es un pequeño golpe para expulsar la pieza del molde. Las piezas se separan fácilmente del molde ya que el desmoldeo se aleja de la pared de la pieza. Por tanto, menos estrés tanto en el molde como en la pieza fabricada.
Los desmoldeos permiten al moldeador ser flexible con el proceso de producción. El moldeador puede continuar ajustando el diseño hasta obtener la mejor geometría para el diseño personalizado. La adición de desmoldeos ciertamente reduce los riesgos de dificultades de producción. Sin embargo, el moldeador necesita asegurar que el proceso esté optimizado de la mejor manera para asegurar que no afecte negativamente la función del ensamblaje.
RapidDirect – Servicios de moldeo por inyección
Las nervaduras de compresión son características únicas que proporcionan estabilidad estructural y soporte a conexiones a presión. Son componentes esenciales, especialmente al fabricar componentes de plástico con moldeo por inyección de plástico. Suelen estar en dos formatos, las nervaduras tradicionales – puntiagudas; y las nervaduras redondeadas. Hay otras opciones para mantener un ajuste firme en diseños de plástico, como añadir un desmoldeo al agujero, pero usar nervaduras de compresión es superior.
¿Necesita servicios de moldeo por inyección de primera? RapidDirect es una empresa de renombre y el proveedor líder de servicios de moldeo por inyección. Ofrecemos operaciones de moldeo de primera a nuestros clientes altamente estimados. Contamos con técnicos conocedores y altamente cualificados que entienden todo sobre moldeo por inyección y otras tecnologías, como mecanizado CNC, fabricación de chapa metálica e impresión 3D, entregando productos plásticos de calidad con el ajuste correcto que mejor se adapta a las solicitudes de los clientes en todo momento.
También ofrecemos varias opciones de acabados superficiales para ayudar a mejorar las características de la pieza. Además, tenemos un equipo experto bien versado en cómo llevar a cabo el proceso de producción individual en el diseño de una pieza. También ofrecemos asesoramiento experto y sugerencias a los clientes sobre cómo llevar a cabo mejor sus solicitudes.
¿Tiene necesidades de moldeo por inyección? Tenemos una plataforma de fabricación en línea donde sube sus archivos CAD y luego configura los detalles de su pedido. Obtiene una cotización con análisis DfM gratis en 12 horas.
Resina
- Diseño de Piezas de Inyección: Dominando Ángulos de Desmoldeo para Eyección Perfecta
- Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
- El moldeo por inyección de plástico impulsa la innovación en la industria automotriz
- Vertiball: Prototipos de Precisión que Replican Piezas Moldeadas por Inyección
- Dominando la automatización en moldeo por inyección: Guía paso a paso para impulsar la productividad
- Creación de Juguetes Moldeados por Inyección Simplificada: Guía para Aficionados
- Optimiza tus Diseños con Software Avanzado de Simulación de Moldeo por Inyección
- 6 Ventajas Clave de las Piezas Mecanizadas frente a las Moldeadas
- SPE honra primer absorbedor de energía termoplástico moldeado por inyección con Premio Hall of Fame
- AZL e IKV pioneros en soluciones de cintas termoplásticas para moldeo por inyección
- Cómo elegir el acabado superficial SPI ideal para piezas de moldeo por inyección