



Evite el curvado en esquinas: Soluciones simples a la sobreextrusión en impresión 3D
Tanto los entusiastas novatos como los experimentados de la impresión 3D tienen que lidiar con problemas de impresión de forma regular para finalmente lograr impresiones gratificantes y de buen aspecto. La principal diferencia entre ambos tipos de usuarios es que los experimentados normalmente pueden mirar una impresión y solucionar rápidamente el problema y determinar qué salió mal y qué se debe cambiar para resolverlo. Como descubriremos en este artículo, conocer la causa raíz de un problema es el paso más difícil e importante.
Vamos directo al grano y averigüemos cómo podemos solucionar la sobreextrusión (curling) en las esquinas.
Para solucionar la sobreextrusión o curvado en las esquinas, se recomienda bajar la temperatura de extrusión, encender el ventilador de capa a su máxima capacidad y aumentar el tiempo mínimo por capa a unos 15 segundos, reduciendo así la velocidad de movimiento en capas pequeñas. El curvado en las esquinas se confunde comúnmente con la sobreextrusión, pero en contraste con ese problema, el problema solo ocurre en las esquinas del objeto y no en la totalidad de la carcasa exterior.
Al diferenciar ambos problemas, es posible aislar el problema y determinar que la causa del curvado en las esquinas no es causada por la sobreextrusión sino por el enfriamiento lento del termoplástico depositado.
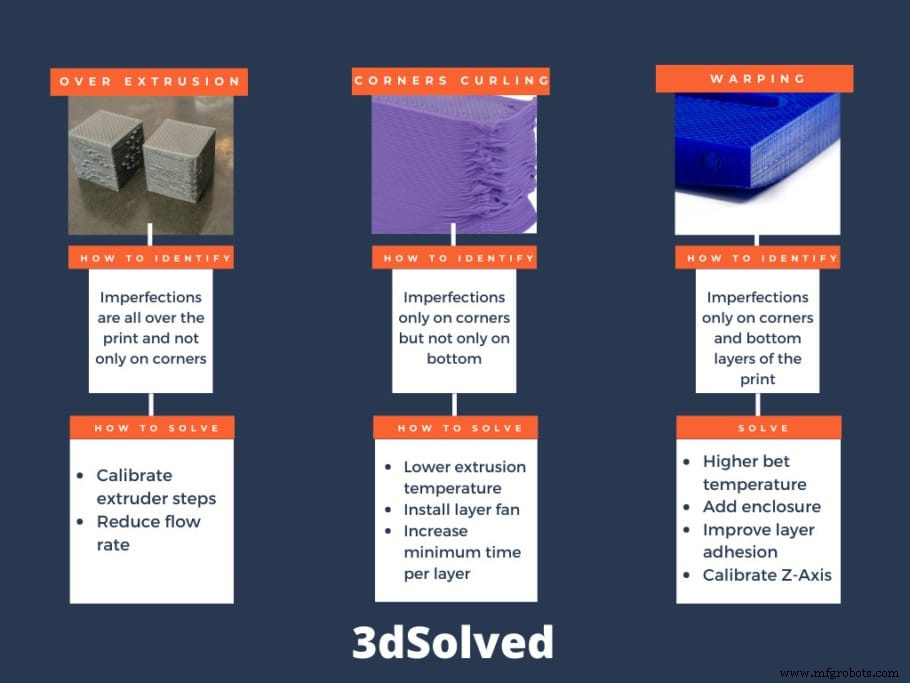
Debido a la naturaleza de este problema, es muy fácil determinar erróneamente la causa del problema. Por eso intentaré ayudarte a diferenciar el curvado en las esquinas de la sobreextrusión general, y también del warping en las primeras capas. ¡Empecemos!
Curvado solo en esquinas versus sobreextrusión en todas partes
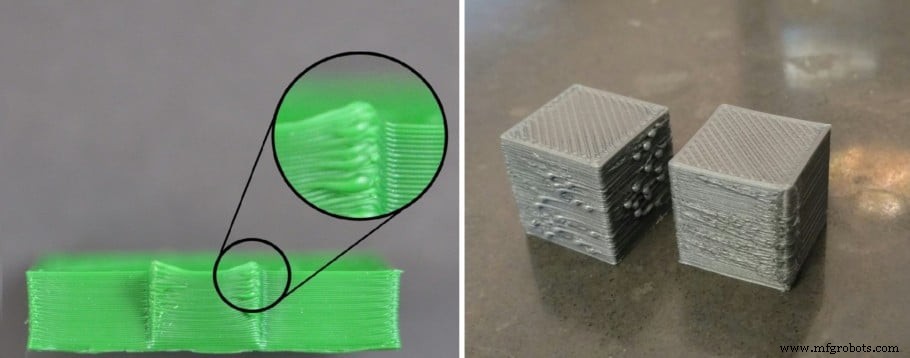
El problema del curvado en las esquinas a menudo se asocia con la sobreextrusión, aunque esta no siempre sea la causa. Mucha gente intenta solucionarlo modificando los parámetros de flujo, haciendo que la impresora extruya menos material, pero aunque esto a veces puede ayudar, no elimina el curvado por completo.
Una forma de diferenciar en qué casos el curvado es producido por sobreextrusión es verificando el tamaño y la forma de las paredes verticales del objeto. Cuando el extrusor proporciona más material del necesario, este defecto puede observarse en toda la pieza, no solo en las esquinas.
Ahora que sabemos cómo diferenciar ambos problemas, centrémonos en el curvado. La mayor diferencia es que la sobreextrusión ocurre en toda la pieza, mientras que el curvado ocurre en áreas donde el objeto necesita un mayor suministro de material, como una esquina aguda.
El curvado consiste en un levantamiento de la última capa impresa, que ocurre en ciertas áreas agudas. Sucede porque el material se contrae al enfriarse, y las áreas donde hay más material arrastran las esquinas hacia adentro, haciendo que se eleven.
El problema aumenta gradualmente en cada capa cuando el extrusor pasa de nuevo por el área elevada, ya que el contacto del hotend con la esquina doblada produce deformaciones indeseables en los perímetros de la pieza.
Lo peor de todo, si el plástico se curvó y se enfrió antes de la siguiente capa, la boquilla podría golpear esa esquina y despegar toda la pieza. Además, el motor paso a paso podría perder pasos y desplazar las siguientes capas de la impresión. No hay forma de arreglar este problema ya que las impresoras 3D no tienen un sistema de control de bucle cerrado.
Curvado en esquinas vs warping
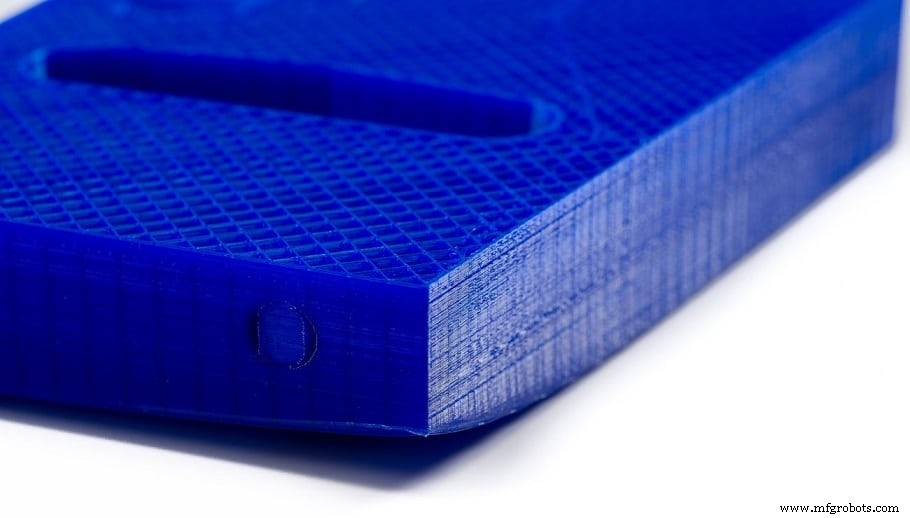
Es fácil confundir el curvado con el warping, y aunque tienen puntos en común, sus causas y formas de solucionarlos son diferentes.
El warping solo ocurre en la base de la pieza, porque es un problema de adherencia a la cama caliente. Es similar al curvado porque ambos ocurren en las esquinas, y cuanto más agudas son, más notable será este defecto.
Las posibilidades de que la pieza se despegue de la cama son mucho mayores cuando ocurre warping y comienza a levantar una de las esquinas del objeto. La solución al warping es bastante sencilla: sube la temperatura de la cama caliente, o cierra tu impresora 3D. Las corrientes de aire frío también son muy perjudiciales y provocan problemas de warping.
El curvado, por otro lado, también ocurre en las capas superiores, por lo que la temperatura de la cama caliente tiene poca o ninguna influencia en este problema. Para arreglarlo, tendrás que considerar otras cosas, como bajar la temperatura de la boquilla, instalar un ventilador de capa o reducir la velocidad de impresión.
Cómo solucionar el curvado en las esquinas
Podríamos decir que el curvado se produce principalmente por temperaturas de extrusión excesivas del filamento. A medida que el material sale de la boquilla muy caliente, permanece blando por más tiempo. Este tiempo excesivo, combinado con la contracción del material, hace que las esquinas se levanten.
Por esta razón, nos centraremos en los parámetros de temperatura del hotend para solucionarlo definitivamente. Para prevenir el curvado, vamos a modificar los siguientes parámetros en nuestro software laminador (slicer):
Temperatura de la boquilla
Muchas veces, cuando tenemos problemas con atascos o subextrusión, algunos recomiendan subir la temperatura de impresión. Esta acción a veces mejora nuestras impresiones pero no soluciona el problema original. Aunque el filamento fluye mejor, el extrusor puede tener otro problema y solo estamos escondiendo el problema bajo la alfombra subiendo la temperatura.
A la larga, subir demasiado la temperatura de impresión conlleva otros defectos como el curvado o quemar el tubo PTFE interior. Para evitar esto, intentaremos usar la temperatura más baja posible, y así dar menos tiempo para que el material se encoja. Esta prueba nos ayudará a determinar la temperatura óptima de nuestra impresora para un tipo de filamento específico.
Otra forma de saber si estás estableciendo una temperatura demasiado alta al imprimir con PLA es prestar atención al brillo de tus impresiones. El objeto se vuelve más brillante a medida que la temperatura es más alta. Redúcela si la pieza se ve demasiado brillante.
Enfriamiento
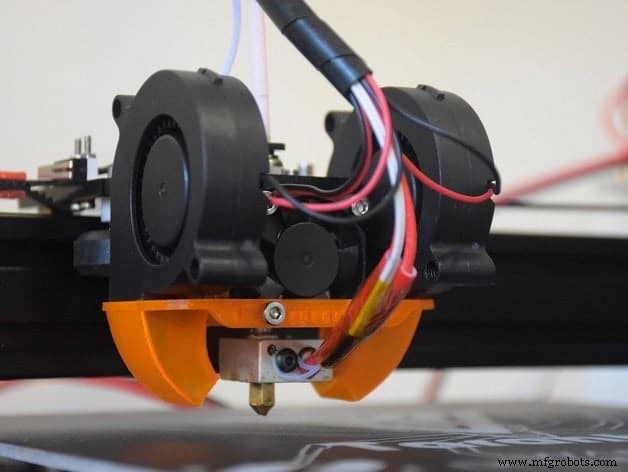
Si tu impresora no tiene un ventilador de capa instalado, es hora de instalar uno. Este ventilador reduce drásticamente los tiempos de enfriamiento del material, evitando que las esquinas tengan tiempo para doblarse hacia arriba. Solo tienes que tener cuidado de no activarlo durante las primeras capas, ya que podría provocar warping.
Estos ventiladores pueden cambiar su velocidad durante la impresión, ya que están controlados por PWM (modulación por ancho de pulso). Esta característica te permite encenderlos cuando los necesites y a una velocidad precisa.
Una de las cosas a tener en cuenta al usar un ventilador de capa es su orientación. Puede estar mal posicionado, lo que enfriaría la boquilla, causando errores de temperatura y paradas de impresión.
También puede ocurrir que, debido a la orientación del objeto, el ventilador de capa solo enfríe un lado del objeto. Puedes saber si este es el caso cuando el curvado siempre ocurre en el lado opuesto al ventilador de capa. Hay conductos radiales que soplan aire uniformemente en todas direcciones. Por si acaso tienes una GeeTech i3 Pro B, definitivamente deberías imprimir e instalar este Air Duct. Aquí hay otro compatible con la Tevo Tarantula.
Velocidad de impresión
En algunas piezas pequeñas, una nueva capa podría empezar a imprimirse sobre una que aún está caliente, por lo que nunca se solidifica completamente. Para ayudar a prevenir esto, los laminadores (slicers) vienen con una opción para determinar el tiempo mínimo que debería tardar en producirse cada capa. Al hacerlo, la velocidad de impresión disminuye durante las capas más pequeñas. Un valor típico es de unos 15 segundos por capa.
Si sigues teniendo problemas relacionados con el curvado, baja la velocidad de impresión en 10 mm/s hasta obtener mejores resultados.
Cómo solucionar la sobreextrusión
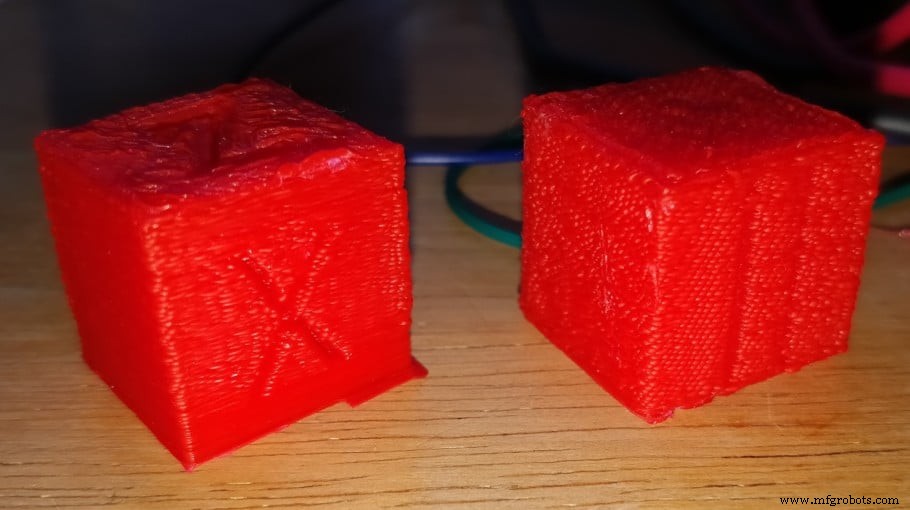
Si las paredes parecen "chorreadas", como si el material se estuviera cayendo del objeto, entonces lo más probable es que tengas que ajustar correctamente los parámetros de extrusión.
Esta configuración incluye principalmente calibrar los pasos del extrusor, para que se proporcione la cantidad exacta de material requerida. El procedimiento es muy simple, y hay varios tutoriales en la web sobre cómo hacerlo.
Una prueba fácil que puedes hacer consiste en hacer marcas a lo largo del filamento antes de que se extruya. Luego se calienta el hotend y se ordena a la impresora 3D que extruya 10 cm de material. Si los pasos son correctos, la siguiente marca dibujada en el filamento debería estar ubicada exactamente en la entrada del extrusor (en el mismo punto donde estaba la marca anterior).
Si esta marca termina dentro del extrusor, significa que la impresora piensa que está extruyendo 10 cm pero en realidad está extruyendo más material (sobreextrusión). Cuando esto ocurre, el exceso de material depositado se aplastará contra la capa anterior y goteará hacia los lados de la carcasa exterior del objeto, dejando un acabado antiestético.
Otro parámetro a comprobar, después de calibrar los pasos del extrusor, es el flujo (flow rate). Esto te permite multiplicar o reducir el volumen de filamento suministrado. Es una forma más directa de controlar el flujo proporcionado por el extrusor, dependiendo de las diferentes densidades de cada material. A diferencia de la calibración de pasos, este parámetro es variable. No es lo mismo usar ABS, PLA o TPU en tu impresora, por lo que es aconsejable variar el flujo según el material usado. Puedes usar esta prueba para ajustar rápidamente el flujo.
Contiene instrucciones para realizar la prueba usando un calibre o micrómetro. Asegúrate de leerlas antes de empezar la prueba.
¿Estos problemas afectan a todos los tipos de filamento por igual?
Hay una propiedad común a todos los materiales usados en impresión 3D: se expanden cuando se calientan y se contraen cuando se enfrían. Así que técnicamente cualquier filamento puede presentar problemas de warping o curling. La diferencia es que no todos los materiales se expanden y contraen a la misma velocidad o ritmo.
El PLA es el material más utilizado hoy en día porque, además de ser barato, su ratio de contracción es uno de los más bajos, lo que lo hace más fácil de imprimir en condiciones más amplias que la mayoría de filamentos. El PETG también tiene un ratio de contracción bajo, pero necesita una cama caliente para imprimirse.
Otros plásticos (como nylon o ABS) se contraen mucho, por lo que el uso de una impresora cerrada es prácticamente obligatorio si quieres obtener resultados aceptables.
¿Por qué el ABS necesita una cama caliente?
El ABS es un termoplástico que definitivamente se contrae mucho cuando se enfría. Sin la presencia de una cama caliente para mantener las primeras capas calientes a 90 °C, la diferencia de temperaturas a lo largo de la pieza provocará una contracción que levanta las esquinas de la pieza.
El warping del ABS es muy común y difícil de eliminar. Puedes minimizar el riesgo nivelando correctamente tu cama y cerrando tu impresora. Además, cuando el ABS se curva y se enfría, se vuelve más duro que el PLA, aumentando el riesgo de perder toda la impresión si la boquilla golpea el objeto.
Ten en cuenta que, a menos que haya un aspecto técnico que requiera que la pieza se produzca en ABS, la mayoría de tus problemas pueden desaparecer automágicamente cambiando a PLA.
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo dedicado a investigar qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser una tarea muy desalentadora y que generalmente conduce a mucha confusión.
Hemos seleccionado solo un puñado de impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión, y los filamentos, así como las mejoras listadas, fueron todos probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Cómo reparar una fuga de gasolina en el coche: soluciones rápidas y seguras
- Cómo arreglar una fuga lenta en el neumático: soluciones fiables
- Guía Paso a Paso para Reparar el Tirador de la Puerta de tu Coche
- Cómo arreglar una llave de coche rota: soluciones rápidas y consejos de experto
- Guía paso a paso para reparar arañazos profundos en el coche
- Principales Cuellos de Botella en Flujos de Trabajo de Impresión 3D y Soluciones Probadas
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- Compromiso en Esquinas: Dominando el Fresado de Precisión para Calidad Superior en Esquinas
- Detección y reparación eficaz de fugas en sistemas industriales de aire
- Reparación de Cilindro Hidráulico con Fugas: Guía Completa de Reparación
- Convierte fácilmente Strings a enteros en Java: Guía paso a paso