



Dominar los soportes en impresión 3D: Guía completa para calidad y eficiencia
Si tienes una impresora 3D y la has usado al menos una vez en tu vida, prácticamente no hay posibilidad de que no sepas de la existencia de los soportes. Aunque son una característica común en la impresión 3D, mayormente están parametrizados de forma subóptima. Este artículo te mostrará cómo mejorar la calidad de los soportes pero también reducir la necesidad de añadirlos en primer lugar.
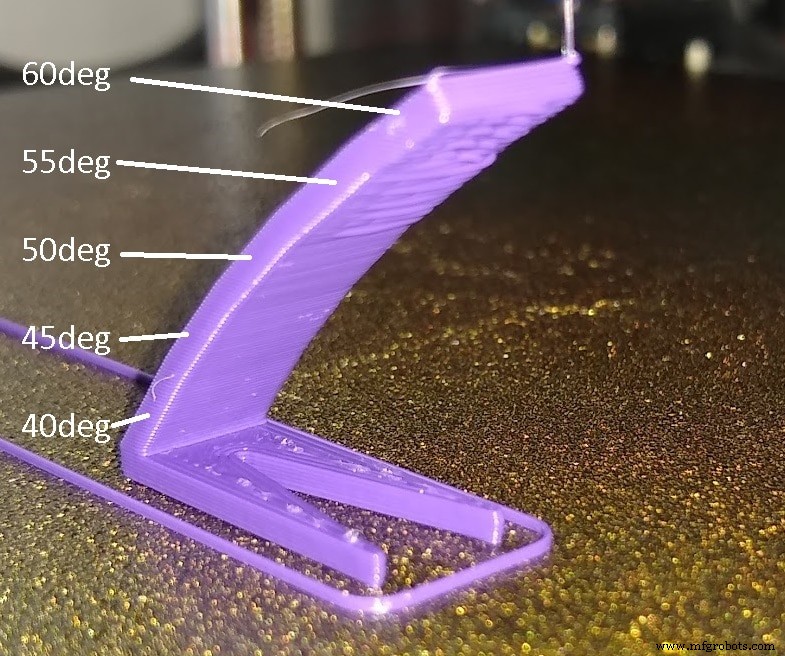
Para lograr mejores resultados en impresión 3D, los soportes deben añadirse en casos donde el ángulo de voladizo (overhang) es mayor a 45° o cuando la distancia de puente (bridging) entre dos estructuras supera los 50 mm. Cabe notar que estos valores son conservadores para garantizar una impresión exitosa, pero se pueden lograr mejoras marginales bajando la temperatura de extrusión a su mínimo viable, mejorando el enfriamiento de capa y reduciendo la velocidad de movimiento. Haciendo esto, se pueden alcanzar ángulos de 60°-65° y puentes de hasta 150 mm.
¿Qué son los soportes y cuándo los necesitamos?
Cuando imprimimos usando una impresora 3D, debemos conocer en detalle el proceso que sigue la máquina para dar forma al objeto. Dado que el objeto está hecho de plástico fundido que se superpone capa por capa, la siguiente pregunta siempre debe hacerse:
¿Qué pasa si el extrusor deposita el filamento en este punto específico, pero no hay material debajo?
Como la impresora 3D solo se limita a seguir las órdenes que el archivo G-code le ordena, no hay forma de que pueda corregir una situación como esta. Si los parámetros no son correctos, la máquina seguirá imprimiendo en el aire, causando (la mayoría de las veces) que la impresión se arruine y perdamos tiempo y material.
Para resolver ese problema, se usan los soportes. Son una estructura vertical que soporta la pieza principal, para evitar que el filamento sea extruido al aire. Estos soportes se colocan automáticamente por el software laminador (slicer) usando diferentes parámetros que puedes modificar a tu gusto. Alternativamente, puedes elegir manualmente la ubicación de cada uno de ellos.
Las áreas de un objeto que necesitan soportes pueden ser voladizos (overhangs) o puentes (bridges). Tienen configuraciones específicas para elegir y modificar para obtener el mejor acabado.
¿Cuándo necesitamos soportes?
Cuando empiezas a aprender sobre impresión 3D, siempre debes establecer los parámetros más conservadores. De esta manera, te aseguras de poder imprimir el objeto sin mayores inconvenientes. Luego, a medida que te vuelves más hábil y experimentado, podrás reducir la cantidad o densidad de soportes usados.
Debemos recordar que cada impresora es diferente, y lo que funciona para algunas puede no funcionar para otras. Generalmente, los límites impuestos para los voladizos se miden por ángulos (grados) y en distancia (milímetros) para los puentes.
¿Qué son los voladizos (overhangs) y los puentes (bridges)?
Un voladizo ocurre en puntos donde el ángulo de inclinación de una parte específica es demasiado grande. En conjunción con la velocidad de impresión, la temperatura del filamento y la altura de capa, los parámetros de impresión pueden literalmente crear un "acantilado" que hace que el filamento fundido caiga hacia abajo.
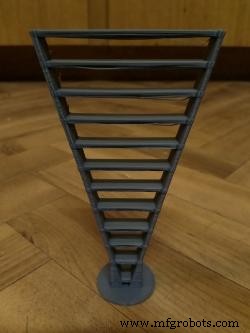
Por otro lado, los puentes (como su nombre indica) son conexiones entre dos puntos de una pieza, separados entre sí por una cierta distancia. El extrusor viaja en una dirección en el plano XY suministrando material mientras se mueve.
A primera vista, parece un escenario propenso a crear problemas de impresión, sin embargo, veremos que se pueden establecer parámetros que permiten realizar puentes de manera satisfactoria, incluso sin usar soportes.
Limitaciones de ángulo para voladizos en impresión 3D y cómo mejorarlas
Si miramos esto desde el punto de vista de una estructura, una línea de filamento tendrá una base de soporte suficiente si al menos la mitad de su ancho está soportada por la capa anterior. Esto significa que para un ancho de línea estándar de 0.4 mm, al menos 0.2 mm deben estar soportados en la capa inferior.
La única forma de asegurar esto, para cualquier grosor de capa usado, es establecer un ángulo máximo de voladizo de 45˚. Este ángulo se mide desde una línea vertical imaginaria hasta el borde del objeto. Definido así, 0 grados es una pieza vertical y 90 grados es horizontal (un puente). Así, el laminador colocará soportes donde el ángulo de voladizo sea mayor a 45˚.
Esta es una regla muy conservadora y por lo tanto siempre funcionará, independientemente de los otros parámetros de impresión. La realidad es que podemos mejorar aún más este ángulo ajustando algunos parámetros.
Cómo aumentar el ángulo de los voladizos
Debido al tiempo añadido a una impresión solo por los soportes requeridos, deberíamos estar claramente interesados en aumentar el ángulo máximo permitido sin sacrificar la calidad de nuestra impresión. Esto también ahorrará mucho filamento desperdiciado.
Después de modificar los parámetros que pueden mejorar la calidad de los voladizos de tus impresiones, deberías intentar imprimir este test de voladizo. Haciendo cambios marginales y mejoras, deberías poder lograr imprimir ángulos de 60°-65°.
Repasemos los parámetros que podemos modificar para optimizar nuestros voladizos.
Reducir la temperatura del extrusor
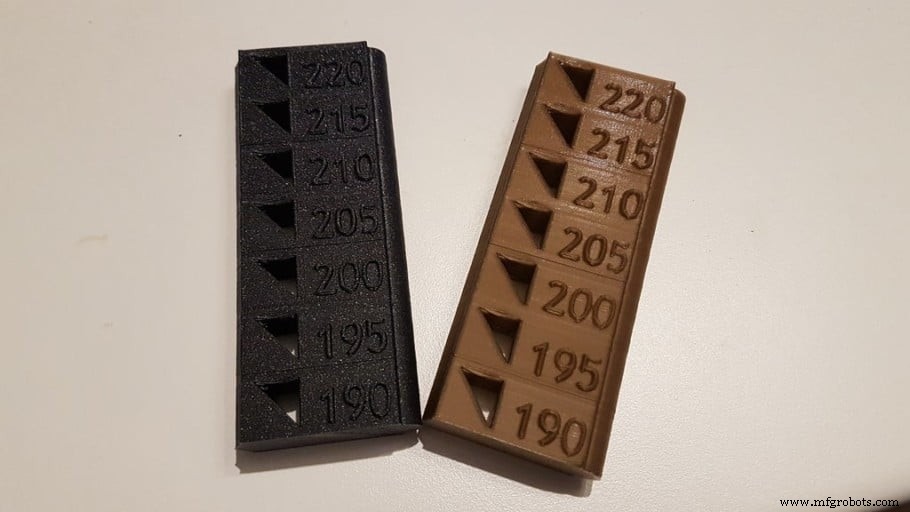
El filamento fluye cuando alcanza la temperatura de trabajo, que suele estar entre 190 y 220 °C para PLA, dependiendo del fabricante, pigmentación o composición del termoplástico.
Una vez que el extrusor coloca el plástico en su lugar deseado, necesitamos que se enfríe para endurecerse. Así, no tendría tiempo para gotear o caer en el "acantilado" que no tiene soporte suficiente. Cuando el material está demasiado caliente, tarda mucho en enfriarse, por lo que la tendencia a resbalar aumenta y la pieza terminará deformada.
Una forma de mejorar esto es bajar la temperatura de impresión al mínimo absoluto. Para esto, existen las llamadas "torres de temperatura", que nos permiten averiguar la temperatura óptima con la que trabajar cada material. Siempre recomiendo imprimir una torre cada vez que queramos probar un filamento nuevo.
Esta prueba es altamente recomendada, ya que tiene un archivo G-code "listo para imprimir" con diferentes temperaturas para diferentes secciones de capa.
Reducir el flujo (flow rate)
Si sale demasiado material de la boquilla, tardará aún más en enfriarse, por lo que este parámetro debe configurarse correctamente. Si ves que los bordes de tus piezas gotean demasiado en lugar de formar una línea uniforme y sólida, es hora de ajustar el flujo o incluso comprobar que los pasos del extrusor sean correctos.
Aumentar el enfriamiento
Este parámetro es esencial para lograr buenos acabados en voladizos muy pronunciados. Usar un buen ventilador de capa es prioritario al imprimir piezas complejas. Consiste en una turbina (ventilador brushless) que sopla un gran flujo de aire frío directamente a la salida de la boquilla. Esto ayuda a enfriar el filamento y endurecerlo. Al hacerlo, las paredes exteriores del objeto tenderán a preservar la forma que se supone que deben tener.
También podrías notar que un lado de la impresión tiene detalles más altos y mejores que la otra parte. Esto puede deberse a que un lado recibe directamente el aire del ventilador de capa mientras que el otro queda bloqueado por el propio objeto. En tales casos, orienta el objeto de manera que los detalles más cruciales de la impresión tengan contacto directo con el flujo de aire del ventilador de capa.
Limitaciones de distancia de los puentes (bridging) en impresión 3D y cómo mejorarlas
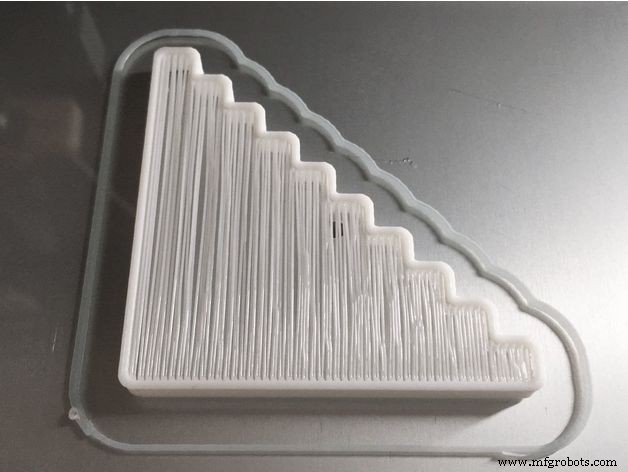
A medida que el filamento se extruye por la boquilla durante los movimientos especificados por el G-Code, el hilo de plástico puede tender a colapsar bajo su propio peso mientras intenta imprimir un puente grande entre dos estructuras.
Esto formará una curva hacia abajo si la distancia entre los dos puntos de soporte supera un cierto valor. Para conocer la capacidad y limitaciones de una impresora 3D, se realizan pruebas específicas que generan puentes cada vez más largos en el mismo archivo STL. Puedes empezar imprimiendo este test de puentes de Thingiverse (imagen arriba).
Estas pruebas no solo sirven para conocer la capacidad de nuestra impresora, sino que también nos permiten variar los parámetros de impresión para mejorar la calidad de nuestros puentes. Para hacer esto, debes modificar un parámetro a la vez y volver a imprimir el test para aislar el efecto de la modificación marginal.
Un parámetro primario al imprimir puentes es, de nuevo, la temperatura de extrusión. La velocidad a la que el material se enfría en el aire está directamente relacionada con la calidad del puente.
Si tu impresora no tiene un ventilador de capa instalado, te recomiendo que consigas uno y lo añadas al hotend. Los mejores resultados se obtienen con un ventilador de capa tipo Blower, al 100% de su capacidad. La boquilla debe permitir el paso del aire y no ser un obstáculo.
También debe estar orientado hacia el filamento, y no hacia la boquilla, ya que la enfriaría y causaría problemas de temperatura. Mi ventilador blower favorito es el 5015. Es tanto muy barato como increíblemente eficiente.
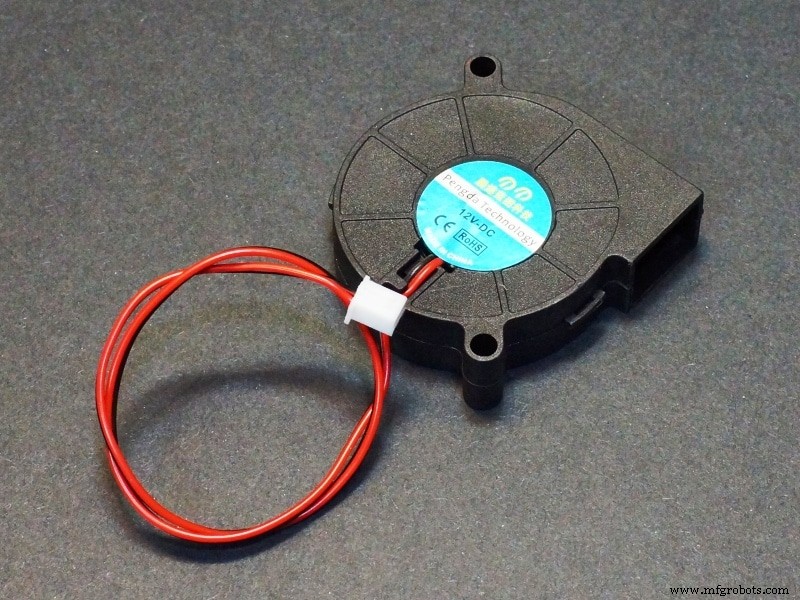
Si estás usando un ventilador de capa por primera vez, es buena idea ajustar el sistema de control PID de tu extrusor. Hay muchos tutoriales en video en YouTube que explican cómo hacerlo.
Una vez que logras configurar tu impresora 3D para imprimir puentes y voladizos satisfactoriamente, aún podrías encontrarte con puentes que son demasiado grandes. Para esos casos, los soportes entran como un último recurso útil que resolverá automáticamente nuestro problema. Vamos a aprender cómo configurar soportes en Cura Slicer, pero los otros laminadores tienen opciones similares para configurar.
Mejores ajustes para impresión 3D con soportes
Para empezar, debemos seleccionar los lugares de la pieza donde queremos que se hagan los soportes. La opción "Everywhere" (En todas partes) también puede colocar soportes en el interior del objeto, lo que podría ser excesivo en algunos casos o completamente necesario en otros. Dependrá del diseño del objeto.
Tipo de estructura de soporte
Esta opción nos permite determinar la estructura de los soportes. "Grid" (Cuadrícula), por ejemplo, generará soportes más fuertes que no tienen riesgo de caerse incluso cuando son muy largos. Por el lado negativo, son mucho más difíciles de quitar y aumentan el tiempo de impresión (y consumo de filamento) en gran medida.
"Lines" (Líneas) es una opción mucho más rápida, ya que consiste en una estructura formada por líneas finas de filamento una encima de la otra. La principal desventaja de este tipo de soportes es que, al ser por definición muy finos, también tienden a inclinarse o desmoronarse cuando la estructura es más alta.
Son raras las ocasiones en que deberías imprimir con una estructura de cuadrícula ya que un patrón de líneas casi siempre será más que suficiente y te ahorrará tiempo y filamento.
Ángulo de voladizo para soporte
Como mencionamos antes, los objetos que contienen protrusiones consistentes en ángulos mayores al establecido en este parámetro serán reforzados con soportes. Este valor surgirá del test de voladizo. Si aún no lo has hecho, establece 45 como ángulo máximo como valor temporal y a prueba de fallos.
Cantidad de relleno (Fill amount)
Este parámetro se expresa como porcentaje y establece la densidad del material que formará el soporte. En el caso de "lines", cuanto mayor sea este valor, más cerca estarán las líneas entre sí. Empieza con al menos 25% las primeras veces. Si notas que la calidad de salida se mantiene, intenta disminuir marginalmente este valor. Como regla general, el valor óptimo debería estar entre 25% (máximo) y 10% (mínimo).
Distancia X / Y
Establece la distancia entre la pieza y el soporte, en el eje horizontal (plano de capa). Cuanto menor sea este valor, mejor funcionará el soporte, pero también se adherirá al objeto, dificultando su eliminación. Un valor recomendado es 0.6 mm.
Distancia Z
Indica la separación entre el soporte y la pieza, en la dirección vertical. Un buen valor es 0.2 mm ya que permite que el soporte se retire con facilidad, sin afectar la calidad de la pieza.
Si no dejamos un espacio entre la pieza y el soporte, tanto el soporte como el modelo se convertirán en una sola pieza. Esto dejará marcas desagradables en el objeto al intentar quitar los soportes.
A medida que adquieras más experiencia, puedes aumentar las distancias entre el objeto y el soporte, para poder quitarlos fácilmente una vez terminada la impresión.
Multi-extrusión y soportes
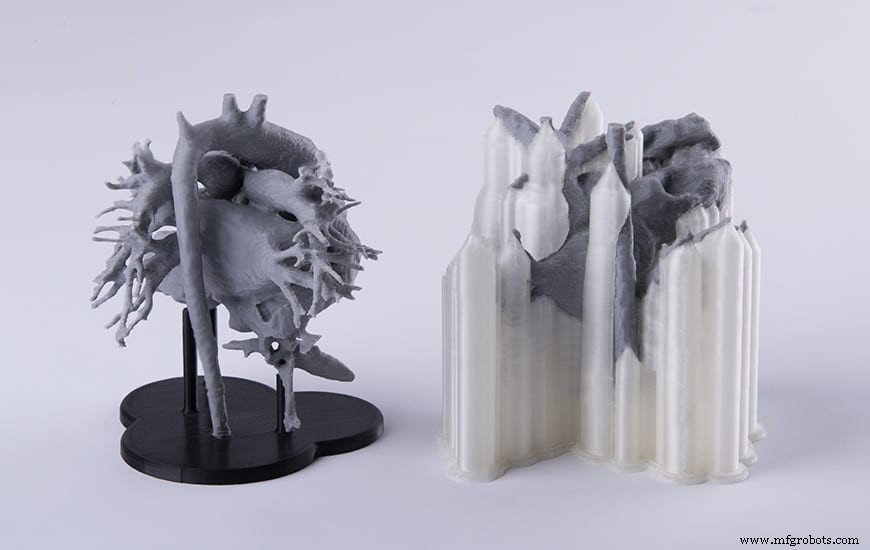
Algunas impresoras 3D tienen dos extrusores, que pueden configurarse para imprimir dos piezas al mismo tiempo o para que uno haga la pieza mientras el segundo extrusor imprime los soportes. La ventaja más importante de esto es que tener un segundo extrusor nos permite imprimir los soportes con un material soluble en agua. Un filamento con esta propiedad conveniente es el PVA.
El PVA nos permite simplemente sumergir la pieza en agua y obtener un buen acabado, sin importar lo cerca que estuvieran los soportos anteriormente de la pieza. Como desventaja, debo mencionar que el precio del PVA tiende a ser bastante alto.
Otro filamento usado para soportes es el HIPS, que es soluble en d-limoneno (un derivado de cítricos popularmente usado como insecticida). Es más barato que el PVA, pero requiere un coste extra de disolvente.
Impresión 3D con soportes tipo árbol (tree supports)
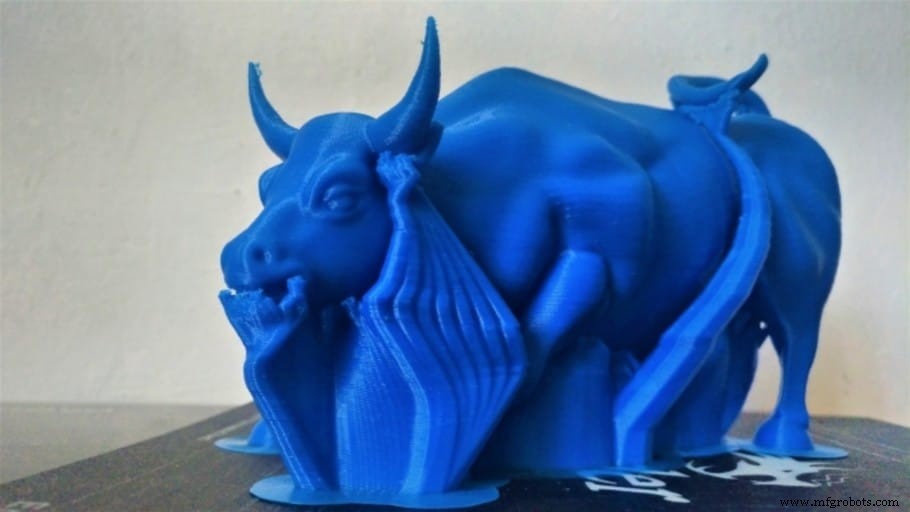
"Tree supports" (Soportes tipo árbol) reciben este nombre por su forma. Empiezan como un tronco que se ramifica a medida que sube a lo largo del eje Z. Estas ramas hacen contacto con la pieza en un punto muy pequeño, colocado en el punto mejor ubicado para mantener la estructura del objeto.
Algunos laminadores, como Cura, tienen la opción de usar estos soportes. Para habilitar esta opción, haz clic en el engranaje de configuración y selecciona "Experimental" -> "Tree Support".
Programas de modelado, como Meshmixer, permiten generar los soportes tipo árbol en el archivo STL para que solo tengas que laminar el objeto sin preocuparte por la configuración de soportes.
Ventajas y desventajas de los soportes tipo árbol
La principal ventaja de estos soportes es que solo hacen contacto en un punto del modelo, en lugar de hacerlo en una línea como es el caso con los soportes tradicionales. Esto hace que el acabado superficial del objeto sea mucho más suave después del proceso de eliminación.
Otra ventaja es que el "árbol" se mantiene alejado de la pieza en áreas donde no se necesitan soportes. Esto es especialmente conveniente al imprimir modelos orgánicos como personas o animales.
La principal desventaja de los soportes tipo árbol es que no están indicados para puentes o voladizos grandes, ya que no pueden soportar adecuadamente planos como los soportes de líneas o cuadrícula. Además, son mucho más lentos y requieren un tiempo de laminado (slicing) muy largo.
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo dedicado a investigar qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser una tarea muy desalentadora y que generalmente conduce a mucha confusión.
Hemos seleccionado solo un puñado de impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión, y los filamentos, así como las mejoras listadas, fueron todos probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Simplificando la impresión 3D de metal: Consejos de expertos para gestionar estructuras de soporte
- Inyección de aglutinante (Binder Jetting) en impresión 3D: cómo funciona, beneficios y mejores prácticas
- ULTEM y PEEK: Dominando materiales de impresión 3D de alto rendimiento
- Elegir entre impresión 3D interna y externalizada: Guía práctica
- Impresión 3D de Titanio: Aplicaciones, Beneficios y Tecnologías Emergentes
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- Revelando la historia: Cómo la impresión 3D transforma la arqueología y la paleontología
- Ultiboard: Guía completa para principiantes en diseño de PCB
- Protocolos de Comunicación Bluetooth: Guía Completa para Principiantes
- Su guía experta para elegir una máquina de corte digital
- Su guía definitiva de impresión 3D: Desde conceptos básicos hasta técnicas avanzadas