



Cómo Solucionar el Salto de Capas en Impresoras 3D: Guía Completa
Introducción
Independientemente de la marca, todos los usuarios de impresoras 3D han experimentado este problema en algún momento. Este artículo analiza los diferentes factores que pueden causar dicho problema y las soluciones en cada caso.
¿Cómo pueden los usuarios solucionar el problema de salto de capas? Generalmente, es un problema mecánico y es posible resolverlo e incluso prevenirlo con unos simples ajustes y buen mantenimiento.
Cómo saber si la impresora 3D está saltando capas
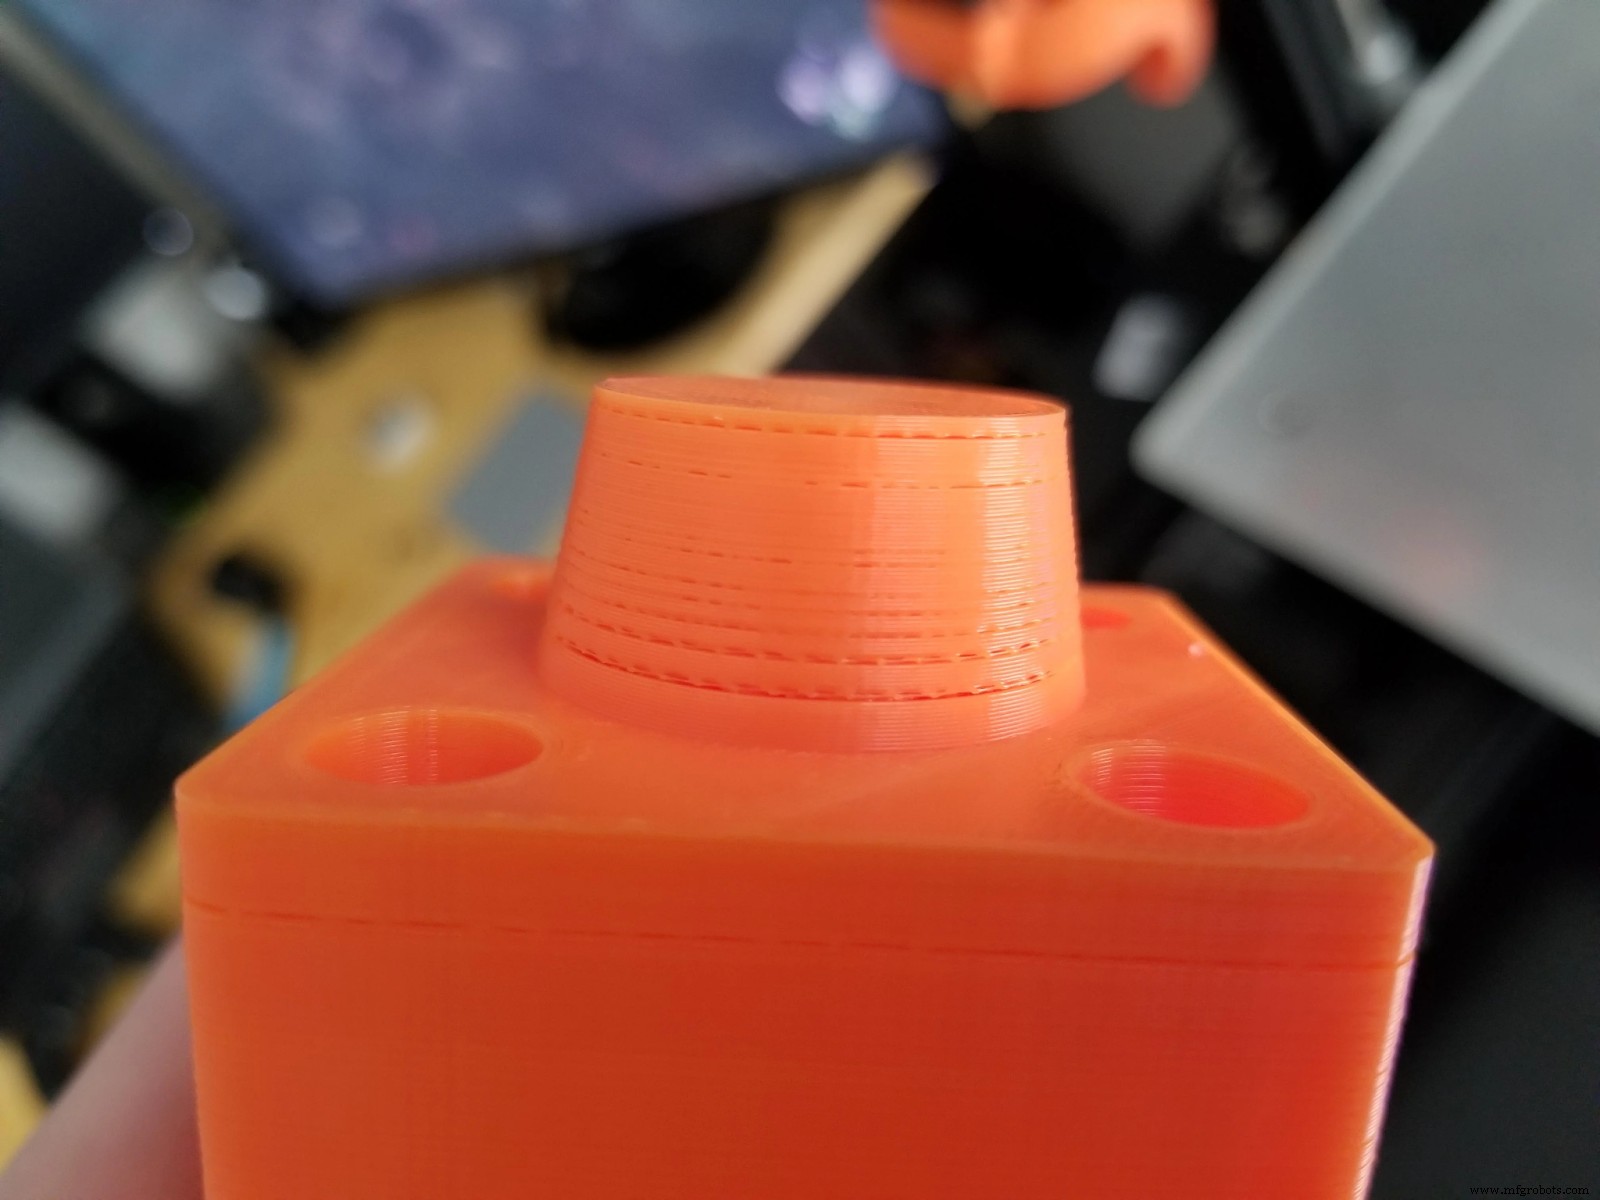
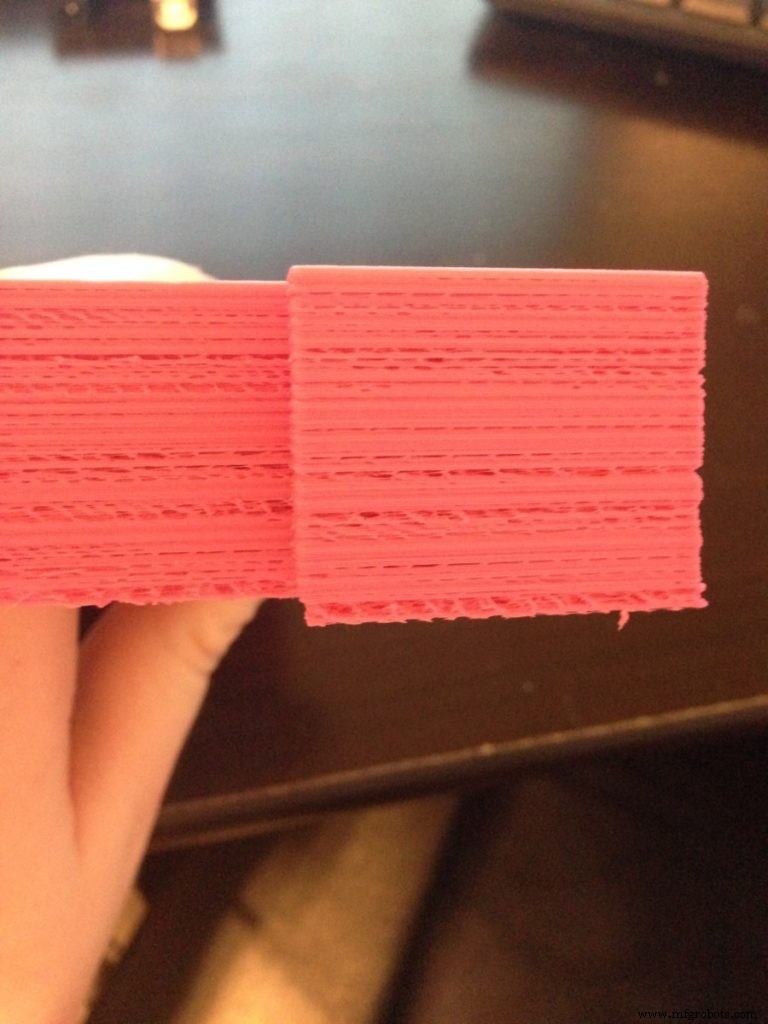
Cuando hay problemas de salto de capas, se pueden observar algunas capas con falta de material o flujo irregular y escaso en las piezas como se ve en las imágenes. Así, las piezas tienen aspecto malo e incluso frágil.
¿Cuáles son las causas y cómo solucionar el problema?
Hay muchos factores que pueden causar estos problemas. En general, la falta de capa o salto de capa suele ser por problema mecánico. Se describen soluciones desde las más generales a algunas más específicas.
Empieza con mantenimiento mecánico
Es importante aprender a realizar mantenimiento mecánico en la impresora para prevenir futuros inconvenientes y extender la vida útil de sus elementos. Como en cualquier máquina, las piezas se desgastan por uso frecuente y algunos tornillos se aflojan, partes lubricadas se secan, etc.
Realiza un servicio de mantenimiento con unos pasos simples:
Aprieta todos los tornillos y tuercas
Las vibraciones por movimiento constante causan que tornillos y tuercas se aflojen. Si los tornillos no están bien apretados, se pueden observar pequeñas desalineaciones en algunos ejes y en las correas.
Cómo hacerlo
Para esta tarea, se requieren llaves Allen y alicates o llaves fijas del tamaño de las tuercas.
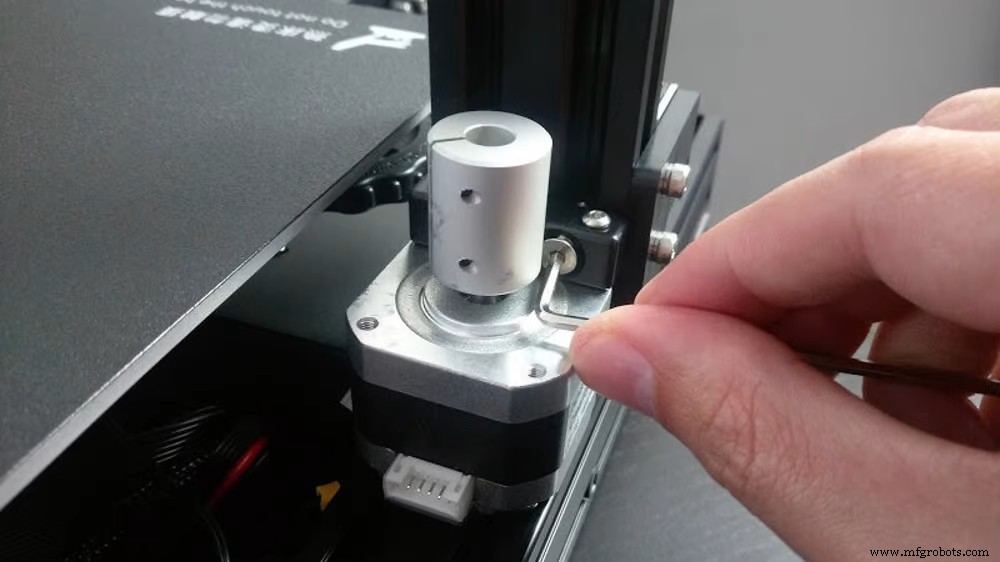
Simplemente revisa y aprieta todos los tornillos usando la llave Allen apropiada. Si el tornillo es pasante y la tuerca está detrás, sujeta la tuerca con alicates o llave para que no gire falsamente al apretar el tornillo.
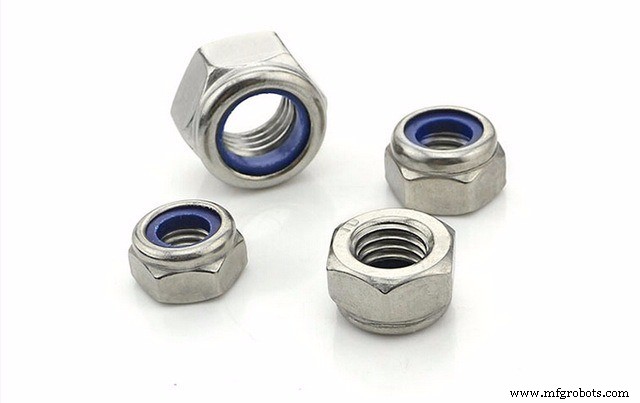
En algunos casos, es adecuado cambiar tuercas normales por tuercas autoblocantes. Estas tienen material en su interior que frena para que no se aflojen con vibraciones.
También es importante tensar correctamente la correa del carro. Generalmente, las impresoras tienen sistema de tensado manual. Para esto, afloja los tornillos liberando tensión de la correa. Luego, sujetando el extremo de la correa a mano, estira para conseguir buena tensión y aprieta los tornillos de nuevo.
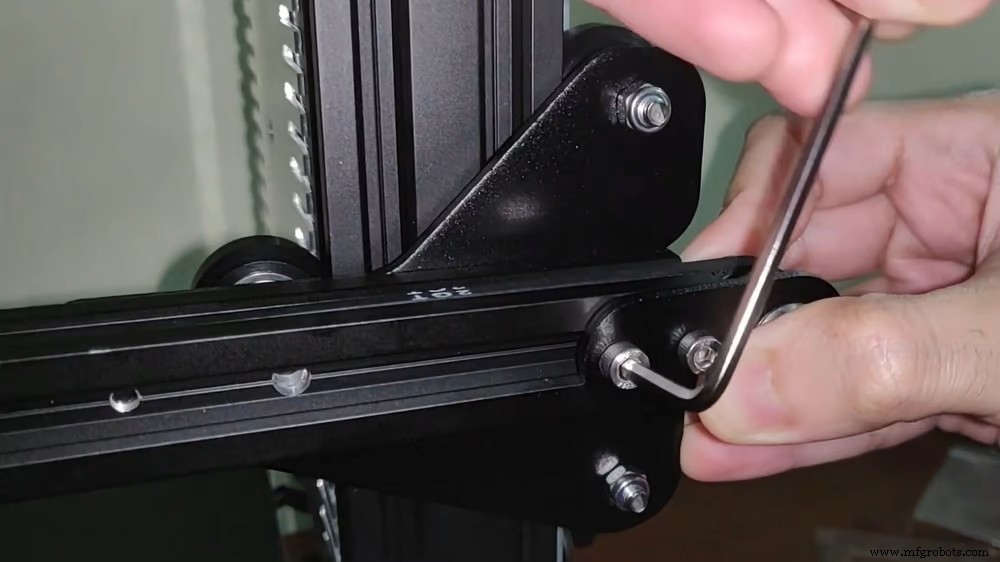
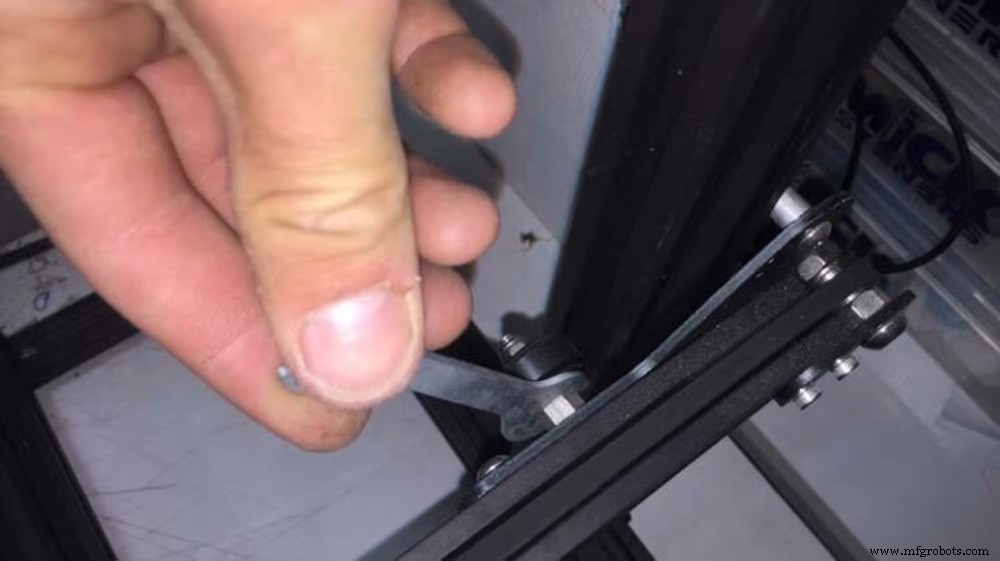
Para impresoras Ender o similares, también es importante apretar las tuercas excéntricas de los rodamientos con llave fija como se muestra abajo.
Verifica si varillas y soportes están desalineados
Cómo hacerlo
En algunas impresoras, el movimiento del eje Z se realiza por dos motores que trabajan simultáneamente con varillas roscadas. Es importante que ambos extremos estén a la misma altura. Esto puede hacerse midiendo cada extremo con regla y ajustando las alturas hasta que sean iguales.
Con impresoras como Ender, este tipo de desalineación es menos probable porque las estructuras en los extremos del carro crean un cuadro.
Asegúrate que la boquilla no está obstruida (Esto genera bajo flujo de extrusión)
Cuando la boquilla está parcialmente obstruida, el flujo de extrusión es irregular. Esto genera falta de material en la capa. Puede ocurrir por:
- Partículas que entraron en la boquilla por cuerpos extraños dentro del filamento;
- Obstrucción por mala configuración de retracción;
- Partículas que quedan de materiales menos comunes (fibra de carbono, filamentos con madera, etc.) que el nuevo filamento no elimina completamente;
- Restos de filamento quemado.
Todos estos residuos se quedan en las paredes de la boquilla y reducen el flujo. Esto se conoce como subextrusión.
Filamentos de buena calidad son adecuados para prevenir cuerpos extraños en el material y así prevenir obstrucciones. Filamentos mal fabricados también tienen inconsistencias de diámetro y esto causa obstrucción si el diámetro es mayor o flujo pobre si es menor al estándar.
Cómo limpiar la boquilla
La técnica más usada se explica abajo. Requiere aguja del diámetro de la boquilla (este kit suele incluirse con la impresora).
- Calienta el hotend a la temperatura del filamento. Por ejemplo, para PLA a 210°C – 230°C.
- Inserta la aguja por la punta, haciendo movimientos de entrada y salida.
- Retira la aguja y empuja el filamento manualmente.
Si la técnica anterior falló, la siguiente llamada "Método Atómico o Cold Pull" consiste en:
- Calentar el hotend a temperatura de trabajo del material y retirar el filamento usado.
- Insertar PLA y hacer que extruya un poco.
- Enfriar el hotend a unos 90°C.
- Tirar del filamento con movimiento fuerte.
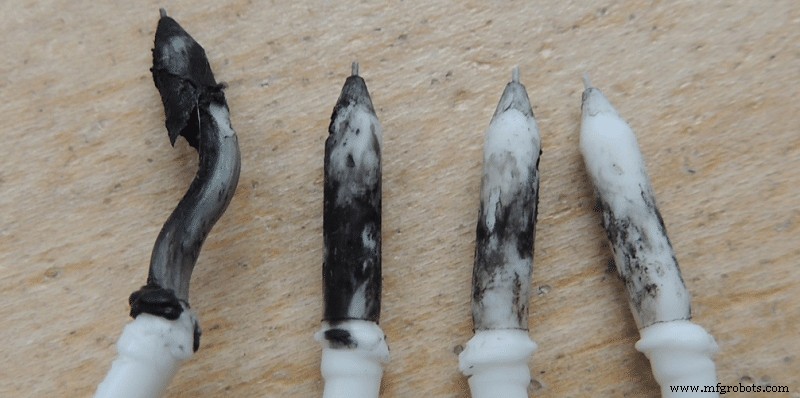
Al extraer el material, es posible observar los residuos pegados a la punta. Estos pasos deben repetirse tantas veces como necesario hasta que la punta salga limpia. En la imagen de abajo, ver cómo la extracción de residuos disminuye repitiendo estos pasos.
Otro factor importante es el estado del tubo PTFE dentro del hotend. Es normal que el tubo se queme o deteriore con el uso, causando también obstrucción como se ve en la imagen. Simplemente cambia el teflón por uno nuevo, asegurando que esté bien colocado en la boquilla.
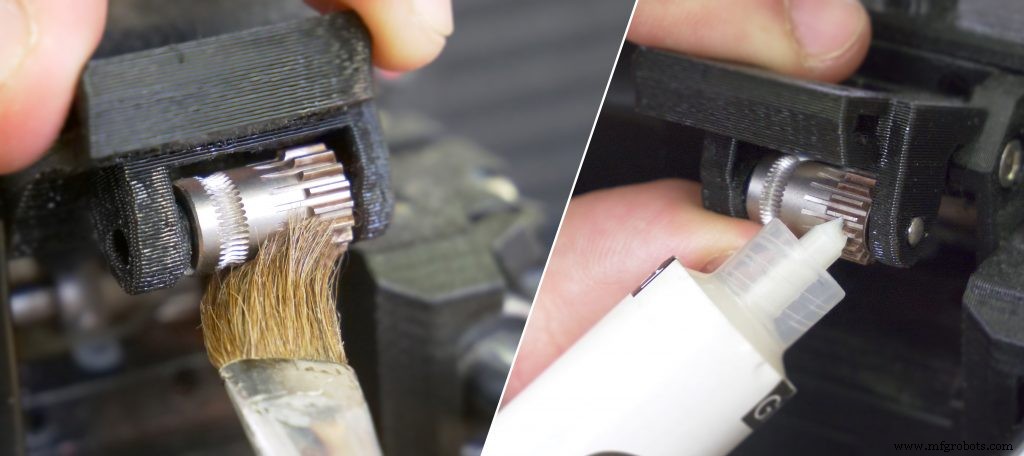
Verifica que la rueda dentada no tenga residuos por desgaste del filamento. Si hay polvo del material, quítalo con cepillo.
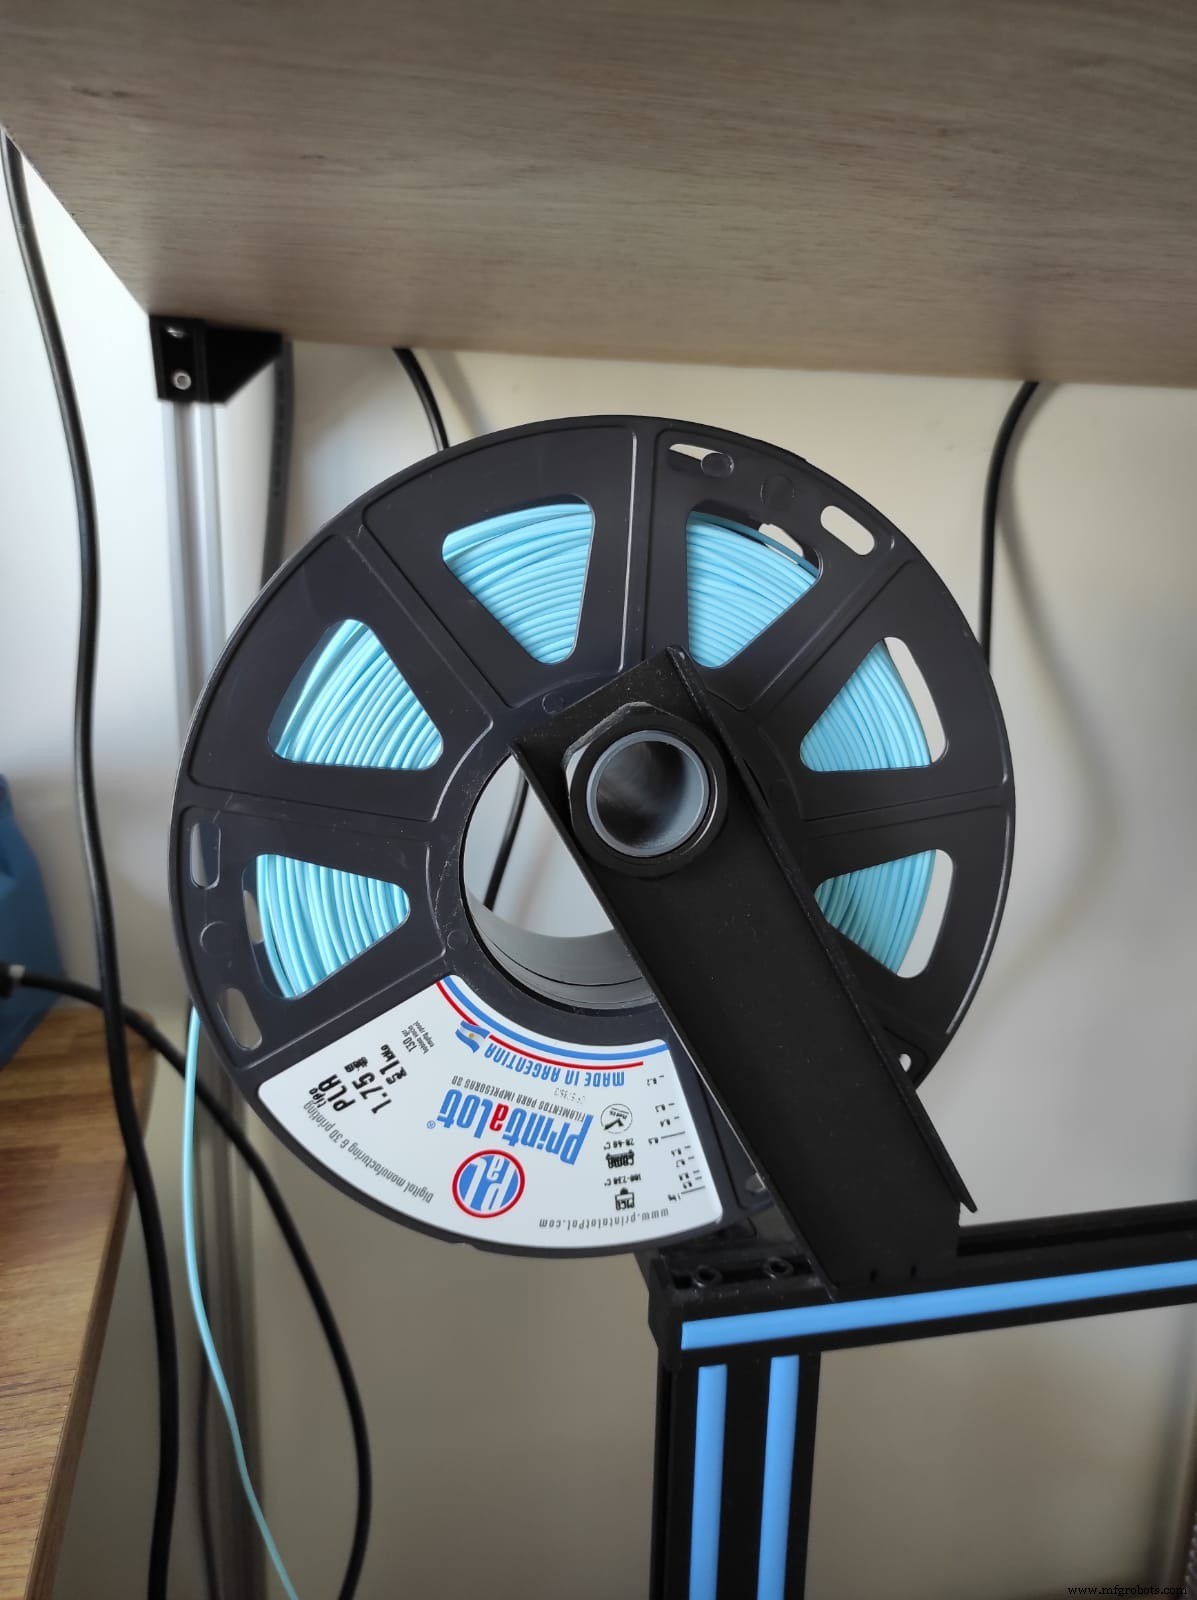
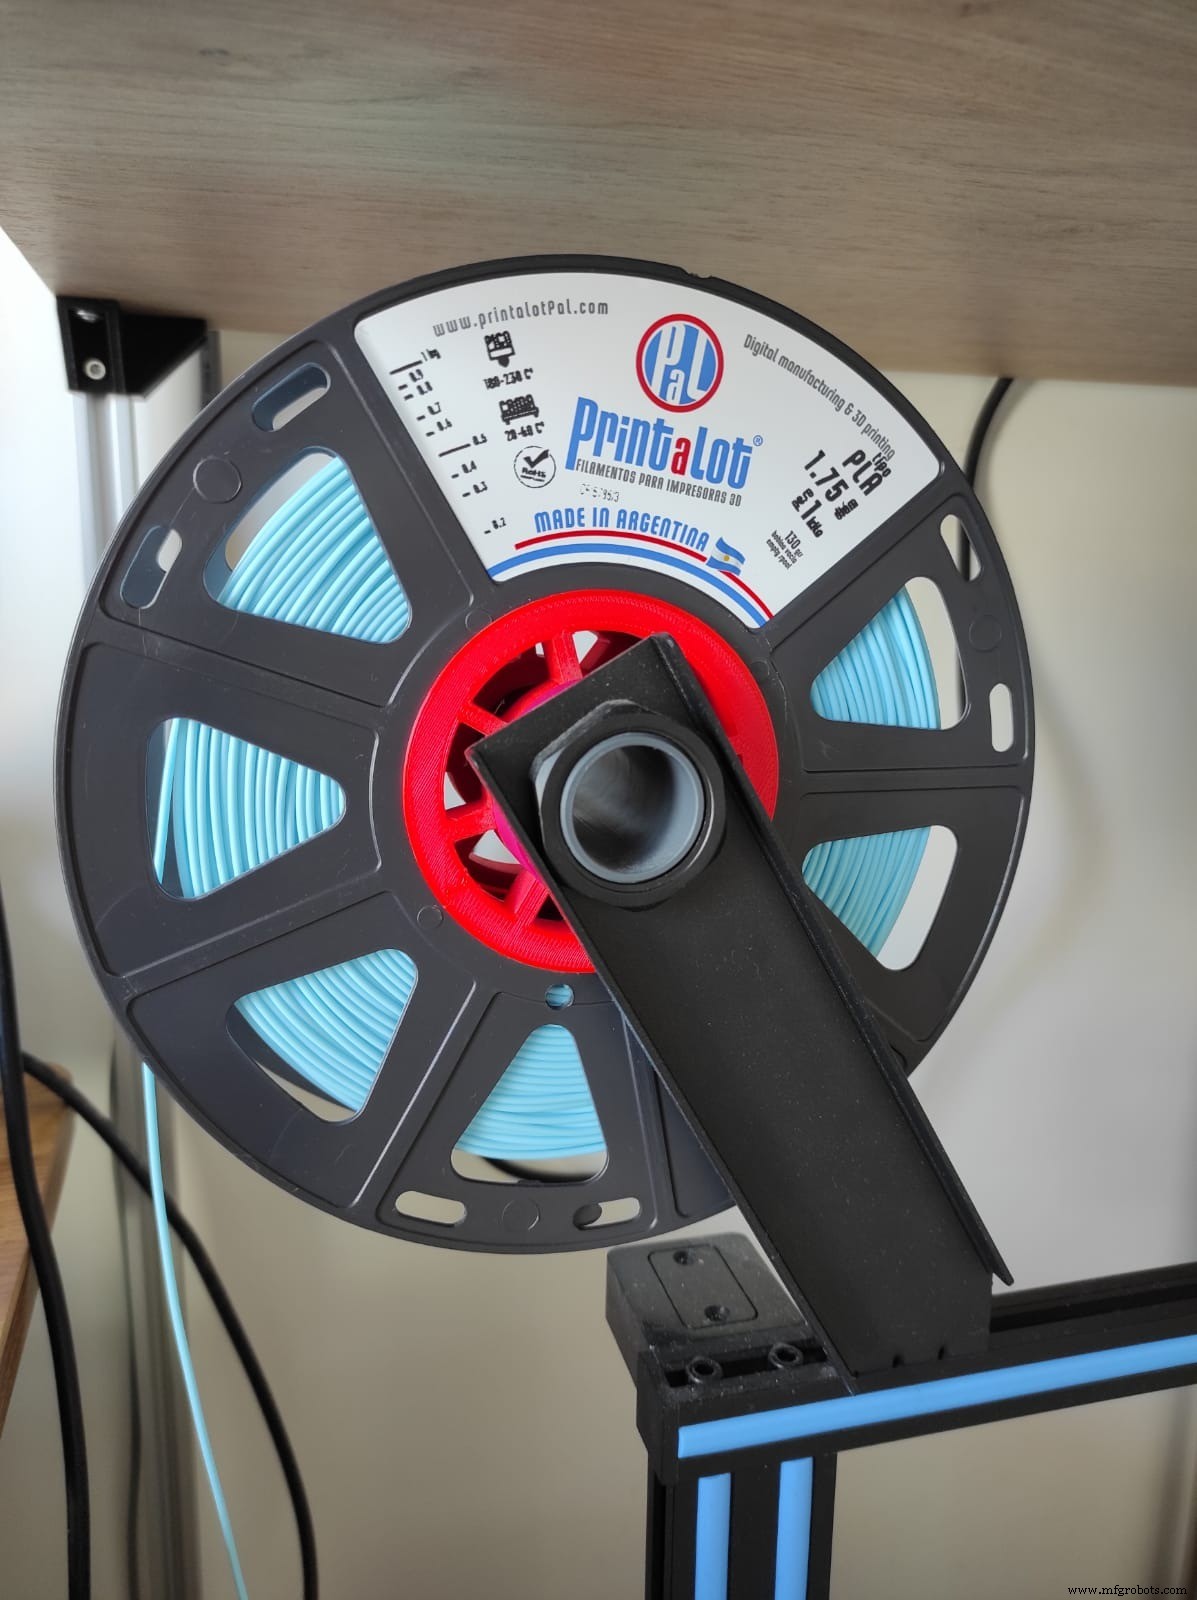
Un factor importante es cómo gira la bobina de filamento. La forma de la bobina depende del fabricante y en algunos casos, el agujero central es mucho mayor que el soporte en la impresora. Al imprimir, el motor del extrusor termina tirando del filamento y puede causar que el material alimente mal el hotend. Para que la bobina esté bien centrada, usuarios pueden imprimir un adaptador como estos:
Mira el siguiente video donde se muestran los procedimientos mencionados:
Lubrica todas las partes según sea necesario
Cómo hacerlo
Si la impresora usa varillas lisas y rodamientos lineales, es importante lubricar las varillas correctamente, primero limpiando grasa vieja con alcohol isopropílico. No uses WD-40 como lubricante ya que se seca rápido, causa mucha fricción y daña los rodamientos. Lubricantes adecuados son base de Teflón (PTFE). También es importante lubricar los rodamientos y varillas roscadas del eje Z.
Nivela la cama
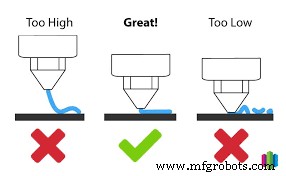
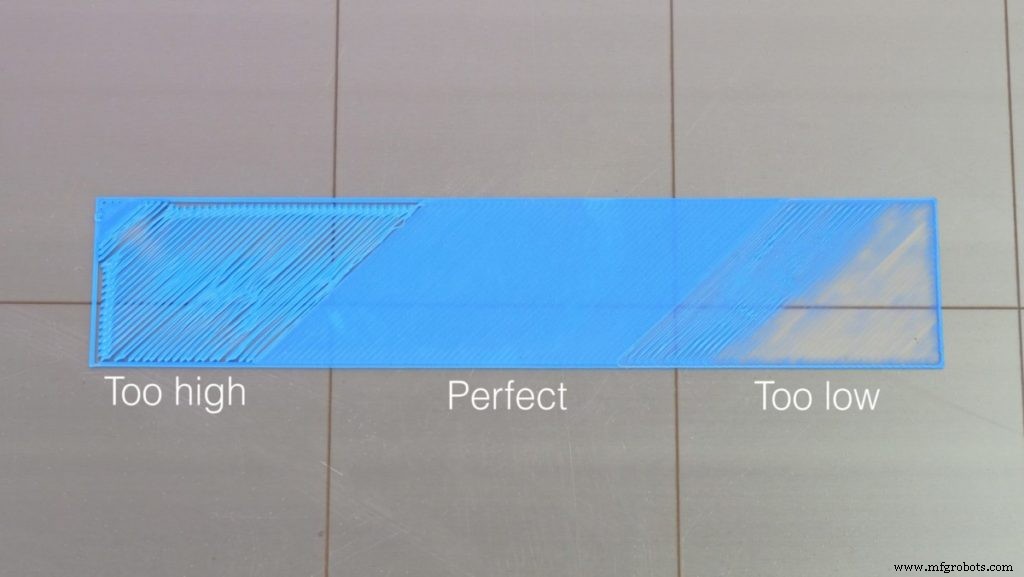
Un buen nivelado de cama es esencial para empezar a imprimir correctamente. La calibración puede hacerse manualmente apretando tornillos de muelles en los extremos de la cama, o automáticamente usando sensores. Estos sensores pueden corregir pequeñas irregularidades que no pueden corregirse manualmente, especialmente cuando la superficie es grande (mayor a 250x250 mm) o si la cama tiene imperfección de fábrica.
Cómo hacerlo
Si la impresora no tiene sensor de auto-nivelado, sigue estos pasos simples con una hoja de papel:
- Lleva todos los ejes al origen
- Desactiva motores para mover X e Y a mano
- Lleva el cabezal a una esquina y coloca la hoja entre boquilla y cama
- Mueve el tornillo de esa esquina, apretando o aflojando, y simultáneamente mueve el papel para sentir ligera fricción
- Repite en todas las esquinas
- Finalmente, verifica en diferentes puntos de la cama que está bien nivelada
Para verificar que está bien calibrada, haz una impresión rápida colocando círculos o cuadrados en diferentes puntos de la cama como:
Ender 3 Level Test – Thingiverse
Lee el siguiente artículo donde estos pasos se explican más detalladamente, usando papel y láminas con grosores especiales.
Ajustes del Laminador (Slicer)
El software de laminado consiste en dividir el modelo 3D en rebanadas o capas usando parámetros establecidos por usuarios. Así crean archivo con comandos (gcode) que la impresora lee. Esto indica los movimientos que cada eje debe realizar, así como temperaturas, velocidades, etc.
Aquí hay algunos ajustes que pueden solucionar este problema de salto de capas.
Ajusta la Tasa de Flujo (Flow Rate)
Como no todos los filamentos tienen exactamente el mismo diámetro o material, es necesario ajustar el parámetro de flujo. Por defecto, el flujo en laminadores es 100% pero en general, la tasa de flujo está entre 90% y 110%.
Cómo hacerlo
La calibración requiere regla o calibre y rotulador.
- Precalienta el hotend a temperatura de trabajo
- Con la regla, mide 110 mm en el filamento desde donde entra el cabezal y marca con rotulador
- Desde la pantalla extruye lentamente un total de 100 mm
- Mide de nuevo con la regla y anota la distancia entre el inicio del cabezal y la marca. Si la medida es:
- a) Igual a 10 mm: ¡el flujo está bien calibrado!
- b) Menor a 10 mm: el flujo es mayor del debido. Esto se llama sobreextrusión
- c) Mayor a 10 mm: el flujo es menor del debido. Esto se llama subextrusión
Si dicha medida no es 10 mm, puede corregirse fácilmente haciendo cálculos. Es necesario saber el valor de pasos del motor del extrusor; generalmente se obtiene de la pantalla ("Control > Movimiento > Extrusor").
Nuevo flujo [%] = (Número de pasos [pasos/mm] x 100mm) / (110mm – medida)
Este es el nuevo valor que se configura en el laminador.
Otra forma de calibrar el flujo es imprimiendo pieza de prueba y midiendo ciertos ángulos con calibre, como se muestra en: The Best Flowrate Calibration Method! by petrzmax – Thingiverse
Ajusta la resolución (Grosor de línea)
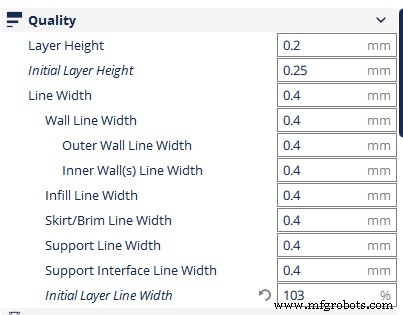
La altura máxima de capa está restringida por el diámetro de la boquilla. Como regla general, se toma 20% menos que el diámetro de la boquilla. Por ejemplo, para boquilla de 0.4 mm, la altura máxima es 0.32 mm. Así se asegura buena adherencia entre capas sin espacio entre ellas.
En algunas impresoras, hay los llamados "números mágicos" que son alturas de capa donde esa impresora funciona mejor. En realidad, estos números no son tan mágicos sino que están determinados por el paso de las varillas roscadas en el eje Z.
Para impresoras Ender, el incremento recomendado entre capas es 0.04 mm. Por ejemplo: 0.08, 0.12, 0.16, 0.20, 0.24 mm.
Cómo hacerlo
Para configurar este parámetro, es necesario ajustar el parámetro "Altura de capa" (Layer height).
Otras razones no tan comunes
Cama deformada (Warped bed)
Entre usuarios de Ender, se reportaron algunos casos de camas deformadas. No importa cuánto la calibren manualmente, siempre encontrarán partes donde el filamento no se adhiere correctamente.
Cómo solucionarlo
En estos casos, lo mejor es instalar sensor de nivelado automático y configurar puntos de calibración en el firmware.
Encuentra el paso a paso en el siguiente video sobre cómo realizar este ajuste.
Filamento pelado o mordido por dientes del engranaje del extrusor
Cuando la boquilla está obstruida, el material no fluye bien. El engranaje del motor del extrusor reduce su tracción. Por tanto, si el material no puede empujarse correctamente, el engranaje "come" el filamento y este pierde tracción.
En otros casos, la presión ejercida por el sistema de engranajes sobre el filamento es muy fuerte y lo deforma.
Cómo solucionarlo
Para resolver el primer caso, la obstrucción en la boquilla debe limpiarse como se explicó arriba.
En el segundo caso, basta con aflojar la tensión de los engranajes que suele ser por tornillo y muelle. La presión debe ser suficiente para tirar del filamento sin deformarlo. Una forma fácil de saber si está bien apretado es extruir material y tirar del filamento a mano. Si el engranaje salta, significa que aún necesita un poco más de apriete.
Impresión 3d
- Guía paso a paso para reemplazar boquillas en su impresora 3D Stratasys
- Paso a paso: Conecte su Ender 3 a WiFi para impresión sin cables
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- ¿Cuánto dura un filamento de 1 kg para impresora 3D? Guía práctica
- Solucionar fuga en boquilla de impresora 3D: Guía paso a paso
- Soluciones para extrusor dual: Solapado de relleno y exudado (oozing)
- Evite el curvado en esquinas: Soluciones simples a la sobreextrusión en impresión 3D
- Solucione impresora 3D que no alimenta filamento: guía paso a paso
- Reparación de Motor Paso a Paso de Impresora 3D: Guía Paso a Paso
- Previene y resuelve el filamento pegado en la boquilla: Guía práctica
- Guía rápida para desenredar bobinas de filamento 3D anudadas