



Domina la impresión 3D: Mejora la calidad con técnicas sencillas de recocido
Cualquiera que haya impreso un objeto en 3D sabe que pueden surgir sorpresas desagradables al terminar la pieza.
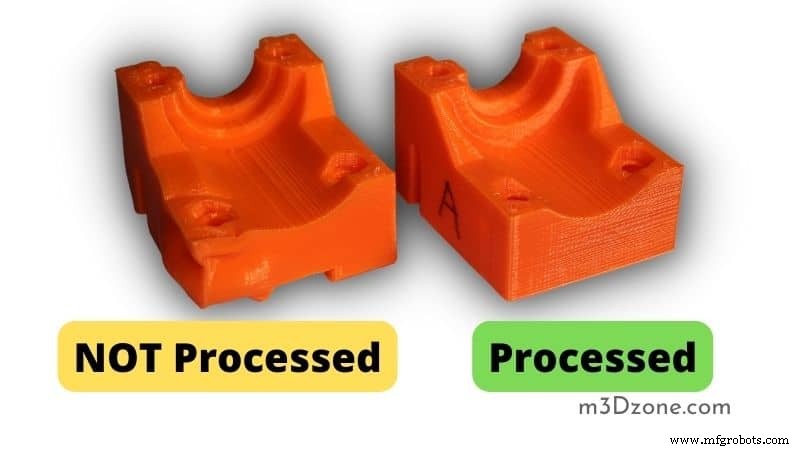
Deformaciones, deslaminado y otros defectos pueden arruinar lo que habría sido una impresión perfecta.
¿Sabías que el recocido de tus impresiones puede ayudar a evitar estos problemas y obtener piezas de mejor calidad?
La impresión 3D es una tecnología fantástica que ha revolucionado el mundo, pero como cualquier otra, tiene sus particularidades.
Recocido de impresiones 3D
Uno de los problemas más comunes es que las piezas no son tan resistentes como se desearía. Esto suele deberse a una aplicación insuficiente de calor durante la impresión, lo que hace que el plástico se enfríe demasiado rápido.
Si buscas mejorar tus objetos impresos, ¡deberías recocerlos! El recocido puede ser una excelente forma de mejorar la calidad y durabilidad.
¿Qué es el recocido en impresión 3D?
El recocido es un proceso de tratamiento térmico utilizado para alterar las propiedades físicas y mecánicas de los metales a temperaturas de recocido. Su objetivo es ablandar el metal, eliminar tensiones, mejorar su ductilidad y tenacidad.
Se usa comúnmente en la fabricación de metales y aleaciones, y en la producción de piezas metálicas. El proceso consiste en calentar el metal a una temperatura específica y mantenerla durante un período determinado.
Tras el tiempo requerido, el metal se enfría lentamente hasta temperatura ambiente.
Consejos clave sobre el proceso de recocido en impresión 3D
Temperatura de deflexión por calor
El recocido solo debe realizarse en metales capaces de soportar temperaturas más altas. El metal debe calentarse por encima de la temperatura de recristalización o de deflexión por calor, pero por debajo de su punto de fusión.
Temperatura de fusión
Además, debes controlar cuidadosamente la temperatura y el tiempo de recocido para lograr los resultados deseados. Enfría el metal lentamente hasta temperatura ambiente o de fusión tras el recocido. Puedes hacerlo tanto en horno de gas como eléctrico.
En un horno de gas, aplicas el calor indirectamente calentando las paredes del horno a una temperatura adecuada. En cambio, en un horno eléctrico, calientas la pieza directamente.
¿Cómo funciona el recocido del PLA?
El recocido del ácido poliláctico (PLA) funciona calentando el filamento a una temperatura específica y manteniéndola durante un período determinado para descomponer las estructuras cristalinas del material.
A continuación, se enfría en condiciones controladas, típicamente en aire o agua fría, aunque a veces con aletas externas u otros equipos como camas calientes.
El proceso puede repetirse varias veces y mejora continuamente las propiedades del material. El PLA es un plástico amorfo, lo que significa que no tiene un patrón atómico regularmente repetitivo como los metales u otros materiales cristalinos.
Consta de regiones amorfas irregulares intercaladas entre áreas conocidas como cristalitos. Cuando estas cadenas moleculares largas se calientan, se vuelven más móviles y pueden deslizarse unas sobre otras con mayor facilidad.
¿Por qué necesita recocido el PLA?
El PLA es un termoplástico hecho de almidón de maíz y azúcar. Tiene un punto de fusión más bajo que otros termoplásticos como el ABS o el PETG. Puede fundirse rápidamente con el calor de la boquilla del extrusor.
El bajo punto de fusión del PLA lo hace susceptible a deformaciones y contracción al imprimir a altas temperaturas.
El recocido del PLA elimina las tensiones causadas por el proceso de impresión 3D a altas temperaturas y mejora su ductilidad y tenacidad. Esto resulta en piezas menos propensas a deformarse o contraerse y más resistentes a la rotura.
El PLA también necesita recocido porque el filamento está hecho de material biodegradable. El proceso de recocido da mayor resistencia y durabilidad al filamento, haciéndolo más adecuado para su uso en impresoras FDM.
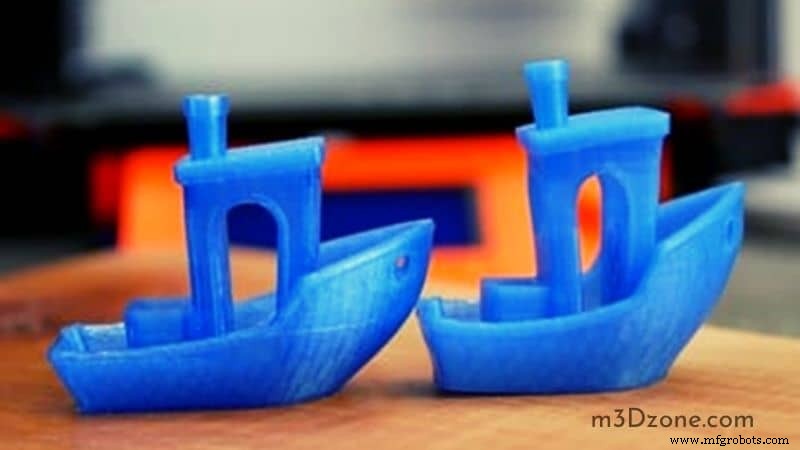
Cómo recocer impresiones de PLA
El proceso de recocido puede realizarse con horno de gas o eléctrico. Al recocer filamento PLA, es esencial usar una temperatura por debajo del punto de fusión del filamento.
La temperatura recomendada para recocer filamento PLA es de 175 °C. El filamento debe calentarse a esta temperatura y mantenerse entre 30 y 60 minutos. Tras el tiempo requerido, debe enfriarse lentamente a temperatura ambiente.
La temperatura y el tiempo de recocido deben controlarse cuidadosamente para lograr los resultados deseados. El metal debe enfriarse lentamente a temperatura ambiente después del recocido.
¿Cómo recocer PLA sin deformación?
Una de las principales razones para recocer PLA es prevenir la deformación, pero ¿cómo hacerlo sin horno?
Aunque no es tan efectivo como usar un horno, existen algunos métodos para calentar la pieza lo suficiente como para causar recristalización.
- El primer método es colocar la pieza sobre una placa eléctrica caliente a unos 100 °C. Asegúrate de que la placa esté nivelada para que la pieza no se deforme al calentarse.
- El segundo método es usar un secador de pelo. Dirige el flujo de aire hacia la pieza durante 15-20 segundos, luego apaga el secador y deja que la pieza se enfríe lentamente.
- El tercer método es usar una pistola de calor. La clave es mantener la pistola a unos 15-20 cm de la impresión y moverla lentamente de un lado a otro mientras calientas. Es importante notar que ninguno de estos métodos es tan efectivo como usar un horno, pero ayudarán a minimizar cualquier deformación.
Temperatura de transición vítrea. ¿A qué temperatura se recocina el PLA?
La temperatura recomendada para recocer filamento PLA es 175 °C y toma como máximo 60 minutos. Sin embargo, ten en cuenta que el tiempo de recocido adecuado varía.
Tras el tiempo requerido, el filamento debe enfriarse lentamente a temperatura ambiente. Algunos materiales también pueden recocerse a una temperatura de transición vítrea de 140 a 370 °C.
Cómo el recocido mejora tus impresiones 3D
El proceso resulta en piezas metálicas más resistentes con una estructura de grano más uniforme. Cuando recoces tus impresiones de PLA, serán menos propensas a deformarse y cambiar de forma debido a cambios de temperatura con el tiempo.
Facilitará lijar tus impresiones después (si lo deseas) porque sus capas se alinearán ordenadamente unas contra otras.
El recocido del ABS es especialmente ventajoso al pegar piezas de ABS en lugar de usar el método tradicional de unión con solvente.
Una vez que tu impresión 3D ha sido tratada térmicamente, todas sus superficies y capas deberían tener estructuras cristalinas similares y, por tanto, ser más propensas a unir mejor con adhesivos o epoxis, ¡especialmente si provienen de la misma bobina!
Tu impresión probablemente también será un poco más brillante y colorida después del recocido, ya que el proceso tiende a eliminar cualquier barniz brillante de PLA que pudiera quedar.
Las impresiones 3D tratadas con calor antes de pegarlas no requieren tanto apriete como las sin pintar porque hay mayor área de superficie para que las capas de unión toquen.
En el caso de piezas metálicas, no necesitarás tantos tornillos o remaches para unirlas, ¡bajo ciertas condiciones al menos! El recocido del filamento ABS lo hace más fluido durante la extrusión, lo cual es bueno si pretendes imprimir con ABS de todos modos.
Facilita que los filamentos ABS se unan con las capas inferiores, reduciendo la posibilidad de deformación.
Recocido de materiales transparentes
Existen muchos tipos de materiales transparentes, como vidrio recocido, sílice fundida y zafiro. Estos materiales tienen un alto grado de homogeneidad óptica, lo que los hace increíblemente adecuados para aplicaciones como fibra óptica y láseres.
Nunca olvides recocer materiales transparentes como vidrios a la temperatura de transición vítrea. Existen muchos otros materiales transparentes, pero pueden no ser tan cristalinos como los tres mencionados.
Por ejemplo, el vidrio de ventana se fabrica a partir de arena fundida enfriada para formar un sólido con irregularidades superficiales microscópicas del orden de 600 nanómetros o menos. En comparación, la mayoría de los zafiros tienen características superficiales de varios micrómetros.
Al recocer cualquier material, la clave es elevarlo por encima de su temperatura de recristalización (T). Debe mantenerse a esa temperatura el tiempo suficiente para que crezca un número adecuado de microcristales. Una curva de crecimiento dependiente del tiempo característica.
A medida que el número de núcleos aumenta exponencialmente, llega un punto en que se invierte más energía en hacer crecer cristales que en formar nuevos. Esta etapa de crecimiento se llama recristalización estática porque no hay cambio neto en el tamaño del cristal.
En este punto, la T se iguala a la temperatura de recocido, lo que significa que cualquier aumento adicional de temperatura no resultará en cambios en el tamaño o densidad del cristal.
La velocidad a la que se han enfriado dicta qué tan rápido puede ocurrir la nucleación y, por tanto, la forma que tomarán los cristales crecidos. Tasas de enfriamiento más lentas producen granos estrechos, mientras que tasas más rápidas producen granos más grandes.
Para lograr los mejores resultados posibles, especialmente al recocer materiales muy puros como sílice fundida (dióxido de silicio), controlar tanto T como la tasa de enfriamiento es esencial.
La temperatura debe mantenerse dentro de 0,1 °C si los tiempos de recocido son de horas; sin embargo, para tiempos cortos (unos minutos), esta tolerancia puede bajar a centésimas de grado Celsius.
En cuanto a las tasas de enfriamiento, la diferencia entre 50 y 150 milímetros por minuto puede ser profunda. Los materiales menos puros suelen ser más indulgentes con el control impreciso de T y la tasa de enfriamiento.
Ten en cuenta que los materiales transparentes son susceptibles a agrietarse durante el recocido. ¡Incluso los intentos de evitar introducir tensiones en el material mediante enfriamiento controlado en baños de agua pueden ser riesgosos!
Recocido de PETG. ¿Se puede recocer PETG?
Una de las preguntas más frecuentes sobre recocido es si el PETG puede recocerse. La respuesta es un poco complicada. El PETG tiene una temperatura de recristalización mucho más baja que el PLA y el ABS, por lo que es difícil recocerlo con éxito.
Sin embargo, si logras elevar la temperatura por encima de la de recristalización y mantenerla el tiempo suficiente, el PETG se recocerá como cualquier otro material. El principal desafío es alcanzar las temperaturas requeridas sin dañar el objeto que estás imprimiendo.
Dado que el PETG tiene una temperatura de recristalización más baja que el PLA o el ABS, es más susceptible a daños si la temperatura es demasiado alta. Esto significa que la temperatura de recocido debe ser más baja y el tiempo a temperatura más largo para lograr resultados exitosos.
¿Cuánto se encogerá mi PLA después del recocido?
Tu PLA se encogerá mucho. No es raro que se encoja hasta un 10 % en todas las dimensiones. Debes pensarlo dos veces antes de imprimir piezas con paredes muy finas o voladizos, especialmente si son largos y sin soporte, porque tu pieza se deformará y cambiará de forma notable al recocerse.
Esto incluye chaflanes voladizos en el lateral de tu impresión. Si quieres que los bordes se alineen bien entre sí después del recocido, asegúrate de que su capa inferior no tenga esquinas afiladas ni cortes alrededor, ya que estos pueden estresarse fácilmente con el tratamiento térmico.
En promedio, tus impresiones de ABS podrían encogerse alrededor de un 2-3 % en todas las dimensiones antes de comenzar a deformarse significativamente por el recocido. La forma de tu pieza también podría cambiar un poco, especialmente si tienes paredes muy finas o voladizos.
Si las paredes son demasiado finas para permanecer rectas sin abombarse hacia el interior de tu impresión después del recocido, lo más probable es que se rompan al intentar retirarla de la placa de construcción.
¿Cómo limpio mis impresiones después del recocido?
Los abrasivos o solventes eliminarán el exceso de material de la cama fría para que la pieza pueda pegarse en su lugar. Sin embargo, debes tener cuidado de no moverte demasiado mientras lijaras/raspas tu impresión, porque eso podría causar deformación o agrietamiento.
Si hay piezas especialmente finas en tu modelo, como hilos o diminutos bigotes de plástico, podrían volverse aún más ligeros después del tratamiento y romperse por completo. ¡Limpia todos los extremos sueltos raspándolos con una cuchilla o lima!
Conclusión
El recocido es la mejor forma de hacer que las impresiones de PLA y PBS se deformen menos al manipularlas, ya que endereza las capas internas del filamento mientras permite que el exterior permanezca inalterado.
Haz que tu impresión 3D se vea más limpia y brillante recociéndola antes de usarla para cualquier cosa. Es el mejor tratamiento que puedes dar a tus impresiones de ABS, ya que endereza la capa interna para que no se deformen al manipularlas.
Impresión 3d
- Monitorización profesional de temperatura con Raspberry Pi y DS18B20
- Pasos Comprobados para Construir un Prototipo IoT Robusto
- Maximizando el potencial de los archivos STL para impresión 3D impecable
- Dominando el acabado final para impresiones SLS de alta calidad
- Cómo lograr colores vivos y duraderos en impresión 3D SLS
- Técnicas profesionales de acabado para impresiones 3D FDM
- Navegando los Mayores Desafíos para Lograr el Éxito en Industria 4.0
- Brochado rotativo: Taladrado rápido y preciso de agujeros cuadrados
- Mejora de la Mecanizabilidad del Aluminio: Consejos para Cortes Limpios y Piezas Más Resistentes
- Cómo Elevar la Calidad y Consistencia de la Pintura Industrial
- Mejora Precisión y Rendimiento de tu Máquina Waterjet