



Elimina los Blobs (Grumos) en PETG: Guía Experta de Impresión 3D
Profesionales y aficionados de la impresión 3D esperan imprimir objetos excelentes diseñados en el software.
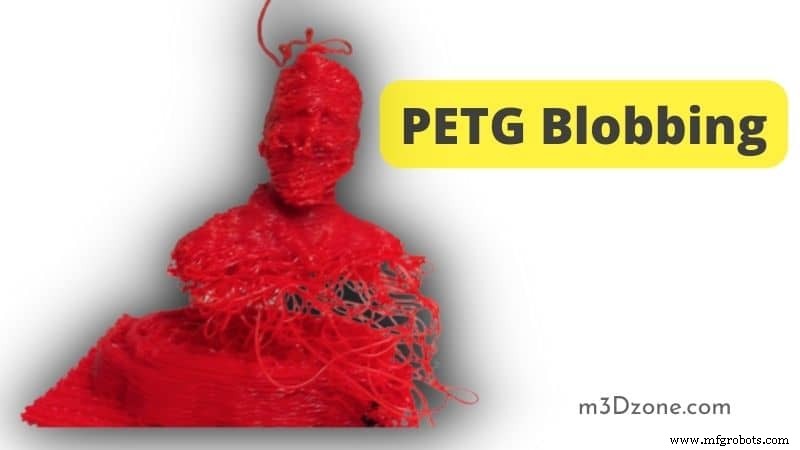
Sin embargo, el proceso es complejo. Lograr resultados de alta clase depende de que todo funcione bien.
Significativamente, piezas de impresora, software y archivos deben trabajar bien; cualquier fallo en estos componentes resulta en baja calidad.
Una manifestación de mala calidad es la aparición de blobs (grumos) y stringing (hilos) en objetos impresos.
Ocurre cuando una impresión por capas termina en la base, pero el filamento sigue bajo presión en el cabezal. Resulta en explosión de sobre-extrusión al inicio o dentro de una capa.
Ayudaría prevenir blobs e stringing para asegurar acabado superficial excelente. El artículo, bien investigado, sirve como guía para evitar blobs de PETG en impresión 3D.
Causas Principales de Blobbing en PETG
PETG = Polietileno Tereftalato. Mejora al PET con "G" representando glicol. El glicol es la propiedad molecular que da a PETG superficie brillante y vítrea.
Los blobs son problema común con filamentos PETG. Aun así, ocurren cuando configuras mal ajustes y valores de la impresora.
Problemas comunes que resultan en blobs e stringing en plásticos PETG:
Temperatura de Impresión Excesiva
PETG imprime a temperatura de base calentada de 220–265 °C. Algunas boquillas con tubos PTFE son comunes en impresoras usando PETG.
Si imprimes con temperaturas por encima de requisitos de hardware, experimentarás blobs.
Velocidades de Impresión Alternantes
La velocidad de boquilla afecta extrusores de accionamiento directo. Si tu velocidad alterna, las capas en la base terminarán antes de que el hotend extruya filamento subsiguiente → stringing.
Sobre-extrusión (Over Extrusion)
Causa común de blobs. Cuando plástico fundido extruye en primera capa, causa stringing eventual. La tasa rápida de extrusión no permite que capas tomen forma → blobs.
Ruteo de Extrusor Inadecuado
La boquilla sigue ruta específica para imprimir. Al imprimir, extruye filamento fundido siguiendo ruta predeterminada según ajustes.
Los blobs aparecen cuando la boquilla se desvía de la ruta por ajustes erróneos o fallo mecánico.
¿Cómo Detengo los Blobs en PETG?
Algunas causas principales de blobs en PETG:
- Paradas de boquilla ilimitadas
- Contrapresión (backpressure)
- Humedad
- Boquilla sucia
Por tanto, para detener blobs en filamento PETG, necesitas:
Ajusta Temperatura de Impresión
Naturalmente, PETG fundido fluye libremente de la boquilla. El exceso de temperatura empeora causando oozing severo y blobs en superficie.
Muchos plásticos PETG tienen temperaturas tope de 230–250 °C. Recuerda: imprimir a altas temperaturas mejora resistencia a tracción.
Pero es la fuente principal de aumento de stringing.
Adhesión entre Capas
Adhesión correcta en base permite que primera capa se estabilice en el mismo sitio.
También permite que la boquilla, extruyendo siguiendo ruta predeterminada, sea efectiva ya que las capas iniciales se restringen al mismo lugar.
Limpia la Boquilla de la Impresora
Revisa y limpia a menudo tu boquilla. El PETG fundido es pegajoso, así que partículas de suciedad pueden hacer que se mueva inesperadamente.
Cuando PETG fundido sale de la boquilla antes de extrusión, causa stringing y blobs. Limpia con paño de algodón limpio o cepillo. Hazlo con cuidado para no dañar la boquilla.
Acierta con Ajustes de Retracción
La capacidad de retraer filamento hacia la boquilla es vital para evitar flujo. Pero debes ser extra cuidadoso ajustando retracción.
Diferentes extrusores tienen ajustes de retracción distintos, así que verifica ajustes apropiados antes de modificar.
Cómo Prevenir Blobs y Stringing en PETG
Extruir filamento donde no debes causa blobs en superficie. Depende de si el extrusor se mueve o no. La sobre-extrusión sigue siendo la causa más significativa de stringing y blobs en PETG.
Para prevenir blobs y stringing, trabaja en estos ajustes:
- Velocidad de retracción
- Distancia de retracción de boquilla
- Temperatura de boquilla
- Velocidad de impresión
- Configuración de velocidad de desplazamiento (travel speed)
Formas Efectivas de Eliminar Blobbing en PETG
Stringing y blobs causan apariencia final antiestética. Por eso, necesitas hacer todo para eliminar el problema.
Usa Filamentos Secos
El filamento PETG tiende a absorber agua, y la humedad no es buena para impresión 3D. Siempre seca tu PETG antes de imprimir. Filamentos húmedos causan oozing y stringing → mala calidad final.
Además, filamento húmedo causa sonidos de crujido durante impresión y debilita adhesión entre capas.
Calibra Tasa de Alimentación (Feed Rate)
Imagina que imprimes dos objetos separados cerca en la base. Necesitas calibrar tasa de alimentación del extrusor ya que este debe dejar de extruir en movimiento entre objetos.
Si ajustes de tasa son erróneos, exceso de tasa causará stringing al extruir filamento incluso en espacio entre objetos.
Usa Filamento de Buena Calidad
Los filamentos pueden diferir en diámetro. Calidad que puede cambiar significativamente tu tasa de alimentación. Usa filamento de alta calidad para evitar blobs.
Además, aumento brusco de tasa de alimentación es causa vital de blobs y stringing; solo filamento de buena calidad te ayudará a evitarlo.
¿Necesita PETG Más Retracción?
El filamento PETG no necesita alta velocidad de retracción. Prospera en retracción baja.
Por tanto, si configuras retracción PETG y a ese valor aún causa blobs, ve reduciéndola y el stringing se detendrá.
Conclusión
El sueño de todo usuario de impresora 3D es crear impresión de alta calidad con apariencia muy agradable. Sueño alcanzable que muchos aficionados logran.
Sin embargo, el proceso enfrenta numerosos desafíos ya que piezas mecánicas, software, archivos y filamentos deben trabajar eficientemente.
De lo contrario, desafíos como blobs y stringing en PETG ocurren por extrusores defectuosos o ajustes erróneos.
Esta guía te orienta hábilmente en prevenir blobs e stringing en impresión 3D PETG para mejor calidad.
Impresión 3d
- Impresión 3D de silicona explicada: guía para principiantes de producción de vanguardia
- Inyección de aglutinante (Binder Jetting) en impresión 3D: cómo funciona, beneficios y mejores prácticas
- Inyección de material (Material Jetting) en impresión 3D: Guía definitiva de precisión, color e innovación
- Domina la impresión 3D con TPU: Tu guía completa para piezas flexibles y duraderas
- Elegir entre impresión 3D interna y externalizada: Guía práctica
- Estructuras de soporte en impresión 3D: guía experta para diseño, uso y optimización
- Impresión 3D de Metal 2024: Guía completa de tecnologías, aplicaciones y beneficios empresariales
- Equilibrando Velocidad y Calidad en Impresión 3D: Ajustes Óptimos Explicados
- Guía experta para elegir materiales de impresión 3D para SLS, MJF, FDM, SLA y DLS™
- Impresión 3D Polyjet: Tecnología avanzada de fotopolímero de alta velocidad para precisión industrial
- Su guía definitiva de impresión 3D: Desde conceptos básicos hasta técnicas avanzadas