



Dominando la Exportación STL de Alta Calidad para Impresión 3D Precisa
Introducción
Si una impresión 3D termina con planos no deseados o curvas irregulares, el problema casi siempre es la resolución del archivo STL, no su impresora. No es el único que se ha encontrado con esto.
Hemos recibido muchas preguntas de nuevos usuarios sobre superficies facetadas en sus impresiones. Para ayudar a todos a lograr los mejores resultados, esta guía explica cómo generar archivos STL de alta resolución que se traduzcan en piezas suaves y dimensionalmente precisas.
En esta guía cubrimos:
- Qué es un archivo STL
- Por qué importan los archivos STL
- Identificar un STL subóptimo
- Definir parámetros STL
- Tolerancia cuerda / desviación
- Tolerancia angular / desviación / desviación normal
- Calidad de malla vs. tamaño de archivo: nuestras recomendaciones
- Configuración de exportación STL en principales programas CAD
Caso de Estudio: Ejército de EE. UU.
Lea nuestra última historia de éxito de cliente sobre una base de entrenamiento mayor para el Ejército de EE. UU.
Resumen Rápido (TL;DR)
Exporte su geometría CAD con la resolución STL adecuada para lograr piezas dimensionalmente precisas y superficialmente suaves, sin ralentizar el laminado.
Recomendamos empezar con estos ajustes:
- Formato STL binario (tamaño de archivo menor que ASCII)
- Tolerancia cuerda / desviación de 0,1 mm (0,004 pulg)
- Tolerancia angular / desviación de 1°
- [Opcional] Longitud mínima de lado de triángulo a 0,1 mm (0,004 pulg)
Si el archivo supera 20 MB, aumente las tolerancias cuerda y/o angular hasta que el tamaño caiga por debajo de 20 MB; archivos grandes pueden ralentizar significativamente el rendimiento del laminador. Si persisten planos, reduzca las tolerancias manteniendo el archivo bajo 20 MB.
¿Qué es un Archivo STL?
El formato STL, creado originalmente para estereolitografía en los 80, sigue siendo el estándar de la industria para importar modelos 3D en laminadores como Eiger de Markforged. Un archivo STL describe una malla de triángulos que aproxima la superficie de un modelo 3D. Cada triángulo se define por tres vértices y un vector normal perpendicular al plano del triángulo.
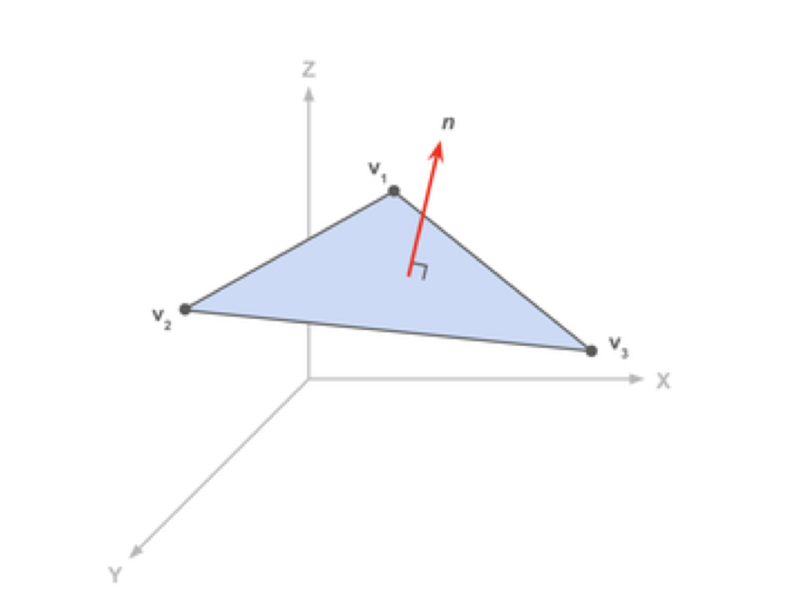
Un STL ASCII lista cada triángulo en forma de texto:
facet normal ni nj nk
outer loop
vertex v1x v1y v1z
vertex v2x v2y v2z
vertex v3x v3y v3z
endloop
endfacet
Millones de tales triángulos construyen la malla que puede importarse en software de laminado para impresión.
Para impresión 3D, la malla debe ser manifold —cada arista de triángulo compartida exactamente por dos caras— para evitar huecos y errores durante el laminado. Los archivos STL de programas CAD suelen cumplir este requisito, mientras que archivos generados por escáneres 3D pueden contener geometría no manifold.
Por Qué Importan los Archivos STL para Impresión 3D
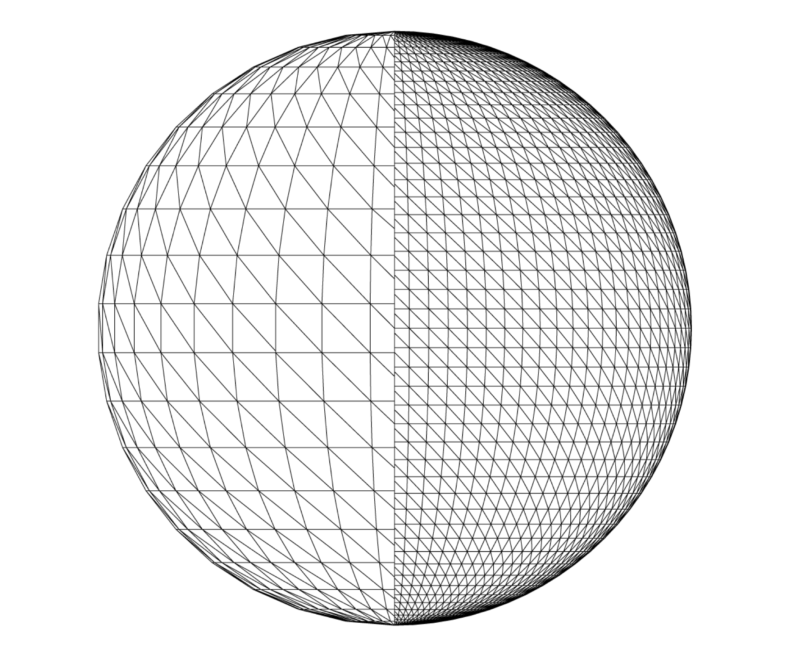
Dado que un triángulo es una forma plana, una malla solo puede reproducir perfectamente geometrías compuestas por superficies planas. Superficies curvas —redondeles, agujeros, formas orgánicas— se aproximan por una colección de triángulos, y la fidelidad de esa aproximación depende de la configuración de exportación STL.
¿Necesito Actualizar Mis Archivos STL?
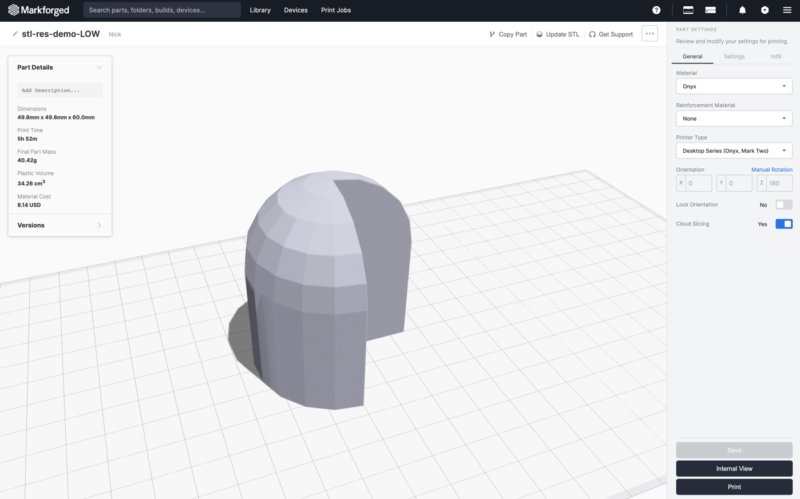
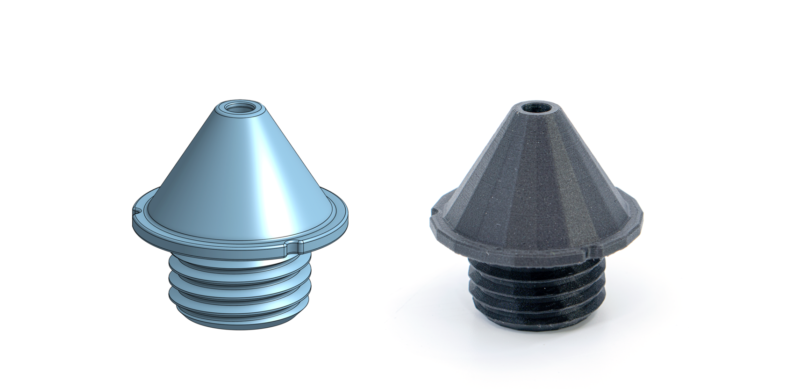
Si sus impresiones cumplen sus expectativas y el rendimiento del laminador es satisfactorio, no es necesario cambiar. Sin embargo, STLs de baja resolución producen planos en curvas, mientras que STLs excesivamente finos inflan el tamaño de archivo, alargando tiempos de laminado y potencialmente bloqueando la interfaz del laminador.
Los STL carecen de información de unidades, por lo que la resolución debe inferirse de los ajustes de exportación. El problema más común es un STL grueso que no captura geometría suave, resultando en facetas visibles.
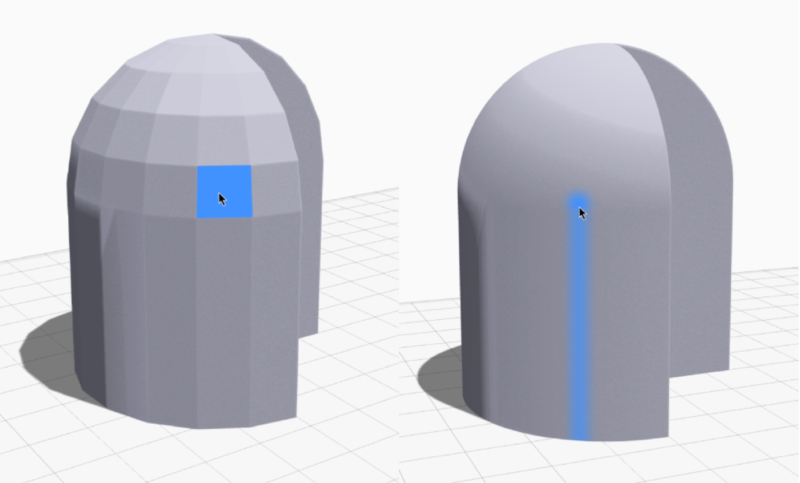
El software Eiger de Markforged puede ayudarle a detectar STLs de baja resolución: al pasar el ratón sobre una pieza, el laminador resalta caras en azul. Facetas claras indican resolución insuficiente; un degradado suave sugiere fidelidad adecuada.
Por el contrario, un STL excesivamente fino puede inflar el tamaño de archivo hasta degradar el rendimiento del laminador. La resolución práctica rara vez necesita ser más fina que el grosor de capa de la impresora; cualquier detalle adicional es tiempo y almacenamiento desperdiciados.
Siga las mejores prácticas para equilibrar calidad de impresión con velocidad de flujo de trabajo. Los ajustes de exportación influyen en la densidad de malla y, en última instancia, en la precisión dimensional y acabado superficial de su impresión.
Definición de Parámetros STL
Los parámetros de exportación controlan la densidad de triángulos de la malla. El software CAD típicamente optimiza para el archivo más pequeño, pero los parámetros que especifique pueden forzar una malla más fina donde se necesite.
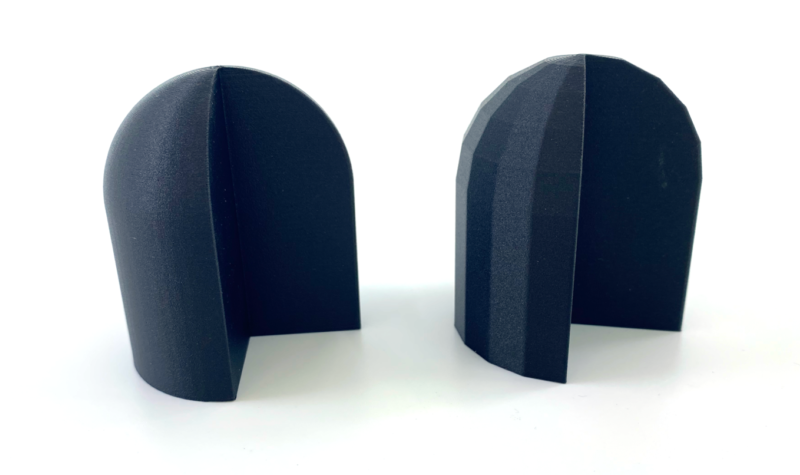
Los paquetes CAD modernos exponen al menos dos controles clave de exportación: tolerancia cuerda (lineal) y tolerancia angular (angular). Dependiendo de la geometría, uno puede dominar la densidad de malla.
Tolerancia Cuerda / Desviación
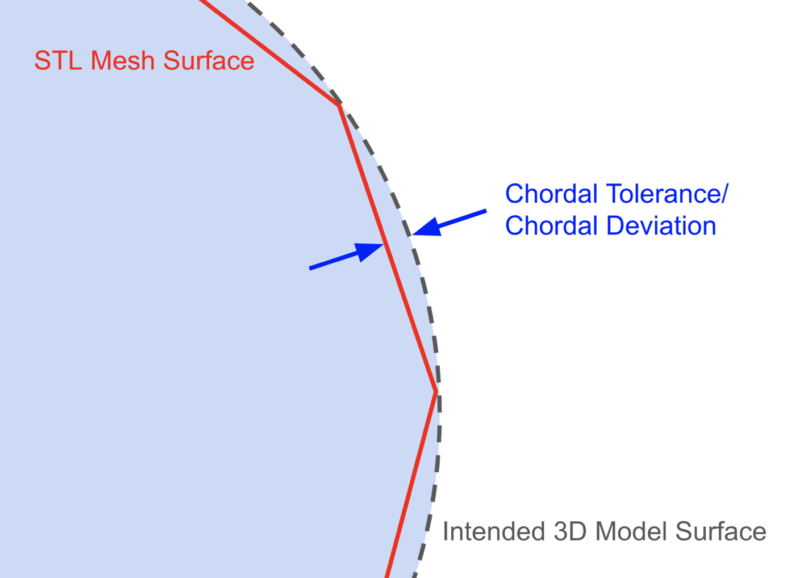
Este parámetro limita la distancia perpendicular máxima entre la superficie original y el triángulo más cercano en el STL. Una tolerancia cuerda menor fuerza una malla más fina y aumenta el tamaño de archivo.
Tolerancia Angular / Desviación / Desviación Normal
La tolerancia angular limita el ángulo entre normales de triángulos adyacentes, refinando la malla en regiones de curvatura pronunciada. Cuando un radio de redondeo es comparable a la tolerancia cuerda, una tolerancia angular baja previene facetas visibles o chaflanes no intencionados.
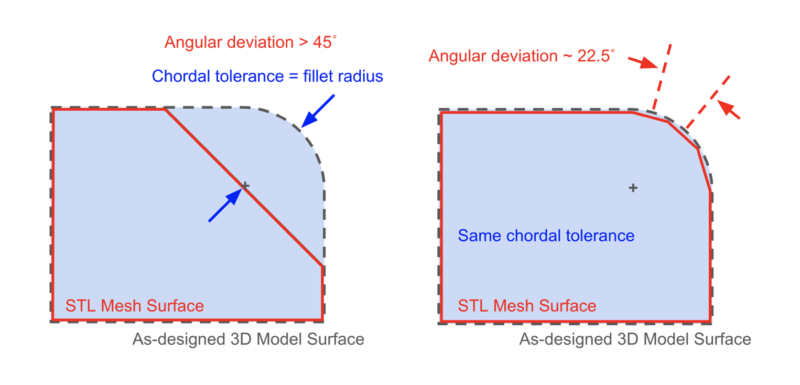
Cuando la desviación angular es el factor limitante, el exportador añade más triángulos alrededor de radios pequeños, mejorando la suavidad de características curvas más allá de lo que la tolerancia cuerda sola puede lograr. Algunos programas CAD expresan el control angular como un valor adimensional entre 0 y 1; valores mayores aumentan la resolución.
Opciones adicionales —como longitud de faceta mínima o máxima— están disponibles en algunos paquetes CAD. Úselas solo si una característica específica lo requiere; de lo contrario, mantenga los valores por defecto.
Calidad de Malla vs. Tamaño de Archivo: Nuestras Recomendaciones
Un STL de mayor resolución produce un modelo más suave y preciso, pero también aumenta el tamaño de archivo, lo que puede ralentizar el procesamiento del laminador. La mayoría de impresoras no pueden explotar resoluciones más finas que el grosor de capa, por lo que el detalle extra es sobrecarga innecesaria.
Empiece con los siguientes ajustes equilibrados:
- Binario formato STL (menor que ASCII)
- Tolerancia cuerda de 0,1 mm (0,004 pulg)
- Tolerancia angular de 1°
- Longitud mínima de faceta de 0,1 mm (0,004 pulg)
Si el archivo resultante supera 20 MB, aumente las tolerancias hasta que el tamaño baje de 20 MB. Se fomenta la experimentación —su tolerancia para tamaño versus calidad de impresión puede diferir.
Configuración de Exportación STL en Principales Software CAD
A continuación, puntos de partida recomendados para paquetes CAD populares. Contáctenos si hemos omitido un proveedor o si sus ajustes preferidos difieren.
Creo (PTC)
En Creo, el parámetro «Angle control» refina la desviación angular más allá de la altura de cuerda. Varúa de 0,0 a 1,0. Valores sugeridos:
- Formato: Binario
- Altura de cuerda: 0,1 mm (tolerancia cuerda)
- Control de ángulo: 0,25
- Longitud máxima de arista y relación de aspecto: por defecto
Fusion 360 (Autodesk)
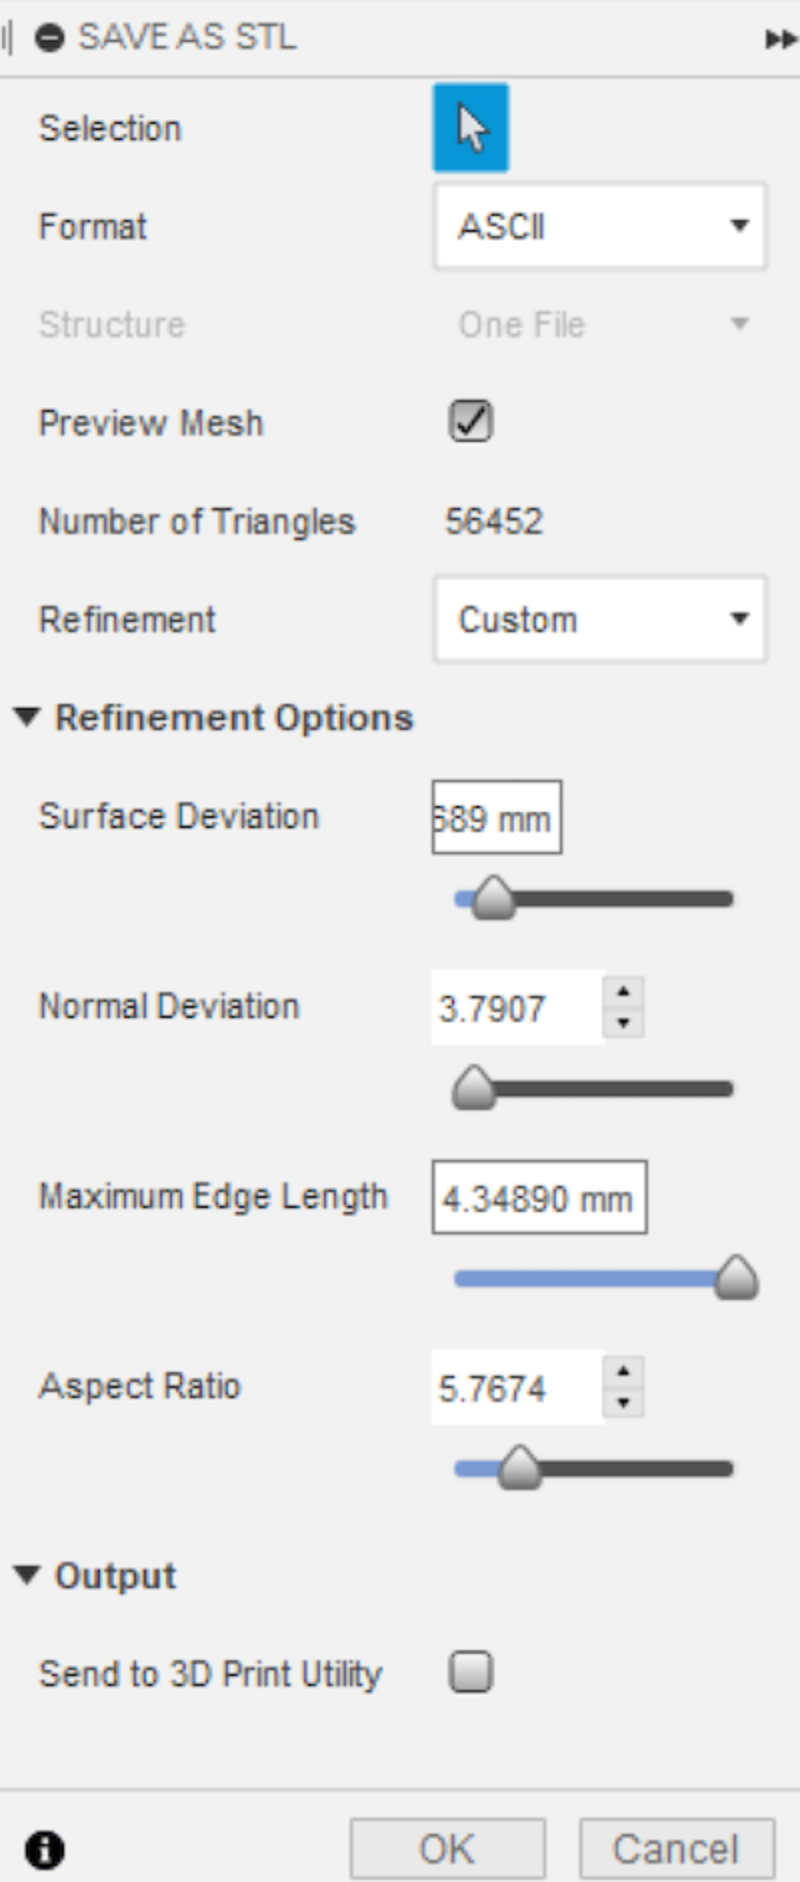
- Formato: Binario
- Desviación superficial: 0,1 mm (tolerancia cuerda)
- Desviación normal: 1° (tolerancia angular)
- Longitud máxima de arista y relación de aspecto: por defecto
NX (Siemens)
- Tipo de salida: Binario
- Tolerancia cuerda: 0,1 mm (unidades del documento)
- Tolerancia angular: 1°
Onshape (PTC)
- Formato: Binario
- Desviación angular: 1°
- Tolerancia cuerda: 0,1 mm (0,004 pulg)
- Ancho mínimo de faceta: 0,1 mm (0,004 pulg)
SOLIDWORKS (Dassault Systèmes)
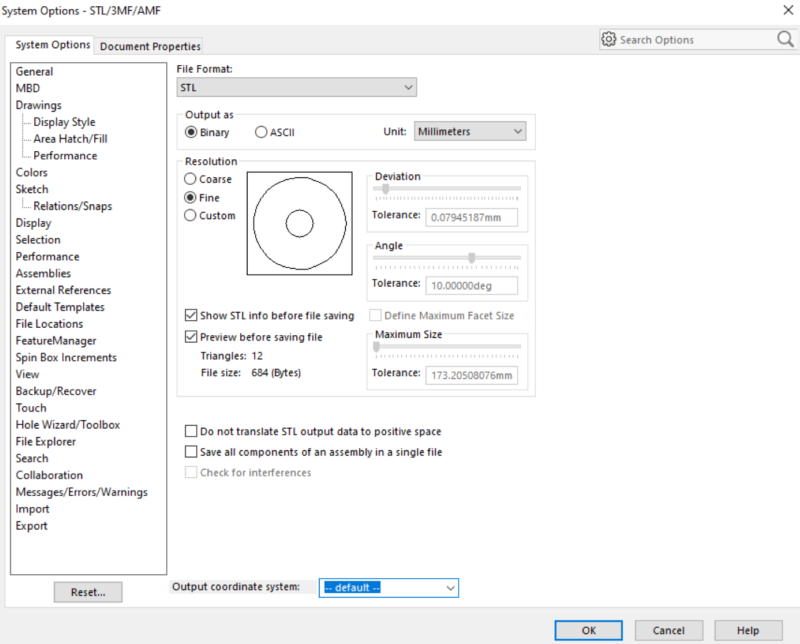
- Formato: Binario
- Resolución: Personalizada
- Desviación: 0,1 mm (tolerancia cuerda)
- Ángulo: 1° (tolerancia angular)
- Definir tamaño máximo de faceta: desmarcado
Impresión 3d
- Maximizando el potencial de los archivos STL para impresión 3D impecable
- Creación de archivos STL multi-cuerpo para impresión 3D multi-material
- Entendiendo los archivos STL: La columna vertebral de la impresión 3D
- Servir archivos estáticos sin esfuerzo con Go: Un enfoque probado
- Generar código G CNC con ArtCAM: Guía paso a paso
- Tooling Experto para Compuestos Termofijos: Diseño, Durabilidad y Precisión
- Manejo de archivos en C: Dominando E/S con fopen, fprintf, fread y fseek
- Manejo de archivos en C++: Dominando apertura, lectura, escritura y cierre
- Entendiendo los Archivos de Cabecera en C: Tipos, Uso y Buenas Prácticas
- Creación de un testbench dirigido por Tcl para un módulo VHDL de cerradura por código
- Manejo de archivos en Python: crear, leer, escribir y abrir archivos de texto fácilmente