



Entrevista a Matthew Donovan, responsable de fabricación aditiva de Oerlikon: Impresión 3D en aeroespacial
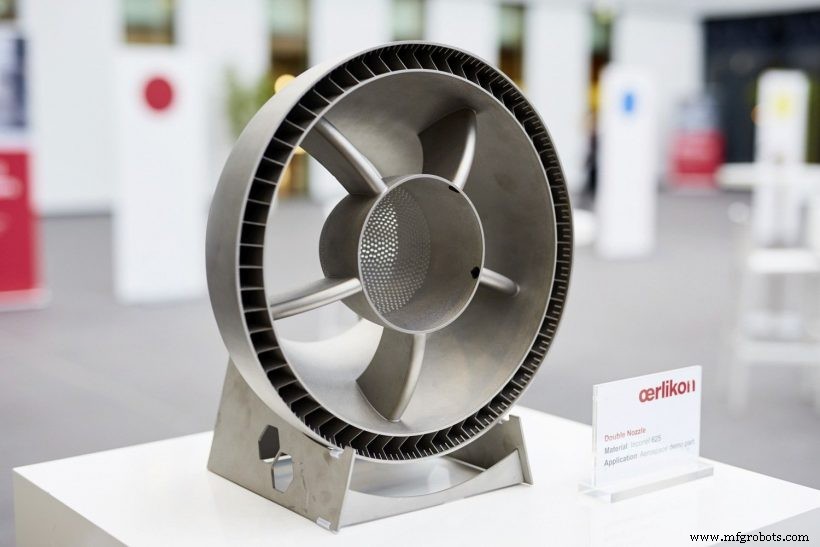
 Oerlikon, grupo global de tecnología e ingeniería, sirve a algunas de las industrias más críticas para la seguridad, incluyendo aeroespacial y defensa. Cada vez más, la fabricación aditiva se ha convertido en parte clave de su oferta, con la empresa estableciendo un Innovation Hub y una instalación de Producción de Componentes Avanzados de 55 millones de dólares en EE. UU. a principios de este año.
En la Entrevista de Expertos de esta semana, nos sentamos con Matthew Donovan, Ingeniero Principal de Fabricación Aditiva en Oerlikon, para hablar sobre cómo sigue desarrollando una instalación de producción AM integral, tendencias emocionantes a vigilar y por qué los estándares son críticos para el futuro de la industria.
¿Podría contarnos sobre Oerlikon?
Oerlikon es una empresa global y líder en manufactura en sus segmentos de Surface Solutions y Manmade Fibers. Parte del segmento Surface Solutions, Oerlikon AM proporciona soluciones de fabricación aditiva, desde polvos metálicos hasta prototipado y producción en serie.
¿Cómo se involucró por primera vez en la fabricación aditiva?
Mi formación es en aeroespacial. Antes de venir a Oerlikon, pasé los últimos 20 años trabajando principalmente en motores de turbina de gas, componentes de sección caliente y de combustión.
Tengo experiencia en sistemas de suministro de combustible, principalmente para motores de turbina de gas aeroespacial, pero también para turbinas de gas industriales y reformadores de celdas de combustible. También he trabajado en varios esfuerzos de I+D con NASA y otras empresas. Así que tengo experiencia trabajando con materiales de alta resistencia y alta temperatura para entornos muy exigentes.
Comencé como ingeniero de manufactura, aprendiendo los entresijos de cómo fabricar y construir piezas y pasé tiempo como ingeniero de calidad haciendo investigaciones de campo para esos mismos componentes.
Empecé a trabajar en manufactura avanzada en 2006. Comencé a encontrar geometrías y componentes desafiantes que no podíamos fabricar con manufactura convencional.
En ese momento, trabajaba con Morris Technologies en componentes metálicos impresos en 3D. Empezamos a desarrollar componentes para inyectores de combustible usando fabricación aditiva.
A lo largo de los años, desarrollé algunos componentes usando fabricación aditiva. Trabajé para United Technologies, asistiendo a toda la empresa en el desarrollo e implementación de tecnologías AM, principalmente con enfoque hacia hardware de certificación de vuelo.
Mientras trabajábamos para implementar estos componentes, uno de los principales vacíos que descubrí fue que había una completa falta de estándares sobre cómo fabricar piezas y cómo certificarlas.
Gran parte del coste asociado al aeroespacial no son necesariamente los componentes en sí, sino la certificación. Debemos proporcionar trazabilidad completa para cada componente que fabricamos. Desarrollar los estándares para cómo hacerlo e implementarlo para la fabricación aditiva fue todo un reto.
Empecé a trabajar en estándares AM con ASTM F42 alrededor de 2009. He ayudado a redactar algunos estándares y posteriormente servido en algunos comités. Co-escribí la guía de diseño para fusión de lecho de polvo metálico por láser, ISO ASTM 52911, con ISO/TC 261 y ASTM F42.
A través de ese trabajo con United Technologies, trabajando con muchas personas altamente talentosas y teniendo acceso a numerosos recursos, pudimos idear diversas innovaciones y desarrollar productos realmente punteros para fusión de lecho de polvo metálico.
¿En qué consiste su rol en Oerlikon?
Comencé en Oerlikon en 2017, y mi rol actual es Ingeniero Principal para AM. Mi rol se ha centrado fuertemente en la implementación y desarrollo de tecnologías AM metálicas listas para producción.
Empezamos como una división startup del grupo Surface Solutions. Hemos construido una nueva instalación en Huntersville, Carolina del Norte, a la que nos mudamos hace poco menos de un año.
Es una instalación de 120.000 pies cuadrados que actualmente opera 18 sistemas de lecho de polvo metálico. In situ, contamos con capacidades de HIP (Prensado Isostático en Caliente) y horno de vacío, así como post-procesado, manejo de polvo e inspección.
El objetivo ha sido establecer esta instalación como un verdadero flujo de trabajo de producción AM integral, con control de cada aspecto de la cadena de suministro, para poder proporcionar trazabilidad a nuestros clientes.
Mi rol en eso ha sido, principalmente, en certificación de máquinas. Trabajo estrechamente con los OEM de máquinas en la instalación y calificación de nuestras máquinas y luego certificarlas por su capacidad y capacidad cruzada para componentes en diferentes máquinas.
Entonces somos capaces de entender las capacidades de la máquina, la tolerancia y la precisión de una máquina individual para producir tolerancia geométrica de un componente AM y las diferencias entre nuestras máquinas y luego ajustarlas para poder entregar el mismo producto en múltiples máquinas.
La estandarización ha sido un gran tema de debate, especialmente para industrias como la aeroespacial. ¿Cómo han evolucionado las cosas durante el tiempo que lleva en la industria y cuál es el estado actual de la estandarización AM?
Ha habido desarrollos muy buenos.
Necesitamos estándares, especialmente en aeroespacial, pero también en otras áreas críticas para la seguridad como médica, nuclear y energética. Lo clave de los estándares es que permiten a todos hablar el mismo idioma y entender de qué es capaz un producto.
Con la ausencia de estándares, todos estaban construyendo piezas y realizando su trabajo a menudo de formas muy similares, pero no de la misma manera. No hablaban el mismo idioma. Es muy común que la gente se refiera a diferentes términos para significar el mismo proceso, o se refiera al mismo término y signifique procesos radicalmente diferentes.
Desarrollar estándares permite hablar el mismo idioma en general y entender qué significa cuando se refiere a, digamos, una construcción de calificación, materia prima, o nivel de calificación de máquina.
En aeroespacial, si no tiene un estándar contra el que pueda certificar una pieza o, típicamente, múltiples estándares para identificar la pieza que está fabricando, sus propiedades mecánicas, rendimiento y tolerancias y poder rastrearla hasta el lote original del que vino, todo el camino hasta la composición química de los elementos que entraron en ella, entonces no puede ponerla en una plataforma aeroespacial.
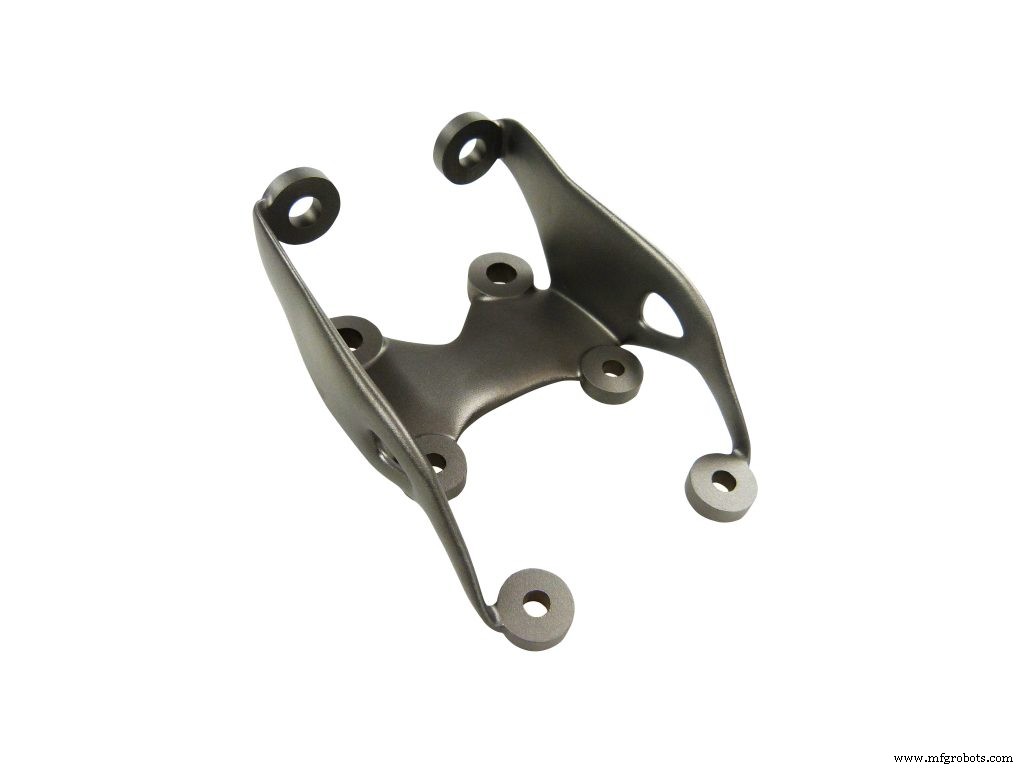
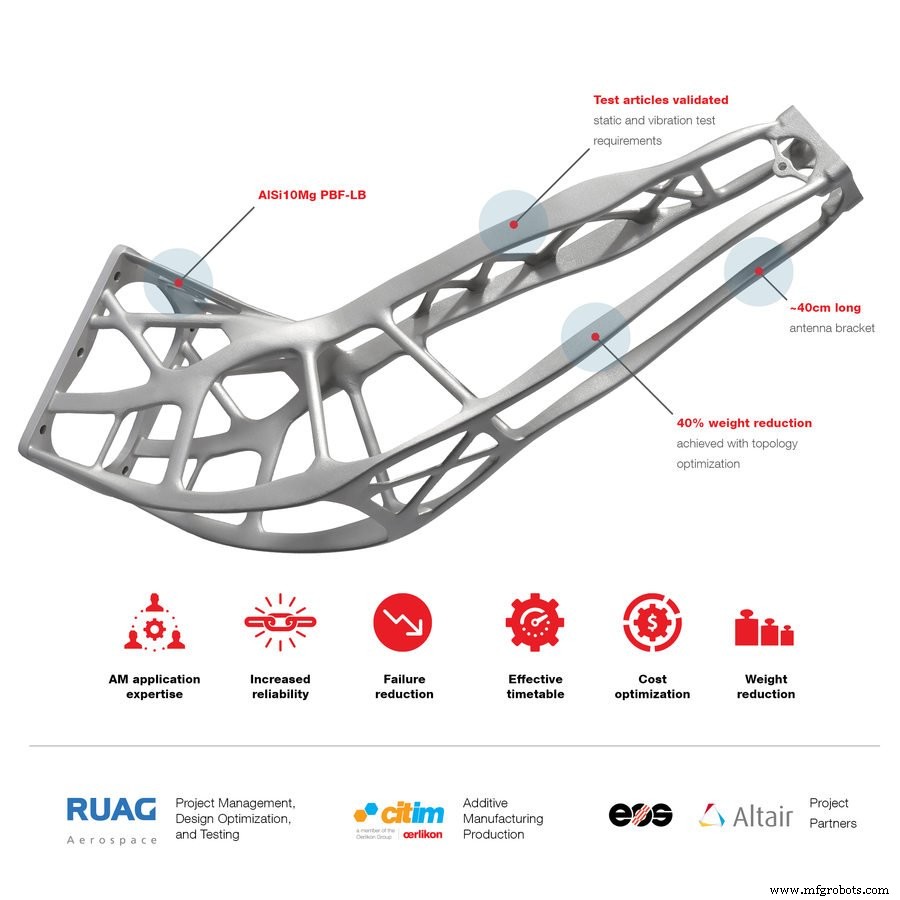
Podemos hacer geometrías increíblemente complejas y fabricar piezas con AM que simplemente no son físicamente posibles de otra manera. Podemos ahorrar mucho peso, tiempo, material y coste fabricando piezas a través de AM.
La libertad de diseño y fabricación que nos proporciona AM es clara. Pero el inconveniente es que es genial si puedes fabricar la pieza, pero si no puedes demostrar que es una buena pieza, no le sirve a nadie.
Los estándares son lo que nos permite cruzar esa línea para poder fabricar y vender piezas y poder usarlas en producción para aeroespacial.
Así que los estándares aeroespaciales son una de las piezas clave del rompecabezas antes de poder fabricar piezas.
Ha habido varias organizaciones de desarrollo que han estado trabajando muy duro en esta área durante mucho tiempo. He estado trabajando como voluntario en estándares ASTM durante unos 10 años y he visto los beneficios de lo que hacemos.
Como mencioné, contribuí al estándar original de titanio para fusión de lecho de polvo. Ese primero me tomó (y a varias otras personas), un poco más de dos años para validar ese primero. Posteriormente, hemos podido dar la vuelta a adicionales en aproximadamente la mitad de ese tiempo.
Las cosas realmente están empezando a acelerarse ahora. ASTM lanzó recientemente su Centro de Excelencia basado en Auburn, Alabama, en conjunción con la Universidad de Auburn.
La intención detrás de eso era aplicar financiación y esfuerzo de I+D dirigida a través de socios de colaboración para lograr más estándares rápidamente. Ha habido mucha colaboración entre la industria y organismos gubernamentales para identificar los vacíos y estándares que percibimos en la industria, que es lo que necesitamos para avanzar.
Puede haber oído hablar de la hoja de ruta ANSI. Es un documento muy bueno al que algunos de nosotros en la industria hemos contribuido, para identificar cuáles son nuestros vacíos clave, que necesitamos llenar para lograr verdadera producción para fabricación aditiva.
En la última versión de esa hoja de ruta, creo que se identificaron 91 vacíos, en gran medida en áreas de estándares, y algunos de ellos son de muy alta prioridad. El Centro de Excelencia ASTM es un vehículo que se está usando para aplicar I+D para cerrar esos vacíos en estándares.
En otra área, SAE International tiene su Especificación de Materiales Aeroespaciales (AMS). Las primeras para fusión de lecho de polvo aditivo fueron AMS 7000, 7001, 7002 y 7003 para aleación de níquel 625, que se lanzó recientemente.
Esos son excelentes cuerpos de trabajo que darán muchos resultados. Muchos de nosotros ya estamos usando estos estándares para desarrollar piezas de producción.
Con su experiencia adoptando AM, ¿cuáles han sido algunos de los desafíos en la integración de la tecnología internamente y cómo han navegado ese proceso?
Oerlikon AM ha tenido como objetivo proporcionar soluciones AM que cumplan los requisitos de las industrias más exigentes, como aeroespacial y médica entre otras.
En nuestras diversas instalaciones tenemos los sistemas de calidad adecuados, como AS9100 para aeroespacial e ISO 13485 para médica. Pero en cuanto a integrar todos los sistemas necesarios para llegar allí, eso ha sido un reto, aunque hay algunas soluciones que proporcionan piezas del rompecabezas.
Diría que no hay una sola solución que cubra cada aspecto de lo que necesitamos, de extremo a extremo. Pero hay muchas buenas herramientas que cubren porciones de toda esa cadena de suministro de extremo a extremo.
Así que uno de nuestros desafíos es identificar las soluciones que cubren diferentes aspectos de nuestra cadena de suministro, incorporar aquellas que cubren los aspectos que necesitamos e integrarlas.
Por ejemplo, algunas soluciones manejan finanzas e inventario muy bien, pero no lo hacen muy bien para flujos de trabajo de manufactura. Otras manejan flujos de trabajo de manufactura y planificación de producción bien, pero no manejan, digamos, estimación de tiempo de construcción, problemas de revisión de material, o problemas de componentes geométricos, como planos y modelos 3D.
Así que hay muchos aspectos diferentes, y nuestro desafío es integrar todas esas diferentes piezas para tener una solución de extremo a extremo sin fisuras. Es un proceso bastante manual actualmente, pero estamos trabajando para hacerlo mucho más automatizado a medida que avanzamos.
¿Puede compartir alguna historia de éxito de cómo han usado AM en producción?
Aunque no puedo referirme específicamente a esos clientes sin su autorización, tenemos varios componentes activamente en producción. Algunos que me vienen a la mente son componentes relacionados con aeroespacial y defensa.
Uno es un componente de vuelo que forma parte de un sistema de misión en un helicóptero militar. Hemos estado en producción para ese componente durante dos años y hemos entregado con éxito más de 200 unidades hasta la fecha.
También fabricamos otro componente que se usa para un sensor terrestre, donde tiene un sistema integrado de 80 componentes individuales diferentes en una pieza monolítica. Ese también ha estado en producción casi dos años.
Tenemos varios otros componentes de producción que fabricamos para áreas de petróleo y gas y exploración submarina, que están en producción activa para robótica submarina para otro de nuestros clientes para el que fabricamos piezas, que se usan activamente tanto en petróleo y gas, perforación y exploración, y robótica submarina.
¿Cómo ve la evolución de la fabricación aditiva en los próximos cinco años, tanto en términos de tecnología como de la industria en general?
En los próximos cinco años, veo la tecnología evolucionando con más sistemas multi-láser, lo que permitirá producir piezas más rápido, reduciendo así el coste de los componentes. Esto impulsará aún más la implementación de piezas AM.
El coste de las piezas es un factor clave, y el tiempo láser es su principal impulsor del coste de un componente AM. Así que, si puede meter más láseres en una pieza y ser capaz de certificar los componentes, usando esos sistemas multi-láser, podrá construir la misma pieza más rápido y por tanto más barato.
La otra evolución es que tendremos mejores sistemas de monitorización en proceso. Hay unos pocos disponibles actualmente de diferentes fabricantes, pero mi impresión es que aunque muchos son buenos sistemas, aún no están al nivel de capacidad que usuarios como yo necesitarían para poder implementarlos a una verdadera tasa de producción.
Mi esperanza es que pronto tendremos verdadera monitorización en proceso, para poder monitorizar lo que ocurre en la máquina durante el proceso e identificar problemas con un componente antes de que salga de la máquina.
El escenario ideal sería tener software inteligente que pueda identificar problemas y potencialmente hacer correcciones con apoyo de ingeniería sobre la marcha. Por supuesto, mejor aún sería tener máquinas verdaderamente robustas que no tengan ningún problema y simplemente funcionen 24/7.
¿Hay alguna tendencia que le entusiasme?
Estoy entusiasmado con varios desarrollos, con los sistemas de monitorización en proceso, como mencioné, siendo uno.
También hay algunos nuevos materiales que se están desarrollando y lanzando. Estamos desarrollando algunos materiales diferentes que permiten a ciertos de nuestros clientes fabricar componentes muy revolucionarios.
Lo otro que me entusiasma es que hay mucha más diversificación en fabricantes por todo el mundo. Al principio, la mayoría de máquinas AM se producían en un puñado de países en Europa. Ahora hay nuevos fabricantes y varios países que están aplicando enfoques diferentes y novedosos a la construcción de máquinas.
Están reduciendo el coste de las máquinas, y están aprendiendo, de su uso en la industria, a hacerlas más intuitivas para los operadores.
Mi experiencia durante los primeros años con estas máquinas fue que son muy quisquillosas y requieren mucha atención y "cuidado". Y francamente, gran parte del diseño de la máquina no era muy amigable para la manufactura.
Veo mucha usabilidad integrada en las máquinas ahora, a medida que los fabricantes reciben retroalimentación de sus usuarios.
Pero también, la mayor competencia de diferentes fabricantes en todo el planeta está, creo, ayudando a impulsar la innovación en los sistemas, reducir el coste y aumentar la usabilidad de los sistemas de máquinas.
¿Qué sigue para Oerlikon, especialmente para la instalación que está ayudando a supervisar y dirigir?
Nuestro objetivo a corto plazo para esta instalación es instalar y certificar todo el equipo que hemos comprado. Así que tenemos 18 sistemas de lecho de polvo metálico en línea y operativos actualmente, y estamos haciendo hardware de producción en muchos de esos sistemas.
Nuestro siguiente paso para esos, es completar las propiedades de material para todos nuestros sistemas de material en todas nuestras máquinas y los conjuntos de datos para ellos. Pero eso consume mucho tiempo y es costoso.
Afortunadamente, tenemos mucha gente muy talentosa aquí con mucha experiencia en materiales, metalurgia e ingeniería, y estoy muy orgulloso de ser miembro de ese equipo.
El otro objetivo es poner en marcha todo el otro equipo para lograr esa verdadera instalación de producción de manufactura integral.
Recientemente hemos puesto en marcha nuestro horno HIP y horno de vacío, y estamos trabajando para certificarlos.
También hemos incorporado algunos equipos CNC, y tenemos un número sustancial de hornos y equipos CNC adicionales para post-procesado que traer también. Así que el objetivo es instalar, certificar e integrar operativamente todo este equipo para crear un sistema de manufactura completo y cohesivo.
Para saber más sobre Oerlikon, visite: https://www.oerlikon.com/en/
Impresión 3d
- Entrevista al profesor Neil Hopkinson: innovación, escala y futuro de la impresión 3D
- Entrevista a Philip Cotton, fundador de 3Dfilemarket.com, experto en educación de impresión 3D en Reino Unido
- Entrevista a Spencer Wright de pencerw.com y nTopology: perspectivas expertas en fabricación aditiva de metal
- Dr. Álvaro Goyanes de FabRx sobre medicamentos impresos en 3D: de la innovación a la atención personalizada
- El CEO de Nanoe, Guillaume de Calan, analiza el futuro de la impresión 3D cerámica
- John Kawola sobre la transición de Ultimaker hacia la impresión 3D empresarial
- Ford impulsa innovación en impresión 3D: Perspectivas del líder de FA Harold Sears
- Entrevista a experto: Simon Fried, co-fundador de Nano Dimension, sobre el futuro de la impresión 3D en electrónica
- Brian Alexander de Solvay sobre construcción de polímeros de alto rendimiento para fabricación aditiva
- Inside Nexa3D: Cómo la tecnología LSPc acelera la impresión 3D SLA industrial
- Thomas Reiher, CEO de AMendate, sobre revolucionar la impresión 3D con optimización topológica automatizada