



Garantizando la calidad de la cinta prepreg termoplástica para un control de proceso de piezas superior
Tanto la industria aeroespacial como la automotriz están interesadas en aplicaciones que usan cintas prepreg termoplásticas. Como cabría esperar, la calidad de las piezas terminadas se ve significativamente afectada por la calidad de la materia prima para el laminado. Aunque las cintas prepreg termoplásticas se han usado durante décadas, el impulso por la calidad se ha intensificado ya que muchos buscan consolidar in-situ, sin aplicación adicional de presión o calor. La organización francesa de I+D en ingeniería y fabricación avanzada Cetim (Nantes, Francia) ha desarrollado un sistema de aseguramiento de calidad de estos materiales, que a su vez aumenta el control de calidad de las piezas terminadas.
Calidad de cinta necesaria para consolidación in-situ
Cetim ha desarrollado varias tecnologías para producir piezas de compuestos termoplásticos. Una comprende una máquina de bobinado por filamento láser para cintas prepreg termoplásticas. El objetivo de la máquina es fabricar aplicaciones de tanques y tubos que, hasta ahora, estaban limitadas a materiales metálicos y compuestos termoestables.
Este proceso de bobinado termoplástico se basa en el mismo concepto que el bobinado por filamento termoestable, pero con un paso de consolidación diferente, in-situ. Para compuestos termoplásticos, un láser —como el usado con colocación automática de fibra (AFP) de cinta prepreg termoplástica— calienta un área específica de la cinta para aumentar la matriz termoplástica a su punto de fusión. En esta región de temperatura de fusión, se logra la consolidación de la cinta mientras la matriz está fundida con presión aplicada por un tambor. Capas sucesivas de la pieza se apilan y consolidan durante el bobinado.
Sin embargo, como la industria ha descubierto durante el desarrollo de métodos de colocación automatizada en la última década, para producir piezas con propiedades y rendimiento fiables, es necesario entender el comportamiento térmico y físico-químico de estas cintas termoplásticas. Por ejemplo, la cinta debe tener dimensiones constantes y porosidad muy baja para evitar fluctuaciones de temperatura durante la aplicación que podrían resultar en mala consolidación entre capas.
Así, para tener éxito en su desarrollo de procesos de compuestos termoplásticos y evaluar eficientemente la calidad de piezas consolidadas in-situ, Cetim ha desarrollado cuatro controles de aseguramiento de calidad a lo largo de todo el ciclo de fabricación: dimensional (tal como se recibe), térmica (al calentar), en línea (al consolidar) y la energía requerida para separar capas de cinta después de la consolidación.
Control dimensional
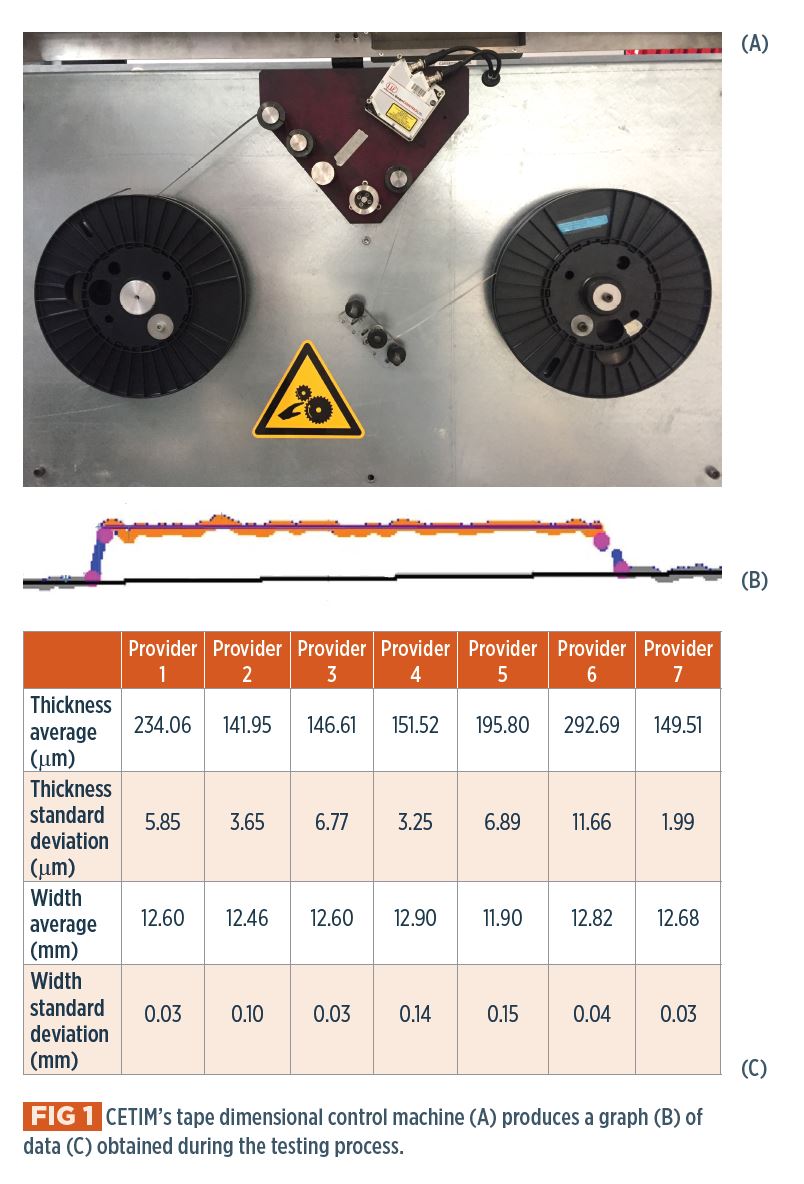
Este primer control tiene lugar antes del uso. Su objetivo es evaluar rápidamente el espesor y ancho de la cinta a lo largo de su longitud. La máquina de ensayo está equipada con un láser, una cámara para captar la señal láser reflejada y un sensor para medir la longitud desenrollada de la cinta. El proceso consiste en desenrollar la cinta del carrete tal como se recibe sobre un carrete vacío. Durante este proceso, el láser y la cámara proporcionan datos de luz a lo largo del ancho de la cinta y a lo largo de su longitud medida completa. El software de procesamiento interpreta los datos y muestra, en tiempo real, un gráfico de variación en el ancho de la cinta en el eje x y en el espesor de la cinta en el eje y (Fig. 1). Esto permite detectar visualmente defectos de ancho o espesor, y el software de la máquina muestra alertas automáticamente cuando se superan las tolerancias dimensionales. Tras la finalización del test, los datos de variaciones de ancho y espesor de la cinta se recuperan fácilmente (tabla en Fig. 1), y también es posible aplicar procesamiento estadístico.
Controles térmicos y micrográficos
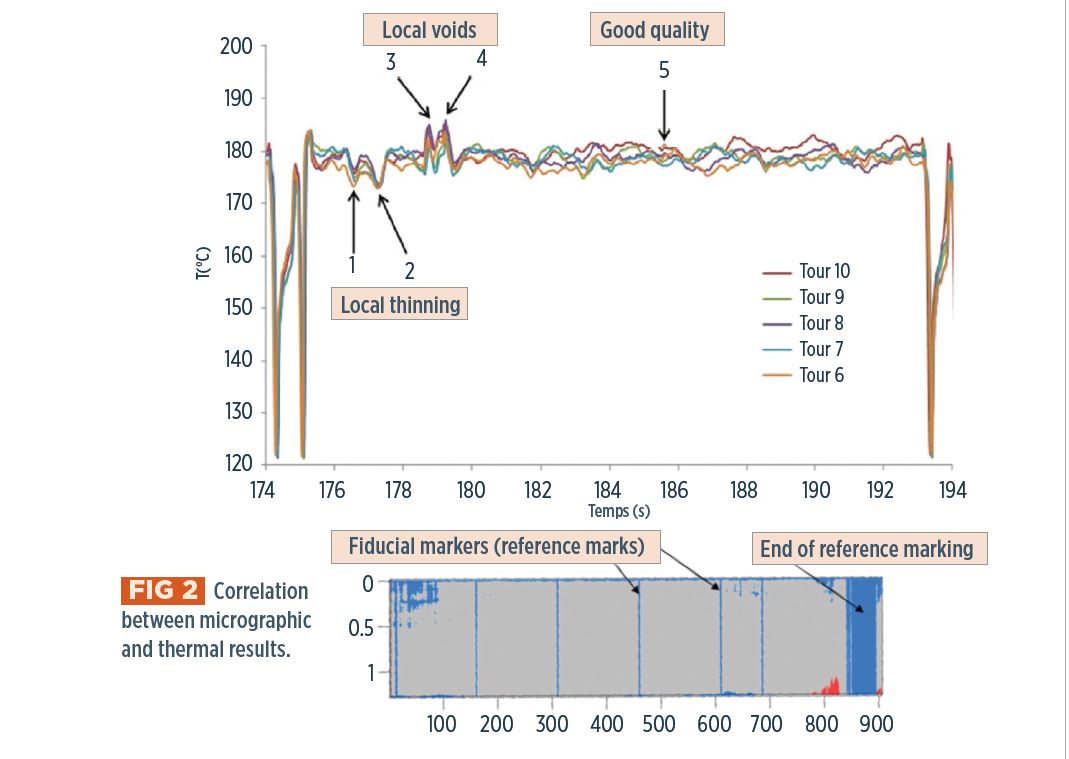
El segundo control evalúa defectos que afectan el comportamiento térmico de la cinta durante el calentamiento (en este caso, por láser) incluyendo cambio dimensional, adhesión/deslaminado entre fibras y matriz, porosidad y condición superficial antes de la fabricación. La técnica consiste en desplazar la cinta frente a un láser de baja potencia y usar una cámara térmica para capturar una imagen de las variaciones de temperatura generadas. Estas inhomogeneidades en el calentamiento identifican áreas defectuosas donde la porosidad, fibras secas o rugosidad superficial modifican el comportamiento térmico local. Tras el procesamiento de datos, es posible obtener imágenes que muestran una representación espacial de la respuesta térmica de la cinta (Fig. 2), incluyendo desviaciones, donde el rojo representa áreas más calientes y el azul áreas más frías que la temperatura de procesamiento deseada.
También es posible mostrar un gráfico de tiempo de proceso (eje x) versus temperatura de la cinta (eje y, Fig. 2). Cetim ha correlacionado estos resultados con mediciones de porosidad de micrografías de secciones de cinta. Estas son secciones de cinta tal como se recibe y/o secciones de piezas finales observadas bajo microscopio digital, proporcionando información cualitativa como distribución de fibras, tipo específico de defectos, porosidad, etc. Aunque útiles para establecer la correlación entre respuesta térmica de la cinta y calidad de la pieza, estas inspecciones micrográficas son costosas, destructivas y solo permiten analizar la cinta sección por sección, no continuamente a lo largo de toda su longitud.
Sin embargo, Cetim completó este trabajo de investigación, correlacionando resultados del test de respuesta térmica de la cinta con resultados de secciones micrográficas. Estos resultados muestran la efectividad de este rico control para cintas termoplásticas, y se está desarrollando un procesamiento de datos aún más eficiente.
Control en línea
Este control consiste en determinar si la pieza que se está produciendo es conforme directamente, en línea durante el proceso de fabricación. Esta operación se basa en la monitorización directa de parámetros de fabricación esenciales como temperaturas medidas, potencia del láser, velocidad de la cinta y presión del rodillo sobre la cinta. El procesamiento digital de estos datos proporciona una síntesis visual y automática de la calidad de fabricación.
CETIM ha desarrollado un panel de control para dar una visión general de los parámetros del proceso durante toda la fabricación. El análisis de datos se realiza con software MATLAB y permite la implementación de un umbral de alerta, así como hacer zoom en el área fuera de alcance para análisis del origen de la desviación (por ejemplo, calidad de la cinta, desajuste geométrico o malfuncionamiento de la máquina).
Se dice que es particularmente efectivo para monitorizar la producción de piezas con geometrías simples (por ejemplo, una placa, tubo o anillo); sin embargo, es más complejo de generar para piezas de geometría compleja.
Test de pelado
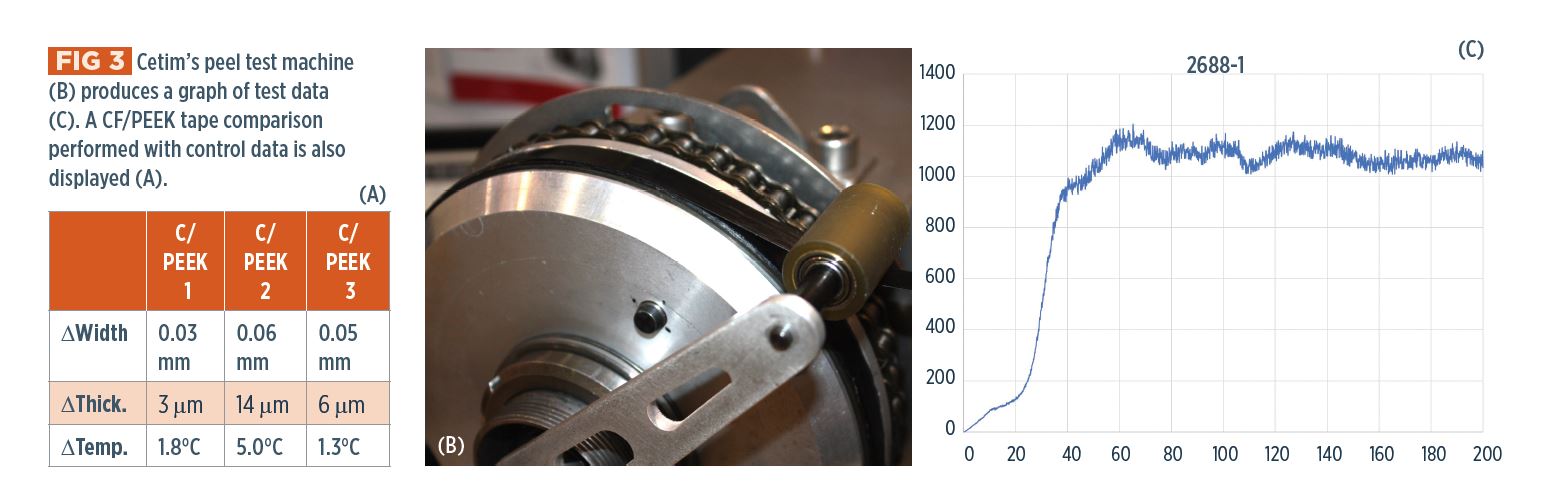
Este control final ha sido desarrollado por Cetim en colaboración con el especialista en bancos de ensayo LF Technologies (Saint-Hilaire-de-Riez, Francia). Permite, en solo unos minutos, la evaluación de la adhesión intercapas de las cintas. Las mediciones se realizan en especímenes llamados "anillos", que se fabrican bobinando y consolidando in-situ varias vueltas de cinta alrededor de un tubo simple. Estos anillos consolidados se colocan luego en el tambor izquierdo de la máquina de ensayo (Fig. 3) y se desenrollan usando el tambor derecho. Múltiples parámetros pueden ajustarse incluyendo velocidad y ángulo de pelado, este último mediante un brazo con un rodillo en su extremo. Una vez completado el test, un sistema automatizado de procesamiento de datos extrae el cambio en la energía de pelado a lo largo de la longitud de la cinta desenrollada y grafica los datos. Este test permite una evaluación relativamente rápida y de bajo coste de los parámetros de fabricación óptimos.
Aumentando el control de producto y proceso
Controlar la calidad de la cinta prepreg termoplástica permite a los fabricantes de piezas compuestas controlar la calidad de sus productos. El incumplimiento en uno de estos controles hace posible determinar el origen del problema y por lo tanto corregirlo eficaz y rápidamente. De hecho, estos controles proporcionan una especie de diagrama de flujo de aseguramiento de calidad:
- ¿El problema viene de la materia prima de la cinta?
Verificar mediante controles dimensional y térmico correlacionados con análisis micrográfico limitado de secciones. - ¿El problema viene de la etapa de fabricación?
Verificar mediante inspección en línea y test de pelado.
Con estos controles, Cetim puede completar eficientemente benchmarks de materiales para seleccionar las cintas más adecuadas para una aplicación dada. La tabla en Fig. 4 ilustra un ejemplo, evaluando la mejor cinta de fibra de carbono/PEEK para una aplicación de compuestos de alto rendimiento. Otro ejemplo está aún en proceso, la evaluación de Cetim de cinta de bajo coste para el desarrollo de tanques de almacenamiento de hidrógeno de compuestos termoplásticos para futuros vehículos de pila de combustible. Cetim está involucrado en proyectos de I+D que evalúan las ventajas relativas de termoplásticos comparados con vasos de presión compuestos termoestables actuales. Cetim trabaja dentro del marco de acuerdos de investigación privados con varias empresas en todo el mundo para desarrollar aplicaciones de consolidación in-situ termoplástica.
Sobre los Autores
Damien Guillon se unió a Cetim en 2009 tras obtener un título de ingeniería aeronáutica y un doctorado sobre comportamiento al choque de materiales compuestos. Trabajó como gerente del laboratorio de ensayos y como experto en diseño de compuestos antes de convertirse en gerente de I+D del equipo de polímeros y compuestos.
Yoann Le Friant y Luc Poitevin se unieron a Cetim como gerentes de proyectos de I+D, en 2018 y 2017 respectivamente, tras obtener másteres en ingeniería mecánica. El trabajo actual de Le Friant incluye predicción de vida útil de piezas de polímero y control de calidad de cinta termoplástica. También está a cargo de la consultoría de elección de materiales de Cetim. Poitevin trabaja en desarrollo de piezas para la industria espacial usando procesos termoplásticos e integración de funciones complejas.
Resina
- Cómo elegir el sistema de control de calidad en tiempo real adecuado para impresión 3D
- Estableciendo un control de calidad robusto para el éxito en impresión 3D
- 6 estrategias probadas para elevar el control de calidad en la planta de producción
- Técnicas integrales de control de calidad para componentes de fundición en arena
- Prácticas Comprobadas de Control de Calidad para Acabado Metálico Industrial
- 8 Protocolos Esenciales de Control de Calidad que Todo Líder de la Industria Alimentaria Debe Seguir
- Comprender el control de calidad: Garantizar la excelencia consistente
- Serie de Materiales, Parte 1: Aprovechando los beneficios del recocido para su producción
- Optimización de Fabricación de Compuestos: Sensores Ultrasónicos Personalizados para Control de Proceso
- CosiMo demuestra RTM termoplástico inteligente avanzado para simulación de tapa de caja de baterías
- Innovación cero residuos: nuevo proceso y equipo reciclan recortes de prepreg y cinta