



Infusión de resina sin herramientas para piezas compuestas Clase A
Producir piezas compuestas con acabado Clase A no es el Santo Grial — hay muchas empresas que lo hacen rutinariamente. Sin embargo, hacerlo usando infusión de resina sin utillaje caro ni gelcoats y a un ritmo de una pieza por hora? Bueno, eso es algo único.
De plásticos a compuestos
Plastics Unlimited comenzó hace 25 años por Terry y Nancy Kieffer, explica su hijo Dakota Kieffer, director de ventas y marketing de la empresa. "Eran agricultores en Iowa y habían empezado a buscar una industria nueva y en crecimiento", explica, "Pensaron que los plásticos serían mejores que la soldadura o la carpintería y no querían competir con sus vecinos. Miraron moldeo por inyección, moldeo rotacional y reciclaje de plásticos, pero luego se toparon con el termoformado, y realmente lo entendieron". (El termoformado usa calor y vacío/presión para dar forma a láminas termoplásticas en piezas moldeadas.)
Luego, los padres de Kieffer entraron en contacto con una empresa que fabricaba piezas de plástico reforzado con fibra de vidrio (PRFV). "Vieron lo fuerte que era el PRFV, pero también que requería un proceso largo, de múltiples pasos, aproximadamente cuatro horas por pieza —así que solo se producían dos piezas al día", continúa. "Comparado con nuestra producción en plásticos, sintieron que era demasiado lento. Girábamos piezas cada 2-6 minutos —incluso produciendo 5-6 piezas a la vez— así que, miles de piezas al día". Para salvar la brecha, el padre de Kieffer tuvo la idea de usar una carcasa plástica termoformada como herramienta.
El resultado es un proceso de fabricación de piezas compuestas sin herramientas, que Plastics Unlimited llama Tool-less Engineered Composite (TEC). "Elimina el gelcoat y los pasos de desmoldeo de herramienta", dice Kieffer. "Además, cuando termoformas, puedes inspeccionar la superficie Clase A y asegurarte de que es perfecta". En otras palabras, la superficie Clase A no está escondida debajo de un laminado compuesto. "Todo lo que se necesitaba era una sola herramienta de termoformado, y el proceso seguía teniendo sentido para nuestros clientes de piezas plásticas".
Proceso compuesto patentado
Kieffer señala que un compuesto combina dos materiales para hacer un material mejor que cualquiera de los constituyentes por separado. "Estamos combinando dos tipos diferentes de materiales y dos procesos diferentes para hacer un mejor producto". Notablemente, un producto que comprende plástico, resina y fibra de vidrio para ofrecer una mezcla única de beneficios. "Los plásticos funcionan mucho mejor en impacto que los gelcoats", explica. "También es posible imprimir cualquier textura o diseño en el plástico, por ejemplo un patrón de camuflaje. Los plásticos también ofrecen mucha profundidad de imagen sin pulido posterior, lo que elimina operaciones de acabado secundarias".
Mientras tanto, comparado con rociar fibra cortada en un proceso de moldeo abierto, esta tecnología patentada permite un mayor contenido de fibra, mayor calidad y compuestos orgánicos volátiles (COV) nulos/bajos. Señala que rociar fibra cortada sobre plásticos para bañeras y spas no está patentado. "Siempre usamos infusión al vacío para hacer la parte PRFV del producto", dice Kieffer, añadiendo "nuestras piezas tienen un acabado liso, así que somos más bien un RTM ligero con placas de presión. Siempre lo llevamos al siguiente nivel. Los clientes vienen a nosotros con un problema e intentamos encontrar una solución que funcione para sus necesidades. Somos muy innovadores, y patentamos nuestros nuevos desarrollos".
Piezas de ejemplo
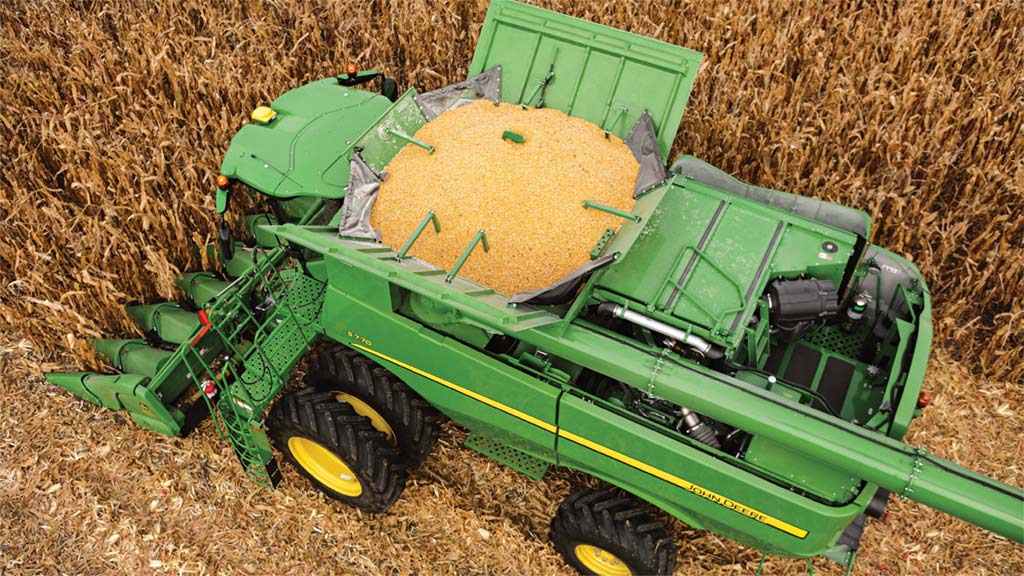
Una de las piezas que Plastics Unlimited produce usando este proceso es una extensión de tolva de grano para cosechadoras John Deere fabricadas por Deere & Company (Moline, Illinois, EE. UU.). "Esta es la parte superior de la cosechadora, que está abierta, donde se sienta el grano", explica Kieffer. "Comparado con el depósito de acero original, el nuestro es más duradero. Lo fabricamos con acabado liso por dentro y verde John Deere por fuera con inserciones negras en las esquinas. Es la extensión de tolva de grano más grande disponible y puede plegarse en plano. Es un producto más ingenierizado comparado con nuestros competidores, con espuma y nervios añadidos para aumentar la rigidez". También se requiere algo de refuerzo de acero, que en realidad se moldea, dice Kieffer, "no unido secundariamente".
Esta combinación de materiales y proceso imparte mucha tenacidad a la pieza terminada. "Tenemos vídeos de dejar caer bloques de hormigón sobre estas piezas", dice Kieffer. Al moldear fijaciones de acero, dice que la resistencia a la extracción puede ser 4-5 veces la lograda con unión secundaria usando adhesivos de metacrilato metílico estándar de la industria.
Plastics Unlimited puede fabricar hasta 2.500 de estas piezas al mes, con algunos paneles midiendo 5 pies por 7 pies. "Esto requeriría utillaje caro, si no se hiciera usando nuestro método", dice Kieffer, señalando que TEC puede usarse para piezas bastante grandes —hasta 8 pies por 11 pies. "Nuestras piezas pueden tener más forma y geometría versus acero. Esto es importante para nuestros clientes porque les permite diferenciarse mediante estilo. Nuestra resistencia UV también es mejor que la mayoría de gelcoats".
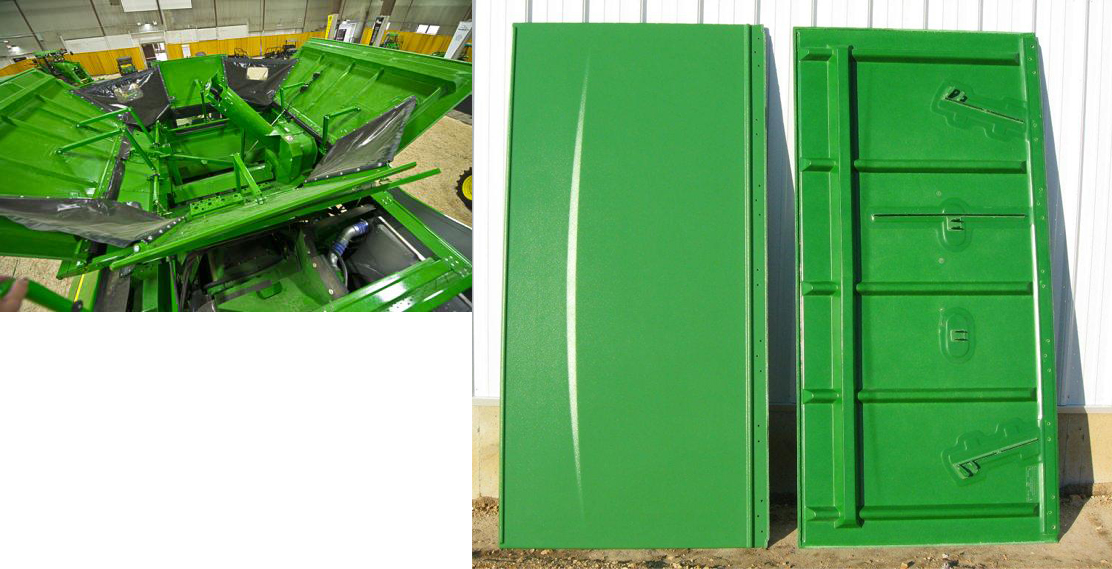
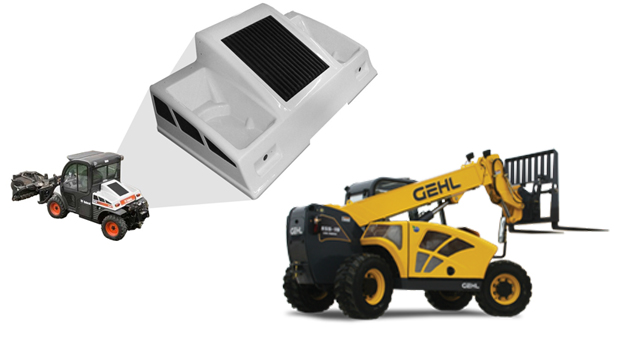
Plastics Unlimited suministra piezas para una gama de empresas, incluyendo Harley-Davidson y elevadores telescópicos Gehl. "También hacemos piezas de tacto suave que parecen y se sienten como cuero", dice Kieffer. La empresa también ha fabricado componentes de camión para Navistar y piezas de vehículos recreativos (RV) para Winnebago. "Preferimos producción en volumen, desde 100.000 piezas al año hasta unas pocas cientos".
Kieffer reconoce que la inyección de fibra larga (LFI) y el moldeo por inyección de reacción (RIM) son procesos competitivos, "pero las piezas no son tan estructurales como lo que hacemos. Por ejemplo, un depósito de grano de cosechadora contiene 400 bushels, que ejercen 10 toneladas de fuerza. Las piezas RIM, que no están fuertemente reforzadas, simplemente no pueden cumplir este tipo de requisito de carga y el utillaje RIM es muy caro".
Desarrollo continuo
"Hacemos mucho trabajo de I+D con nuestros clientes", dice Kieffer. "Exploramos diferentes resinas, espumas, laminados, capas de refuerzo y acabados, y luego les mostramos prototipos para que puedan hacer pruebas muy rápidamente. Intentaremos hacer la pieza más fabricable, viendo cómo reducir coste y mejorar rendimiento, además de cumplir los diversos requisitos en servicio, como temperaturas extremas de calor y frío e impacto".
Plastics Unlimited tiene 100.000 pies cuadrados de espacio de producción y 75 empleados, incluyendo un equipo de tres ingenieros. Su máquina CNC Thermwood de 5 ejes permite producción de utillaje interna y también prototipado rápido, lo cual es importante para los clientes que buscan acortar plazos de desarrollo.
"También estamos trabajando con empresas de transporte masivo y aeroespaciales", continúa. "Muchos interiores de metro son actualmente PRFV con gelcoat más estructura de aluminio detrás. Necesitan ligereza pero también acabado superficial cosmético. Estamos viendo una amplia gama de aplicaciones, incluyendo médica, eléctrica y construcción".
La empresa también está mirando el termoformado de plásticos reforzados con fibra de carbono (PRFC). "Hemos formado materiales Tepex y Polystrand y estamos trabajando en varios desarrollos con un cliente médico", dice Kieffer. "Podemos usar materiales plásticos de alta gama como Kydex y respaldarlo con CF/epoxi para aeroespacial, o materiales como poliuretano, policarbonato y ABS, que proporcionan un buen acabado exterior y son rentables. Detrás de estos últimos plásticos podemos usar laminados de poliéster reforzado con fibra de vidrio, viniléster o epoxi".
Plastics Unlimited opera en la intersección de plásticos, metales y compuestos, dice Kieffer. "Nuestras piezas son típicamente un 30 a 40 por ciento más ligeras que el acero. Pero encontramos que el mercado aún necesita bastante educación sobre qué son los compuestos y qué pueden hacer". Aun así, la empresa ve mucho potencial para crecimiento futuro. "No todos los materiales funcionan juntos, y especialmente no todas las resinas funcionan con todos los plásticos", señala. "Hemos hecho tantas pruebas y desarrollo a lo largo de los años que entendemos el panorama y las posibilidades muy bien. Tenemos una experiencia única y ofrecemos una gama única de posibles soluciones".
Resina
- Herramientas y Equipos de Soldadura Esenciales para Principiantes: Guía Completa de Inicio
- Procesos Profesionales de Acabado para Piezas y Componentes
- Componentes de Brazo Robótico de Alto Rendimiento para Automatización Eficiente de Pick & Place
- Mantenimiento diario y periódico para transportadores mineros y sus componentes
- Dominando Kubernetes en Azure: Herramientas probadas, consejos y mejores prácticas
- Dominando la computación en la nube: Patrones clave y herramientas esenciales para arquitectura moderna
- TPE Thermolast K Smooth‑Touch de Kraiburg: Calidad táctil premium para packaging y piezas de consumo
- Optimización de Fabricación de Compuestos: Sensores Ultrasónicos Personalizados para Control de Proceso
- Resinas epoxi sostenibles: Soluciones reprocesables, reparables y reciclables para aplicaciones aeroespaciales compuestas
- Combinando sensores dieléctricos AC y DC para monitorización precisa del curado de compuestos
- Victrex invierte en Bond High Performance 3D Technology para acelerar piezas PAEK impresas en 3D