



Dominando el Rosacado e Instalación de Insertos en Impresión 3D: Mejores Prácticas
Hay una cosa fundamental que necesita saber sobre roscado e instalación de insertos en piezas impresas en 3D: Lo que puede y no puede fabricar depende de las propiedades del material tanto de la pieza como del inserto. Una segunda cosa a tener en cuenta: Vale la pena diseñar para machos y insertos estándar siempre que sea posible.
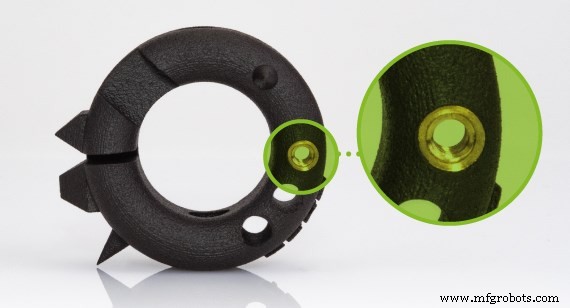
Piezas SLS y MJF con Insertos de Colocación en Calor
Las piezas de nailon impresas usando los procesos de sinterizado láser selectivo (SLS) o Multi Jet Fusion (MJF) pueden aprovechar tamaños estándar de insertos de colocación en calor de latón. ¿Por qué latón? El latón es un metal blando con bajas temperaturas de recocido. Antes de que los insertos de latón se asienten en los agujeros, se calientan rápidamente con un soldador. Esto deforma el nailon permitiéndole fluir y llenar vacíos alrededor del inserto, proporcionando un agarre robusto alrededor del inserto después del enfriamiento. Usar un inserto de colocación en calor de latón en su diseño también puede ayudar a asegurar durabilidad. Si necesita un inserto de colocación en calor diferente al latón, insertos hechos de aluminio o acero inoxidable también son una opción.
Resistencia de Insertos de Colocación en Calor en Piezas SLS y MJF
Hemos hecho algunas pruebas internas de resistencia a la tracción en insertos de colocación en calor instalados en nailons, y aquí está lo que puede esperar. Aunque muchas variables entran en juego, insertos más grandes y largos que llevan mayor área superficial son más fuertes que los más pequeños. Nuestras pruebas sugieren cargas máximas que van desde aproximadamente 45 kg (100 libras) para insertos muy pequeños a, en algunos casos, más de 317 kg (700 libras) para nuestros insertos más grandes. Eso le da una idea de limitaciones, pero recomendamos probar funcionalidad para su aplicación específica, especialmente si su pieza verá cargas repentinas, repetidas y/o no uniformes. También es importante saber que insertos más largos/altos de tamaño de rosca equivalente son más fuertes que insertos más cortos. La cantidad de resistencia añadida varía por tamaño de inserto, pero nuestras pruebas indican que los insertos altos añaden aproximadamente 30% de resistencia a la tracción cuando se comparan con insertos más cortos.
Piezas SLA con Insertos de Ajuste a Presión
El estilo de inserto difiere para piezas que se imprimen usando el proceso de estereolitografía (SLA). En este caso, se usan insertos de ajuste a presión estándar. No requieren calentamiento para asentar. En su lugar, estos insertos de ajuste a presión se refuerzan con epoxi para resistencia y seguridad adicionales.
Rosacado de Piezas SLA, SLS, MJF
Roscar agujeros en plásticos impresos en 3D es menos común que ensamblar insertos. En su caso, sin embargo, el roscado podría preferirse sobre insertos si mantener estética consistente es crítico o si no se desean propiedades metálicas. Tenemos en stock tamaños de macho estándar, pero si hay algo que necesita, solo pregunte. Aquí hay una lista de nuestros insertos de colocación en calor, insertos de ajuste a presión y machos comúnmente en stock. Podemos trabajar con usted para asegurar que se elija la profundidad adecuada.
Insertos y Tamaños de Macho en Stock
| Insertos de Colocación en Calor en Stock para Piezas de Nailon | Insertos de Ajuste a Presión en Stock para Piezas SLA | Tamaños de Macho Disponibles para Piezas SLA | Tamaños de Macho Disponibles para Piezas Plásticas | ||
|---|---|---|---|---|---|
| ESTÁNDAR | MÉTRICO | NPT | |||
0-80 | 0 - 80 | 0 - 80 | M1.2 x .25 | 1/16 - 27 | 2-56 |
2-56 | 2 - 56 | 1 - 64 | M1.4 x .25 | 1/8 - 27 | 4-40 |
4-40 | 4 - 40 | 1 - 72 | M1.6 x .35 | 1/4 - 18 | 6-32 |
6-32 | 6 - 32 | 2 - 56 | M2 x 0.4 | 1/2 | 8-32 |
8-32 | 8 - 32 | 3 - 48 | M3 x 0.5 | 3/8 - 18 | 10-24 |
10-24 | 10 - 24 | 3 - 56 | M4 x 0.7 | 10-32 | |
10-32 | 10 - 32 | 4 - 40 | M5 x 0.8 | 1/4"-20 | |
1/4"-20 | 3/8 - 16 | 4 - 48 | M6 x 1.0 | 1/4"-28 | |
M1.6 x 0.35 | 1/4 - 20 | 5 - 40 | M8 x 1.0 | 5/16"-18 | |
M2 x 0.4 | 5/16 - 18 | 6 - 32 | M8 x 1.25 | 3/8"-16 | |
M2.5 x 0.45 | M1.6 - .35 | 6 - 40 | M12 x 1.75 | 1/8"-27 | |
M3 x 0.5 | M2 - 0.4 | 8 - 32 | M14 x 1.0 | 1/2"-13 | |
M4 x 0.7 | M2.5 - 0.45 | 8 - 36 | M18 x 1.0 | M2 x 0.40 | |
M5 x 0.8 | M3 - 0.5 | 10 - 24 | M20 x 1.5 | M2.5 x 0.45 | |
M6 x 1 | M3.5 - 0.6 | 10 - 28 | M3 x 0.50 | ||
M8 x 1.25 | M4 - 0.7 | 10 - 32 | M3.5 x 0.60 | ||
M5 - 0.8 | 12 - 24 | M4 x 0.70 | |||
M6 - 1.0 | 1/4 - 20 | M5 x 0.80 | |||
M8 -1.25 | 1/4 - 28 | M6 x 1.00 | |||
3/8 - 16 | M8 x 1.00 | ||||
3/8 - 18 | M8 x 1.25 | ||||
3/8 - 24 | M10 x 1.00 | ||||
5/16 - 18 | |||||
5/16 - 24 | |||||
7/16 - 20 | |||||
7/16 - 14 | |||||
1/2 - 12 | |||||
1/2 - 20 | |||||
3/4 - 16 | |||||
5/8 - 18 | |||||
9/16 - 18 | |||||
15/16 - 16 | |||||
Diseñando para Rosacado e Insertos en Piezas Plásticas Impresas en 3D
Al determinar el tipo y tamaño de macho o insertos que necesitará, asegúrese de proporcionarnos dibujos técnicos que indiquen claramente el tamaño de rosca, paso y requisito de profundidad. Al diseñar para insertos de colocación en calor, asegúrese de seguir las directrices en la tabla a continuación para mejor ajuste. Aunque no podemos garantizar el tamaño de ajuste o profundidad de insertos, sí aseguramos que queden a ras con la superficie de la pieza. En algunos casos, hemos construido plantillas personalizadas para ciertos requisitos de clientes.
Requisitos de Diseño para Insertos de Colocación en Calor y Ajuste a Presión:
- Espesor Mínimo de Pared: 0,762 mm (0,030 pulg.)
- Distancia Mínima a Características Adyacentes: 6,35 mm (0,250 pulg.)
- Altura Máxima de Características Adyacentes: 101,6 mm (4,0 pulg.)
Persecución vs. Rosacado de Roscas en Piezas Metálicas Impresas en 3D
Si busca roscas funcionales para un prototipo metálico, debería modelar e imprimir la estructura de las roscas. Después de la construcción, esa estructura helicoidal puede ser perseguida con un macho manual para asegurar funcionalidad. Esto es lo suficientemente funcional para muchas aplicaciones de no-precisión, y es mucho más barato y rápido porque niega la necesidad de una configuración completa de mecanizado. Algunos clientes optan por perseguir roscas ellos mismos, pero podemos hacerlo por un costo relativamente pequeño. La desventaja de perseguir roscas uno mismo es que la alineación y calidad de las roscas no serán tan precisas. Si tiene una orientación extraña en sus roscas impresas, eso podría llevar a una pérdida muy menor de precisión posicional final o alineación. Por esta razón, si su pieza tiene un requisito de diseño de producción, se recomienda que las roscas finales sean mecanizadas post-construcción para asegurar precisión. Las roscas mecanizadas pueden mantener tolerancias mucho más ajustadas. Cabe mencionar, al seleccionar materiales, perseguir roscas en Inconel 718 y cromo-cobalto es difícil ya que estos metales son más duros que el macho mismo. Esto hace que roscas pequeñas sean especialmente difíciles en estos dos materiales.
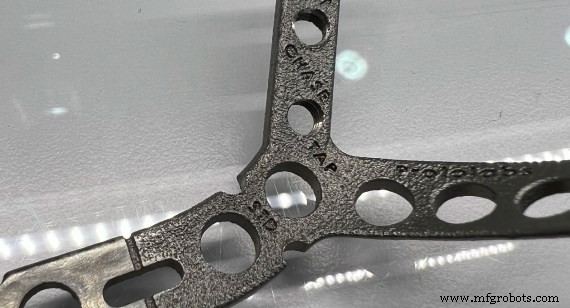
Ventajas de Persecución o Rosacado para Piezas Metálicas
Persecución de Roscas | Rosacado de Roscas | |
|---|---|---|
Plazo de Entrega Más Rápido | ✔ | |
Precios Económicos | ✔ | |
Prototipo Funcional | ✔ | |
Pieza de Precisión | ✔ |
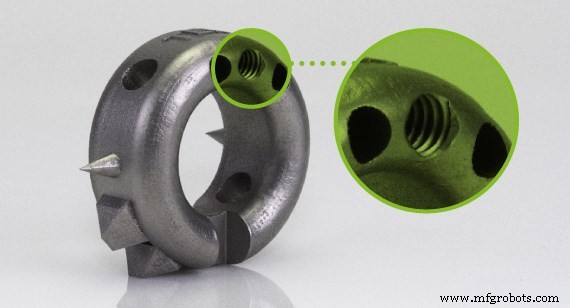
Diseñando para Rosacado e Insertos en Piezas Metálicas Impresas en 3D
Cuando obtenga sus piezas cotizadas, es importante proporcionar toda la información de rosca necesaria en los dibujos técnicos. Podemos revisar cualquier dibujo técnico para cotización que indique claramente tamaño de rosca, paso, clase de ajuste y requisito de posición.
Solicitudes Especiales de Insertos y Más
Así que esa es una visión general de cómo típicamente acomodamos a clientes de impresión 3D. Dicho esto, si tiene una solicitud de diseño fuera de lo común, no se aleje de preguntarnos. Siempre puede enviarnos los insertos que le gustaría que usáramos, o podemos pedirlos por usted. Incluso podemos conseguir insertos más grandes para piezas más grandes. ¿Necesita pasadores de centrado ensamblados? Lo tenemos cubierto. Solo pregunte. Siempre revisamos su pieza con sus requisitos de diseño en mente. Y no olvide que nuestros ingenieros de aplicaciones están aquí para ayudarle a guiar a través de plazo de entrega, análisis de costos y metas de diseño cuando se trata de roscado e insertos en piezas impresas en 3D.
Rachel Hunt es la gerente de línea de servicio para impresión 3D en Protolabs.
Tecnología Industrial
- Impresión 3D para piezas de turbinas: acelerando desarrollo, rendimiento y sostenibilidad
- Consejos expertos de diseño para optimizar sinterizado láser directo de metal (DMLS)
- 4 estrategias probadas para añadir servicios LTL a su corretaje
- Estrategias de diseño inteligente para reducir costes en piezas y gabinetes de chapa
- Principales consejos de colaboración en la nube para torneros e ingenieros remotos
- Cómo la Impresión 3D Está Revolucionando la Aeroespacial y Defensa
- Dominar la gestión de activos IIoT: 4 consejos esenciales y desafíos comunes
- Guía Profesional para Impresión 3D de Moldes Duraderos
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- Dominando la Soldadura de Inconel: Consejos Expertos para Aplicaciones de Alto Rendimiento
- Victrex invierte en Bond High Performance 3D Technology para acelerar piezas PAEK impresas en 3D