



Lista de verificación previa a la impresión para impresión 3D fiable
Los usuarios de impresoras 3D pueden encontrar ciertos problemas al hacer sus piezas, por lo que es aconsejable seguir los consejos a continuación antes de iniciar una impresión 3D para prevenir posibles errores durante la misma.
1. Revisar el archivo .STL
Cuando el usuario diseña o descarga modelos de internet para imprimir, debe comprobar el modelo y asegurar que no tiene áreas abiertas entre caras o superficies, pues causarán errores como huecos o filamentos sueltos. Para evitarlo, simplemente revise la pieza en la vista previa del programa usado para imprimir o generar GCode (Pronterface, Cura, Simplify3D, Slic3r), buscando huecos o uniones defectuosas.
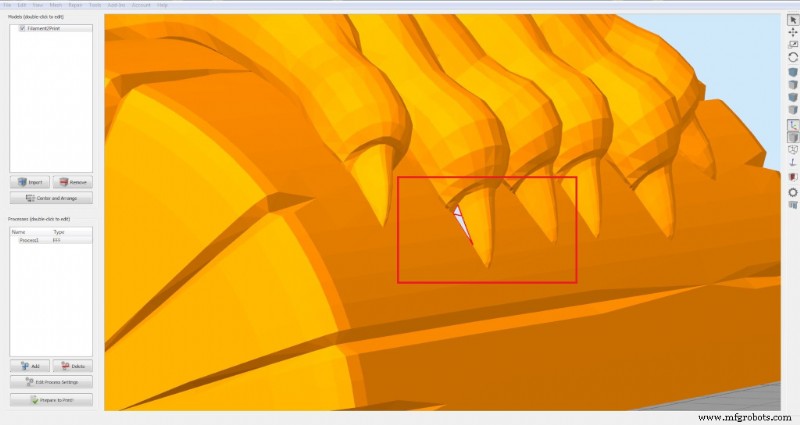
Imagen 1: Área abierta
2. Parámetros de impresión
Los parámetros son muy importantes (temperatura, velocidad, tipo de soporte, etc.), y deben ajustarse a cada material, pieza, diámetro de filamento e incluso modelo de impresora usado. Para no cometer errores, siga siempre las recomendaciones del fabricante (temperatura y velocidad), y realice pruebas de impresión a diferentes temperaturas. Una prueba simple: imprima una torre y varíe la temperatura 5 °C cada 1 cm y vea cuál es la mejor, siempre dentro de límites del fabricante.
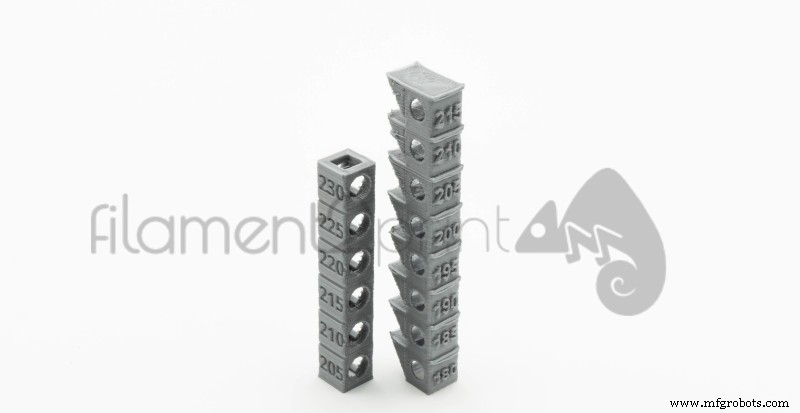
Imagen 2: Torre de calibración
3. Comprobar cantidad de filamento
Cualquier programa de impresión 3D (Cura o Simplify3D) facilita una estimación del peso de la pieza. Con este dato podemos comprobar si el filamento disponible es suficiente y evitar impresiones incompletas.
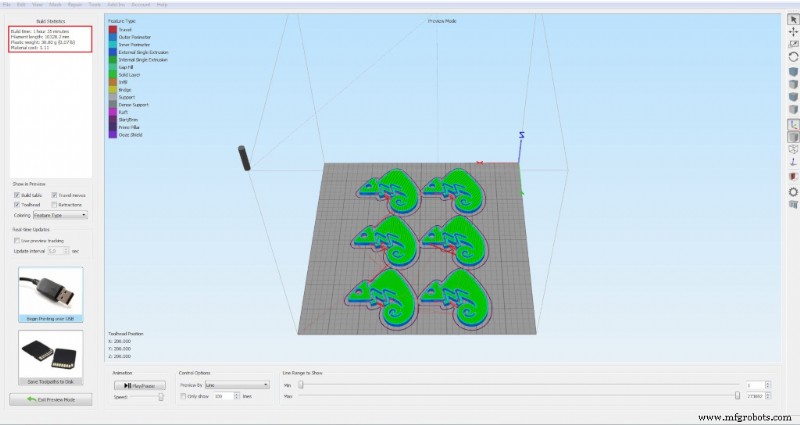
Imagen 3: Peso de las piezas
4. Estado de la base
El estado de la base es crucial, especialmente para evitar «warping». Con uso de Kapton Tape y Blue Tape debe comprobarse que no hay arañazos ni zonas sin cinta en el área de impresión. Igualmente, con BuildTak debe revisarse arañazos y desgarros, que pueden causar desprendimiento en impresiones grandes y largas. Si se usa base de vidrio directamente, no debe presentar arañazos profundos ni desprendimientos, que causarán despegue durante la impresión. Para bases de vidrio es aconsejable spray adhesivo como 3DLac o DimaFix.
5. Nivelado de la base
Para asegurar impresión 3D correcta y de calidad, la base debe estar correctamente nivelada y calibrada. El proceso de nivelado se explica en el artículo: Nivelado y calibración de la base de impresora 3D.
6. Purga de filamento
El último paso antes de empezar es la purga de filamento. Con esta purga se evita que el filamento empiece a salir del extrusor con retraso y la impresión haya que rehacerla por ausencia de material en las primeras capas. Puede hacerse manualmente calentando el extrusor a la temperatura del filamento y empujando hasta que el flujo sea continuo; o aumentando el número de vueltas que hace copiando el contorno de la pieza (Skirt) antes de imprimir. Este parámetro se modifica en el programa de impresión usado.
Tras seguir todos los pasos, prácticamente se eliminan todos los errores que ocurren por impresión 3D (FDM/FFF).
Impresión 3d
- Revolucionando los viajes espaciales con materiales de nueva generación impresos en 3D
- Cómo la impresión 3D revoluciona la fundición en arena: Guía práctica
- 4 principios clave de diseño para una impresión 3D exitosa
- Application Spotlight: La impresión 3D revoluciona el diseño y producción de rodamientos
- Revolucionando el calzado: La impresión 3D impulsa innovación, personalización y tiempo de mercado
- Aprovechando la Impresión 3D en Educación Superior: Beneficios, Casos de Estudio y Recursos
- Los 10 materiales de impresión 3D más resistentes para máxima durabilidad
- Consejos de diseño expertos para el éxito en impresión 3D Carbon DLS™
- Optimice sus impresiones 3D Polyjet: Directrices de diseño para precisión y éxito multi-material
- Top 5 Estrategias de Diseño para un Reaction Injection Molding (RIM) Exitoso
- Guía Profesional para Impresión 3D de Moldes Duraderos