



Anodizado Duro: Mejorando la Resistencia y Durabilidad de Piezas de Aluminio
Las aleaciones de aluminio son metales relativamente blandos de varias aleaciones. Debido a su peso ligero, las aleaciones de aluminio son ideales para mecanizado. Aunque tiene las ventajas de peso ligero y fácil procesamiento, es difícil de usar para piezas mecánicas que requieren alta resistencia. Por eso usamos recubrimientos de anodizado duro para fortalecer el metal de aluminio. Este proceso mejora la dureza y la resistencia a la corrosión. Y este efecto puede controlarse adecuadamente. Por tanto, la aplicación de aleaciones de aluminio también puede extenderse a una variedad de piezas mecánicas diferentes.
Qué es el Acabado de Anodizado Duro
El anodizado de capa dura es un tratamiento superficial. Usamos ácidos orgánicos en celdas electrolíticas para crear películas de óxido de aluminio. El proceso de anodizado duro se caracteriza por una dureza y mejor resistencia al desgaste que las películas tratadas por métodos convencionales. Generalmente, no se realiza tratamiento de sellado. Si se requiere resistencia a la corrosión, se puede usar todo el proceso de sellado, pero con resistencia al desgaste y corrosión reducida.
El Espesor del Anodizado Duro
Generalmente, el espesor de la película de anodizado duro requiere ser de aproximadamente 25μm a 150μm. El espesor máximo de la película de anodizado duro es de aproximadamente 50μm a 80μm. Sin embargo, algunas piezas de máquina requieren un espesor menor de 25μm. Por ejemplo, engranajes helicoidales y estriados. Las piezas que requieren buen aislamiento o resistencia a la abrasión se benefician del espesor de película de 50μm. Espesores de 125μm o mayores son ideales para aplicaciones especiales. Pero esto no significa que cuanto más gruesa sea la película de anodizado duro, mejor. Pero cuanto más gruesa sea la película anodizada, menor será la microdureza de la capa externa, y más rugosa será la superficie de la película.
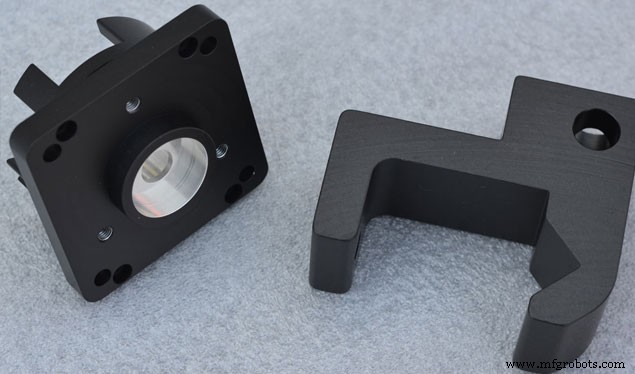
La Diferencia Entre Anodizado Duro y Anodizado
1. Espesor y apariencia
La diferencia significativa entre anodizado y anodizado duro es el espesor. El aluminio anodizado duro es más grueso que el aluminio anodizado estándar, lo que da a la capa externa de componentes anodizados duros un punto de resistencia a rayones más alto. También tiene una superficie más uniforme que el aluminio anodizado estándar.
2. Fijación
Este paso es importante para el aluminio anodizado estándar. Generalmente, se forman pequeños poros en el aluminio ordinario. Los poros necesitan ser reparados para mejores resultados. Sin embargo, el aluminio anodizado duro no lo requiere, lo que tiene una capa de óxido más gruesa que aumenta la resistencia al desgaste de la pieza.
3. Condiciones de creación
En espesores superiores a 25 micras, las capas de anodizado duro se entregan a temperaturas más bajas y densidades de corriente más altas.
4. Electrolitos
El anodizado estándar debería ser posible en el electrolito de corrosión crómica o corrosión de ácido sulfúrico, mientras que el anodizado duro principalmente usa disposición de corrosión de ácido sulfúrico y corrosión de ácido sulfúrico con adición de grabadores naturales, como grabador de ácido oxálico, grabador de ácido sulfámico, etc.
5. Aplicación
Los productos de aluminio anodizado duro son adecuados para aplicaciones y condiciones que requieren una superficie intransigente y resistente al desgaste, como hidráulica, cilindros, algunas ollas para alimentos, sartenes y exteriores estructurales. En aplicaciones modernas o comerciales, el anodizado duro es más fácil de rastrear que en suministros de compra. El aluminio anodizado con ácido sulfúrico estándar es adecuado para las industrias de ingeniería, aeroespacial y automotriz.
Dado que el aluminio anodizado duro no es conductor, las áreas que necesitan ser conductoras requerirán enmascaramiento selectivo. El anodizado está integrado con la pieza y puede usarse en entornos de sal/corrosivos. El anodizado regular tiene buena resistencia al desgaste, mientras que los productos de aluminio anodizado duro tienen excelente resistencia al desgaste.
Métodos de Procesamiento de Recubrimiento de Anodizado Duro
Hay muchos métodos de electrólisis de anodizado duro. Por ejemplo, ácido sulfúrico, ácido oxálico, glicol de propileno y ácidos minerales. Clasificamos las fuentes de alimentación como CC, CA o CA/CC. Otras formas son superpuestas, pulsadas y superpuestas pulsadas. A continuación se muestran los tipos de anodizado duro ampliamente utilizados.
Anodizado duro con ácido sulfúrico
Anodizado duro con ácido oxálico
Anodizado duro con ácido mixto
Cinco Consejos para Anodizado Duro
Para obtener una película de anodizado duro de buena calidad, así como para asegurar el tamaño requerido de la pieza, se recomiendan los siguientes consejos.
1. Chaflán
Anodizado Duro – Chaflanado
A las piezas anodizadas duras no se les permite tener esquinas afiladas, rebabas y otras características afiladas. Por un lado, el tiempo normal de anodizado es muy largo. El proceso de anodizado en sí es una reacción exotérmica. Las esquinas, por otro lado, son generalmente lugares donde la corriente está relativamente concentrada. Estos lugares son los más propensos a causar sobrecalentamiento local de la pieza, causando que la pieza se queme. Por tanto, los bordes y esquinas de todas las piezas de aluminio deben ser chaflanados. El radio de chaflán debe ser mayor que 0,5mm.
2. Rugosidad superficial
Después del anodizado duro, la rugosidad superficial de la pieza cambia. Para superficies más rugosas, aparecerán más suaves que la original después del anodizado duro. Y para piezas con superficies más suaves, generalmente empeoran después del anodizado duro. Y el rango de reducción es de aproximadamente 1 a 2 grados.
3. Margen dimensional
Debido al gran espesor de la película de anodizado duro, si las piezas de aluminio se procesan más o necesitan ensamblarse, se debe reservar un cierto margen de mecanizado con anticipación. Y la posición de sujeción también debe especificarse.
Durante el proceso de anodizado duro, cambian las dimensiones de la pieza. Las variaciones de espesor concebibles y tolerancias dimensionales de la película anodizada deben considerarse antes del mecanizado. Las dimensiones reales de la pieza antes del anodizado deben determinarse luego. Hacerlas anodizadas duro a las tolerancias especificadas.
4. Diseño de Utillaje
Las piezas anodizadas duras necesitan soportar altas corrientes y corrientes durante el proceso de oxidación. Así que tenemos que tener cuidado al poner las piezas juntas. De lo contrario, el mal contacto puede causar descarga eléctrica, desgaste o quemar las partes de contacto de las piezas. Por tanto, después de que las piezas son anodizadas duras, es necesario diseñar y fabricar utillajes especiales para piezas con diferentes formas y requisitos específicos.
5. Protección Parcial
Si hay áreas tanto de anodizado convencional como de anodizado duro en la misma pieza, se deben organizar procedimientos específicos según el acabado superficial y la precisión de la pieza. El anodizado convencional generalmente se hace primero, seguido por el anodizado duro. Las superficies que no requieren anodizado duro deben ser aisladas. El aislamiento puede lograrse con pistola de pulverización o pincel. Se recubrirá con aglutinante de nitrocelulosa preparado o aglutinante de polietileno. En superficies que no requieren anodizado duro, la capa aislante debe aplicarse fina y uniformemente. Cada capa debe secarse a baja temperatura durante 30-60 minutos. Y se deben aplicar completamente 2 a 4 capas.
Ventajas del anodizado duro
- La dureza superficial puede alcanzar HV300kg/mm² o más.
- El espesor de la película de óxido anódico es mayor que 20μm.
- Tiene alta resistencia a la corrosión y alta resistencia al desgaste en la atmósfera, y también es una película aislante ideal. El anodizado duro tiene buenas propiedades aislantes (voltaje de ruptura hasta 2000V) y puede unirse firmemente al metal base.
- Adhesión fuerte. El 50% de la película de anodizado duro formada penetra en el interior de la aleación de aluminio, y el 50% se adhiere a la superficie de la aleación de aluminio.
- No tóxico: la película de óxido anódico y el proceso electroquímico usado para producir la película de óxido anódico son inofensivos para el cuerpo humano.
- Es un buen sustituto del cromado duro tradicional. Comparado con el proceso de cromado duro, tiene las ventajas de bajo costo, unión firme de la película, y tratamiento conveniente de la solución de recubrimiento y líquido de limpieza residual... En muchas industrias, cada vez más se requieren procesamiento conveniente, producto ligero y protección ambiental. El producto adopta aleación de aluminio y anodizado duro para reemplazar el pulverizado y electroplacado tradicional de acero inoxidable.
Proceso de manufactura
- Selección Óptima de Herramientas de Torneado y Fluidos de Corte para Aleaciones de Aluminio
- Electrodepositado vs. Anodizado: Diferencias clave para tratamientos superficiales metálicos
- Potencia tus envolventes personalizadas: domina el anodizado tipo 2 y 3
- Dominando el Anodizado de Aluminio: Guía Completa para Principiantes
- Utillaje y Estrategias de Mecanizado Optimizadas para Piezas de Vehículos Eléctricos
- Por Qué el Aluminio es el Material Predilecto para Mecanizado CNC: Beneficios, Usos y Alternativas
- Aluminio en Mecanizado CNC: Beneficios, Inconvenientes y Aleaciones Explicadas
- Componentes de Brazo Robótico de Alto Rendimiento para Automatización Eficiente de Pick & Place
- Centro de torneado CNC tipo gang Amada G07: Torneado duro y de precisión para producción pequeña a masiva
- Máquinas CNC Explicadas: Tipos, Componentes y Ventajas Clave
- Industria 4.0: Transformando el Monitoreo de Condición de Activos para una Eficiencia Inigualable