



Los 8 Problemas Comunes en Procesos de Rectificado y Cómo Resolverlos
1. Qué es el rectificado
El rectificado es un método de procesamiento que elimina la capa excedente en la superficie de la pieza de trabajo por la acción de corte de la herramienta abrasiva, para que la calidad de la superficie de la pieza cumpla con los requisitos predeterminados. Las formas comunes de rectificado generalmente incluyen: rectificado cilíndrico, rectificado interno, rectificado sin centros, rectificado de roscas, rectificado de superficies planas de piezas de trabajo y rectificado de superficies de formación.
2. Qué es una herramienta abrasiva. Qué es la composición de la muela. Qué factores determinan su rendimiento
Todas las herramientas usadas para rectificar, pulir y bruñir se denominan colectivamente herramientas abrasivas, la mayoría de las cuales están hechas de abrasivos y aglutinantes.
Las muelas están compuestas de granos abrasivos, aglutinantes y poros (a veces sin ellos), y su rendimiento está determinado principalmente por factores como abrasivos, tamaño de grano, aglutinantes, dureza y organización.
3. Qué son los tipos de abrasivos
El abrasivo es directamente responsable del trabajo de corte, y debe tener alta dureza, resistencia al calor y cierta tenacidad, y debe poder formar bordes y esquinas afilados cuando se rompe. Actualmente, hay tres tipos de abrasivos comúnmente usados en producción: serie de óxidos, serie de carburos y serie de abrasivos de alta dureza. Los abrasivos comúnmente usados son corindón blanco, corindón de circonio, carburo de boro cúbico, diamante sintético, nitruro de boro cúbico, etc.
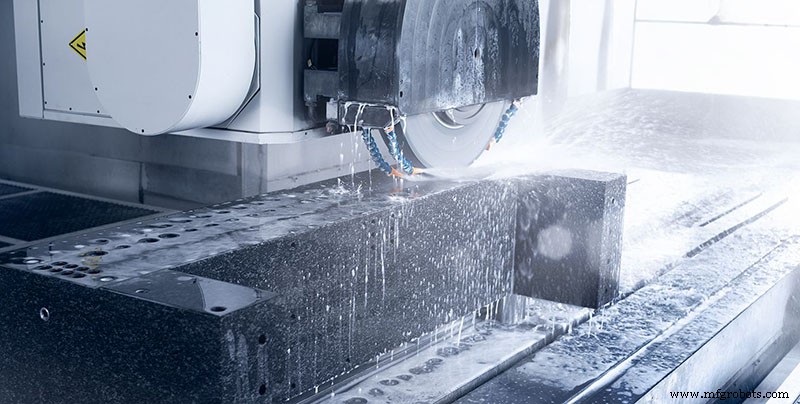
4. Qué son las formas de movimiento de rectificado en rectificado cilíndrico y superficial
En el rectificado cilíndrico y superficial, el movimiento de rectificado incluye cuatro formas: movimiento principal, movimiento de avance radial, movimiento de avance axial y rotación de la pieza o movimiento lineal.
5. Describir brevemente el proceso de rectificado de una partícula abrasiva individual
El proceso de rectificado de un grano abrasivo individual se divide aproximadamente en tres etapas: deslizamiento, rayado y corte.
(1) Etapa de deslizamiento: Durante el proceso de rectificado, el espesor de corte aumenta gradualmente desde cero. En la etapa de deslizamiento, debido al espesor de corte extremadamente pequeño acg cuando el filo de corte del abrasivo y la pieza de trabajo comienzan a contactar, cuando el radio del círculo romo rn > acg en la esquina superior de los granos abrasivos, los granos abrasivos solo se deslizan en la superficie de la pieza de trabajo, y solo producen deformación elástica, sin virutas.
(2) Etapa de rayado: con el aumento de la profundidad de intrusión de las partículas abrasivas, la presión entre las partículas abrasivas y la superficie de la pieza de trabajo aumenta gradualmente, y la capa superficial también transita de deformación elástica a deformación plástica. En este momento, la fricción de extrusión es severa, y se genera una gran cantidad de calor. Cuando el metal se calienta al punto crítico, el estrés térmico normal excede la resistencia crítica de fluencia del material, y el filo de corte comienza a cortar en la superficie del material. El deslizamiento empuja la superficie del material hacia el frente y los lados de los granos abrasivos, causando que los granos abrasivos tallen surcos en la superficie de la pieza de trabajo, y abultamientos en ambos lados de los surcos. Las características de esta etapa son: ocurre flujo plástico y abultamiento en la superficie del material, y no se pueden formar virutas porque el espesor de corte de las partículas abrasivas no alcanza el valor crítico de formación de virutas.
(3) Etapa de corte: Cuando la profundidad de intrusión aumenta a un valor crítico, la capa cortada obviamente se desliza a lo largo de la superficie de cizallamiento bajo la extrusión de partículas abrasivas, formando virutas que fluyen a lo largo de la cara de ataque, lo que se llama etapa de corte.
6. Qué es el rectificado de alta velocidad. Comparado con el rectificado ordinario, cuáles son las características del rectificado de alta velocidad
El rectificado de alta velocidad es un método de proceso para mejorar la eficiencia y calidad del rectificado aumentando la velocidad lineal de la muela. La diferencia con el rectificado ordinario radica en la alta velocidad de rectificado y velocidad de avance, y la definición de rectificado de alta velocidad avanza con el tiempo. Antes de los años 1960, cuando la velocidad de rectificado era 50m/s, se llamaba rectificado de alta velocidad. En los años 1990, la velocidad máxima de rectificado alcanzó 500m/s. En aplicaciones prácticas, la velocidad de rectificado superior a 100m/s se llama rectificado de alta velocidad.
Comparado con el rectificado ordinario, el rectificado de alta velocidad tiene las siguientes características:
(1) Bajo la condición de que todos los demás parámetros se mantengan constantes, solo aumentar la velocidad de la muela llevará a una reducción en el espesor de corte y correspondientemente reducirá la fuerza de corte que actúa en cada partícula abrasiva.
(2) Si la velocidad de la pieza de trabajo aumenta en proporción a la velocidad de la muela, el espesor de corte puede permanecer inalterado. En este caso, la fuerza de corte que actúa en cada grano abrasivo y la fuerza de rectificado resultante no cambian. La mayor ventaja de esto es que la tasa de remoción de material aumenta proporcionalmente con la misma fuerza de rectificado.
7. Qué es el rectificado de precisión
El rectificado de precisión se refiere a seleccionar una muela de grano fino en una rectificadora de precisión, y al vestir finamente la muela, los granos abrasivos tienen micro-filo y propiedades de contorno. Después del rectificado, la superficie de rectificado dejada por el rectificado es rectificada. Las trazas son extremadamente finas y la altura residual es extremadamente pequeña. Además del efecto de la etapa de rectificado sin chispas, se obtiene un método de rectificado superficial con una precisión de mecanizado de 1 a 0,1 mm y una rugosidad superficial Ra de 0,2 a 0,025 mm.
Principio de selección de muela en rectificado de precisión de muela ordinaria:
(1) El abrasivo de la muela usada en rectificado de precisión se basa en el principio de ser fácil de generar y mantener el micro-filo y su contorno.
(2) Tamaño de grano de la muela: Solo desde el factor geométrico, cuanto más fino el tamaño de grano de la muela, menor el valor de rugosidad superficial del rectificado. Sin embargo, cuando las partículas abrasivas son demasiado finas, no solo la muela se bloqueará fácilmente con residuos abrasivos, sino que si la conductividad térmica no es buena, causará quemaduras y otros fenómenos en la superficie mecanizada, lo que aumentará el valor de rugosidad superficial.
(3) Aglutinantes de la muela: Los aglutinantes de la muela incluyen resinas, metales, cerámicas, etc., y las resinas son ampliamente usadas. Para muelas de grano grueso, se puede usar aglutinante vitrificado. Los aglutinantes metálicos y cerámicos son un aspecto importante de la investigación en el campo del rectificado de precisión.
8. Qué es el rectificado ultraprecisión
El rectificado ultraprecisión se refiere a un método de rectificado con muela con una precisión de mecanizado inferior a 0,1mm y una rugosidad superficial inferior a Ra0,025mm. Procesamiento de materiales duros y frágiles como cerámicas y vidrio.
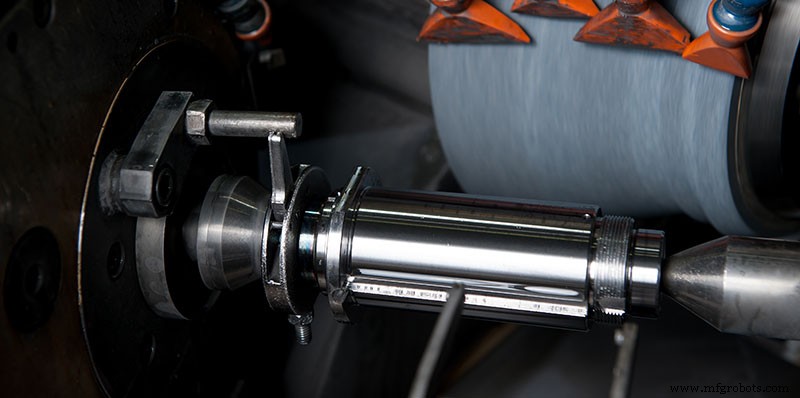
Mecanismo de rectificado ultraprecisión:
(1) Las partículas abrasivas pueden considerarse como un cuerpo elástico con soporte elástico y un filo de corte de gran ángulo de ataque negativo. El soporte elástico es un aglutinante. Aunque las partículas abrasivas tienen dureza considerable y su propia deformación es muy pequeña, en realidad siguen siendo elastómeros.
(2) La profundidad de corte del filo de corte de la partícula abrasiva aumenta gradualmente desde cero, y luego disminuye gradualmente a cero después de alcanzar el valor máximo.
(3) Todo el proceso de contacto entre partículas abrasivas y la pieza de trabajo es seguido por zona elástica, zona plástica, zona de corte, zona plástica y zona elástica.
(4) En el rectificado ultraprecisión, la microacción de corte, flujo plástico, acción de destrucción elástica y acción de deslizamiento aparecen en secuencia según el cambio de condiciones de corte. Cuando el filo es afilado y tiene una cierta profundidad de rectificado, el efecto de microcorte es fuerte; si el filo no es lo suficientemente afilado, o la profundidad de rectificado es demasiado somera, ocurrirán flujo plástico, daño elástico y deslizamiento.
Características del Rectificado Ultraprecisión:
(1) El rectificado ultraprecisión es un proyecto sistemático.
(2) La muela superabrasiva es la herramienta principal para el rectificado ultraprecisión.
(3) El rectificado ultraprecisión es un tipo de proceso de microcorte ultra.
Aplicaciones del rectificado ultraprecisión:
(1) Rectificado de materiales metálicos como acero y sus aleaciones, especialmente acero endurecido tratado por temple.
(2) Materiales duros y frágiles que pueden usarse para rectificar no metales. Por ejemplo, cerámicas, vidrio, cuarzo, materiales semiconductores, materiales de piedra, etc.
(3) Actualmente, hay principalmente rectificadoras cilíndricas, rectificadoras de superficie, rectificadoras internas, rectificadoras de coordenadas y otras rectificadoras ultraprecisión, usadas para rectificado ultraprecisión de círculos exteriores, planos, orificios y sistemas de orificios.
(4) El rectificado ultraprecisión y el procesamiento ultraprecisión de abrasivo libre se complementan.
Proceso de manufactura
- 8 conceptos erróneos sobre la Gestión del Cambio (MOC) — Por qué MOC importa para todas las empresas
- Problemas de Generadores Industriales: Identifica y Resuelve los Fallos Más Comunes
- Rectificado Sin Centros (Centerless Grinding): Explicación y Diferencias con Rectificado Convencional
- Cuatro Técnicas Comprobadas para Electrodeposición Parcial
- Servicios de Rectificado de Superficies de Precisión: Proceso Experto y Calidad
- Factores Críticos que Influyen en el Rendimiento del Rectificado Superficial
- Bruñido (Honing): Definición, Proceso y Herramientas Esenciales
- Rectificado Electroquímico Explicado: Cómo Funciona y Beneficios Clave
- Problemas Comunes en Archivos Gerber y Soluciones Expertas
- Guía experta para diagnosticar y solucionar problemas comunes en reguladores de presión
- Problemas Comunes del Sistema de Refrigeración del Coche y Cómo Diagnosticarlos