



Avanzando RAPM con PtFS: Acelerando la fabricación de compuestos
Introducción
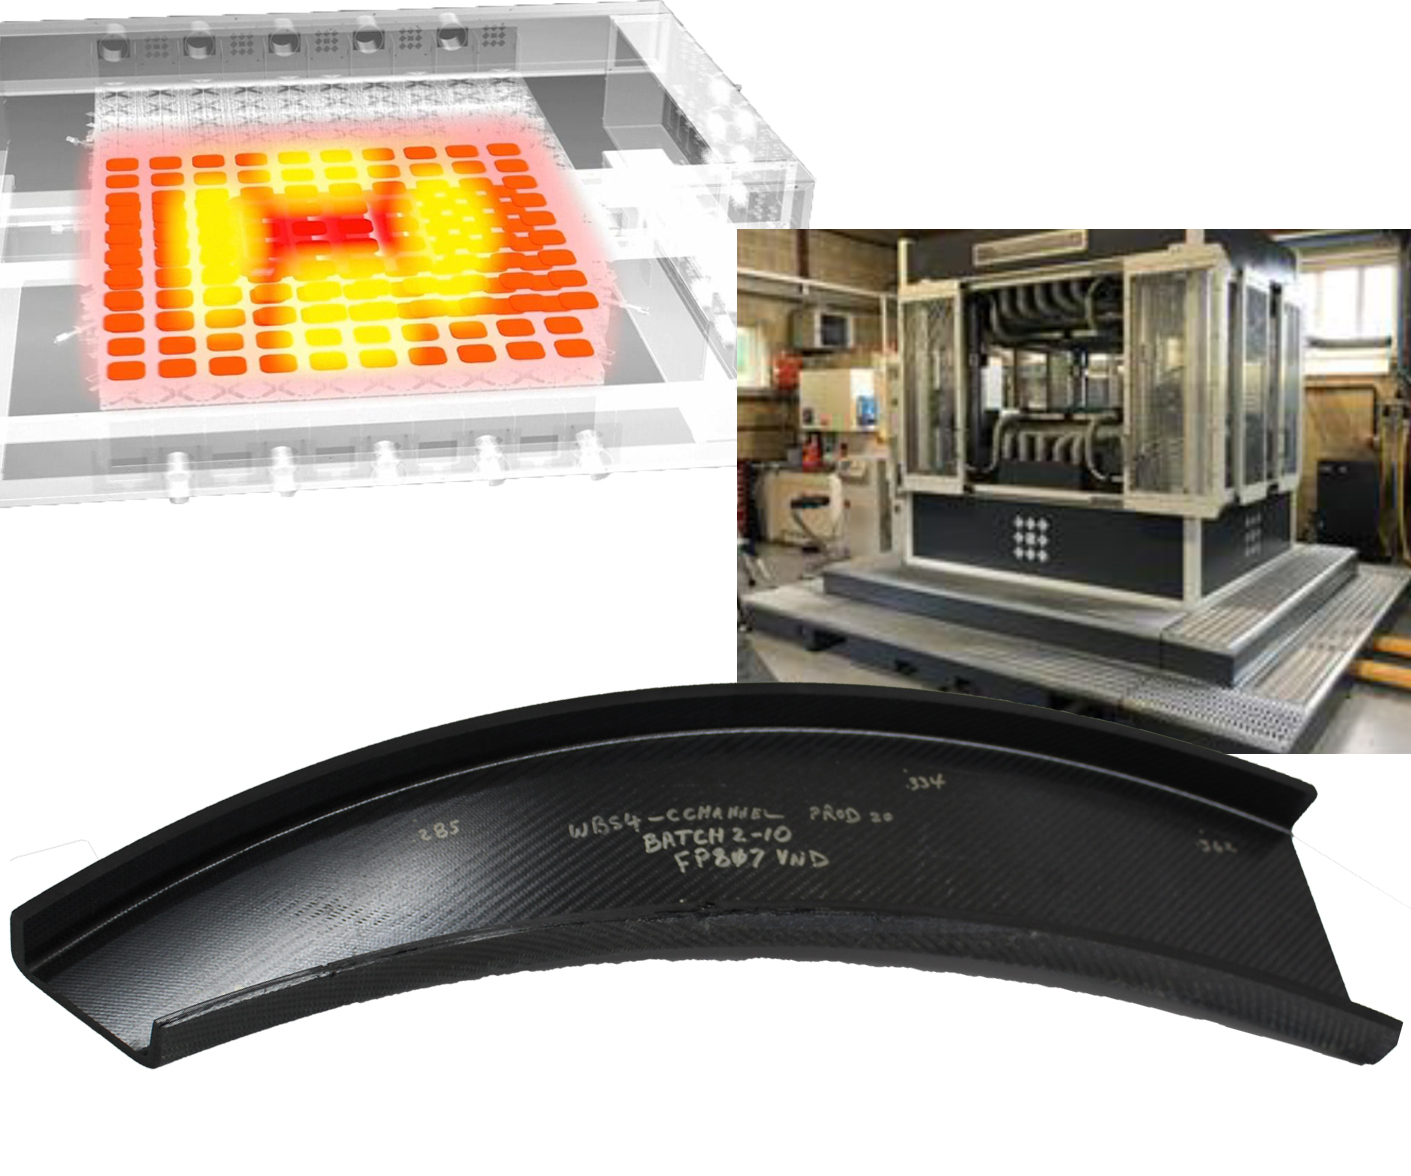
Este blog es una barra lateral en línea para el artículo de mayo 2020 «Revolucionando el paradigma de costes de compuestos, Parte 2: Conformado», que discute el programa RApid high-Performance Manufacturing (RAPM, pronunciado «wrap-em») liderado por The Boeing Co. (Chicago, Illinois, EE. UU.), la parte de «conformado» del programa Tailorable Feedstock and Forming (TFF) de DARPA para permitir la fabricación rápida, de bajo coste y ágil de piezas compuestas pequeñas y de forma compleja.
Las tres vías de material y proceso en el programa RAPM —infusión de resina, preimpregnado termofijo y conformado termoplástico— incluyeron ensayos usando un sistema de control y tooling de calefacción pixelada Production to Functional Specification (PtFS), suministrado por Surface Generation, y ubicado en Boeing R&T en St. Louis (ver tabla a continuación).
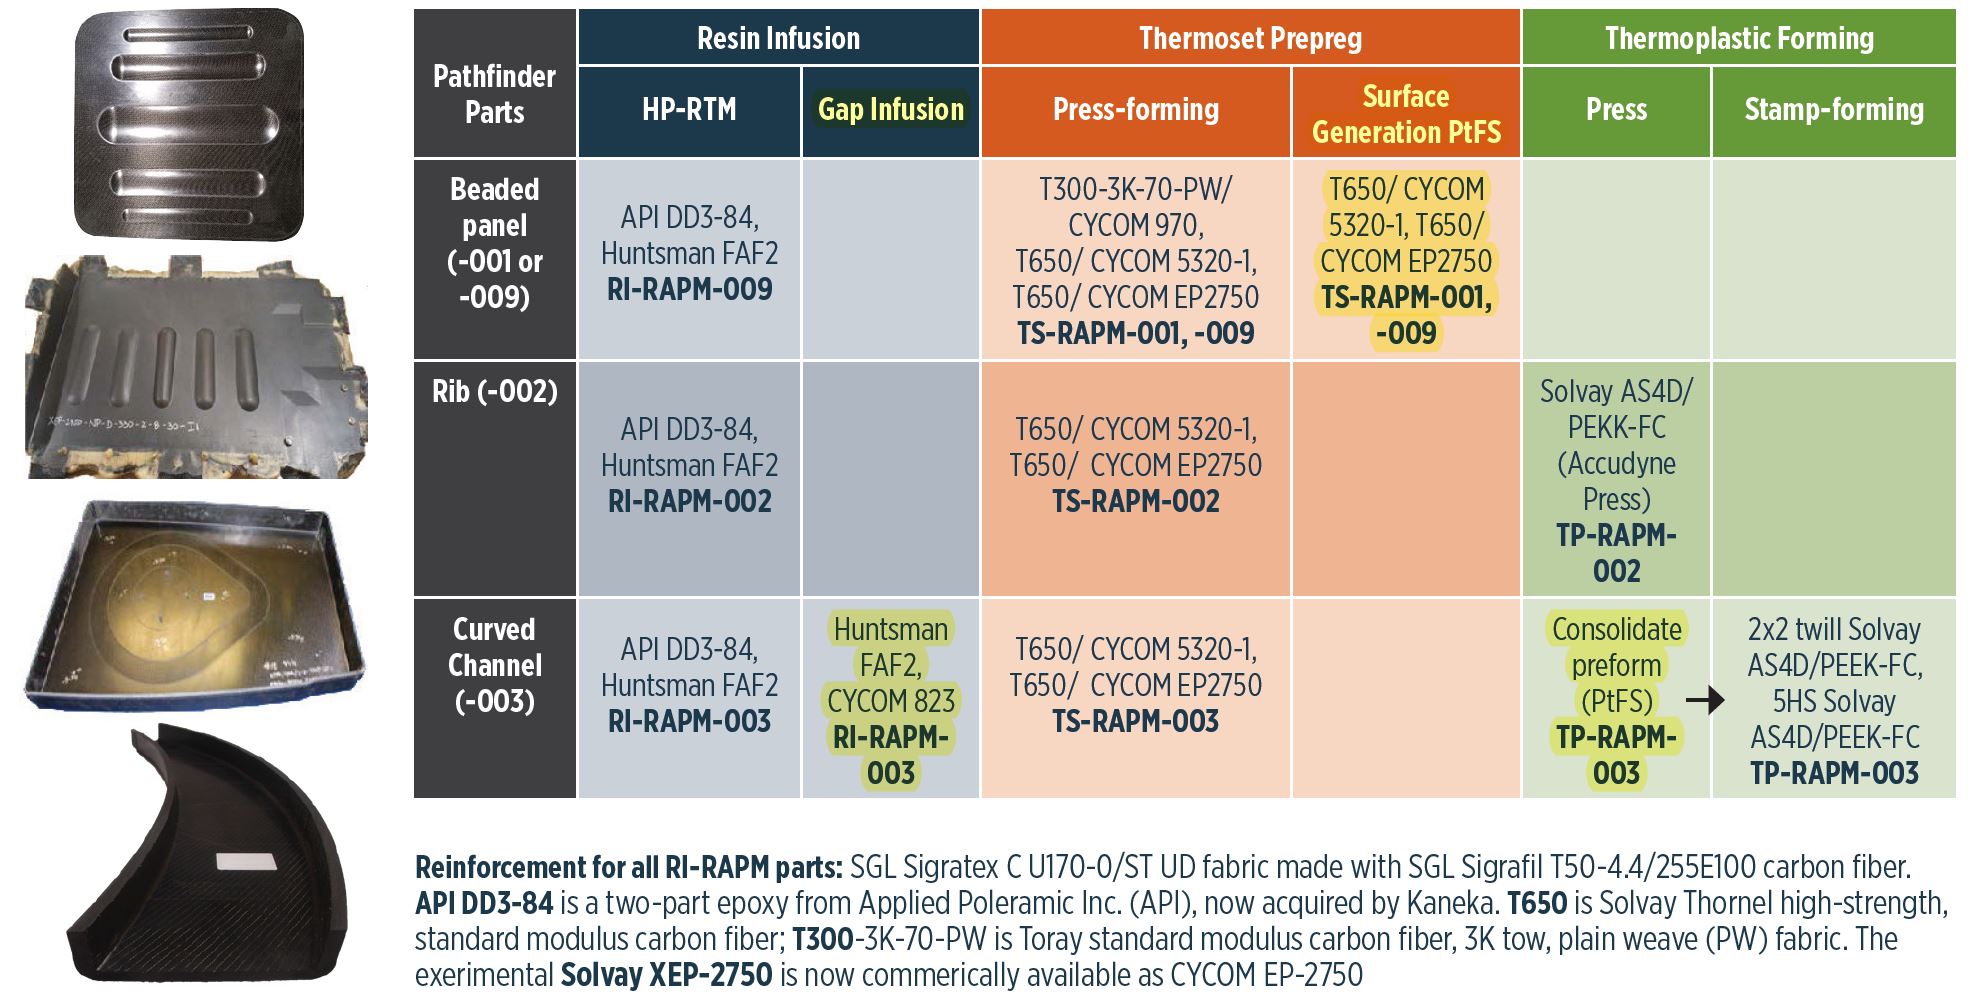
Tenga en cuenta que PtFS se ha comercializado desde hace años. Este blog trata sobre el desarrollo de proceso de RAPM usando el sistema PtFS. Referencias para este blog incluyen:
- Artículo técnico y presentación en diapositivas de SAMPE 2019 (20-23 mayo, Charlotte, Carolina del Norte), «Development of Scalable Dynamic Control Architectures for Flexible Composites Manufacturing Work Cells» por Steven M. Shewchuk1, Ben Halford2, Michael P. Matlack1, Andrew Sharpe2 y Pete Massey2. 1The Boeing Company, St. Louis, Missouri, EE. UU. 2Surface Generation Ltd. (Rutland, Reino Unido).
- Artículo técnico SAMPE 2020, «Compression Molding of Complex Thermoset Laminates» por Travis R. Adams, Timothy J. Luchini, Jared B. Hughes, Steven M. Shewchuk, Adam Martinez y Gail Hahn, The Boeing Company.
Componentes del sistema PtFS
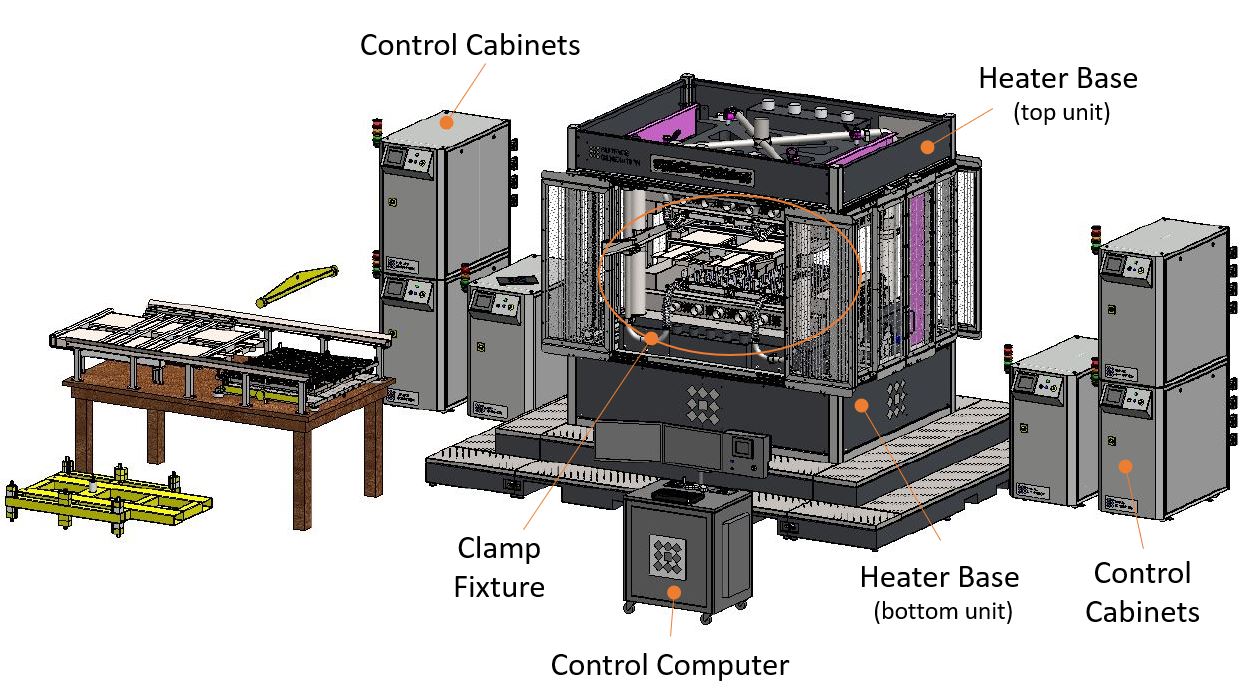
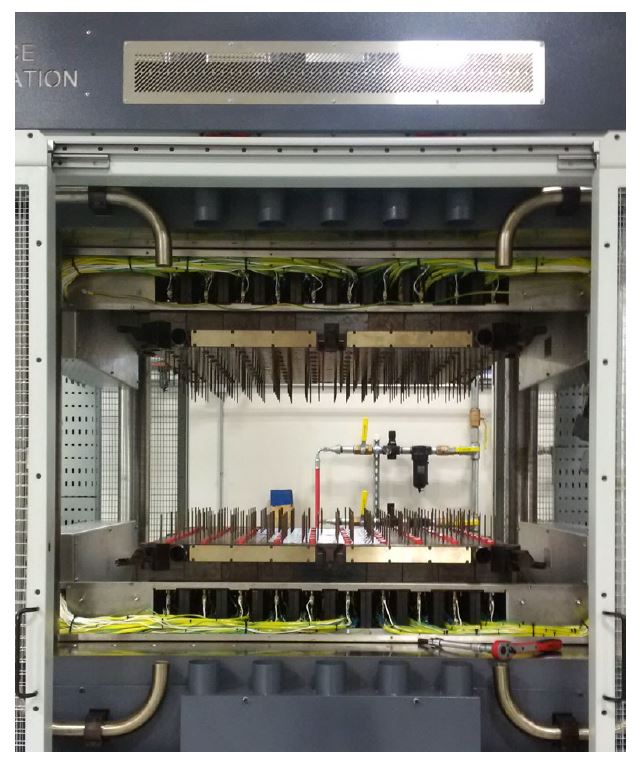
El sistema PtFS es modular y puede ser completamente autónomo o usar partes de infraestructura existente. Para presión de compactación/consolidación, el sistema puede usar una prensa hidráulica existente o un dispositivo de sujeción de herramienta accionado hidráulicamente. La celda PtFS de Boeing St. Louis está equipada con este último, un dispositivo de sujeción de 150 toneladas métricas diseñado por Surface Generation. Esta celda de moldeo acomoda un volumen de pieza de 750 x 750 x 100 milímetros.
La celda PtFS de Boeing St. Louis incluye control de posición y presión. «El software Orchestrator de Surface Generation se usa para controlar la celda de trabajo CF-OaO-RAPM PtFS», señala la técnica de Boeing e investigadora principal de RAPM Gail Hahn. «Cada herramienta se calibra en el sistema mediante ajuste de desplazamiento y presión. La calibración de presión se realiza para ajustar la hidráulica a las presiones esperadas que la herramienta experimentará durante el procesamiento. La calibración de separación de herramienta y desplazamiento se hace para establecer la posición de apertura/cierre de la herramienta así como las regiones de cierre lento/rápido, que protegen la cara de la herramienta durante control manual y automático». Las mediciones posicionales se completan con cuatro potenciómetros de cuerda, explica el ingeniero de materiales compuestos e investigador de RAPM de Boeing Steven Shewchuk. «Cada uno está ubicado en una guía del dispositivo de sujeción para medir la posición de la platina y también proporcionar un método de seguridad para identificar descarrilamiento de la platina durante la operación. El control de presión se completa con un solo transductor de presión en línea para proporcionar control de realimentación a la bomba hidráulica del dispositivo de sujeción».
Encima y debajo del dispositivo de sujeción están las unidades base de calefacción superior e inferior. Estas contienen todos los componentes de calefacción/enfriamiento y operan en respuesta a salidas de los gabinetes de control (tres gabinetes para cada unidad base de calefacción en la configuración de Boeing). Las caras de herramienta se diseñan para cada unidad base de calefacción e instalan usando un sistema de riel y carga.
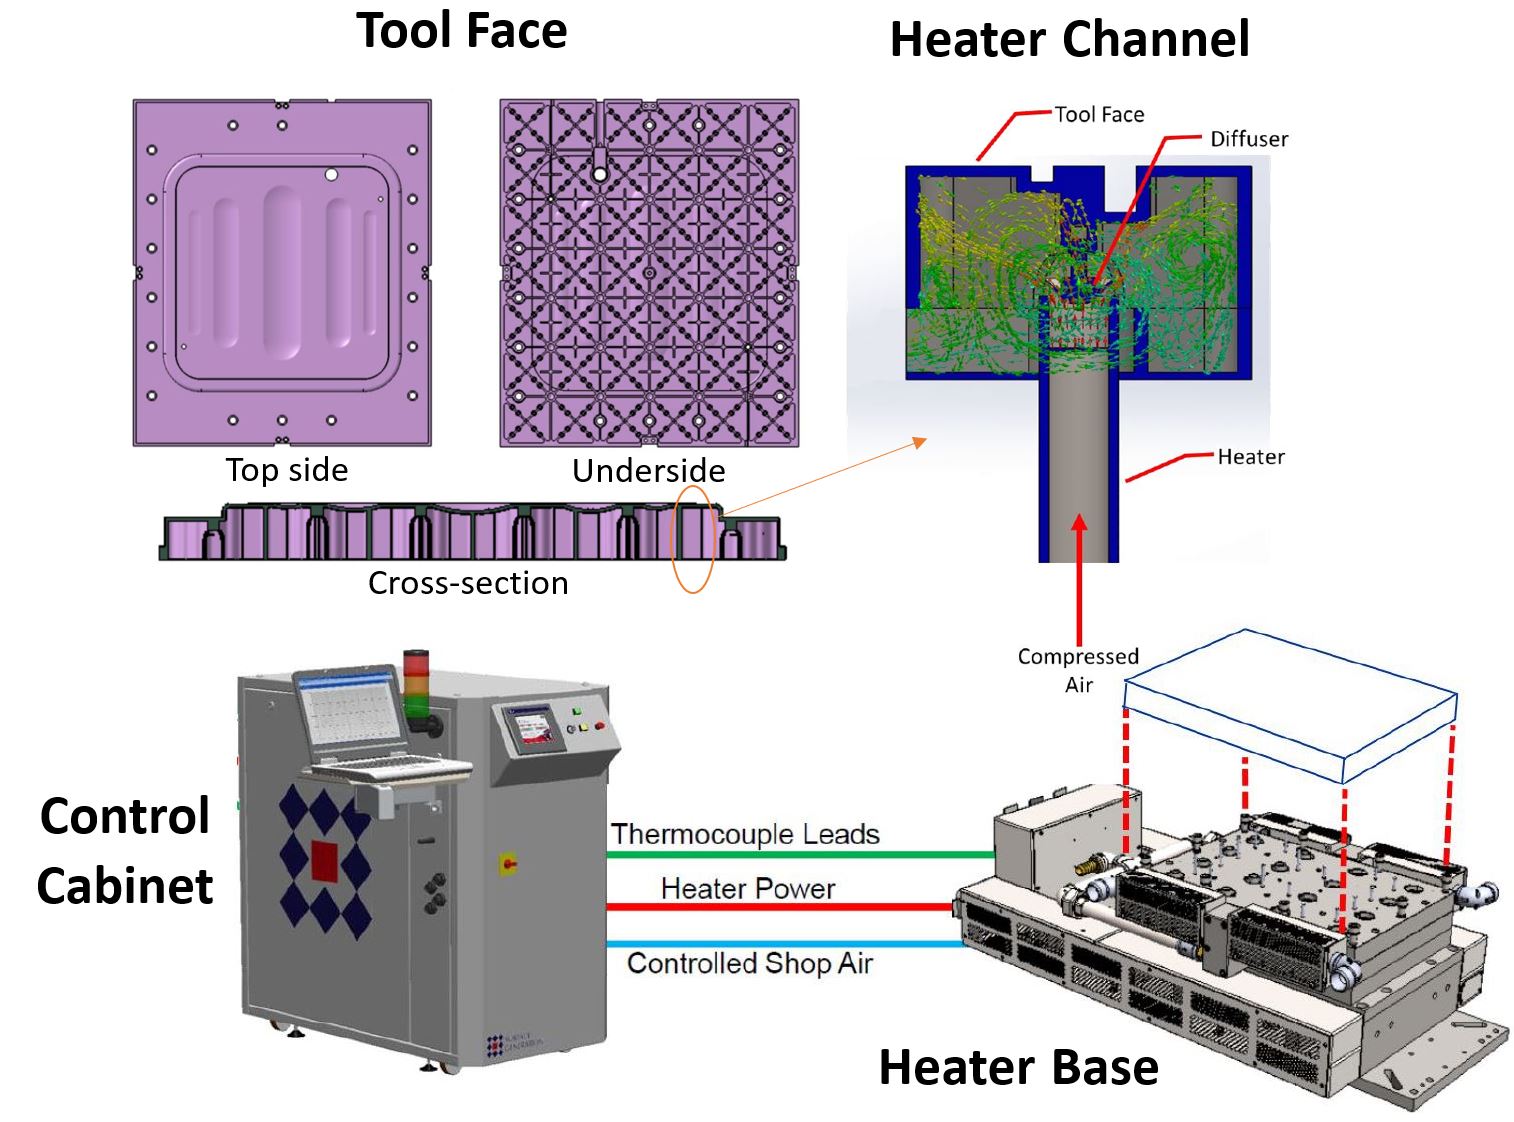
Cada cara de herramienta se calienta y enfría usando aire comprimido dirigido al reverso de cada cara de herramienta y dispersado vía un difusor. Cada conjunto de caras de herramienta metálicas emparejadas se divide en 180 canales de calefacción individualmente controlables —90 para la cara superior y 90 para la inferior. Los canales de calefacción están espaciados 10,0 centímetros en una cuadrícula a lo largo de cada cara de herramienta. Cada canal tiene un calentador, una fuente de aire comprimido de dos etapas y dos termopares de realimentación que son de muelle para asegurar contacto íntimo con el reverso de la cara de herramienta. La calefacción de las caras de herramienta RAPM usó 1 pie cúbico por minuto de aire comprimido por canal de calefacción mientras el enfriamiento usó 3 pies cúbicos por minuto.
Caras de herramienta
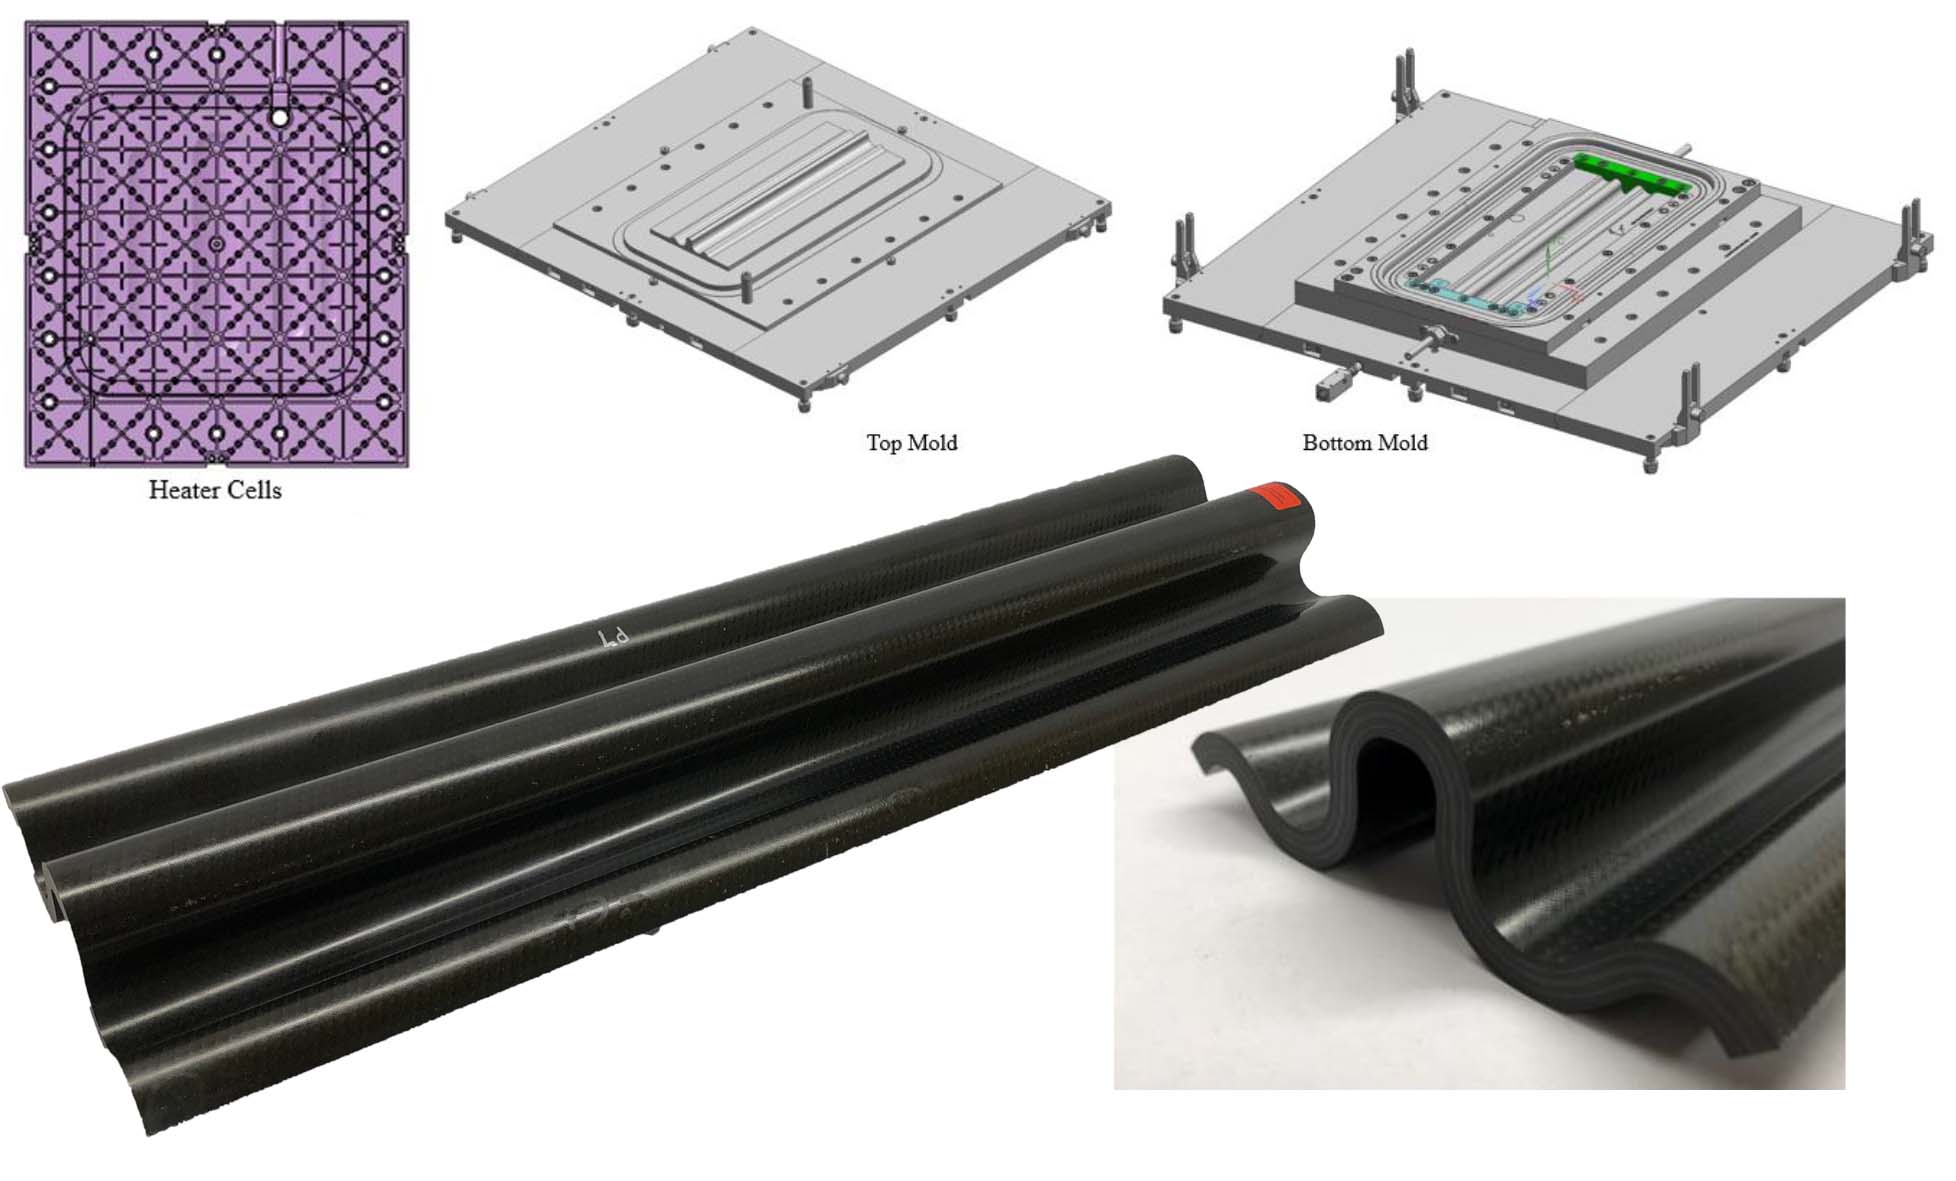
Las caras de herramienta en RAPM se mecanizaron de acero de herramienta a un espesor de ≈3 milímetros. La cara de herramienta inferior para TS-RAPM-001-201 se muestra en la esquina superior izquierda de la figura anterior. La parte superior de la cara de herramienta parece una herramienta de estampado estándar, pero el reverso revela los canales de calefacción.
Las caras de herramienta de geometrías aceptables pueden cambiarse con otras caras diseñadas para la misma unidad base de calefacción. La herramienta necesitará las mismas dimensiones de canal de calefacción, ubicación aproximada de termopares y una profundidad que caiga dentro del recorrido del termopar de muelle.
El sistema de carga por riel usado para cambiar una cara de herramienta alinea los 180 termopares de realimentación de muelle en manguitos en el reverso de la cara de herramienta. Pines alinean la cara de herramienta y permiten la carga sin control preciso de carretilla. El cambio de herramienta puede completarse en 2-4 horas con dos operadores incluyendo desmontaje y remontaje de la cara de herramienta en su marco.
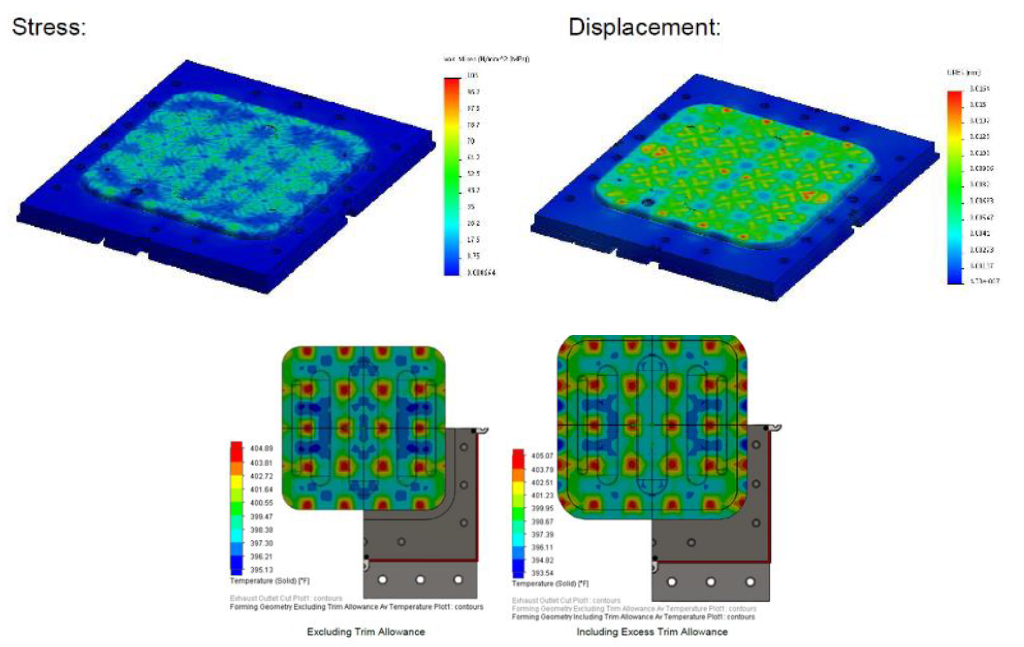
Se mecaniza la mayor cantidad de material posible para reducir masa térmica y mejorar tasas de calefacción y enfriamiento. Por esta razón, cada cara de herramienta usada en RAPM requirió análisis de elementos finitos (FEA) estructural para determinar si la cara de herramienta podía sobrevivir a la temperatura y presión de procesamiento. Las caras de herramienta se optimizaron usando FEA lineal y no lineal así como análisis térmico de dinámica de fluidos computacional (CFD) en estado estable y transitorio. Este último ayudó a asegurar calefacción uniforme de la herramienta. Tanto el espesor de la herramienta como los difusores de aire dentro de cada canal de calefacción se modificaron para mejorar la uniformidad de temperatura. Un bucle iterativo entre FEA y CFD permitió adaptar la geometría para ayudar a mantener la temperatura deseada de la cara de herramienta mientras se cumplían los factores de seguridad requeridos para el soporte de la cara de herramienta.
Zonas de calefacción y control de temperatura
Los canales de calefacción se agrupan típicamente en zonas, con el número de canales por zona especificado por pieza. Cada zona tiene un perfil de calefacción asociado y se pueden establecer tolerancias dentro y entre zonas según se requiera. Esto permite que todos los calentadores en cada zona calienten, enfríen o mantengan temperatura siguiendo su perfil de calefacción prescrito variando dinámicamente los niveles de potencia del calentador y tasas de flujo de aire comprimido.
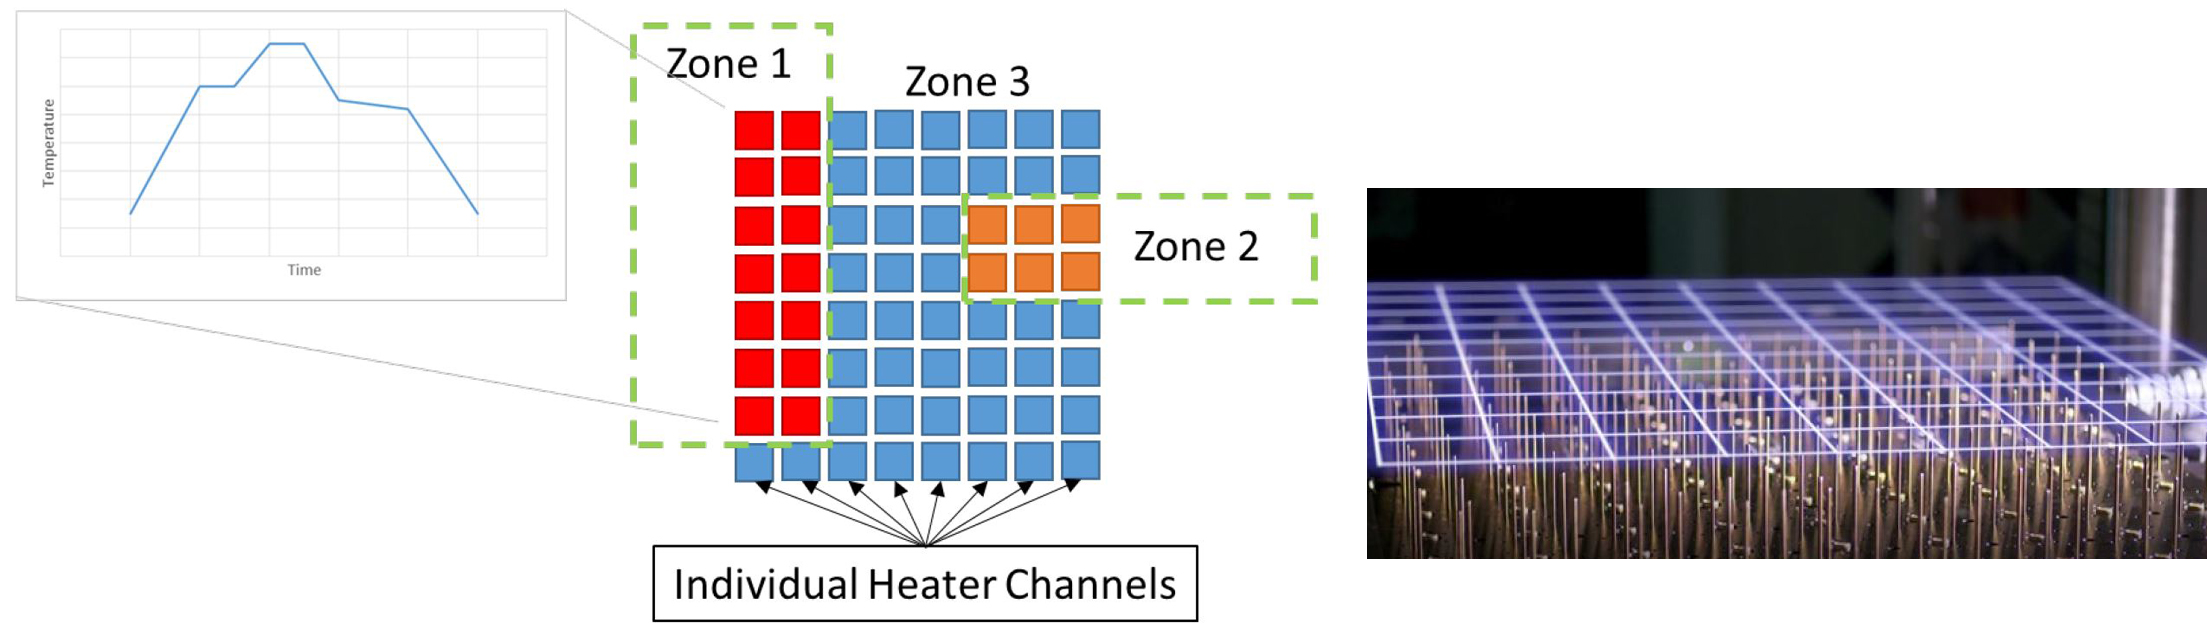
Aunque el software de control del equipo PtFS tiene estrategias de calefacción analógicas y digitales que pueden adaptarse a diferentes escenarios, la celda RAPM usa control analógico. Esto requiere auto-ajuste del sistema para determinar niveles de potencia del calentador a temperaturas objetivo. Los niveles de potencia para cada calentador se establecen para prevenir sobrepaso o infra-paso durante rampas de calefacción/enfriamiento y mantener puntos de ajuste de temperatura. El auto-ajuste determina automáticamente valores constantes para un método de control Proporcional Integral Derivativo modificado para cada canal de calefacción a cada temperatura especificada. Una vez completado el auto-ajuste, se pueden escribir perfiles de calefacción para cada zona. Todos los perfiles térmicos se verificaron para asegurar que la pieza compuesta estuvo expuesta a temperaturas dentro de ±5,5 °C (±10 °F) del punto de ajuste deseado.
La celda PtFS de Boeing tiene una temperatura máxima de 440 °C. Inicialmente, cuando Boeing procesaba múltiples ciclos de alta temperatura en un día, hubo preocupación de que ciertos componentes pudieran dañarse por falta de enfriamiento entre ciclos de procesamiento. Sin embargo, el sistema de enfriamiento se actualizó en sept-oct 2019, incluyendo capacidad adicional de ventilador para extracción de calor. Con este enfriamiento mejorado, la celda puede procesar continuamente a 440 °C.
Usando un gran volumen de aire comprimido a temperatura ambiente como método de enfriamiento, el enfriamiento de la cara de herramienta fue rápido cerca del extremo superior del rango de temperatura pero se ralentizó significativamente al alcanzar 60 °C (140 °F). Durante el calentamiento a temperaturas termoplásticas (>350 °C), la temperatura de la cara de herramienta subió a una tasa media de 41 °C/min (74 °F/min). Durante el enfriamiento de la misma corrida, la tasa media máxima de enfriamiento fue 36 °C/min (65 °F/min). Usar aire comprimido para enfriamiento proporcionó una rampa de enfriamiento más continua y combinado con gestión térmica activa (es decir, calefacción cuando se requiere), la temperatura permaneció bastante lineal durante el enfriamiento.
Estampado isotérmico de preimpregnado termofijo
Los primeros ensayos de pieza usando la celda de trabajo PtFS fueron para paneles de acceso con cuentas TS-RAPM-001 hechos con moldeo por compresión de preimpregnado termofijo (estampado). La herramienta para esta pieza ocupa 112 de los 180 canales en la celda de trabajo RAPM PtFS. Esto incluye 56 canales en la cara superior y 56 en la inferior. La pieza real, sin embargo, no cubre la totalidad de esa herramienta —sino solo 30 de esos 56 canales para cada cara, superior e inferior. La figura siguiente muestra la colocación de los 78 termopares (TCs) usados para piezas RAPM-001 —39 para la cara superior y 39 para la inferior con la misma colocación para ambas. El número de TCs comprende uno por celda (canal de calefacción) más TCs adicionales en regiones calientes y frías identificadas en el análisis térmico CFD.
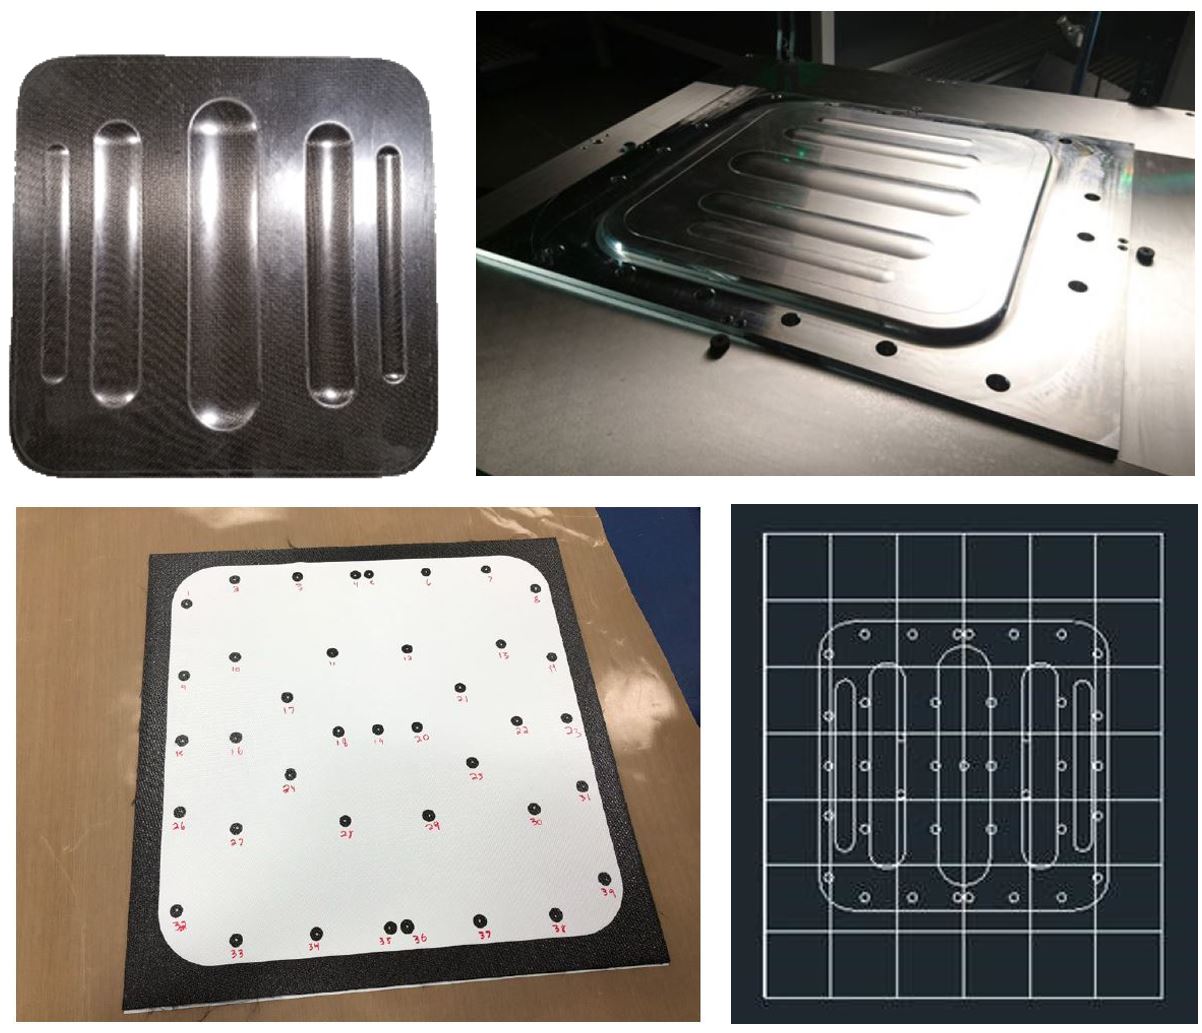
La cara de herramienta vacía se probó para uniformidad de temperatura y la prueba se repitió después de incrustar termopares en el punto medio de un laminado de 16 capas de fibra de carbono tejida/epoxi. Una vez que se añade material compuesto, la distribución de temperatura de la cara de herramienta se vuelve más ajustada ya que el compuesto actúa como camino de transferencia de calor. Además, la uniformidad de temperatura dentro del laminado compuesto era más ajustada que las lecturas de la cara de herramienta. El único TC en Corrida 1 (ver figuras abajo, parte superior del gráfico a la derecha) que osciló por encima del rango de temperatura deseado estaba cerca del borde de la pieza y se sospecha fue causado por fluctuaciones de temperatura de celdas vecinas fuera de la línea de recorte de la pieza.
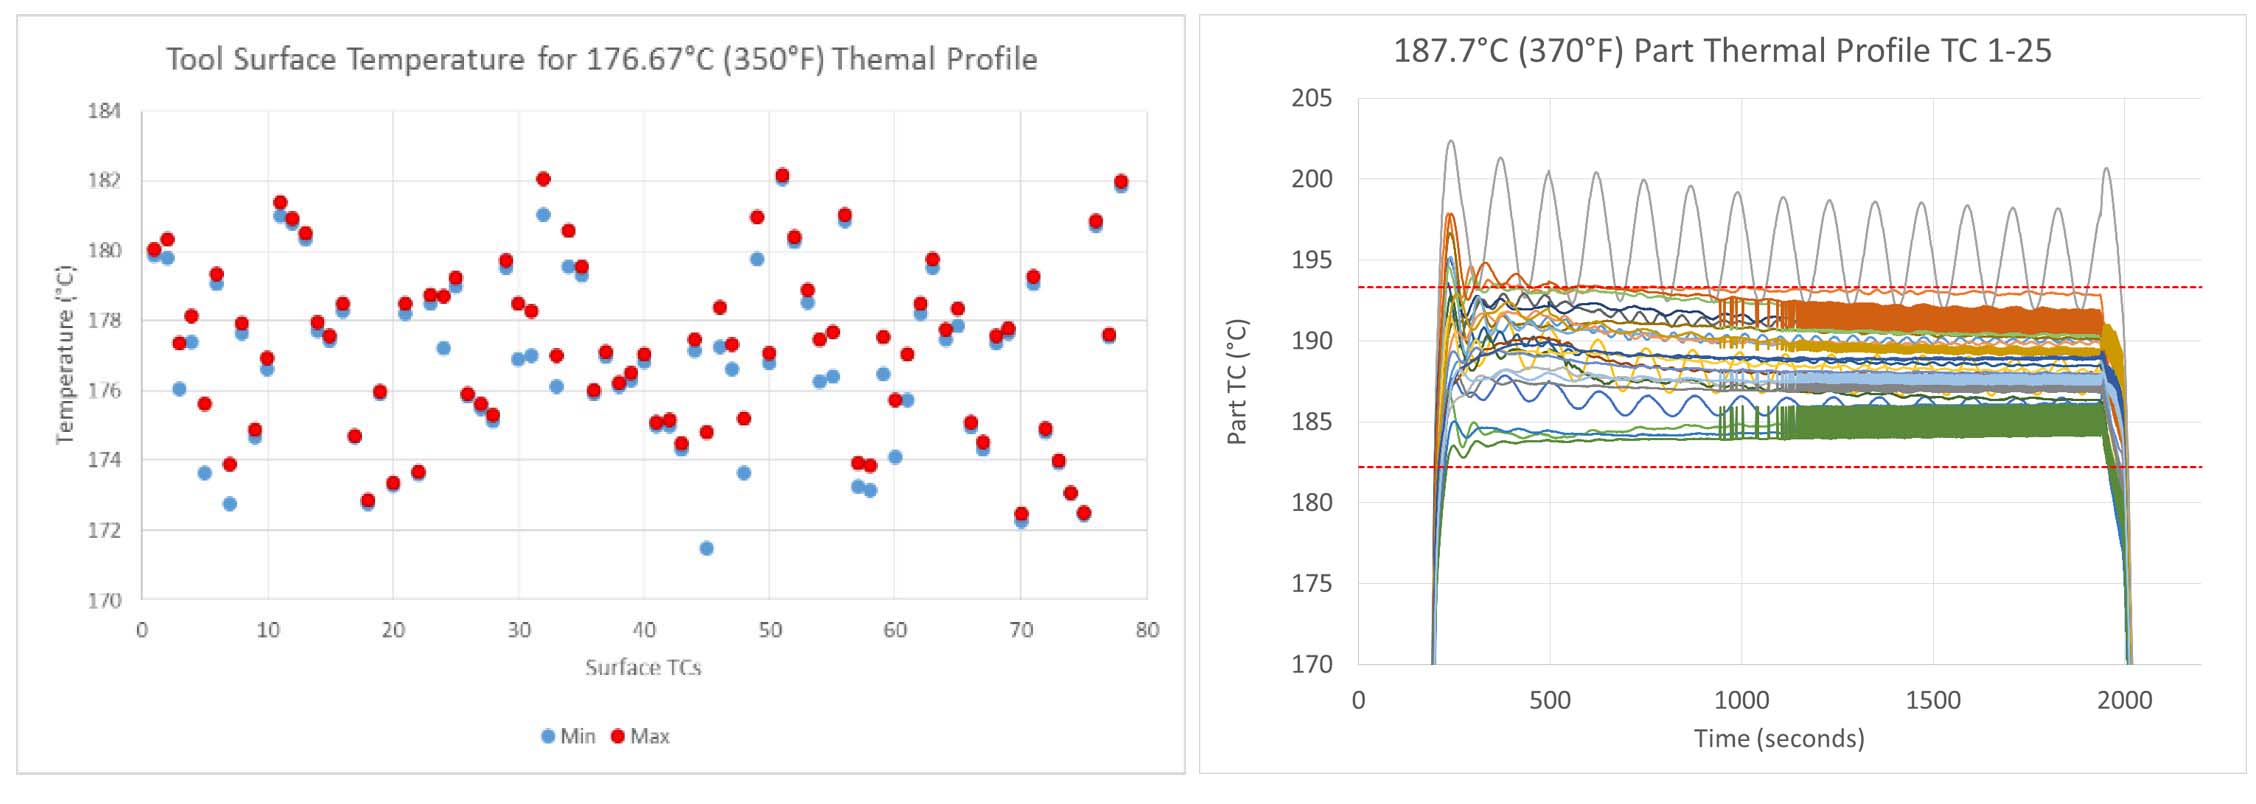
El moldeo por compresión isotérmico del procesamiento mantuvo la herramienta a 176,7 °C (350 °F) dentro de la tolerancia ±5,5 °C (±10 °F). Para TS-RAPM-001, se siguió la siguiente secuencia:
- El sistema calienta a 187,7 °C en aprox. 8 minutos
- Carga compuesta en herramienta caliente
- Herramienta cerrada a las 12:09 (por ejemplo)
- 30 minutos tiempo en herramienta para gelificar el compuesto
- Primera etapa de presión: calentamiento rápido inicial de la carga minimizando expulsión de resina
- Segunda etapa de presión: rampa a 300 psi para asegurar buena consolidación y prevenir crecimiento de vacíos
- Retirar compuesto «verde» de herramienta caliente para poscurado
Este proceso logró piezas de alta calidad y demostró tiempos de ciclo más bajos que los procesos de compuestos actuales. Una temperatura de proceso más alta podría gelificar el compuesto aún más rápido pero también podría causar degradación del material y riesgo de exotermia. Esto era una preocupación porque el tooling PtFS no usa gran masa térmica tradicional para absorber exotermia sino que confía en enfriamiento activo del reverso de herramientas de baja masa térmica para disipar la exotermia.
La celda PtFS también se usó para hacer piezas de desafío «wave» TS-RAPM-012. Usando ensayos de desarrollo previos, se determinó curar estas piezas usando un ciclo isotérmico de 30 minutos a 177 °C seguido de poscurado de 2 horas a la misma temperatura. Diferencias de ensayos previos, sin embargo, incluían una geometría más agresiva y una secuencia cuasi-isotrópica usando epoxi CYCOM 5320-1 —estándar para piezas aeroespaciales fuera de autoclave— combinado con capas de fibra de carbono satén de 8 hilos y unidireccional y una capa externa de tejido de fibra de vidrio estilo 108 en un lado. El controlador RAPM PtFS se programó para aplicar una cantidad mínima de presión en el laminado hasta lograr una viscosidad adecuada. Después de este paso inicial, se aplicó presión final para terminar el curado. Un ensayo se poscuró en horno, mientras que el resto se poscuró en el dispositivo de sujeción PtFS para reducir tiempo entre ensayos. Se produjeron múltiples piezas de alta calidad.
Ciclos de temperatura dinámicos para infusión de resina
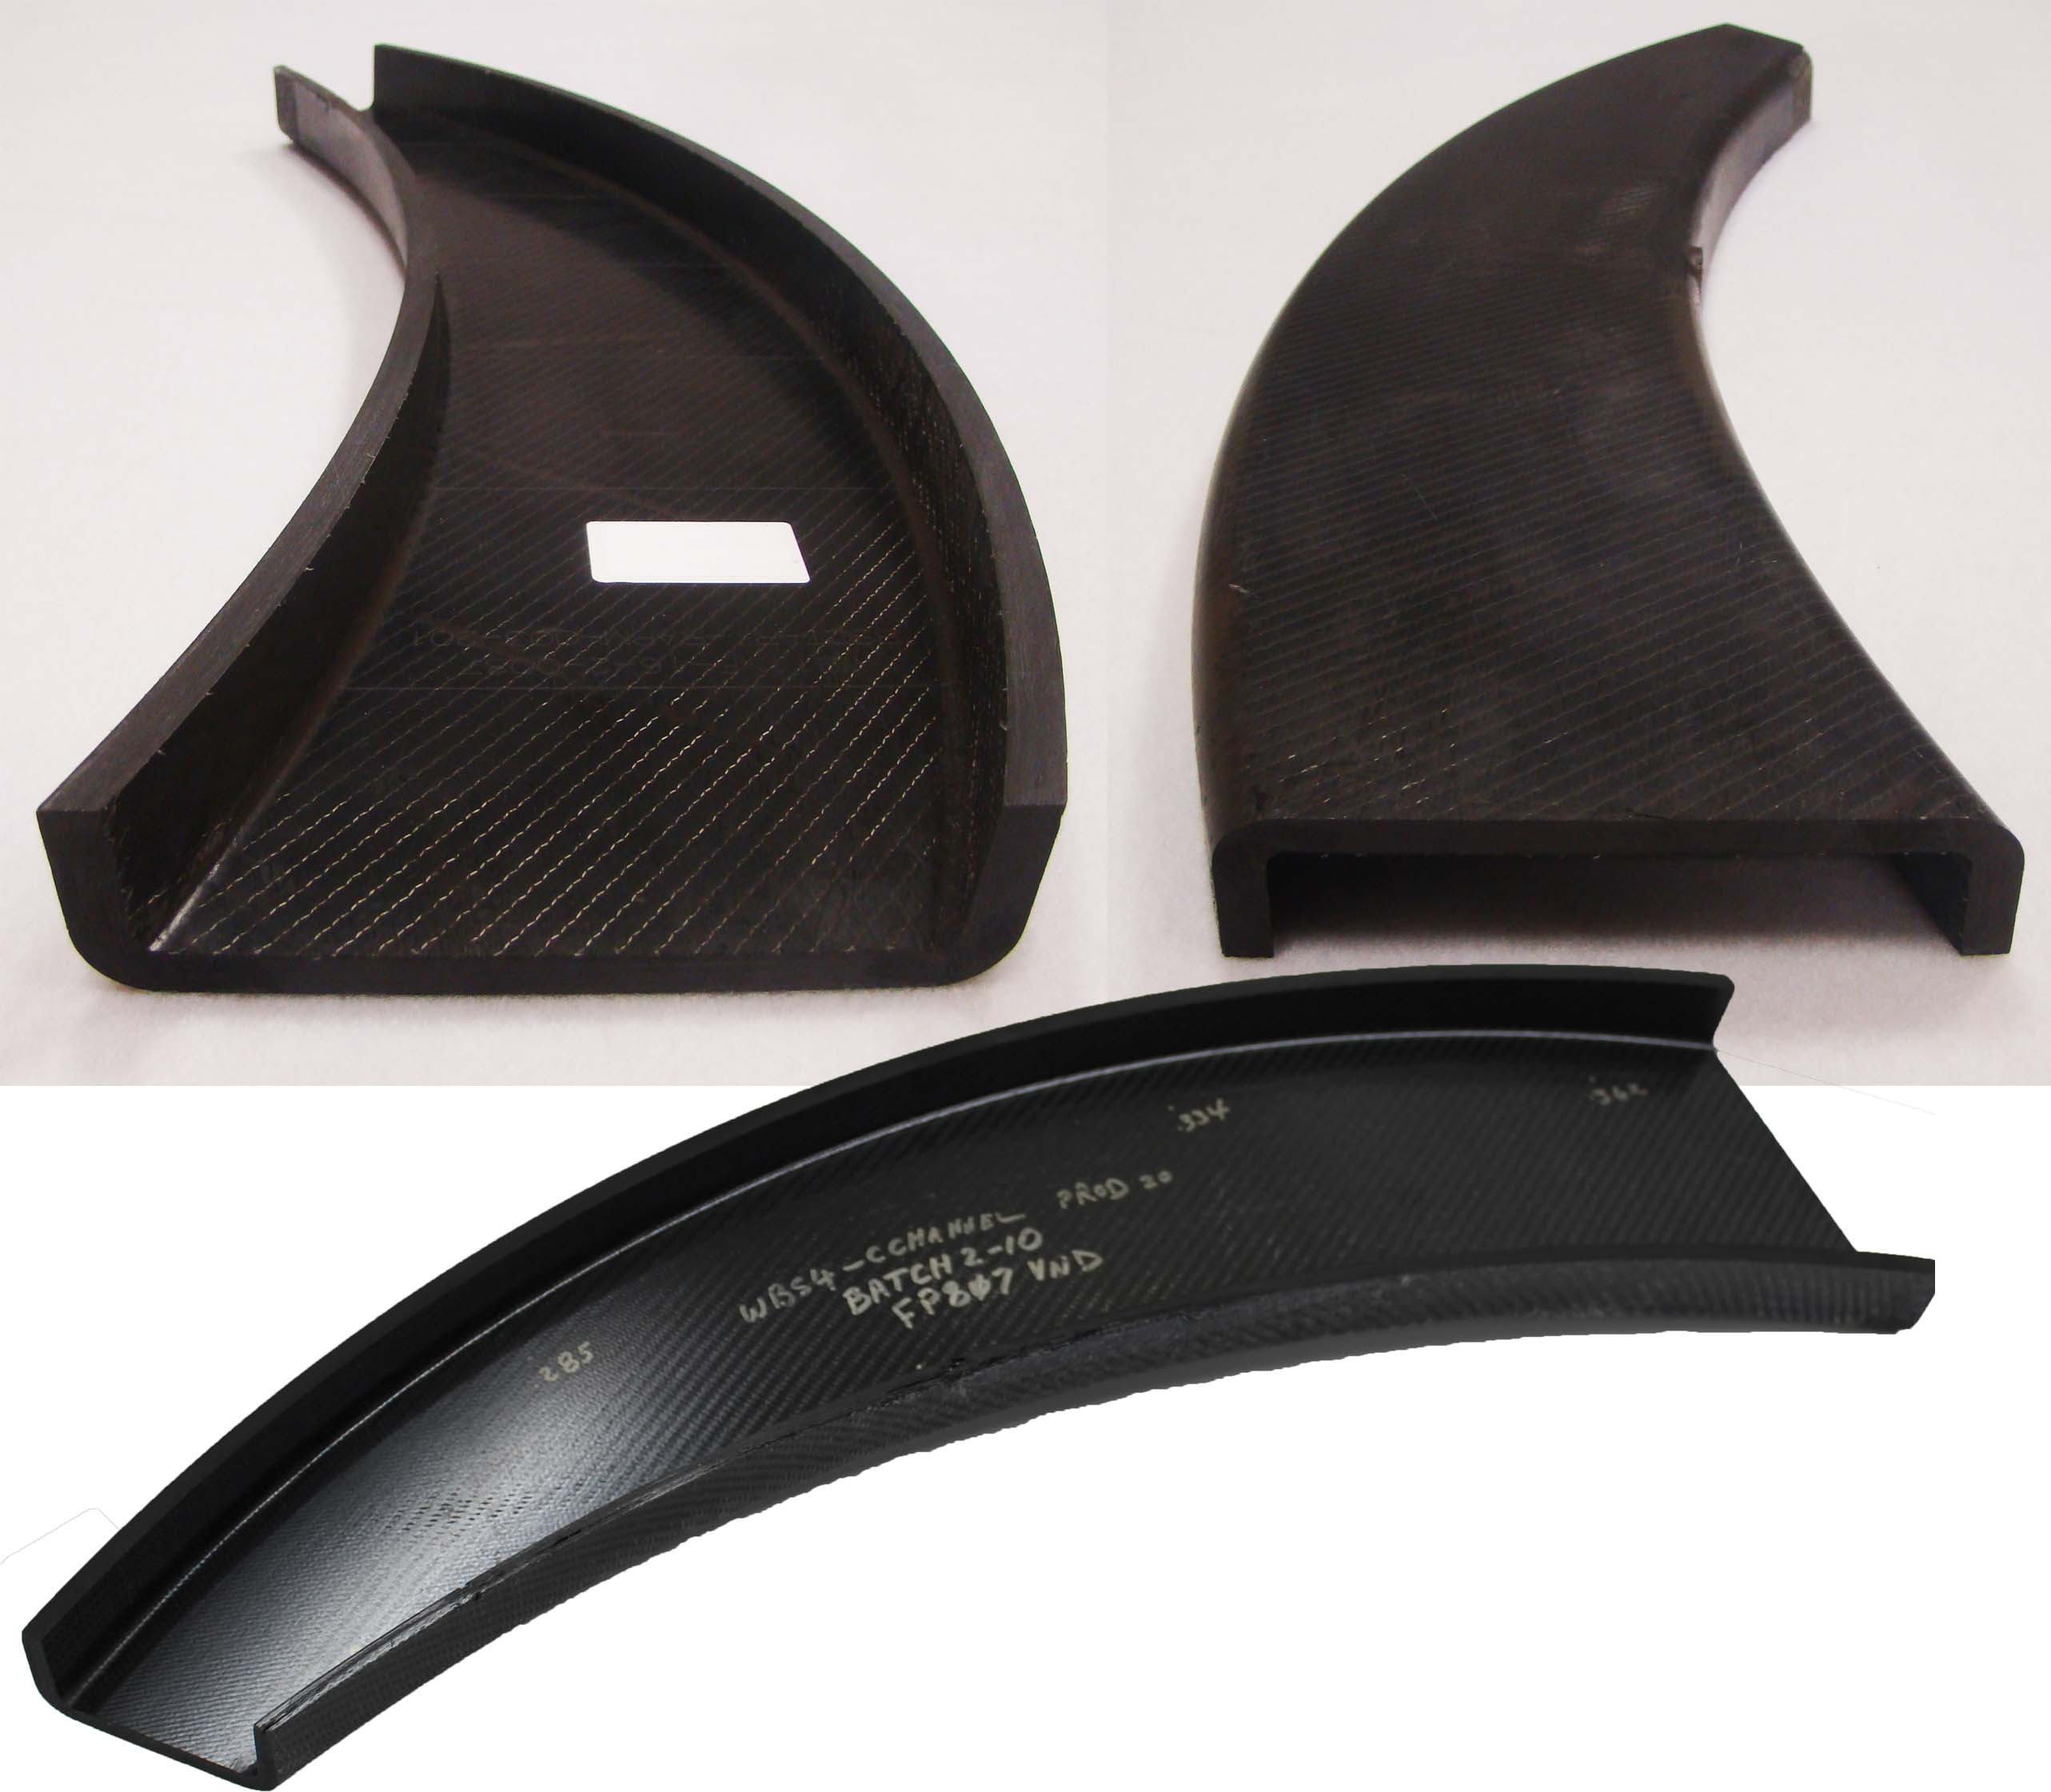
Los ensayos de piezas de infusión de resina usando la celda de trabajo PtFS comenzaron con la pieza de canal en C curvado RI-RAPM-003. Tres sistemas de resina epoxi diferentes se probaron inicialmente:
- Solvay CYCOM 823, infundido a 80 °C y luego rampado a permanencia a 125 °C
- Huntsman FAF2 (sistema de curado rápido) infundido a 100 °C con permanencia a 150 °C
- Applied Poleramic (ahora adquirida por Kaneka) API DD3-84 (también sistema de curado rápido) infundido a 60 °C con temperatura de permanencia de 160 °C.
La preforma de tejido sin crimp se infundió, rampó a 2 °C/min a la temperatura de permanencia especificada y luego se mantuvo 60 minutos antes de enfriar. Para las resinas de curado rápido, a medida que avanzaba la reacción exotérmica, el PtFS aplicó automáticamente enfriamiento activo a regiones específicas de la herramienta para mantener las temperaturas de pieza especificadas.
El equipo PtFS también pudo proporcionar el control posicional para soportar un método de infusión por hueco para las piezas RI-RAPM-003. En este método, la herramienta se cerraba a una altura inicial de la junta de vacío, permitiendo que la herramienta permaneciera abierta 1,3 milímetros durante la infusión. Después de completar la infusión, la herramienta se cerraba la distancia restante para impulsar la resina en la preforma en dirección z. Las piezas se fabricaron con éxito usando este proceso.
Control de temperatura dinámico para estampado termoplástico
El equipo PtFS también se usó para hacer el canal en C curvado RAPM-003 en compuestos termoplásticos. Específicamente, se usó para consolidar una preforma compleja, que pasaba de 32 a 24 capas a lo largo de la pieza, en una carga plana con sección transversal cónica. Las cargas consolidadas se enviaron luego a ATC Manufacturing (Post Falls, Idaho, EE. UU.) que estampó la pieza final con bordes verticales.
El material consolidado para el canal en C curvado TP-RAPM-003 fue un tejido twill 2x2 de fibra de carbono recubierto en polvo con poliéteretercetona (PEEK). La celda de trabajo PtFS se usó para superplásticamente formar una vejiga de magnesio AZ31 sobre la carga termoplástica, calentando la vejiga y carga a una temperatura de proceso PEEK de 400 °C en aprox. 55 minutos.
A esta temperatura de conformado, se aplicó gas argón a la vejiga, que aplicó presión de consolidación al material compuesto termoplástico. La celda luego enfrió la vejiga y carga por debajo de la temperatura de cristalización del PEEK en 30 minutos, para un tiempo de ciclo total de 3 horas.
La diapositiva 11 anterior muestra la progresión en presión aplicada durante el superformado de la vejiga y consolidación del termoplástico —aumentando de 20 psi a 140 psi después de que la vejiga alcanzó la temperatura de superformado, que se mantuvo durante el enfriamiento. Las preformas se consolidaron con éxito y se enviaron a ATC Manufacturing donde se estamparon piezas para esta geometría extremadamente desafiante.
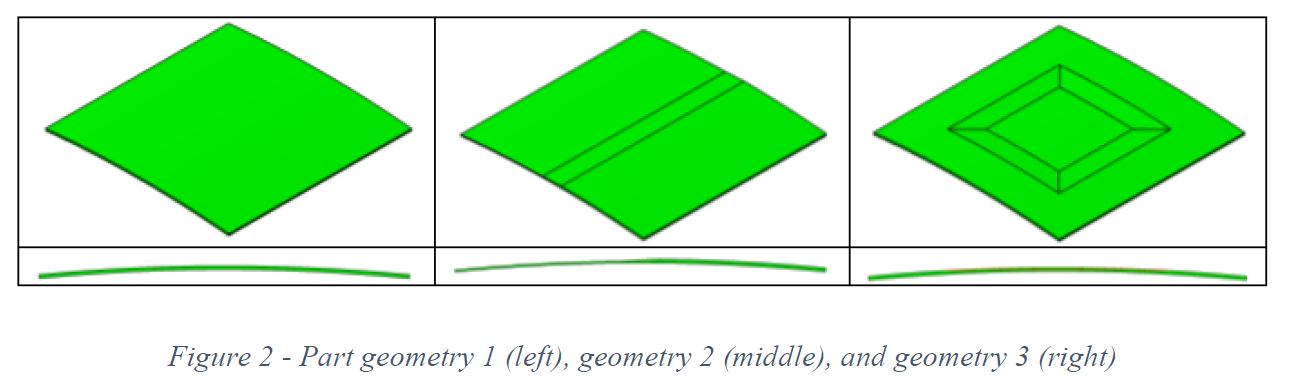
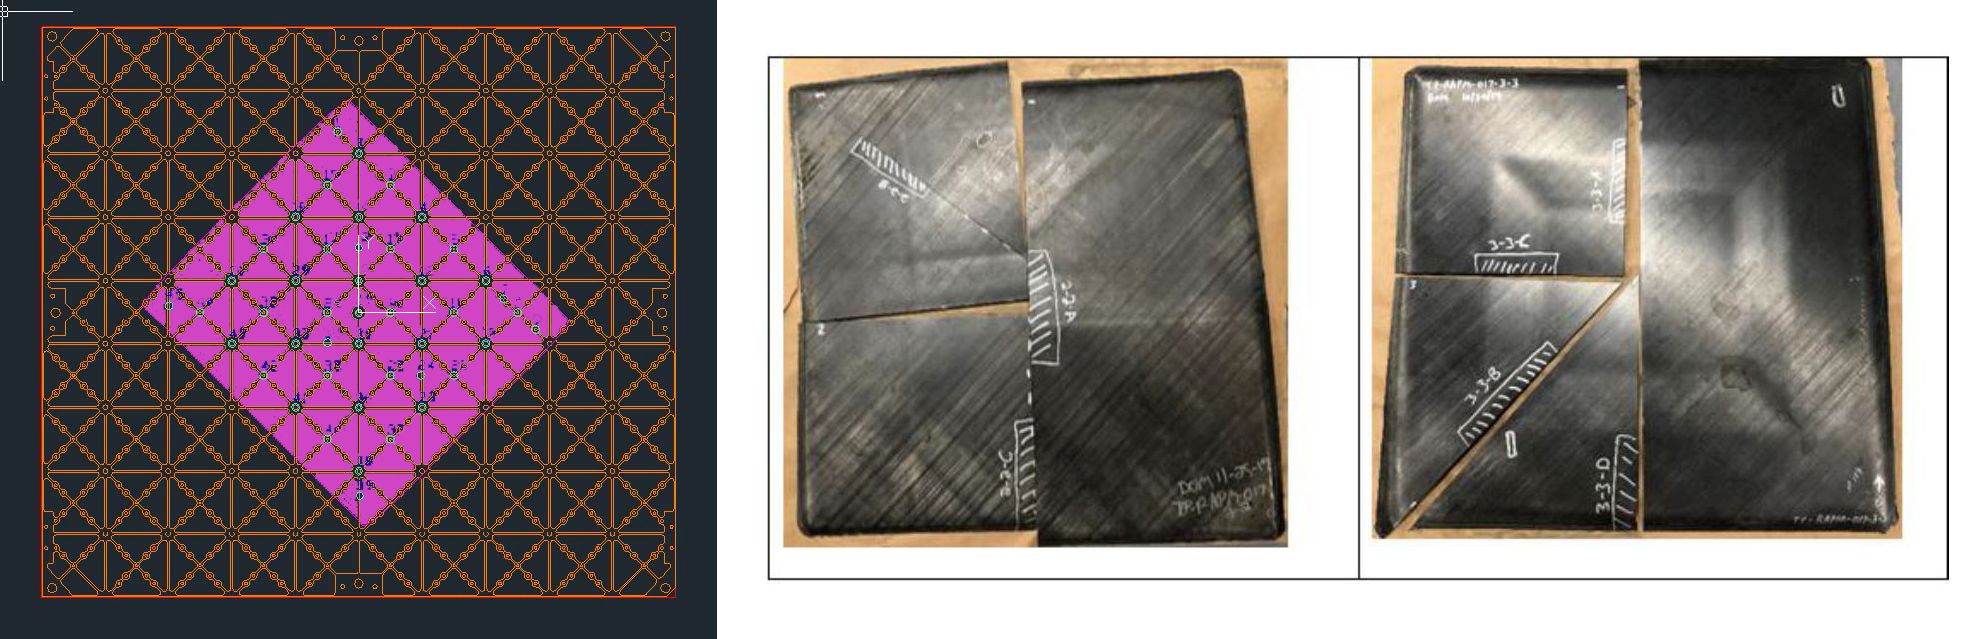
La celda PtFS también se usó para estampado en un solo paso de paneles TP-RAPM-017 hechos de una secuencia balanceada y simétrica de cinta de fibra de carbono unidireccional (UD)/polietercetoncetona (PEKK) en un estudio de cómo varias opciones y características de pieza afectan el conformado con vejiga. Los paneles TP-RAPM-017 medían 40,6 x 40,6 cm con un contorno suave alcanzando 1,3 cm de altura. Se evaluaron tres geometrías de pieza diferentes —plana (sin reducción de capas), reducción de capas en una dirección y marco de imagen— teniendo 32 capas en regiones gruesas, 16 en regiones delgadas y una relación de reducción 20:1 entre ellas. El tiempo de ciclo de pieza fue 1,5 horas para todas las geometrías.
Las caras de herramienta se mecanizaron de Invar 42 para igualar mejor la expansión térmica del compuesto termoplástico UD. Los kits de capas de cinta UD se cortaron y colocaron, se soldaron ultrasónicamente y se colocaron en la herramienta de curado, donde se calentaron a 385 ± 15 °C. Se probaron varios ciclos de presión, y la pieza se enfrió luego por debajo de 220 °C, tras lo cual se liberó la presión y la pieza se desmoldeó.
Un ejemplo de ciclo de presión para geometría 1 fue 20 psi a temperatura ambiente, rampa a 140 psi después de que el termopare rezagado alcanzó la temperatura de fusión de 310 °C y luego enfriado a 10 °C/minuto bajo presión hasta que el termopare de pieza midió por debajo de 220 °C. Presiones iniciales de 20, 30, 50 y 70 psi se probaron. Rampas de presión también variaron de 10 psi por minuto a 10 psi por 15 segundos, hasta la presión máxima de 140 psi.
Un resultado notable fue que todos los paneles mostraron malos resultados de escaneo C donde las capas estaban soldadas ultrasónicamente. Así, para mejores resultados, tales soldaduras por puntos deben ubicarse fuera de la línea de recorte neto de la pieza. Se produjeron piezas aceptables pero algunas mostraron mala consolidación en bordes de capas. Esto se remedió aumentando la presión de compactación inicial a 30 psi antes del calentamiento. Sin embargo, este aumento de presión causó cierta rugosidad superficial/acabado mate en el lado de la vejiga de la pieza. Además, algunos paneles de geometría 2 hechos usando presiones iniciales de 50 y 70 psi mostraron arrugas en el centro de las piezas. Se creyó que estas presiones más altas pudieron haber impedido que las capas se deslizaran entre sí durante el procesamiento, atrapando la arruga en las piezas.
Otra variación probada fue reemplazar gas argón con nitrógeno más barato para presurizar la vejiga, pero esto también disminuyó la calidad de la pieza, incluyendo rugosidad superficial/acabado mate que causó mayores niveles de atenuación en resultados de escaneo C, aunque no se encontró porosidad en secciones transversales.
Pros y contras de PtFS en RAPM
La celda de trabajo PtFS demostró calefacción rápida (<10 minutos para curado epoxi a ≈180 °C). Cuando se combina con cambios de herramienta automatizados, esto podría permitir cambios rápidos de pieza y reducir el coste de piezas compuestas para series de fabricación cortas. PtFS también es adecuado para corridas dinámicas de alta temperatura (a diferencia de ciclos de pieza isotérmicos).
La capacidad de la celda PtFS de Boeing St. Louis aumentó significativamente durante el programa RAPM, gracias a actualizaciones de software mejoradas para mejor uniformidad térmica y control de dispositivo de sujeción, capacidad de enfriamiento mejorada y control de termopar, así como un sistema automatizado de control de presión pressclave. Un aumento adicional de capacidad puede ser posible usando la gran cantidad de datos generados y registrados por el sistema cada segundo, incluyendo cada punto de ajuste de canal de calefacción, nivel de potencia del calentador, nivel de aire comprimido, etc. Aplicar aprendizaje automático a estos datos podría generar mejoras de calidad de pieza y proceso. Mejoras de software adicionales podrían también permitir que estos datos identifiquen anomalías de procesamiento como energía excesiva requerida y baja capacidad de respuesta de ubicaciones específicas de herramienta.
«PtFS proporciona una gran personalización como implica el nombre: Production to Functional Specification», dice Hahn, «pero esa personalización puede requerir inversión de tiempo para establecer y 'ajustar' el sistema para una nueva configuración de herramienta/pieza».
La mayoría de los diseños de caras de herramienta de metal mecanizado para RAPM fueron producidos por Surface Generation en el Reino Unido. Sin embargo, Boeing y Surface Generation «entrenaron» a un diseñador de herramientas de EE. UU. y un fabricante de herramientas de EE. UU. para demostrar que el diseño de cara de molde podía realizarse en EE. UU. por fuentes distintas a Surface Generation. Esa cara de molde, CMD-TP-RAPM-008-503, se ha usado con éxito para hacer paneles de acceso de fibra corta TP-RAPM-008-203.
«Aunque alguna forma de control de temperatura en la herramienta y/o pieza ayuda en todo moldeo de piezas compuestas», explica Hahn, «lo que realmente se requiere es control de temperatura en áreas y momentos críticos, y esto varía por pieza y proceso. Así, entender el control de temperatura realmente requerido para formar una pieza dada es clave. Las 180 zonas en PtFS son útiles, pero también caras porque cada una exige un canal mecanizado en la herramienta. Si la pieza solo necesita una zona exterior e interior o una zona específica a lo largo de una geometría de punto de disparo, entonces una solución diferente puede ser más asequible. Esto, sin embargo, abre el debate sobre cuál es el mejor enfoque para desarrollar una celda de fabricación de piezas compuestas que sea flexible a través de múltiples tipos de procesos y piezas».
Boeing y DARPA continuarán añadiendo información a este debate mientras terminan el programa RAPM en 2020 y publican más resultados.
Resina
- Boeing y Microsoft forjan asociación en la nube para elevar la analítica de aviación comercial
- Superando Obstáculos en Desarrollo de Nuevo Producto: Un Blueprint Probado
- Proyecto Acelerar se lanza con externalización estratégica
- Boeing refuerza colaboración con Siemens Mentor Graphics para soluciones aeroespaciales de próxima generación
- Circuito con interruptor: guía práctica de circuitos eléctricos básicos
- Dominando Multiplicación y División con Notación Científica
- Industria 4.0: Preguntas y respuestas con Verena Majuntke de Bosch.IO sobre IoT, automatización y la fábrica del futuro
- Del marfil a la baquelita: Trazando la evolución de los plásticos modernos
- Solvay suministra película de grado médico a Boeing para protectores faciales contra el COVID-19
- SABIC y NUDEC lanzan Lexan PC renovable certificado, reduciendo carbono en un 61 %
- Avanzando en impresión 3D: Manufactura de composites reforzados con fibra continua