



Dominando el taladrado a picots: Mejore el rendimiento de ciclos predefinidos G73 y G83
La mayoría de centros de mecanizado CNC proporcionan dos tipos de ciclos predefinidos de taladrado a picots: G73 realiza rompimiento de viruta para materiales maleables y G83 realiza evacuación de viruta para agujeros profundos. G73 se usa para romper virutas mientras se taladran agujeros, retractando el taladro una pequeña cantidad a intervalos regulares (cada 0.1 pulgada o 2.5 mm, por ejemplo). G83 se usa para limpiar virutas de las flautas del taladro mientras se taladran agujeros, retractando el taladro completamente fuera del agujero cada tres a cinco veces el diámetro del taladro.
¿Qué pasa si debe mecanizar agujeros profundos en materiales maleables? Esto requiere una combinación de los dos ciclos predefinidos, y la mayoría de CNCs no tienen un ciclo predefinido para esto. Con FANUC Custom Macro, sin embargo, puede crear su propio ciclo predefinido de taladrado a picots y hacer que se comporte como quiera. Incluso puede crear un comando de llamada modal, y hacer que se ejecute con un código G de su elección, cancelando con G80.
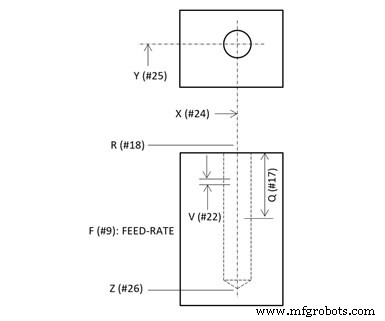
Idealmente, su ciclo predefinido Custom Macro creado por el usuario usará las mismas palabras CNC y será llamado de la misma manera que G73 y G83. Esto asegurará consistencia, minimizará confusión, y mantendrá a los programadores de hacer modificaciones extensas a programas actuales que usan G73 o G83. Esta ilustración muestra las palabras relacionadas para nuestro ejemplo.
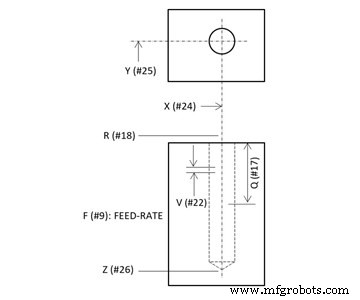
Observe que los argumentos de dirección por letra elegidos corresponden a los usados con G83, con la adición de la dirección por letra V para especificar la profundidad de picot para rompimiento de viruta. Aquí hay un programa de llamada de ejemplo que mecanizará seis agujeros. Observe cuán similar es a un programa que usa G83.
%
O0001
(N005 T01 M06
N010 G54 G90 S600 M03
N015 G00 X1.0 Y1.0
N020 G43 H01 Z0.1
N025 G66.1 P9010 X1.0 Y1.0 Z-3.25 R0.1 Q1.0 V0.1 F5.0
N030 X2.0
N035 X3.0
N040 Y2.0
N045 X2.0
N050 X1.0
N055 G67
N060 G91 G28 Z0 M19
N065 M30
%
G66.1 especifica un comando de llamada modal Custom Macro. G67 lo cancela. Si quiere usar un código G especial para llamar al Custom Macro modal, digamos G89, coloque un valor de -89 en el parámetro de código G creado por el usuario relacionado con el programa O9010. Para CNCs FANUC actuales, resulta ser el parámetro 6050. El valor 89 es el número de código G. Hacerlo negativo dice al CNC que quiere que cause una llamada modal al custom macro. También debe confirmar que el bit 3 del parámetro 6007 está establecido a cero para asegurar que se use el método G66.1 de llamada modal Custom Macro (no G66).
Para cancelar con G80 en lugar de G67, cree otro código G creado por el usuario. Coloque un valor de 80 en el parámetro 6051. A partir de este punto, el CNC ejecutará el programa O9011 cada vez que se lea G80:
%
O9011
G80 (Función normal de G80, cancelar ciclo predefinido)
G67 (Cancelar llamada modal custom macro)
M99
%
Aquí está el Custom Macro de taladrado a picots:
%
O9010
(RETENER ARGUMENTOS MODALES)
IF[#24EQ#0] THEN #101=#5001
IF[#24NE#0] THEN #101=#24
IF[#25EQ#0] THEN #102=#5002
IF[#25NE#0] THEN #102=#25
IF[#26NE#0] THEN #103=#26
IF[#18NE#0] THEN #104=#18
IF[#17NE#0] THEN #105=#17
IF[#22NE#0] THEN #106=#22
IF[#9NE#0] THEN #107=#9
#24=#101
#25=#102
#26=#103
#18=#104
#17=#105
#22=#106
#9=#107
(CONSTANTES)
#33=0.05 (APROXIMACIÓN AL AGUJERO)
#4=0.005 (CANTIDAD RETRACCIÓN ROMPE VIRUTA)
(INICIALIZAR PARA BUCLE EVACUACIÓN VIRUTA)
#28=ROUND[[ABS[#26-#18]]/#17] (NÚMERO PICOTS EVACUACIÓN)
#17=[ABS[#26-#18]]/#28 (PROFUNDIDAD PICOT EVACUACIÓN RECALCULADA)
#29=#18 (POSICIÓN APROXIMACIÓN PICOT EVACUACIÓN ACTUAL)
(INICIALIZAR PARA BUCLE ROMPE VIRUTA)
#31=ROUND[#17/#22] (NÚMERO PICOTS ROMPE VIRUTA)
#22=#17/#31 (PROFUNDIDAD PICOT ROMPE VIRUTA RECALCULADA)
#32=#18-#22 (POSICIÓN FONDO PICOT ROMPE VIRUTA ACTUAL)
(MOVIMIENTOS POSICIONAMIENTO INICIAL)
G00 X#24 Y#25
Z#18
(BUCLE TALADRADO PICOT EVACUACIÓN VIRUTA)
#27=1 (CONTADOR PICOTS EVACUACIÓN)
WHILE[#27 LE #28] DO 1
G00 Z#29 (MOVER A POS Z APROXIMACIÓN ACTUAL)
(BUCLE TALADRADO PICOT ROMPE VIRUTA)
#30=1 (CONTADOR PICOTS ROMPE VIRUTA)
WHILE[#30 LE #31] DO 2
G01 Z#32 F#9 (HACER PICOT)
G00 Z[#32+#4] (ROMPE VIRUTA)
(PASO VALORES BUCLE PICOT ROMPE VIRUTA)
#30=#30+1 (PASO CONTADOR)
#32=#32-#22 (PASO FONDO PICOT ROMPE VIRUTA ACTUAL)
END 2
G00 Z#18 (RETRACTAR DE AGUJERO)
#27=#27+1 (PASO CONTADOR)
#29=#32+#22+#33
END 1
M99
%
Equipo industrial
- Cómo los programas basados en fiabilidad impulsan la seguridad laboral y reducen costes
- Dominar la disponibilidad de máquinas: Cálculo y estrategias de mejora
- Impulsar el mantenimiento preventivo: estrategias probadas para mayor fiabilidad y menos paradas
- Eleve el rendimiento de los empleados: estrategias probadas para mejorar la formación de los trabajadores
- Impulsar el rendimiento del trabajador con herramientas digitales y estrategias inteligentes
- Optimización del anodizado de plásticos: Métodos avanzados para acabado y rendimiento superiores
- Aprovechando Drones para Seguridad Laboral Mejorada y Reducción de Riesgos
- Mejorando la Seguridad y Longevidad: El Papel Crítico de los Amortiguadores
- Aumente la Eficiencia de Producción con Abrazaderas Hidráulicas: Precisión, Velocidad y Consistencia
- Mejora de la Precisión de Máquinas para Fabricación Precisa
- Aumente la eficiencia de fabricación con una máquina de copiado de vigas: Precisión y eficiencia en fabricación estructural